
























Layanan Hotline
Berita

Berita
Keandalan kemasan elektronik | Bentuk cacat dan kegagalan kemasan
2022-03-17
1028
Perkenalkan:
Perangkat elektronik merupakan sistem yang sangat rumit, dan cacat serta kegagalan dalam proses pengemasannya juga sangat rumit. Oleh karena itu, kajian terhadap cacat dan kegagalan kemasan memerlukan pemahaman yang sistematis terhadap proses pengemasan, sehingga dapat menganalisis penyebab cacat dari berbagai sudut.
1. Metodologi penelitian cacat dan kegagalan kemasan.
Mekanisme kegagalan pengemasan dapat dibagi menjadi dua kategori: tegangan berlebih dan keausan. Kegagalan karena stres yang berlebihan sering kali terjadi seketika dan membawa bencana; Keausan adalah kerusakan kumulatif jangka panjang, yang sering kali dinyatakan sebagai penurunan kinerja terlebih dahulu, kemudian diikuti dengan kegagalan perangkat. Jenis beban kegagalan dapat dibagi menjadi beban mekanik, termal, listrik, radiasi dan kimia.
Ada banyak faktor yang mempengaruhi cacat dan kegagalan kemasan, seperti komposisi dan sifat bahan, desain kemasan, kondisi lingkungan dan parameter proses. Tentukan faktor-faktor yang mempengaruhi dan premis dasar untuk mencegah cacat dan kegagalan kemasan. Faktor-faktor yang mempengaruhi dapat ditentukan melalui eksperimen atau simulasi, dan umumnya metode model fisik dan metode parameter numerik diadopsi. Untuk mekanisme cacat dan kegagalan yang lebih kompleks, metode coba-coba sering digunakan untuk menentukan faktor-faktor utama yang mempengaruhi, namun metode ini memerlukan waktu pengujian dan koreksi peralatan yang lama, sehingga tidak efisien dan mahal.
Dalam proses analisis mekanisme kegagalan, metode yang umum di industri adalah menggunakan diagram tulang ikan (diagram kausalitas) untuk menunjukkan faktor-faktor yang mempengaruhinya. Diagram tulang ikan dapat menjelaskan hubungan antara penyebab kompleks dan faktor-faktor yang mempengaruhi serta cacat kemasan, serta dapat membedakan berbagai penyebab dan mengklasifikasikannya. Dalam penerapan produksi, terdapat semacam diagram tulang ikan yang disebut 6Ms: menganalisis faktor-faktor yang mempengaruhi dari enam dimensi, seperti mesin, metode, material, pengukuran, tenaga kerja, dan kekuatan alam.
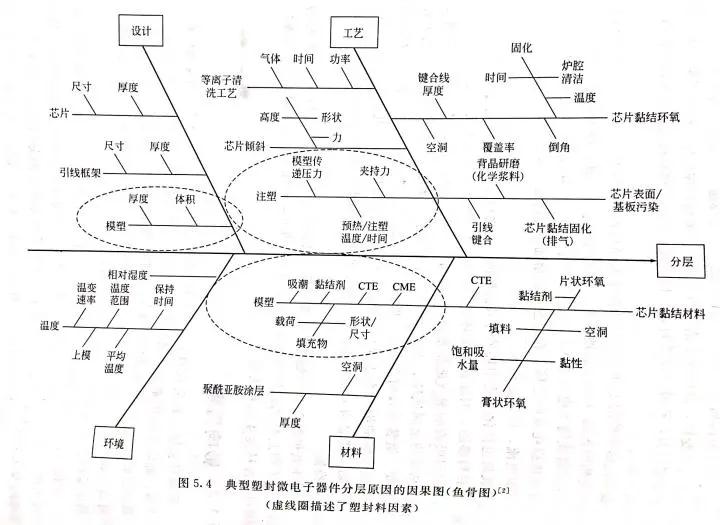
Gambar ini menunjukkan diagram tulang ikan yang menunjukkan alasan terjadinya delaminasi keripik kemasan plastik, dan dianalisis dari empat aspek: desain, teknologi, lingkungan dan bahan. Melalui diagram tulang ikan, semua faktor yang mempengaruhi ditampilkan dengan jelas, yang menjadi dasar yang baik untuk analisis kegagalan.
2. Jenis beban yang menyebabkan kegagalan.
Seperti disebutkan pada bagian sebelumnya, jenis beban paket dapat dibagi menjadi beban mekanis, termal, listrik, radiasi, dan kimia.
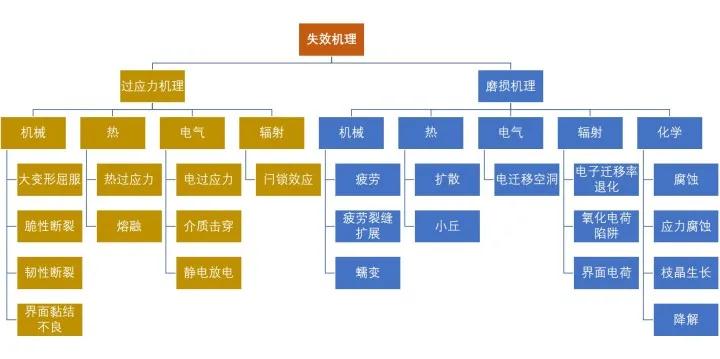
Klasifikasi mekanisme kegagalan
Beban mekanis: termasuk dampak fisik, getaran, tegangan (seperti tegangan penyusutan) dan gaya inersia (seperti percepatan besar pesawat ruang angkasa) yang dilakukan dengan mengisi partikel pada chip silikon, dll. Respon material terhadap beban ini dapat bermanifestasi sebagai elastis deformasi, deformasi plastis, pembengkokan, patah getas atau fleksibel, delaminasi antarmuka, timbulnya dan perambatan retak lelah, retak mulur dan mulur, dll.
Beban panas: termasuk suhu tinggi pengawetan perekat mati, pemanasan awal sebelum pengikatan kawat, proses pencetakan, pasca pengawetan, pemrosesan ulang komponen yang berdekatan, pengelasan perendaman, pengelasan fase gas dan pengelasan reflow, dll. Beban termal eksternal akan mengubah ukuran bahan karena ekspansi termal, dan juga perubahan sifat fisik seperti laju mulur. Misalnya, terjadi ketidakcocokan koefisien ekspansi termal (CTE mismatch), yang menyebabkan tekanan lokal dan akhirnya menyebabkan kegagalan struktur pengemasan. Beban panas yang berlebihan bahkan dapat menyebabkan pembakaran bahan yang mudah terbakar di dalam perangkat.
Beban listrik: termasuk fluktuasi arus, pelepasan muatan listrik statis, tegangan arus berlebih, dll. yang disebabkan oleh sengatan listrik mendadak, ketidakstabilan tegangan, atau osilasi mendadak selama transmisi arus (seperti grounding yang buruk). Beban listrik eksternal ini dapat menyebabkan kerusakan dielektrik, kerusakan permukaan tegangan, kehilangan panas, atau migrasi listrik energi listrik. Hal ini juga dapat meningkatkan korosi elektrolitik dan pertumbuhan dendrit, menyebabkan kebocoran arus dan degradasi termal.
Beban kimia: termasuk korosi, oksidasi dan pertumbuhan dendrit permukaan ion yang disebabkan oleh lingkungan penggunaan bahan kimia. Karena kelembapan dapat menembus bahan kemasan plastik, kelembapan merupakan masalah utama yang mempengaruhi perangkat pengemasan plastik di lingkungan lembab. Kelembapan yang diserap oleh bahan kemasan plastik dapat mengekstraksi residu katalis dari bahan kemasan plastik, membentuk produk sampingan yang masuk ke dasar logam, bahan semikonduktor, dan berbagai antarmuka yang terikat pada chip, serta menyebabkan penurunan atau bahkan kegagalan kinerja perangkat. . Misalnya, fluks yang tersisa pada perangkat setelah perakitan akan berpindah ke permukaan chip melalui kemasan plastik. Dalam rangkaian frekuensi tinggi, perubahan halus pada sifat dielektrik (seperti perubahan konstanta dielektrik dan faktor disipasi setelah penyerapan air) sangat penting. Pada konverter tegangan tinggi dan perangkat lainnya, perubahan tegangan rusaknya paket sangatlah penting. Selain itu, beberapa poliamida dan poliuretan epoksi akan terdegradasi (kadang disebut "pembalikan") jika terkena suhu tinggi dan kelembapan tinggi dalam waktu lama. Biasanya, pengujian yang dipercepat digunakan untuk mengidentifikasi apakah bahan kemasan plastik rentan terhadap kegagalan semacam ini.
Perlu dicatat bahwa ketika berbagai jenis beban diterapkan, berbagai mekanisme kegagalan dapat berinteraksi pada perangkat kemasan plastik pada saat yang bersamaan. Misalnya, beban termal akan menyebabkan ketidaksesuaian koefisien muai panas antara material yang berdekatan dalam struktur kemasan, yang akan menyebabkan kegagalan mekanis. Interaksi lainnya termasuk korosi yang dibantu tegangan, retak korosi tegangan, migrasi logam yang disebabkan oleh medan, retakan pada lapisan pasivasi dan lapisan elektrolit, retak paket yang disebabkan oleh panas lembab, dan percepatan reaksi kimia yang disebabkan oleh suhu, dll. Dalam kasus ini, efek komprehensif mekanisme kegagalan belum tentu sama dengan jumlah dampak individual.
3. Klasifikasi cacat kemasan
Cacat kemasan terutama mencakup deformasi timbal, penyimpangan alas, lengkungan, retak serpihan, delaminasi, rongga, kemasan tidak rata, gerinda, partikel asing, dan proses pengawetan tidak sempurna.
3.1 Deformasi kawat timah
Deformasi timbal biasanya mengacu pada perpindahan atau deformasi timbal yang disebabkan oleh aliran bahan penyekat plastik, yang biasanya dinyatakan dengan perbandingan x/L antara perpindahan lateral maksimum x timbal dan panjang l timbal.
Kabel yang tertekuk dapat menyebabkan korsleting listrik (terutama pada paket perangkat I/O berdensitas tinggi). Terkadang, tegangan akibat pembengkokan akan menyebabkan retaknya titik ikatan atau penurunan kekuatan ikatan.
Faktor-faktor yang mempengaruhi pengikatan kawat meliputi desain kemasan, tata letak kawat, bahan dan ukuran kawat, sifat senyawa cetakan, proses pengikatan kawat dan proses pengemasan, dll. Parameter kawat yang mempengaruhi pembengkokan kawat meliputi diameter kawat, panjang kawat, beban putus kawat, kawat. kepadatan dan sebagainya.
3.2 Pergeseran dasar
Offset mengacu pada deformasi dan offset pembawa (basis chip) yang mendukung chip.
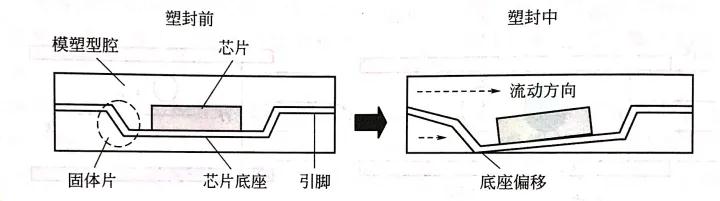
Seperti yang ditunjukkan pada gambar, offset dasar disebabkan oleh senyawa cetakan. Pada saat ini, aliran senyawa cetakan yang tidak merata di rongga cetakan atas dan bawah akan menyebabkan perpindahan alas.
Faktor-faktor yang mempengaruhi perpindahan alas meliputi fluiditas kemasan plastik, desain perakitan rangka timah, dan sifat material kemasan plastik dan rangka timah. Perangkat pengemasan seperti TSOP dan TQFP rentan terhadap offset dasar dan deformasi pin karena rangka timah yang tipis.
3.3 melengkung
Warping mengacu pada pembengkokan dan deformasi perangkat yang dikemas keluar dari bidangnya. Kelengkungan yang disebabkan oleh proses pengemasan plastik akan menyebabkan serangkaian masalah keandalan seperti delaminasi dan retaknya chip.
Warping juga akan menyebabkan serangkaian masalah manufaktur. Misalnya, pada perangkat susunan kotak bola plastik (PBGA), lengkungan akan menyebabkan koplanaritas bola solder yang buruk, yang akan menyebabkan masalah pemasangan dalam proses penyolderan reflow pada perangkat yang dirakit ke papan sirkuit tercetak.
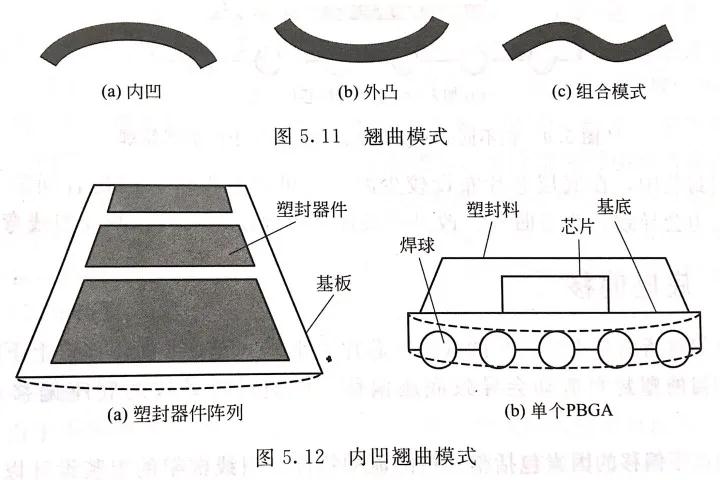
Mode warping meliputi mode cekung, cembung, dan gabungan. Di perusahaan semikonduktor, terkadang yang cekung disebut "wajah tersenyum" dan yang cembung disebut "wajah menangis".
Penyebab kelengkungan terutama mencakup ketidaksesuaian CTE dan penyusutan proses pengawetan/kompresi. Pada awalnya, yang terakhir ini tidak mendapat banyak perhatian. Penelitian mendalam menemukan bahwa penyusutan kimiawi pada senyawa cetakan juga berperan penting dalam lengkungan perangkat IC, terutama pada perangkat pengemasan dengan ketebalan berbeda pada sisi atas dan bawah chip. Pada proses curing dan post curing, penyusutan kimiawi bahan kemasan plastik akan terjadi pada suhu curing yang tinggi, yang disebut dengan “penyusutan termokimia”. Dengan meningkatkan suhu transisi gelas dan menurunkan perubahan koefisien muai panas di dekat Tg, penyusutan kimia selama proses pengawetan dapat dikurangi.
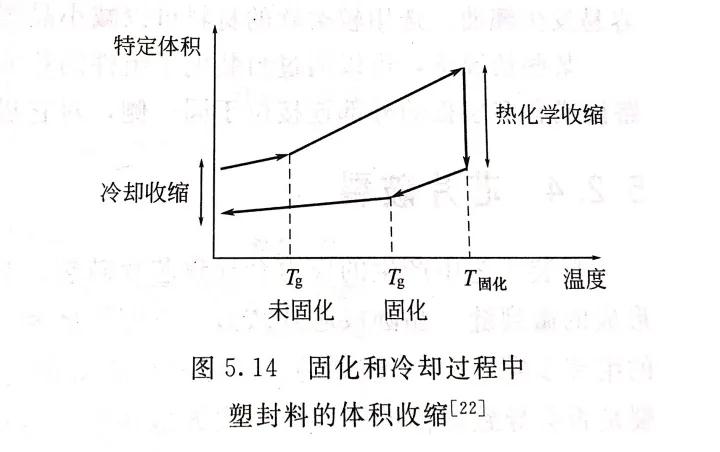
Faktor-faktor yang menyebabkan lengkungan juga mencakup bahan-bahan dalam senyawa cetakan, kelembaban senyawa cetakan, struktur geometris kemasan, dll. Dengan mengontrol bahan dan komponen kemasan plastik, parameter proses, struktur kemasan dan lingkungan pra-pengemasan, kelengkungan kemasan dapat diminimalkan. . Dalam beberapa kasus, lengkungan dapat diatasi dengan mengemas bagian belakang komponen elektronik. Misalnya, sambungan eksternal papan sirkuit keramik besar atau papan multilapis terletak di sisi yang sama, dan mengemasnya di bagian belakang dapat mengurangi lengkungan.
3.4Chip pecah
Tekanan yang ditimbulkan dalam proses pengemasan akan menyebabkan chip retak. Proses pengemasan biasanya memperparah microcracks yang terbentuk pada proses perakitan sebelumnya. Atau penipisan chip wafer, penggilingan kembali dan pengikatan chip adalah langkah-langkah yang dapat menyebabkan inisiasi retaknya chip.
Chip yang retak dan rusak secara mekanis belum tentu menyebabkan kegagalan listrik. Apakah retakan chip akan menyebabkan kegagalan listrik seketika pada perangkat juga bergantung pada jalur pertumbuhan retakan tersebut. Misalnya, jika retakan muncul di bagian belakang chip, hal itu mungkin tidak memengaruhi struktur sensitif apa pun.
Karena wafer silikon tipis dan rapuh, keretakan chip lebih mungkin terjadi pada kemasan tingkat wafer. Oleh karena itu, parameter proses seperti tekanan penjepitan dan tekanan konversi cetakan dalam proses pencetakan transfer harus dikontrol secara ketat untuk mencegah retaknya chip. Retak chip mudah terjadi pada paket bertumpuk 3D karena proses laminasi. Faktor desain yang mempengaruhi kerusakan chip dalam kemasan 3D meliputi struktur tumpukan chip, ketebalan substrat, volume cetakan, ketebalan selongsong cetakan, dll.
lapisan 3.5
Atau delaminasi lemah mengacu pada pemisahan antara senyawa penyegel plastik dan antarmuka material yang berdekatan. Posisi delaminasi dapat terjadi di area mana pun dalam perangkat mikroelektronik kemasan plastik; Hal ini juga dapat terjadi pada proses pengemasan, tahap pembuatan pasca pengemasan, atau tahap penggunaan perangkat.
Antarmuka ikatan yang buruk akibat kemasan merupakan faktor utama penyebab delaminasi. Kekosongan antarmuka, kontaminasi permukaan selama pengemasan, dan proses pengawetan yang tidak sempurna semuanya akan menyebabkan ikatan yang buruk. Faktor lain yang mempengaruhi adalah tegangan penyusutan dan lengkungan selama proses pengawetan dan pendinginan. Selama proses pendinginan, ketidaksesuaian CTE antara senyawa cetakan dan material di sekitarnya juga akan menyebabkan tekanan termo-mekanik, yang akan menyebabkan delaminasi.
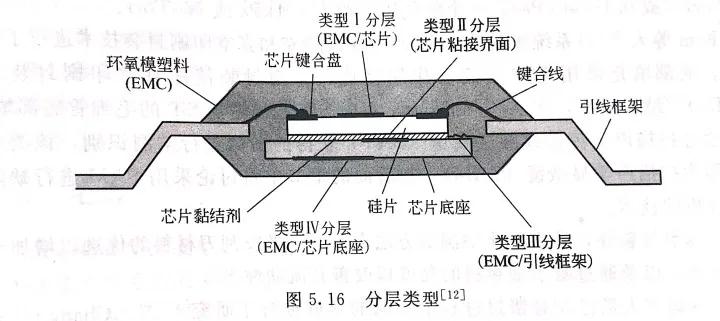
Lapisan dapat diklasifikasikan menurut tipe antarmuka.
Rongga 3.6
Dalam proses pengemasan, gelembung-gelembung tertanam dalam bahan epoksi untuk membentuk rongga, yang dapat terjadi pada setiap tahap proses pengemasan, termasuk pencetakan transfer, pengisian, pembuatan pot, dan pencetakan bahan kemasan plastik di lingkungan udara. Dengan meminimalkan jumlah udara, seperti mengosongkan atau menyedot debu, rongga dapat dikurangi. Telah dilaporkan bahwa kisaran tekanan vakum adalah 1~300Torr (satu tekanan atmosfer adalah 760Torr).
Menurut analisis simulasi, kontak antara bagian depan lelehan bawah dan chiplah yang menghalangi fluiditas. Bagian tepi depan lelehan mengalir ke atas dan mengisi setengah bagian atas cetakan melalui area terbuka besar di sekitar chip. Bagian depan lelehan yang baru terbentuk dan bagian depan lelehan yang teradsorpsi memasuki area atas separuh cetakan, sehingga membentuk gelembung.
3.7 Kemasan tidak rata
Ketebalan kemasan plastik yang tidak seragam akan menyebabkan lengkungan dan delaminasi. Teknologi pengemasan tradisional, seperti teknologi transfer moulding, pressure moulding, dan tuang pengemasan, tidak mudah menghasilkan cacat kemasan dengan ketebalan yang tidak merata.
Pengemasan tingkat wafer mudah menyebabkan ketebalan kemasan plastik tidak merata karena karakteristik teknologinya.
Untuk mendapatkan ketebalan lapisan penyekat plastik yang seragam, pembawa wafer harus dipasang dengan kemiringan minimum untuk memudahkan pemasangan pengikis. Selain itu, posisi scraper juga perlu dikontrol untuk memastikan tekanan scraper stabil, sehingga diperoleh ketebalan lapisan penyegel plastik yang seragam.
Sebelum pengerasan, ketika partikel pengisi berkumpul dan membentuk distribusi yang tidak merata di area lokal senyawa penyegel plastik, hal ini akan menyebabkan kualitas yang berbeda atau komposisi bahan yang tidak merata. Pencampuran bahan kemasan plastik yang tidak memadai akan menimbulkan fenomena kualitas yang berbeda dalam proses pengemasan dan pembuatan pot.
3.8 tepi tenunan kasar
Tepi mentah mengacu pada senyawa cetakan yang melewati garis cetakan dan disimpan pada pin perangkat dalam proses pengemasan plastik.
Tekanan penjepitan yang tidak mencukupi adalah penyebab utama munculnya gerinda. Jika sisa cetakan pada pin tidak dihilangkan tepat waktu, maka akan menimbulkan berbagai masalah pada tahap perakitan. Misalnya, ikatan atau daya rekat yang tidak mencukupi pada tahap pengemasan berikutnya. Kebocoran resin merupakan bentuk gerinda yang jarang terjadi.
3.9 Partikel eksotik
Dalam proses pengemasan, jika bahan pengemas terkena lingkungan, peralatan atau bahan yang tercemar, partikel asing akan berdifusi di dalam kemasan dan berkumpul di bagian logam dalam kemasan (seperti chip IC dan titik ikatan kawat), yang akan menyebabkan terhadap korosi dan masalah keandalan lainnya berikutnya.
3.10 Penyembuhan yang tidak sempurna
Waktu pengawetan yang tidak mencukupi atau suhu pengawetan yang rendah akan menyebabkan pengawetan tidak sempurna. Selain itu, pada penuangan kedua bahan pot, sedikit penyimpangan pada rasio pencampuran akan menyebabkan proses pengawetan tidak sempurna. Untuk memaksimalkan karakteristik bahan pengemas, perlu dipastikan bahwa bahan pengemas tersebut benar-benar kering. Dalam banyak metode pengemasan, pasca pengawetan diperbolehkan untuk memastikan pengawetan bahan pengemas secara menyeluruh. Selain itu, perhatian harus diberikan untuk memastikan proporsi bahan kemasan yang akurat.
4. Klasifikasi kegagalan paket
Kegagalan paket akan terjadi pada tahap perakitan paket atau penggunaan perangkat. Terutama ketika perangkat mikroelektronik yang dikemas dirakit pada papan sirkuit tercetak, hal ini lebih mungkin terjadi. Pada tahap ini, perangkat harus menanggung suhu reflow yang tinggi, yang akan menyebabkan delaminasi atau retak pada antarmuka bahan kemasan plastik.
lapisan 4.1
Seperti disebutkan di bagian sebelumnya, delaminasi mengacu pada pemisahan bahan kemasan plastik dari bahan yang berdekatan pada antarmuka ikatan. Beban dan tekanan eksternal yang dapat menyebabkan delaminasi meliputi uap air, kelembapan, suhu, dan efek gabungannya.
Jenis delaminasi yang sering terjadi pada tahap perakitan disebut delaminasi terinduksi uap air, dan mekanisme kegagalannya terutama disebabkan oleh tekanan uap air pada suhu yang relatif tinggi. Ketika perangkat paket dirakit pada papan sirkuit tercetak, suhu leleh solder harus mencapai 220℃ atau bahkan lebih tinggi, yang jauh lebih tinggi daripada suhu transisi kaca dari senyawa cetakan (sekitar 110~200℃). Pada suhu reflow yang tinggi, uap air yang ada di antara bahan kemasan plastik dan antarmuka logam menguap membentuk uap air, dan tekanan uap yang dihasilkan bekerja bersama dengan faktor-faktor seperti ketidaksesuaian termal antar bahan, tekanan yang disebabkan oleh penyerapan dan pemuaian uap air, dll. , yang pada akhirnya menyebabkan lemahnya ikatan atau delaminasi antarmuka, dan bahkan menyebabkan pecahnya paket. Dibandingkan dengan solder tradisional berbahan dasar timbal, solder bebas timbal memiliki suhu reflow yang lebih tinggi dan lebih rentan terhadap delaminasi.
Koefisien ekspansi penyerapan air (CHE), juga dikenal sebagai koefisien ekspansi kelembaban (CME)
Kegagalan mekanisme difusi uap air ke antarmuka kemasan merupakan faktor penting delaminasi yang disebabkan oleh uap air dan uap air. Kelembapan dapat berdifusi melalui kemasan atau sepanjang antarmuka antara rangka timah dan kompon cetakan. Ditemukan bahwa ketika antarmuka antara senyawa cetakan dan rangka timah terikat dengan baik, sebagian besar uap air masuk ke dalam kemasan melalui kemasan plastik. Namun, ketika antarmuka pengikat ini rusak karena teknologi pengemasan yang buruk (seperti oksidasi yang disebabkan oleh suhu pengikatan, lengkungan rangka timah yang disebabkan oleh pelepasan tegangan yang tidak mencukupi, pemangkasan yang berlebihan dan tekanan formal, dll.), delaminasi dan retakan mikro akan terbentuk pada permukaan. garis besar kemasan, dan uap air atau uap air akan dengan mudah menyebar sepanjang jalur ini. Lebih buruk lagi, kelembapan akan menyebabkan hidrasi perekat epoksi polar, yang akan melemahkan dan mengurangi ikatan kimia pada antarmuka.
Permukaan yang bersih adalah syarat utama untuk mencapai daya rekat yang baik. Oksidasi permukaan sering kali menyebabkan delaminasi (seperti yang disebutkan dalam artikel sebelumnya). Misalnya, rangka timah paduan tembaga yang terkena suhu tinggi sering kali menyebabkan delaminasi. Keberadaan nitrogen atau gas sintetik lainnya bermanfaat untuk menghindari oksidasi.
Pelumas dan promotor adhesi pada plastik dapat meningkatkan delaminasi. Pelumas dapat membantu senyawa cetakan terpisah dari rongga cetakan, namun akan meningkatkan risiko delaminasi antarmuka. Di sisi lain, promotor adhesi dapat memastikan adhesi yang baik antara senyawa cetakan dan antarmuka chip, namun sulit untuk dikeluarkan dari rongga cetakan.
Pelapisan tidak hanya memberikan jalur difusi uap air, tetapi juga merupakan sumber retaknya resin. Antarmuka adalah lokasi inisiasi retakan, dan retakan akan merambat melalui resin ketika terkena beban eksternal yang tinggi. Hasilnya menunjukkan bahwa delaminasi antara dasar dasar chip dan resin kemungkinan besar menyebabkan retaknya resin, dan delaminasi antarmuka pada posisi lain memiliki pengaruh yang kecil terhadap retaknya resin.
4.2 Retakan akibat gas (fenomena popcorn)
Perkembangan lebih lanjut dari stratifikasi yang disebabkan oleh uap air akan menyebabkan keretakan yang disebabkan oleh gas. Uap air dalam kemasan yang keluar melalui celah akan menghasilkan bunyi berderak yang sangat mirip dengan bunyi popcorn, sehingga disebut juga fenomena popcorn. Retakan sering kali meluas dari dasar serpihan hingga bagian bawah kemasan plastik. Pada papan sirkuit yang disolder, sulit untuk menemukan retakan ini dengan inspeksi visual. Bentuk kemasan plastik besar dan tipis seperti QFP dan TQFP kemungkinan besar menghasilkan fenomena popcorn; Selain itu, hal ini juga mudah terjadi pada perangkat dengan rasio luas dasar chip terhadap luas perangkat yang besar dan rasio luas dasar chip yang besar terhadap ketebalan bahan penyegel plastik minimum. Fenomena popcorn mungkin disertai dengan masalah lain, termasuk pecahnya bola pengikat dari piringan pengikat dan lubang silikon di bawah bola pengikat.
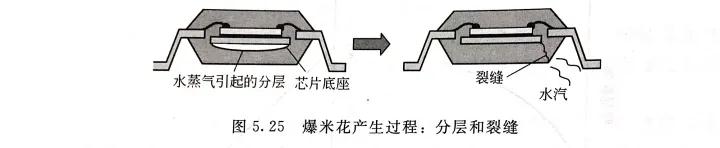
Retakan pada alat pengemas plastik biasanya berasal dari area konsentrasi tegangan (seperti tepi dan gerinda) pada rangka timah, dan merambat di area kemasan plastik tertipis. Ini adalah deformasi kecil pada permukaan rangka timah yang dihasilkan dalam proses stamping. Mengubah arah injakan sehingga gerinda terletak di bagian atas rangka timah atau mengetsa rangka timah (die press) dapat mengurangi retakan.
Mengurangi kelembapan pada perangkat kemasan plastik adalah kunci untuk mengurangi fenomena popcorn. Gunakan metode memanggang dengan suhu tinggi untuk mengurangi kelembapan pada perangkat kemasan plastik. Penelitian sebelumnya menemukan bahwa kadar air aman yang diijinkan dalam kemasan adalah sekitar 1100× 10^-6(0.11% berat)。 Memanggang pada suhu 125℃ selama 24 jam dapat sepenuhnya menghilangkan kelembapan yang terserap dalam kemasan.
4.3 patah getas
Patah getas sering terjadi pada kekuatan luluh yang rendah dan bahan yang tidak elastis (seperti keping silikon). Ketika material mengalami tegangan berlebih, perambatan retakan yang tiba-tiba dan dahsyat akan berasal dari cacat kecil seperti rongga, inklusi, atau diskontinuitas.
4.4 Pecahnya ligamen
Bahan kemasan plastik rentan terhadap kondisi patah getas dan ulet, yang terutama bergantung pada faktor lingkungan dan bahan, termasuk suhu, karakteristik viskoplastik resin polimer, dan beban pengisian. Bahkan pada bahan kemasan plastik beban tinggi yang mengandung pengisi silikon rapuh, patah ulet masih dapat terjadi karena karakteristik viskoplastik resin polimer.
4.5 retak lelah
Ketika bahan penyegel plastik terkena tekanan siklik dalam rentang kekuatan batas, bahan tersebut akan pecah karena akumulasi patah lelah. Beban basah, termal, mekanis, atau beban komprehensif yang diterapkan pada bahan kemasan plastik semuanya akan menghasilkan tekanan siklik. Kegagalan kelelahan adalah sejenis mekanisme kegagalan keausan, dan retakan biasanya berasal dari titik terputus atau posisi cacat.
Mekanisme kelelahan meliputi tiga tahap: inisiasi retak (tahap ⅰ); Perambatan retakan yang stabil (tahap Ⅱ); Kegagalan yang tiba-tiba, tidak pasti, dan membawa bencana (tahap III). Di bawah tekanan siklik, perambatan retak lelah pada tahap ⅱ mengacu pada pertumbuhan panjang retakan yang stabil. Laju pertumbuhan retak bahan kemasan plastik jauh lebih tinggi dibandingkan nilai pertumbuhan retak lelah bahan logam (sekitar 3 kali lipat).
5. Faktor yang mempercepat kegagalan
Dan beban serta tekanan material lingkungan, seperti kelembapan, suhu, dan polutan, akan mempercepat kegagalan perangkat pengemasan plastik. Teknologi pengemasan plastik memainkan peran penting dalam kegagalan pengemasan, seperti koefisien difusi kelembaban, kadar air jenuh, laju difusi ion, koefisien ekspansi termal dan koefisien ekspansi penyerapan air dari bahan kemasan plastik, yang akan sangat mempengaruhi tingkat kegagalan. Faktor-faktor yang menyebabkan percepatan kegagalan terutama meliputi kelembapan, suhu, polutan dan lingkungan pelarut, tegangan sisa, tekanan lingkungan alami, beban produksi dan perakitan, serta kondisi tegangan beban yang komprehensif. Kelembapan dapat mempercepat kegagalan delaminasi, retak, dan korosi pada perangkat mikroelektronik yang dienkapsulasi plastik.
Kelembapan merupakan faktor percepatan kegagalan yang penting pada perangkat kemasan plastik. Mekanisme yang terkait dengan percepatan kegagalan akibat kelembapan antara lain degradasi permukaan ikatan, penyerapan kelembapan dan tegangan muai, tekanan uap air, migrasi ion, dan perubahan karakteristik bahan kemasan plastik. Kelembaban dapat mengubah suhu transisi gelas Tg, modulus elastisitas dan resistivitas volume bahan kemasan plastik.
Suhu adalah faktor utama percepatan kegagalan lainnya. Biasanya, tingkat suhu yang berkaitan dengan suhu transisi kaca dari senyawa cetakan, pemuaian termal dan pencucian berbagai bahan, serta tekanan termal-mekanik yang disebabkan olehnya digunakan untuk mengevaluasi pengaruh suhu terhadap kegagalan kemasan. Faktor lain yang mempengaruhi suhu terhadap kegagalan pengemasan adalah akan mengubah sifat bahan pengemas, koefisien difusi kelembaban dan difusi intermetalik yang berhubungan dengan suhu.
Kontaminan dan polutan lingkungan pelarut menyediakan tempat untuk inisiasi dan perluasan kegagalan. Sumber polusi terutama mencakup polutan udara, kelembapan, residu fluks, bahan kemasan plastik yang tidak bersih, elemen korosif yang dihasilkan oleh degradasi termal, dan produk sampingan (biasanya epoksi) yang dikeluarkan dari perekat chip. Umumnya kemasan plastik tidak akan terkorosi, namun uap air dan polutan akan berdifusi di dalam kemasan plastik dan mencapai bagian logam sehingga menyebabkan korosi pada bagian logam pada perangkat kemasan plastik.
Ikatan chip tegangan sisa akan menghasilkan tegangan satuan. Tingkat tegangan terutama bergantung pada karakteristik lapisan pengikat chip. Karena penyusutan senyawa cetakan lebih besar dibandingkan bahan pengemas lainnya, maka tegangan yang ditimbulkan selama pencetakan cukup besar. Chip uji tegangan dapat digunakan untuk mengukur tegangan rakitan.
Tekanan terhadap lingkungan Di lingkungan alami, bahan kemasan plastik dapat terdegradasi. Degradasi ini ditandai dengan putusnya ikatan polimerisasi, dan sering kali polimer padat diubah menjadi cairan kental yang mengandung monomer, dimer, dan spesies dengan berat molekul rendah lainnya. Peningkatan suhu dan lingkungan tertutup seringkali mempercepat degradasi.
Sinar ultraviolet dari sinar matahari dan lapisan ozon di atmosfer merupakan katalis kuat untuk degradasi, yang dapat menyebabkan degradasi dengan memutus rantai molekul resin epoksi. Mengisolasi perangkat kemasan plastik dari lingkungan yang mudah menyebabkan degradasi, dan mengadopsi polimer yang memiliki kemampuan anti degradasi merupakan cara untuk mencegah degradasi. Produk yang perlu bekerja di lingkungan yang panas dan lembab memerlukan polimer anti degradasi.
Beban manufaktur dan perakitan Kondisi manufaktur dan perakitan dapat menyebabkan kegagalan paket, termasuk suhu tinggi, suhu rendah, perubahan suhu, beban pengoperasian, dan beban yang diberikan pada kabel pengikat dan dasar chip karena aliran bahan penyegel plastik. Fenomena popcorn pada saat perakitan perangkat kemasan plastik adalah salah satu contohnya.
Kondisi tegangan beban yang komprehensif Dalam proses manufaktur, perakitan atau pengoperasian, faktor percepatan kegagalan seperti suhu dan kelembaban sering kali muncul secara bersamaan. Gabungan kondisi beban dan tegangan sering kali semakin mempercepat kegagalan. Fitur ini sering diterapkan pada desain pengujian yang dipercepat untuk tujuan menyaring komponen yang rusak dan mengidentifikasi perangkat paket yang rentan.





 粤公网安备44030002007346号