
























servicio de teléfono directo
Noticias

Noticias
La confiabilidad del empaque electrónico | La forma de defectos y fallas del empaque
2022-03-17
1028
Introducción:
El dispositivo electrónico es un sistema muy complicado y los defectos y fallos en su proceso de embalaje también lo son. Por lo tanto, el estudio de los defectos y fallas del empaque requiere una comprensión sistemática del proceso de empaque, para poder analizar las causas de los defectos desde múltiples ángulos.
1. Metodología de investigación de defectos y fallos de embalaje.
El mecanismo de falla del embalaje se puede dividir en dos categorías: tensión excesiva y desgaste. El fracaso por estrés excesivo suele ser instantáneo y catastrófico; El desgaste es un daño acumulativo a largo plazo, que a menudo se expresa primero como una degradación del rendimiento, seguida de una falla del dispositivo. Los tipos de cargas de falla se pueden dividir en cargas mecánicas, térmicas, eléctricas, de radiación y químicas.
Hay muchos factores que afectan los defectos y fallas del empaque, como la composición y propiedades del material, el diseño del empaque, las condiciones ambientales y los parámetros del proceso. Determinar los factores que influyen y la premisa básica para prevenir defectos y fallas en el empaque. Los factores que influyen pueden determinarse mediante experimento o simulación y, en general, se adoptan el método del modelo físico y el método de parámetros numéricos. Para defectos y mecanismos de falla más complejos, el método de prueba y error se usa a menudo para determinar los factores clave que influyen, pero este método requiere un largo tiempo de prueba y corrección del equipo, lo cual es ineficiente y costoso.
En el proceso de análisis del mecanismo de falla, un método común en la industria es utilizar el diagrama de espina de pescado (diagrama de causalidad) para mostrar los factores que influyen. El diagrama de espina de pescado puede explicar la relación entre causas complejas y factores que influyen y defectos de embalaje, y también puede distinguir varias causas y clasificarlas. En la aplicación de producción, existe una especie de diagrama de espina de pescado llamado 6M: analiza los factores que influyen en seis dimensiones, como máquina, método, material, medición, mano de obra y fuerzas naturales.
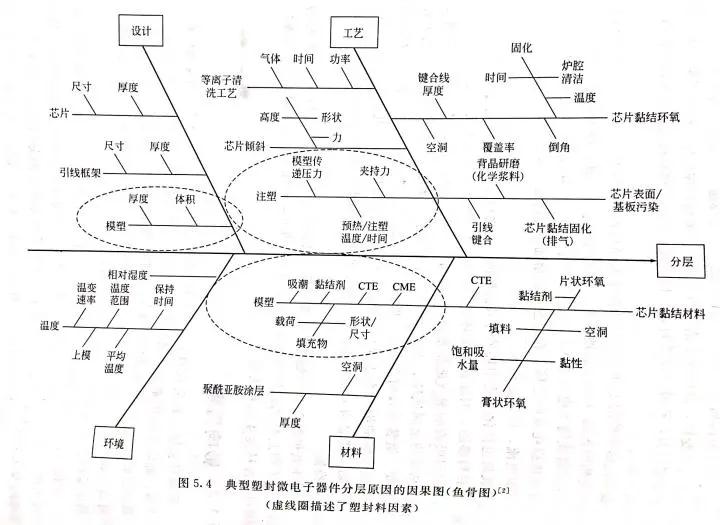
Esta imagen muestra el diagrama de espina de pescado que muestra los motivos de la delaminación de los chips de envases de plástico, y se analiza desde cuatro aspectos: diseño, tecnología, medio ambiente y materiales. A través del diagrama de espina de pescado se muestran claramente todos los factores que influyen, lo que sienta una buena base para el análisis de fallos.
2. El tipo de carga que causó la falla.
Como se mencionó en la sección anterior, los tipos de carga de los bultos se pueden dividir en cargas mecánicas, térmicas, eléctricas, de radiación y químicas.
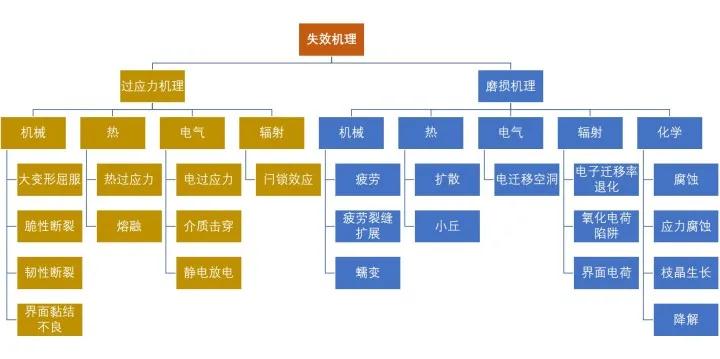
Clasificación del mecanismo de falla.
Carga mecánica: incluye impacto físico, vibración, tensión (como la tensión de contracción) y fuerza de inercia (como la enorme aceleración de una nave espacial) ejercida por las partículas de relleno en el chip de silicio, etc. La respuesta de los materiales a estas cargas puede manifestarse como elástica. deformación, deformación plástica, alabeo, fractura frágil o flexible, delaminación de la interfaz, generación y propagación de grietas por fatiga, fluencia y grietas por fluencia, etc.
Carga de calor: incluida la alta temperatura de curado del adhesivo del troquel, precalentamiento antes de la unión de cables, proceso de moldeo, poscurado, reprocesamiento de componentes adyacentes, soldadura por inmersión, soldadura en fase gaseosa y soldadura por reflujo, etc. La carga térmica externa cambiará el tamaño de los materiales. debido a la expansión térmica y también cambia las propiedades físicas como la velocidad de fluencia. Por ejemplo, se produce un desajuste del coeficiente de expansión térmica (desajuste CTE), lo que provoca tensiones locales y finalmente provoca el fallo de la estructura del embalaje. Una carga térmica excesiva puede incluso provocar la combustión de materiales inflamables en el dispositivo.
Carga eléctrica: incluida la fluctuación de corriente, descarga electrostática, tensión por sobrecorriente, etc. causada por descarga eléctrica repentina, inestabilidad de voltaje u oscilación repentina durante la transmisión de corriente (como una mala conexión a tierra). Estas cargas eléctricas externas pueden provocar rupturas dieléctricas, rupturas de tensión en la superficie, pérdidas térmicas o electromigración de energía eléctrica. También puede aumentar la corrosión electrolítica y el crecimiento de dendritas, provocando corrientes de fuga y degradación térmica.
Carga química: incluida la corrosión, la oxidación y el crecimiento de dendritas en la superficie iónica causado por el entorno de uso de productos químicos. Debido a que la humedad puede penetrar a través de los materiales de embalaje de plástico, la humedad es el principal problema que afecta a los dispositivos de embalaje de plástico en ambientes húmedos. La humedad absorbida por el material de embalaje de plástico puede extraer el residuo del catalizador del material de embalaje de plástico, formando subproductos que ingresan a la base metálica, los materiales semiconductores y varias interfaces unidas al chip, e inducen la degradación o incluso la falla del rendimiento del dispositivo. . Por ejemplo, el flujo que queda en el dispositivo después del montaje migrará a la superficie del chip a través del paquete de plástico. En los circuitos de alta frecuencia, los cambios sutiles de las propiedades dieléctricas (como los cambios de la constante dieléctrica y el factor de disipación después de la absorción de humedad) son muy críticos. En convertidores de alto voltaje y otros dispositivos, el cambio del voltaje de ruptura del paquete es muy importante. Además, algunas poliamidas y poliuretanos epoxi se degradarán (a veces llamado "inversión") si se exponen a altas temperaturas y alta humedad durante un tiempo prolongado. Por lo general, se utilizan pruebas aceleradas para identificar si los materiales de embalaje de plástico son propensos a este tipo de fallas.
Cabe señalar que cuando se aplican diferentes tipos de cargas, varios mecanismos de falla pueden interactuar en los dispositivos de embalaje de plástico al mismo tiempo. Por ejemplo, la carga térmica provocará un desajuste en el coeficiente de expansión térmica entre materiales adyacentes en la estructura del paquete, lo que provocará fallas mecánicas. Otras interacciones incluyen la corrosión asistida por tensión, el agrietamiento por corrosión bajo tensión, la migración de metales inducida por el campo, las grietas en la capa de pasivación y la capa de electrolito, el agrietamiento del paquete causado por el calor húmedo y la aceleración de la reacción química causada por la temperatura, etc. En estos casos, los efectos integrales Los mecanismos de falla no son necesariamente iguales a la suma de los efectos individuales.
3. Clasificación de defectos de embalaje
Los defectos del embalaje incluyen principalmente deformación del plomo, desviación del pedestal, deformación, agrietamiento de astillas, delaminación, huecos, embalaje desigual, rebabas, partículas extrañas y curado incompleto.
3.1 Deformación del cable conductor
La deformación del cable generalmente se refiere al desplazamiento o deformación del cable causado por el flujo del material plástico de sellado, que generalmente se expresa por la relación x/L entre el desplazamiento lateral máximo x del cable y la longitud l del cable.
Los cables doblados pueden provocar un cortocircuito eléctrico (especialmente en paquetes de dispositivos de E/S de alta densidad). A veces, la tensión causada por la flexión provocará el agrietamiento de los puntos de unión o una disminución de la fuerza de la unión.
Los factores que afectan la unión de cables incluyen el diseño del paquete, la disposición de los cables, el material y el tamaño del cable, las propiedades del compuesto de moldeo, el proceso de unión de cables y el proceso de empaquetado, etc. Los parámetros del cable que afectan la flexión del cable incluyen el diámetro del cable, la longitud del cable, la carga de rotura del cable, densidad, etc.
3.2 Desplazamiento básico
El desplazamiento se refiere a la deformación y el desplazamiento del soporte (base del chip) que soporta el chip.
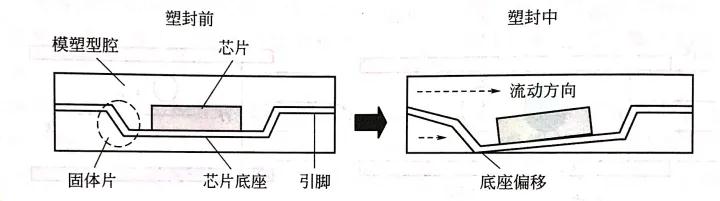
Como se muestra en la figura, el desplazamiento de la base causado por el compuesto de moldeo. En este momento, el flujo desigual del compuesto de moldeo en las cavidades de moldeo superior e inferior provocará que la base se desplace.
Los factores que afectan el desplazamiento de la base incluyen la fluidez del paquete de plástico, el diseño de ensamblaje del marco principal y las propiedades materiales del paquete de plástico y del marco principal. Los dispositivos de embalaje como TSOP y TQFP son propensos a desplazar la base y deformar los pasadores debido al delgado marco de plomo.
3.3 deformación
La deformación se refiere a la flexión y deformación de dispositivos empaquetados fuera del plano. La deformación causada por el proceso de envasado de plástico provocará una serie de problemas de confiabilidad, como delaminación y agrietamiento de astillas.
La deformación también provocará una serie de problemas de fabricación. Por ejemplo, en los dispositivos de matriz de rejilla de bolas de plástico (PBGA), la deformación provocará una mala coplanaridad de las bolas de soldadura, lo que provocará problemas de montaje en el proceso de soldadura por reflujo de los dispositivos ensamblados en placas de circuito impreso.
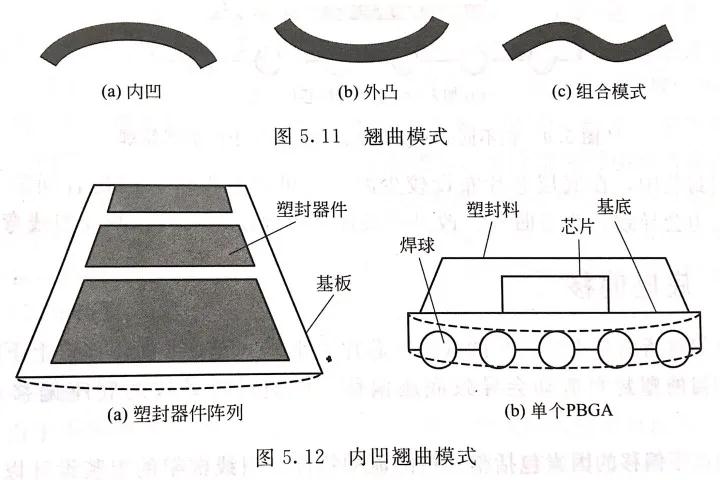
Los modos de deformación incluyen modos cóncavos, convexos y combinados. En las empresas de semiconductores, a veces a la cóncava se le llama "cara sonriente" y a la convexa se le llama "cara llorosa".
Las causas de la deformación incluyen principalmente la falta de coincidencia del CTE y la contracción por curado/compresión. Al principio, esto último no recibió mucha atención. Una investigación en profundidad encontró que la contracción química del compuesto de moldeo también desempeña un papel importante en la deformación de los dispositivos IC, especialmente en los dispositivos de embalaje con diferentes espesores en los lados superior e inferior del chip. En el proceso de curado y poscurado, la contracción química del material de embalaje de plástico se producirá a una temperatura de curado alta, lo que se denomina "contracción termoquímica". Al aumentar la temperatura de transición vítrea y disminuir el cambio del coeficiente de expansión térmica cerca de Tg, se puede reducir la contracción química durante el curado.
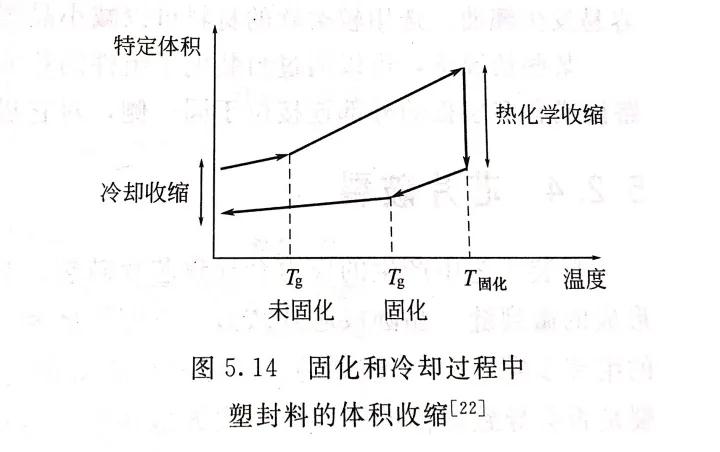
Los factores que conducen a la deformación también incluyen los ingredientes del compuesto de moldeo, la humedad del compuesto de moldeo, la estructura geométrica del paquete, etc. Al controlar los materiales y componentes del embalaje de plástico, los parámetros del proceso, la estructura del embalaje y el entorno previo al embalaje, se puede minimizar la deformación del embalaje. . En algunos casos, la deformación se puede compensar empaquetando la parte posterior de los componentes electrónicos. Por ejemplo, las conexiones externas de placas de circuitos cerámicos grandes o placas multicapa están ubicadas en el mismo lado, y empaquetarlas en la parte posterior puede reducir la deformación.
3.4Rotura de viruta
La tensión generada en el proceso de envasado hará que el chip se agriete. El proceso de envasado suele agravar las microfisuras formadas en el proceso de montaje previo. O el adelgazamiento de la viruta de la oblea, el rectificado posterior y la unión de la viruta son pasos que pueden conducir al inicio del agrietamiento de la viruta.
Los chips agrietados y con fallas mecánicas no necesariamente tienen fallas eléctricas. Si la grieta de la viruta provocará una falla eléctrica instantánea del dispositivo también depende de la trayectoria de crecimiento de la grieta. Por ejemplo, si la grieta aparece en la parte posterior del chip, es posible que no afecte a ninguna estructura sensible.
Debido a que las obleas de silicio son delgadas y quebradizas, es más probable que se produzca agrietamiento de chips en paquetes a nivel de oblea. Por lo tanto, los parámetros del proceso, como la presión de sujeción y la presión de conversión del moldeo en el proceso de moldeo por transferencia, deben controlarse estrictamente para evitar que la viruta se agriete. El agrietamiento de virutas es fácil de producir en paquetes apilados en 3D debido al proceso de laminación. Los factores de diseño que afectan la rotura de virutas en envases 3D incluyen la estructura de la pila de virutas, el espesor del sustrato, el volumen de moldeo, el espesor de la manga del molde, etc.
capa de 3.5
O delaminación débil se refiere a la separación entre el compuesto sellador de plástico y su interfaz de material adyacente. La posición de delaminación puede ocurrir en cualquier área del dispositivo microelectrónico del paquete de plástico; También puede ocurrir en el proceso de empaque, en la etapa de fabricación posterior al empaque o en la etapa de uso del dispositivo.
La mala interfaz de unión causada por el embalaje es el principal factor que provoca la delaminación. Los huecos en la interfaz, la contaminación de la superficie durante el embalaje y el curado incompleto conducirán a una unión deficiente. Otros factores que influyen incluyen la tensión de contracción y la deformación durante el curado y el enfriamiento. Durante el proceso de enfriamiento, la falta de coincidencia del CTE entre el compuesto de moldeo y los materiales adyacentes también provocará tensiones termomecánicas, lo que provocará la delaminación.
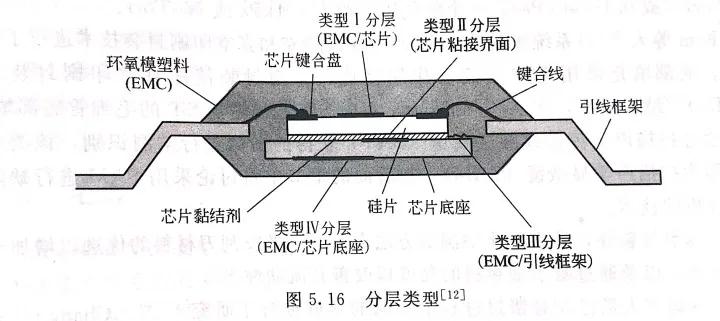
Las capas se pueden clasificar según el tipo de interfaz.
Cavidad 3.6
En el proceso de embalaje, se incrustan burbujas en materiales epoxi para formar huecos, lo que puede ocurrir en cualquier etapa del proceso de embalaje, incluido el moldeo por transferencia, el llenado, el encapsulado y la impresión de materiales de embalaje de plástico en un ambiente aéreo. Al minimizar la cantidad de aire, como vaciar o aspirar, se pueden reducir los huecos. Se ha informado que el rango de presión de vacío es de 1 a 300 Torr (una presión atmosférica es de 760 Torr).
Según el análisis de simulación, es el contacto entre la parte frontal de la masa fundida inferior y la viruta lo que dificulta la fluidez. Parte del borde frontal de la masa fundida fluye hacia arriba y llena la parte superior del molde hasta la mitad a través de la gran área abierta alrededor del chip. El frente de masa fundida recién formado y el frente de masa fundida adsorbido entran en la zona superior de la mitad del molde, formando así burbujas.
3.7 Embalaje desigual
El espesor no uniforme del paquete de plástico provocará deformaciones y delaminación. Las tecnologías de envasado tradicionales, como el moldeo por transferencia, el moldeo a presión y la tecnología de envasado por vertido, no producen fácilmente defectos de envasado con espesores desiguales.
El embalaje a nivel de oblea es fácil de provocar un espesor desigual del embalaje de plástico debido a sus características tecnológicas.
Para obtener un espesor uniforme de la capa selladora de plástico, el soporte de la oblea debe fijarse con una inclinación mínima para facilitar la instalación del raspador. Además, es necesario controlar la posición del raspador para garantizar que la presión del raspador sea estable, a fin de obtener un espesor uniforme de la capa de sellado de plástico.
Antes del endurecimiento, cuando las partículas de relleno se acumulan y forman una distribución desigual en el área local del compuesto sellador de plástico, se producirá una calidad diferente o una composición del material desigual. La mezcla inadecuada de materiales de embalaje de plástico dará lugar a diferentes fenómenos de calidad en el proceso de embalaje y encapsulado.
3.8 orillo rugoso
El borde sin rematar se refiere al compuesto de moldeo que pasa a través de la línea de moldeo y se deposita en el pasador del dispositivo en el proceso de envasado de plástico.
La causa principal de la aparición de rebabas es una presión de sujeción insuficiente. Si los residuos de molde en los pasadores no se eliminan a tiempo, se producirán varios problemas en la etapa de montaje. Por ejemplo, una unión o adherencia insuficiente en la siguiente etapa de embalaje. La fuga de resina es una forma escasa de rebabas.
3.9 Partículas exóticas
En el proceso de embalaje, si los materiales de embalaje se exponen a ambientes, equipos o materiales contaminados, las partículas extrañas se difundirán en el embalaje y se acumularán en las partes metálicas del mismo (como chips IC y puntos de unión de cables), lo que provocará a la corrosión y otros problemas de confiabilidad posteriores.
3.10 Curado incompleto
Un tiempo de curado insuficiente o una temperatura de curado baja provocarán un curado incompleto. Además, al verter los dos materiales de encapsulado, la ligera desviación de la proporción de mezcla conducirá a un curado incompleto. Para maximizar las características de los materiales de embalaje, es necesario garantizar que estén completamente curados. En muchos métodos de envasado, se permite el poscurado para garantizar el curado completo de los materiales de envasado. Además, se debe prestar atención a garantizar la proporción exacta de los materiales de embalaje.
4. Clasificación del fallo del paquete.
La falla del paquete ocurrirá en la etapa de ensamblaje del paquete o uso del dispositivo. Especialmente cuando el dispositivo microelectrónico empaquetado está ensamblado en la placa de circuito impreso, es más probable que esto suceda. En esta etapa, el dispositivo debe soportar una temperatura de reflujo alta, lo que provocará delaminación o agrietamiento de la interfaz del material de embalaje de plástico.
capa de 4.1
Como se mencionó en la sección anterior, la delaminación se refiere a la separación de los materiales de embalaje de plástico de los materiales adyacentes en la interfaz de unión. Las cargas y tensiones externas que pueden provocar la delaminación incluyen el vapor de agua, la humedad, la temperatura y sus efectos combinados.
Un tipo de delaminación que ocurre a menudo en la etapa de ensamblaje se llama delaminación inducida por vapor de agua, y su mecanismo de falla es principalmente la presión del vapor de agua a una temperatura relativamente alta. Cuando el dispositivo del paquete se ensambla en la placa de circuito impreso, la temperatura de fusión de la soldadura debe alcanzar los 220 ℃ o incluso más, que es mucho más alta que la temperatura de transición vítrea del compuesto de moldeo (aproximadamente 110 ~ 200 ℃). A alta temperatura de reflujo, el vapor de agua existente entre el material de embalaje de plástico y la interfaz metálica se evapora para formar vapor de agua, y la presión de vapor generada actúa junto con factores como el desajuste térmico entre los materiales, la tensión causada por la absorción y expansión de humedad, etc. , lo que eventualmente conduce a una unión débil o delaminación de la interfaz, e incluso conduce a la ruptura del paquete. En comparación con las soldaduras tradicionales a base de plomo, las soldaduras sin plomo tienen una temperatura de reflujo más alta y son más propensas a la delaminación.
Coeficiente de expansión de absorción de humedad (CHE), también conocido como coeficiente de expansión de humedad (CME)
El mecanismo de falla de la difusión de humedad a la interfaz del empaque es un factor importante de delaminación causada por el vapor de agua y la humedad. La humedad puede difundirse a través del paquete o a lo largo de la interfaz entre el marco conductor y el compuesto de moldeo. Se ha descubierto que cuando la interfaz entre el compuesto de moldeo y el marco de plomo está bien unida, la humedad entra al paquete principalmente a través del paquete de plástico. Sin embargo, cuando esta interfaz de unión se degrada debido a una tecnología de empaque deficiente (como oxidación causada por la temperatura de unión, deformación del marco de plomo causada por una liberación de tensión insuficiente, recorte excesivo y tensión formal, etc.), se formarán delaminación y microfisuras en la superficie. contorno del embalaje, y la humedad o el vapor de agua se propagarán fácilmente a lo largo de este camino. Peor aún, la humedad provocará la hidratación del adhesivo epóxico polar, lo que debilitará y reducirá los enlaces químicos en la interfaz.
La superficie limpia es el requisito clave para lograr una buena adherencia. La oxidación de la superficie a menudo conduce a la delaminación (como se mencionó en el artículo anterior). Por ejemplo, los marcos de plomo de aleación de cobre expuestos a altas temperaturas a menudo provocan delaminación. La existencia de nitrógeno u otro gas sintético es beneficiosa para evitar la oxidación.
Los lubricantes y promotores de adhesión en plásticos pueden promover la delaminación. El lubricante puede ayudar a que el compuesto de moldeo se separe de la cavidad del molde, pero aumentará el riesgo de delaminación de la interfaz. Por otro lado, el promotor de adhesión puede asegurar una buena adhesión entre el compuesto de moldeo y la interfaz del chip, pero es difícil de retirar de la cavidad del molde.
La estratificación no sólo proporciona un camino para la difusión del vapor de agua, sino que también es la fuente de grietas de la resina. La interfaz es el lugar de inicio de la grieta, y la grieta se propagará a través de la resina cuando se somete a una carga externa elevada. Los resultados muestran que la delaminación entre el suelo de la base del chip y la resina es más probable que cause la grieta de la resina, y la delaminación de la interfaz en otras posiciones tiene poca influencia en la grieta de la resina.
4.2 Craqueo inducido por gas (fenómeno de las palomitas de maíz)
El mayor desarrollo de la estratificación inducida por vapor de agua conducirá al craqueo inducido por gas. Cuando el vapor de agua del paquete se escapa a través de la grieta, se produce un crujido, que es muy similar al sonido de las palomitas de maíz, por lo que también se le llama fenómeno de las palomitas de maíz. Las grietas a menudo se extienden desde la base del chip hasta el fondo del paquete de plástico. En la placa de circuito soldada, es difícil encontrar estas grietas mediante inspección visual. Los envases de plástico grandes y delgados, como QFP y TQFP, tienen más probabilidades de producir el fenómeno de las palomitas de maíz; Además, también es fácil que ocurra en dispositivos con una gran relación entre el área de la base del chip y el área del dispositivo y una gran relación entre el área de la base del chip y el espesor mínimo del material de sellado plástico. El fenómeno de las palomitas de maíz puede ir acompañado de otros problemas, incluida la rotura de la bola de unión del disco de unión y los hoyos de silicio debajo de la bola de unión.
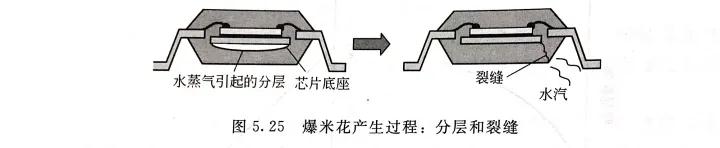
Las grietas en los dispositivos de embalaje de plástico generalmente se originan en áreas de concentración de tensiones (como bordes y rebabas) en el marco de plomo y se propagan en el área más delgada del embalaje de plástico. Es la pequeña deformación de la superficie del marco de plomo que se produce en el proceso de estampado. Cambiar la dirección de estampado para que las rebabas queden ubicadas en la parte superior del marco de plomo o grabar el marco de plomo (prensado con matriz) puede reducir las grietas.
Reducir la humedad en los envases de plástico es la clave para reducir el fenómeno de las palomitas de maíz. Adopte el método de horneado a alta temperatura para reducir la humedad en el dispositivo de embalaje de plástico. Estudios anteriores han encontrado que el contenido de humedad seguro permitido en el paquete es de aproximadamente 1100 × 10 ^ -6 (0.11 % en peso). Hornear a 125 ℃ durante 24 horas puede eliminar completamente la humedad absorbida en el paquete.
4.3 fractura frágil
La fractura frágil ocurre a menudo en materiales inelásticos y de bajo límite elástico (como chips de silicio). Cuando el material sufre tensiones excesivas, la propagación repentina y catastrófica de grietas se originará a partir de pequeños defectos como huecos, inclusiones o discontinuidades.
4.4 Rotura del ligamento
Los materiales de embalaje de plástico son propensos a modos de fractura frágiles y dúctiles, que dependen principalmente de factores ambientales y materiales, incluida la temperatura, las características viscoplásticas de la resina polimérica y la carga de llenado. Incluso en materiales de embalaje de plástico de alta carga que contienen relleno de silicio quebradizo, aún puede ocurrir fractura dúctil debido a las características viscoplásticas de la resina polimérica.
4.5 grieta por fatiga
Cuando el material plástico de sellado se somete a tensión cíclica dentro del rango de resistencia límite, se romperá debido a la fractura por fatiga acumulada. Las cargas húmedas, térmicas, mecánicas o integrales aplicadas a los materiales de embalaje de plástico producirán tensiones cíclicas. La falla por fatiga es un tipo de mecanismo de falla por desgaste y las grietas generalmente se originan en puntos discontinuos o posiciones defectuosas.
El mecanismo de fatiga incluye tres etapas: iniciación de grieta (etapa ⅰ); Propagación estable de grietas (etapa Ⅱ); Fracaso repentino, incierto y catastrófico (etapa III). Bajo tensión cíclica, la propagación de grietas por fatiga en la etapa ⅱ se refiere al crecimiento constante de la longitud de la grieta. La tasa de crecimiento de grietas en los materiales de embalaje de plástico es mucho mayor que el valor típico de crecimiento de grietas por fatiga en materiales metálicos (aproximadamente 3 veces).
5. Factores que aceleran el fracaso
Y la carga y el estrés de los materiales ambientales, como la humedad, la temperatura y los contaminantes, acelerarán el fallo de los dispositivos de embalaje de plástico. La tecnología de envases de plástico está desempeñando un papel clave en las fallas de los empaques, como el coeficiente de difusión de humedad, el contenido de humedad saturada, la tasa de difusión de iones, el coeficiente de expansión térmica y el coeficiente de expansión de absorción de humedad de los materiales de empaque de plástico, lo que afectará en gran medida la tasa de fallas. Los factores que conducen a una falla acelerada incluyen principalmente la humedad, la temperatura, los contaminantes y el ambiente solvente, el estrés residual, el estrés ambiental natural, las cargas de fabricación y ensamblaje y las condiciones de estrés de carga integrales. La humedad puede acelerar la delaminación, el agrietamiento y la corrosión de los dispositivos microelectrónicos encapsulados en plástico.
La humedad es un factor importante que acelera las fallas en los dispositivos de embalaje de plástico. Los mecanismos relacionados con la aceleración de la falla causada por la humedad incluyen la degradación de la superficie de unión, la absorción de humedad y el estrés de expansión, la presión del vapor de agua, la migración de iones y el cambio de las características de los materiales de embalaje de plástico. La humedad puede cambiar la temperatura de transición vítrea Tg, el módulo elástico y la resistividad volumétrica de los materiales de embalaje de plástico.
La temperatura es otro factor clave que acelera las fallas. Por lo general, el grado de temperatura relacionado con la temperatura de transición vítrea del compuesto de moldeo, la expansión térmica y el lavado de diversos materiales y la tensión termomecánica causada por ello se utiliza para evaluar el efecto de la temperatura en la falla del paquete. Otro factor que influye la temperatura en las fallas del empaque es que cambiará las propiedades de los materiales de empaque, el coeficiente de difusión de humedad y la difusión intermetálica relacionada con la temperatura.
Los contaminantes y los contaminantes ambientales solventes proporcionan un lugar para el inicio y la expansión de fallas. Las fuentes de contaminación incluyen principalmente contaminantes del aire, humedad, residuos de fundente, ejemplos sucios en materiales de embalaje de plástico, elementos corrosivos producidos por degradación térmica y subproductos (generalmente epoxi) descargados de adhesivos para chips. Generalmente, el paquete de plástico no se corroerá, pero la humedad y los contaminantes se difundirán en el paquete de plástico y alcanzarán las partes metálicas, provocando la corrosión de las partes metálicas en los dispositivos del paquete de plástico.
La unión de virutas con tensión residual producirá tensión unitaria. El nivel de tensión depende principalmente de las características de la capa de unión del chip. Debido a que la contracción del compuesto de moldeo es mayor que la de otros materiales de embalaje, la tensión generada durante el moldeo es bastante grande. El chip de prueba de tensión se puede utilizar para medir la tensión del montaje.
Estrés medioambiental En el entorno natural, los materiales de embalaje de plástico pueden degradarse. La degradación se caracteriza por la rotura de los enlaces de polimerización, y es frecuente que los polímeros sólidos se conviertan en líquidos viscosos que contienen monómeros, dímeros y otras especies de bajo peso molecular. Las temperaturas elevadas y los ambientes cerrados a menudo aceleran la degradación.
Los rayos ultravioleta de la luz solar y la capa de ozono atmosférico son poderosos catalizadores de la degradación, que pueden conducir a la degradación al cortar la cadena molecular de la resina epoxi. Los métodos para prevenir la degradación son aislar el dispositivo de embalaje de plástico del entorno que es fácil de inducir la degradación y adoptar polímeros con capacidad antidegradación. Los productos que necesitan funcionar en ambientes cálidos y húmedos requieren polímeros antidegradación.
Carga de fabricación y ensamblaje Las condiciones de fabricación y ensamblaje pueden provocar fallas en el paquete, incluidas altas temperaturas, bajas temperaturas, cambios de temperatura, carga operativa y la carga ejercida sobre los cables de unión y la base del chip debido al flujo de material plástico de sellado. Un ejemplo típico es el fenómeno de las palomitas de maíz durante el montaje de envases de plástico.
Condiciones de tensión de carga integrales En el proceso de fabricación, montaje u operación, los factores de aceleración de fallas como la temperatura y la humedad a menudo existen simultáneamente. Las condiciones combinadas de carga y estrés a menudo aceleran aún más la falla. Esta característica se aplica a menudo al diseño de pruebas aceleradas con el fin de detectar piezas defectuosas e identificar dispositivos empaquetados vulnerables.
Recomendaciones relacionadas
Entrevista exclusiva con Li Gang de Yunfan Ruida: La precisión de los productos de radar de ondas milimétricas y la calidez humana.
2026-07-22
3878
¡Nos vemos el año que viene! | Resumen de los mejores momentos de Electronica China 2026 de Slkor
2026-07-14
3322
RF Passion, Craftsman Journey: Más de 30 años de dedicación inquebrantable — Entrevista con el ingeniero jefe de Kinghelm, el Sr. Qin Hongxiang
2026-06-26
3809





 粤公网安备44030002007346号