
























Hotline Perkhidmatan
Berita

Berita
Kebolehpercayaan pembungkusan elektronik (kecacatan pembungkusan, kegagalan, dll.), artikel ini membuat naratif yang jelas!
2022-03-17
425
Peranti elektronik adalah sistem yang sangat kompleks, dan kecacatan dan kegagalan dalam proses pembungkusan juga sangat kompleks. Oleh itu, kajian kecacatan dan kegagalan pembungkusan memerlukan pemahaman yang sistematik tentang proses pembungkusan, untuk menganalisis punca kecacatan dari pelbagai sudut.
Mekanisme kegagalan pembungkusan boleh dibahagikan kepada dua kategori: beban berlebihan dan haus. Kegagalan yang disebabkan oleh beban berlebihan biasanya berlaku serta-merta dan membawa malapetaka; Haus dan lusuh ialah kerosakan jangka panjang kumulatif, yang biasanya menunjukkan kemerosotan prestasi dahulu, dan kemudian kegagalan peralatan. Jenis-jenis kegagalan boleh dibahagikan kepada beban mekanikal, beban haba, beban elektrik, beban sinaran dan beban kimia.
Terdapat banyak faktor yang mempengaruhi kecacatan dan kegagalan pembungkusan, seperti komposisi dan sifat bahan, reka bentuk pembungkusan, keadaan persekitaran dan parameter proses. Tentukan faktor yang mempengaruhi dan premis asas mencegah kecacatan dan kegagalan pembungkusan. Faktor-faktor yang mempengaruhi boleh ditentukan melalui eksperimen atau simulasi, dan secara amnya kaedah model fizikal dan kaedah parameter berangka diguna pakai. Untuk kecacatan dan mekanisme kegagalan yang lebih kompleks, kaedah percubaan dan kesilapan sering digunakan untuk menentukan faktor utama yang mempengaruhi, tetapi kaedah ini memerlukan masa ujian yang panjang dan pembetulan peralatan, yang tidak cekap dan mahal.
Dalam proses menganalisis mekanisme kegagalan, ia adalah kaedah biasa dalam industri untuk menggunakan gambarajah tulang ikan (causality diagram) untuk menunjukkan faktor-faktor yang mempengaruhi. Gambar rajah tulang ikan boleh menerangkan hubungan antara punca kompleks dan faktor yang mempengaruhi dan kecacatan pembungkusan, dan juga boleh membezakan pelbagai punca dan mengklasifikasikannya. Dalam aplikasi pengeluaran, terdapat sejenis gambar rajah tulang ikan yang dipanggil 6Ms: menganalisis faktor-faktor yang mempengaruhi daripada enam dimensi, seperti mesin, kaedah, bahan, ukuran, tenaga manusia dan daya semula jadi.
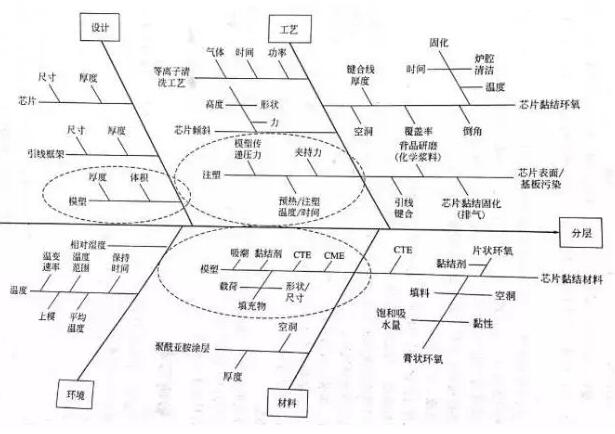
Gambar ini menunjukkan rajah tulang ikan yang menunjukkan sebab-sebab penembusan cip pembungkusan plastik, dan ia dianalisis dari empat aspek: reka bentuk, teknologi, persekitaran dan bahan. Melalui gambarajah tulang ikan, semua faktor yang mempengaruhi dipaparkan dengan jelas, yang meletakkan asas yang baik untuk analisis kegagalan.
Jenis beban yang menyebabkan kegagalan.
Seperti yang dinyatakan dalam bahagian sebelumnya, jenis beban bungkusan boleh dibahagikan kepada beban mekanikal, haba, elektrik, sinaran dan kimia.
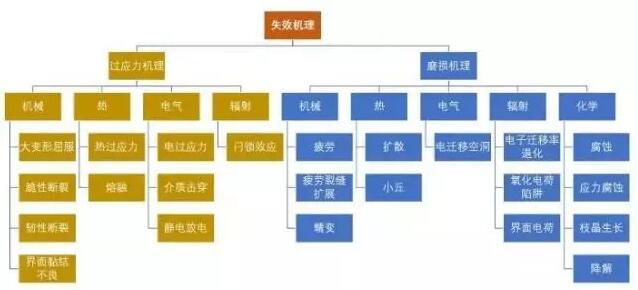
Klasifikasi mekanisme kegagalan
Beban mekanikal: termasuk kesan fizikal, getaran, tegasan (seperti tegasan pengecutan) dan daya inersia (seperti pecutan besar kapal angkasa) yang dikenakan dengan mengisi zarah pada cip silikon, dsb. Tindak balas bahan terhadap beban ini boleh dimanifestasikan sebagai ubah bentuk keanjalan, ubah bentuk plastik, meledingkan, patah rapuh atau fleksibel, delaminasi antara muka, penjanaan dan perambatan retak lesu, rekahan rayapan dan rayapan, dsb.
Beban haba: termasuk suhu tinggi pengawetan pelekat mati, pemanasan awal sebelum ikatan wayar, proses pengacuan, pengawetan selepas, pemprosesan semula komponen bersebelahan, kimpalan rendaman, kimpalan fasa gas dan kimpalan aliran semula, dsb. Beban terma luaran akan mengubah saiz bahan akibat pengembangan haba, dan juga mengubah sifat fizikal seperti kadar rayapan. Sebagai contoh, ketidakpadanan pekali pengembangan terma (ketakpadanan CTE) berlaku, yang membawa kepada tekanan tempatan dan akhirnya membawa kepada kegagalan struktur pembungkusan. Beban terma yang berlebihan malah boleh menyebabkan pembakaran bahan mudah terbakar dalam peranti.
Beban elektrik: termasuk turun naik arus, nyahcas elektrostatik, tegasan arus lebih, dsb. disebabkan oleh renjatan elektrik secara tiba-tiba, ketidakstabilan voltan atau ayunan mendadak semasa penghantaran arus (seperti pembumian yang lemah). Beban elektrik luaran ini boleh menyebabkan kerosakan dielektrik, kerosakan permukaan voltan, kehilangan haba atau penghijrahan tenaga elektrik. Ia juga boleh meningkatkan kakisan elektrolitik dan pertumbuhan dendrit, menyebabkan arus bocor dan kemerosotan haba.
Beban kimia: termasuk kakisan, pengoksidaan dan pertumbuhan dendrit permukaan ion yang disebabkan oleh persekitaran penggunaan kimia. Kerana lembapan boleh menembusi melalui bahan pembungkus plastik, lembapan adalah masalah utama yang mempengaruhi peranti pembungkusan plastik dalam persekitaran lembap. Kelembapan yang diserap oleh bahan pembungkus plastik boleh mengekstrak sisa mangkin daripada bahan pembungkus plastik, membentuk produk sampingan yang memasuki asas logam, bahan semikonduktor dan pelbagai antara muka yang terikat pada cip, dan mendorong kemerosotan atau kegagalan prestasi peranti. . Contohnya, fluks yang tinggal pada peranti selepas pemasangan akan berhijrah ke permukaan cip melalui bungkusan plastik. Dalam litar frekuensi tinggi, perubahan halus sifat dielektrik (seperti perubahan pemalar dielektrik dan faktor pelesapan selepas penyerapan lembapan) adalah sangat kritikal. Dalam penukar voltan tinggi dan peranti lain, perubahan voltan pecahan pakej adalah sangat penting. Di samping itu, beberapa poliamida dan poliuretana epoksi akan terdegradasi (kadangkala dipanggil "pembalikan") jika terdedah kepada suhu tinggi dan kelembapan tinggi untuk masa yang lama. Biasanya, ujian dipercepatkan digunakan untuk mengenal pasti sama ada bahan pembungkusan plastik terdedah kepada kegagalan seperti ini.
Perlu diingat bahawa apabila pelbagai jenis beban digunakan, pelbagai mekanisme kegagalan mungkin berinteraksi pada peranti pembungkusan plastik pada masa yang sama. Sebagai contoh, beban haba akan menyebabkan ketidakpadanan pekali pengembangan haba antara bahan bersebelahan dalam struktur pakej, yang akan menyebabkan kegagalan mekanikal. Interaksi lain termasuk kakisan berbantukan tekanan, retakan kakisan tegasan, penghijrahan logam akibat medan, retak pada lapisan pempasifan dan lapisan elektrolit, keretakan bungkusan yang disebabkan oleh haba lembap, dan pecutan tindak balas kimia yang disebabkan oleh suhu, dsb. Dalam kes ini, kesan menyeluruh mekanisme kegagalan tidak semestinya sama dengan jumlah kesan individu.
Klasifikasi kecacatan pembungkusan
Kecacatan pembungkusan terutamanya termasuk ubah bentuk plumbum, sisihan kekaki, lengkungan, keretakan cip, penepian, lompang, pembungkusan tidak sekata, burr, zarah asing dan pengawetan yang tidak lengkap.
Ubah bentuk wayar plumbum
Ubah bentuk plumbum biasanya merujuk kepada anjakan atau ubah bentuk plumbum yang disebabkan oleh aliran bahan pengedap plastik, yang biasanya dinyatakan dengan nisbah x/L antara anjakan sisi maksimum x plumbum dan panjang l plumbum. Lenturan petunjuk boleh menyebabkan litar pintas elektrik (terutamanya dalam pakej peranti I/O berketumpatan tinggi). Kadangkala, tekanan yang disebabkan oleh lenturan akan menyebabkan keretakan titik ikatan atau penurunan kekuatan ikatan.
Faktor-faktor yang mempengaruhi ikatan wayar termasuk reka bentuk pakej, susun atur wayar, bahan dan saiz wayar, sifat sebatian acuan, proses ikatan wayar dan proses pembungkusan, dsb. Parameter wayar yang mempengaruhi lenturan wayar termasuk diameter wayar, panjang wayar, beban putus wayar, ketumpatan wayar dan sebagainya.
Offset asas
Offset merujuk kepada ubah bentuk dan offset pembawa (asas cip) yang menyokong cip.
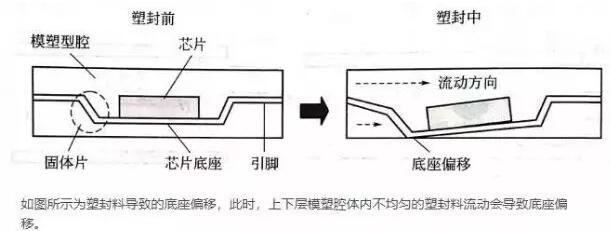
Seperti yang ditunjukkan dalam rajah, asas mengimbangi disebabkan oleh sebatian acuan. Pada masa ini, aliran tidak sekata sebatian acuan dalam rongga acuan atas dan bawah akan menyebabkan asas mengimbangi.
Faktor-faktor yang mempengaruhi offset tapak termasuk kecairan bungkusan plastik, reka bentuk pemasangan rangka plumbum dan sifat bahan bungkusan plastik dan rangka plumbum. Peranti pembungkusan seperti TSOP dan TQFP terdedah kepada asas offset dan ubah bentuk pin disebabkan oleh bingkai plumbum nipis.
meledingkan
Meleding merujuk kepada lenturan dan ubah bentuk peranti yang dibungkus keluar dari satah. Warpage yang disebabkan oleh proses pembungkusan plastik akan membawa kepada beberapa masalah kebolehpercayaan seperti delaminasi dan keretakan cip. Meledingkan juga akan membawa kepada satu siri masalah pembuatan. Sebagai contoh, dalam peranti tatasusunan grid bola plastik (PBGA), meledingkan akan membawa kepada keserasian bola pateri yang lemah, yang akan membawa kepada masalah pemasangan dalam proses pematerian aliran semula peranti yang dipasang pada papan litar bercetak.
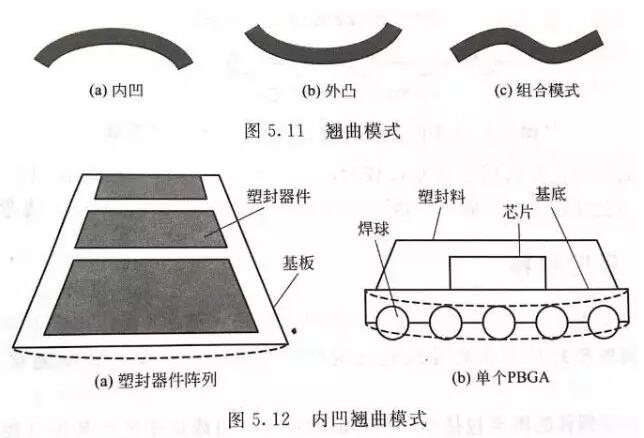
Mod meledingkan termasuk mod cekung, cembung dan gabungan.
Punca warpage terutamanya termasuk ketidakpadanan CTE dan pengecutan pengawetan/mampatan. Pada mulanya, yang kedua tidak mendapat banyak perhatian. Penyelidikan mendalam mendapati bahawa pengecutan kimia sebatian acuan juga memainkan peranan penting dalam lencongan peranti IC, terutamanya pada peranti pembungkusan dengan ketebalan yang berbeza pada bahagian atas dan bawah cip. Dalam proses pengawetan dan pasca pengawetan, pengecutan kimia bahan pembungkus plastik akan berlaku pada suhu pengawetan yang tinggi, yang dipanggil "pengecutan termokimia". Dengan meningkatkan suhu peralihan kaca dan mengurangkan perubahan pekali pengembangan terma berhampiran Tg, pengecutan kimia semasa pengawetan dapat dikurangkan.
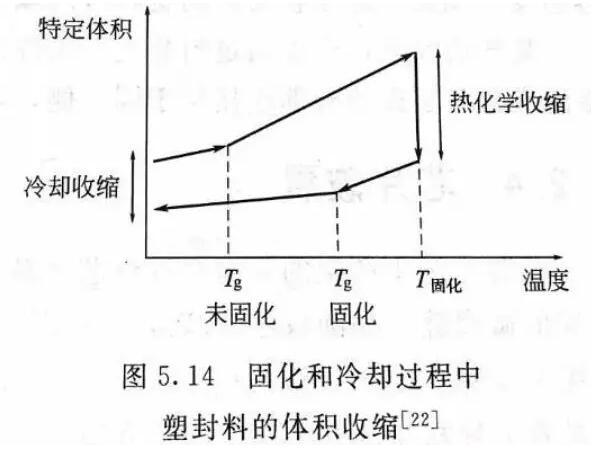
Faktor-faktor yang membawa kepada warpage juga termasuk ramuan kompaun acuan, kelembapan kompaun acuan, struktur geometri bungkusan, dsb. Dengan mengawal bahan dan komponen pembungkusan plastik, parameter proses, struktur pembungkusan dan persekitaran pra-pembungkusan, warpage pembungkusan boleh diminimumkan. Dalam sesetengah kes, warpage boleh diberi pampasan dengan membungkus bahagian belakang komponen elektronik. Sebagai contoh, sambungan luaran papan litar seramik besar atau papan berbilang lapisan terletak pada sisi yang sama, dan pembungkusan belakangnya boleh mengurangkan lekapan.
Cip pecah
Tegasan yang dihasilkan dalam proses pembungkusan akan menyebabkan cip retak. Proses pembungkusan biasanya memburukkan retakan mikro yang terbentuk dalam proses pemasangan sebelumnya. Atau penipisan cip wafer, pengisaran belakang dan ikatan cip adalah semua langkah yang mungkin membawa kepada permulaan retak cip.
Cip yang retak dan rosak secara mekanikal tidak semestinya mengalami kegagalan elektrik. Sama ada retakan cip akan membawa kepada kegagalan elektrik serta-merta peranti juga bergantung pada laluan pertumbuhan retakan itu. Contohnya, jika retakan muncul di bahagian belakang cip, ia mungkin tidak menjejaskan sebarang struktur sensitif.
Oleh kerana wafer silikon adalah nipis dan rapuh, keretakan cip lebih berkemungkinan berlaku dalam bungkusan aras wafer. Oleh itu, parameter proses seperti tekanan pengapit dan tekanan penukaran pengacuan dalam proses pengacuan pemindahan mesti dikawal dengan ketat untuk mengelakkan cip daripada retak. Keretakan cip mudah berlaku dalam pakej bertindan 3D kerana proses laminasi. Faktor reka bentuk yang mempengaruhi kerosakan cip dalam pembungkusan 3D termasuk struktur tindanan cip, ketebalan substrat, isipadu pengacuan, ketebalan lengan acuan, dsb.
lapisan
Atau delaminasi lemah merujuk kepada pemisahan antara sebatian pengedap plastik dan antara muka bahan bersebelahan. Kedudukan delaminasi mungkin berlaku di mana-mana kawasan dalam peranti mikroelektronik pakej plastik; Ia juga mungkin berlaku dalam proses pembungkusan, peringkat pembuatan selepas pembungkusan atau peringkat penggunaan peranti.
Antara muka ikatan yang lemah disebabkan oleh pembungkusan adalah faktor utama yang menyebabkan delaminasi. Lompang antara muka, pencemaran permukaan semasa pembungkusan dan pengawetan yang tidak lengkap semuanya akan membawa kepada ikatan yang lemah. Faktor lain yang mempengaruhi termasuk tekanan pengecutan dan lenturan semasa pengawetan dan penyejukan. Semasa proses penyejukan, ketidakpadanan CTE antara sebatian pengacuan dan bahan bersebelahan juga akan membawa kepada tegasan termo-mekanikal, yang akan membawa kepada penembusan.
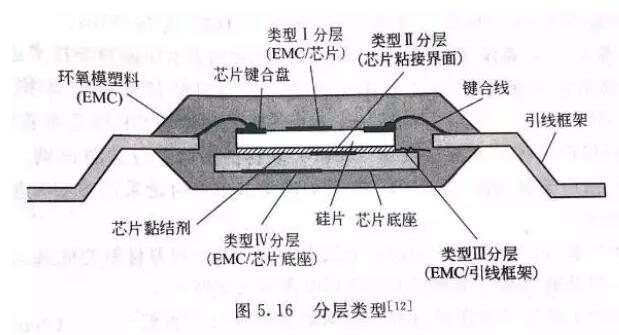
Lapisan boleh dikelaskan mengikut jenis antara muka:
rongga
Dalam proses pembungkusan, buih tertanam dalam bahan epoksi untuk membentuk lompang, yang boleh berlaku pada mana-mana peringkat proses pembungkusan, termasuk pengacuan pemindahan, pengisian, pasu dan pencetakan bahan pembungkus plastik dalam persekitaran udara. Dengan meminimumkan jumlah udara, seperti mengosongkan atau mengosongkan, lompang boleh dikurangkan. Telah dilaporkan bahawa julat tekanan vakum ialah 1~300Torr (satu tekanan atmosfera ialah 760Torr).
Menurut analisis simulasi, sentuhan antara bahagian hadapan bahagian bawah cair dan cip yang menghalang kecairan. Sebahagian daripada tepi hadapan cair mengalir ke atas dan mengisi bahagian atas acuan separuh melalui kawasan terbuka yang besar di sekeliling cip. Bahagian hadapan cair yang baru terbentuk dan bahagian hadapan cair yang terserap memasuki bahagian atas separuh acuan, dengan itu membentuk buih.
Pembungkusan tidak sekata
Ketebalan bungkusan plastik yang tidak seragam akan membawa kepada lenturan dan penembusan. Teknologi pembungkusan tradisional, seperti pengacuan pemindahan, pengacuan tekanan dan teknologi pembungkusan menuang, tidak mudah menghasilkan kecacatan pembungkusan dengan ketebalan yang tidak sekata. Pembungkusan tahap wafer mudah menyebabkan ketebalan pembungkusan plastik tidak sekata kerana ciri teknologinya.
Untuk mendapatkan ketebalan seragam lapisan pengedap plastik, pembawa wafer harus diperbaiki dengan kecenderungan minimum untuk memudahkan pemasangan pengikis. Di samping itu, adalah perlu untuk mengawal kedudukan pengikis untuk memastikan bahawa tekanan pengikis adalah stabil, untuk mendapatkan ketebalan seragam lapisan pengedap plastik.
Sebelum pengerasan, apabila zarah pengisi berkumpul dan membentuk pengedaran yang tidak sekata di kawasan setempat sebatian pengedap plastik, ia akan membawa kepada kualiti yang berbeza atau komposisi bahan yang tidak sekata. Pencampuran bahan pembungkus plastik yang tidak mencukupi akan membawa kepada fenomena kualiti yang berbeza dalam proses pembungkusan dan pasu.
kulit kasar
Tepi mentah merujuk kepada sebatian acuan yang melalui garisan acuan dan didepositkan pada pin peranti dalam proses pembungkusan plastik.
Tekanan pengapit yang tidak mencukupi adalah punca utama burr. Jika sisa acuan pada pin tidak dikeluarkan dalam masa, ia akan membawa kepada pelbagai masalah di peringkat pemasangan. Contohnya, ikatan atau lekatan yang tidak mencukupi dalam peringkat pembungkusan seterusnya. Kebocoran resin adalah bentuk burr yang jarang.
Zarah eksotik
Dalam proses pembungkusan, jika bahan pembungkusan terdedah kepada persekitaran, peralatan atau bahan yang tercemar, zarah asing akan meresap dalam pembungkusan dan berkumpul pada bahagian logam dalam pembungkusan (seperti cip IC dan titik ikatan wayar), yang akan membawa kepada kakisan dan masalah kebolehpercayaan lain yang seterusnya.
Pengawetan yang tidak lengkap
Masa pengawetan yang tidak mencukupi atau suhu pengawetan yang rendah akan menyebabkan pengawetan yang tidak lengkap. Di samping itu, dalam menuang dua bahan pasu, sisihan sedikit nisbah pencampuran akan membawa kepada pengawetan yang tidak lengkap. Untuk memaksimumkan ciri-ciri bahan pembungkusan, adalah perlu untuk memastikan bahawa bahan pembungkusan telah sembuh sepenuhnya. Dalam banyak kaedah pembungkusan, pengawetan selepas dibenarkan untuk memastikan pengawetan lengkap bahan pembungkusan. Selain itu, perhatian harus diberikan untuk memastikan bahagian bahan pembungkusan yang tepat.
Klasifikasi kegagalan pakej
Kegagalan pakej akan berlaku pada peringkat pemasangan pakej atau penggunaan peranti. Terutama apabila peranti mikroelektronik yang dibungkus dipasang pada papan litar bercetak, ia lebih berkemungkinan berlaku. Pada peringkat ini, peranti perlu menanggung suhu pengaliran semula yang tinggi, yang akan membawa kepada delaminasi atau keretakan antara muka bahan pembungkusan plastik.
lapisan
Seperti yang dinyatakan dalam bahagian sebelumnya, delaminasi merujuk kepada pengasingan bahan pembungkus plastik daripada bahan bersebelahan pada antara muka ikatan. Beban dan tegasan luaran yang boleh membawa kepada penyahlarutan termasuk wap air, lembapan, suhu dan kesan gabungannya.
Satu jenis delaminasi yang sering berlaku dalam peringkat pemasangan dipanggil wap air yang disebabkan delamination, dan mekanisme kegagalannya adalah terutamanya tekanan wap air pada suhu yang agak tinggi. Apabila peranti pakej dipasang pada papan litar bercetak, suhu lebur pateri perlu mencapai 220 ℃ atau lebih tinggi, yang jauh lebih tinggi daripada suhu peralihan kaca sebatian acuan (kira-kira 110 ~ 200 ℃). Pada suhu aliran semula yang tinggi, wap air yang wujud di antara bahan pembungkus plastik dan antara muka logam menyejat untuk membentuk wap air, dan tekanan wap yang dihasilkan bertindak bersama-sama dengan faktor-faktor seperti ketidakpadanan haba antara bahan, tekanan yang disebabkan oleh penyerapan dan pengembangan lembapan, dsb. , yang akhirnya membawa kepada ikatan lemah atau delaminasi antara muka, malah membawa kepada pecah pakej. Berbanding dengan pemateri berasaskan plumbum tradisional, pemateri tanpa plumbum mempunyai suhu pengaliran semula yang lebih tinggi dan lebih terdedah kepada penembusan.
Pekali pengembangan penyerapan kelembapan (CHE), juga dikenali sebagai pekali pengembangan kelembapan (CME)
Mekanisme kegagalan resapan lembapan ke antara muka pembungkusan adalah faktor penting penembusan yang disebabkan oleh wap air dan kelembapan. Kelembapan boleh meresap melalui bungkusan atau sepanjang antara muka antara bingkai plumbum dan sebatian acuan. Didapati bahawa apabila antara muka antara sebatian acuan dan rangka plumbum diikat dengan baik, kelembapan terutamanya memasuki bungkusan melalui bungkusan plastik. Walau bagaimanapun, apabila antara muka ikatan ini merosot disebabkan oleh teknologi pembungkusan yang lemah (seperti pengoksidaan yang disebabkan oleh suhu ikatan, peledingan rangka plumbum yang disebabkan oleh pelepasan tegasan yang tidak mencukupi, pemangkasan berlebihan dan tegasan formal, dsb.), delaminasi dan retakan mikro akan terbentuk pada garis besar pembungkusan, dan lembapan atau wap air akan merebak dengan mudah di sepanjang laluan ini. Lebih teruk lagi, kelembapan akan membawa kepada penghidratan pelekat epoksi kutub, yang akan melemahkan dan mengurangkan ikatan kimia pada antara muka.
Permukaan bersih adalah keperluan utama untuk mencapai lekatan yang baik. Pengoksidaan permukaan sering membawa kepada delaminasi (seperti yang dinyatakan dalam artikel sebelumnya). Sebagai contoh, bingkai plumbum aloi kuprum yang terdedah kepada suhu tinggi selalunya membawa kepada penembusan. Kewujudan nitrogen atau gas sintetik lain adalah berfaedah untuk mengelakkan pengoksidaan.
Pelincir dan penggalak lekatan dalam plastik boleh menggalakkan penembusan. Pelincir boleh membantu sebatian acuan untuk memisahkan daripada rongga acuan, tetapi ia akan meningkatkan risiko delaminasi antara muka. Sebaliknya, penganjur lekatan boleh memastikan lekatan yang baik antara sebatian acuan dan antara muka cip, tetapi sukar untuk dikeluarkan dari rongga acuan.
Lapisan bukan sahaja menyediakan laluan untuk penyebaran wap air, tetapi juga merupakan sumber keretakan resin. Antara muka ialah lokasi permulaan retak, dan retakan akan merambat melalui resin apabila dikenakan beban luaran yang tinggi. Keputusan menunjukkan bahawa delaminasi antara tanah asas cip dan resin berkemungkinan besar menyebabkan retak resin, dan delaminasi antara muka dalam kedudukan lain mempunyai sedikit pengaruh pada retak resin.
Keretakan akibat gas (fenomena popcorn)
Perkembangan selanjutnya stratifikasi teraruh wap air akan membawa kepada keretakan akibat gas. Apabila wap air dalam bungkusan itu terlepas melalui retakan, ia akan menghasilkan bunyi berderak, yang hampir sama dengan bunyi popcorn, jadi ia juga dipanggil fenomena popcorn. Retak selalunya meluas dari dasar cip ke bahagian bawah bungkusan plastik. Dalam papan litar yang dipateri, sukar untuk mencari keretakan ini dengan pemeriksaan visual. Bentuk pembungkusan plastik yang besar dan nipis seperti QFP dan TQFP berkemungkinan besar menghasilkan fenomena popcorn; Di samping itu, ia juga mudah berlaku dalam peranti dengan nisbah luas tapak cip kepada luas peranti yang besar dan nisbah luas tapak cip yang besar kepada ketebalan bahan pengedap plastik minimum. Fenomena popcorn mungkin disertai dengan masalah lain, termasuk pecahnya bola ikatan dari cakera ikatan dan lubang silikon di bawah bola ikatan.
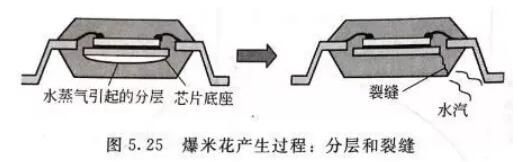
Keretakan pada peranti pembungkus plastik biasanya berpunca daripada kawasan kepekatan tegasan (seperti tepi dan burr) pada bingkai plumbum, dan merambat di kawasan pembungkusan plastik paling nipis. Ia adalah ubah bentuk bersaiz kecil permukaan bingkai plumbum yang dihasilkan dalam proses pengecapan. Menukar arah pengecapan supaya burr terletak di bahagian atas bingkai plumbum atau mengetsa bingkai plumbum (menekan mati) boleh mengurangkan keretakan.
Mengurangkan kelembapan dalam peranti pembungkusan plastik adalah kunci untuk mengurangkan fenomena popcorn. Amalkan kaedah membakar pada suhu tinggi untuk mengurangkan kelembapan dalam peranti bungkusan plastik. Kajian terdahulu mendapati bahawa kandungan lembapan selamat yang dibenarkan dalam bungkusan adalah kira-kira 1100× 10^-6(0.11 berat%)。 Membakar pada suhu 125 ℃ selama 24 jam boleh mengeluarkan sepenuhnya kelembapan yang diserap dalam bungkusan.
patah rapuh
Keretakan rapuh sering berlaku dalam kekuatan hasil yang rendah dan bahan tidak anjal (seperti cip silikon). Apabila bahan terlalu ditekankan, perambatan retakan secara tiba-tiba dan bencana akan berpunca daripada kecacatan kecil seperti lompang, kemasukan atau ketakselanjaran.
patah mulur
Bahan pembungkusan plastik terdedah kepada mod patah rapuh dan mulur, yang bergantung terutamanya pada faktor persekitaran dan bahan, termasuk suhu, ciri viscoplastic resin polimer dan beban pengisian. Walaupun dalam bahan pembungkusan plastik beban tinggi yang mengandungi pengisi silikon rapuh, patah mulur mungkin masih berlaku disebabkan oleh ciri viscoplastik resin polimer.
retak keletihan
Apabila bahan pengedap plastik tertakluk kepada tegasan kitaran dalam julat kekuatan had, ia akan pecah disebabkan oleh patah keletihan terkumpul. Beban basah, haba, mekanikal atau komprehensif yang dikenakan pada bahan pembungkusan plastik semuanya akan menghasilkan tegasan kitaran. Kegagalan keletihan ialah sejenis mekanisme kegagalan haus, dan keretakan biasanya berpunca pada titik terputus atau kedudukan kecacatan.
Mekanisme keletihan merangkumi tiga peringkat: permulaan retak (peringkat ⅰ); Penyebaran retak yang stabil (peringkat Ⅱ); Kegagalan mendadak, tidak pasti dan bencana (peringkat III). Di bawah tegasan kitaran, perambatan retakan keletihan di peringkat ⅱ merujuk kepada pertumbuhan panjang retakan yang stabil. Kadar pertumbuhan retak bahan pembungkus plastik adalah lebih tinggi daripada nilai biasa pertumbuhan retak lesu bahan logam (kira-kira 3 kali).
Faktor yang mempercepatkan kegagalan
Dan beban dan tekanan bahan alam sekitar, seperti kelembapan, suhu dan bahan pencemar, akan mempercepatkan kegagalan peranti pembungkusan plastik. Teknologi pembungkusan plastik memainkan peranan penting dalam kegagalan pembungkusan, seperti pekali resapan lembapan, kandungan lembapan tepu, kadar penyebaran ion, pekali pengembangan haba dan pekali pengembangan penyerapan lembapan bahan pembungkusan plastik, yang akan mempengaruhi kadar kegagalan. Faktor yang membawa kepada kegagalan dipercepatkan terutamanya termasuk kelembapan, suhu, bahan pencemar dan persekitaran pelarut, tegasan sisa, tegasan alam sekitar semula jadi, beban pembuatan dan pemasangan serta keadaan tegasan beban yang komprehensif.
Kelembapan boleh mempercepatkan delaminasi, retak dan kegagalan kakisan peranti mikroelektronik berkapsul plastik. Kelembapan adalah faktor pecutan kegagalan yang penting dalam peranti pembungkusan plastik. Mekanisme yang berkaitan dengan pecutan kegagalan yang disebabkan oleh kelembapan termasuk degradasi permukaan ikatan, penyerapan lembapan dan tegasan pengembangan, tekanan wap air, penghijrahan ion, dan perubahan ciri-ciri bahan pembungkus plastik.
Kelembapan boleh mengubah suhu peralihan kaca Tg, modulus elastik dan kerintangan isipadu bahan pembungkus plastik.Suhu adalah satu lagi faktor mempercepatkan kegagalan utama. Biasanya, gred suhu yang berkaitan dengan suhu peralihan kaca sebatian pengacuan, pengembangan haba dan pencucian pelbagai bahan dan tegasan mekanikal terma yang disebabkan olehnya digunakan untuk menilai kesan suhu pada kegagalan pakej. Satu lagi faktor pengaruh suhu terhadap kegagalan pembungkusan ialah ia akan mengubah sifat bahan pembungkus, pekali resapan lembapan dan resapan antara logam yang berkaitan dengan suhu.
Bahan cemar dan bahan pencemar alam sekitar pelarut menyediakan tempat untuk permulaan dan pengembangan kegagalan. Sumber pencemaran terutamanya termasuk bahan pencemar udara, lembapan, sisa fluks, contoh najis dalam bahan pembungkus plastik, unsur menghakis yang dihasilkan oleh degradasi haba dan produk sampingan (biasanya epoksi) yang dilepaskan daripada pelekat cip. Secara amnya, bungkusan plastik tidak akan terhakis, tetapi lembapan dan bahan pencemar akan meresap dalam bungkusan plastik dan mencapai bahagian logam, menyebabkan kakisan bahagian logam dalam peranti bungkusan plastik.
Ikatan cip tegasan sisa akan menghasilkan tegasan unit. Tahap tegasan bergantung terutamanya pada ciri-ciri lapisan ikatan cip. Oleh kerana pengecutan sebatian pengacuan lebih besar daripada bahan pembungkusan lain, tegasan yang dijana semasa pengacuan agak besar. Cip ujian tegasan boleh digunakan untuk mengukur tegasan pemasangan.
Tekanan alam sekitar Dalam persekitaran semula jadi, bahan pembungkusan plastik mungkin terdegradasi. Degradasi ini dicirikan oleh pemecahan ikatan pempolimeran, dan selalunya polimer pepejal ditukar kepada cecair likat yang mengandungi monomer, dimer dan spesies berat molekul rendah yang lain. Suhu tinggi dan persekitaran tertutup sering mempercepatkan degradasi. Sinaran ultraungu dalam cahaya matahari dan lapisan ozon atmosfera adalah pemangkin kuat untuk degradasi, yang boleh membawa kepada degradasi dengan memotong rantai molekul resin epoksi. Mengasingkan peranti pembungkusan plastik daripada persekitaran yang mudah menyebabkan degradasi, dan menggunakan polimer dengan keupayaan anti-degradasi adalah kaedah untuk mencegah degradasi. Produk yang perlu berfungsi dalam persekitaran yang panas dan lembap memerlukan polimer antidegradasi.
Beban pengilangan dan pemasangan Keadaan pembuatan dan pemasangan boleh menyebabkan kegagalan pakej, termasuk suhu tinggi, suhu rendah, perubahan suhu, beban pengendalian, dan beban yang dikenakan pada wayar ikatan dan tapak cip akibat aliran bahan pengedap plastik. Fenomena popcorn semasa pemasangan peranti pembungkusan plastik adalah contoh biasa.
Keadaan tegasan beban yang komprehensif Dalam proses pembuatan, pemasangan atau operasi, faktor pecutan kegagalan seperti suhu dan kelembapan sering wujud serentak. Keadaan beban dan tekanan yang digabungkan selalunya mempercepatkan lagi kegagalan. Ciri ini sering digunakan pada reka bentuk ujian dipercepatkan untuk tujuan menapis bahagian yang rosak dan mengenal pasti peranti berpakej yang terdedah.
Pengenalan ringkas analisis kegagalan
Secara amnya, mengikut mod dan fenomena kegagalan, ia mensimulasikan aktiviti fenomena kegagalan yang muncul semula, mencari punca kegagalan dan mencungkil mekanisme kegagalan melalui analisis dan pengesahan. Ia mempunyai kepentingan praktikal yang besar dalam meningkatkan kualiti produk, pembangunan dan penambahbaikan teknologi, pembaikan produk dan timbang tara kemalangan kegagalan.
Proses analisis kegagalan
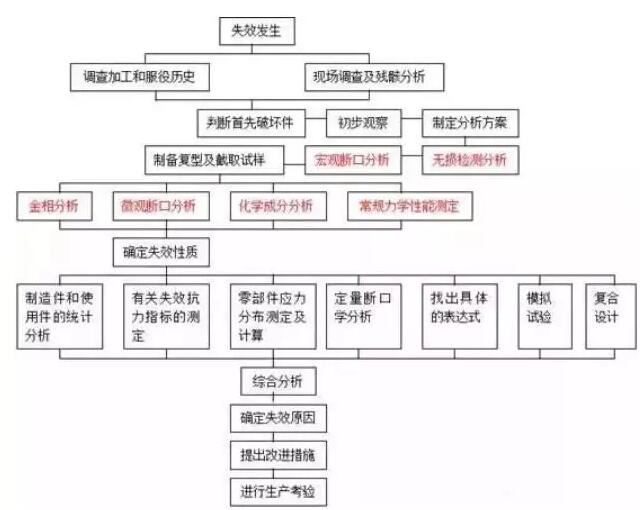
图 1 Proses analisis kegagalan
Kaedah analisis dan pengesanan kegagalan pelbagai bahan
1. analisis kegagalan PCB/PCBA
Sebagai pembawa pelbagai komponen dan hab penghantaran isyarat litar, PCB telah menjadi bahagian paling penting dan kritikal dalam produk maklumat elektronik, dan tahap kualiti dan kebolehpercayaannya menentukan kualiti dan kebolehpercayaan keseluruhan peralatan.
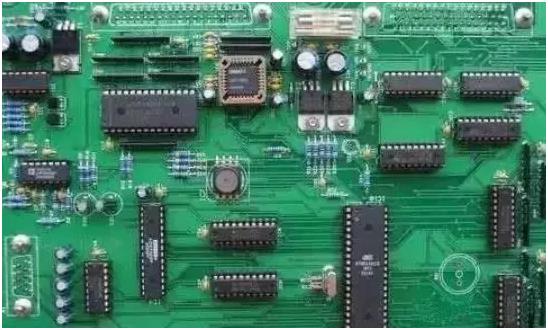
图2 PCB/PCBA
mod kegagalan
Letupan plat, delaminasi, litar pintas, melepuh, kimpalan yang lemah, penghijrahan kakisan, dsb.
Cara biasa
Ujian tidak merosakkan:
Pemeriksaan rupa, pemeriksaan fluoroskopi sinar-X, pemeriksaan CT 3D, pemeriksaan C-SAM, pengimejan terma inframerah
Analisis unsur permukaan:
Mengimbas mikroskop elektron dan analisis spektrum tenaga (SEM/EDS)
Analisis inframerah mikro (FTIR)
Spektroskopi elektron auger (AES)
Spektroskopi fotoelektron sinar-X (XPS)
Spektrometri jisim ion sekunder (TOF-SIMS)
Analisis terma:
Kalorimetri pengimbasan pembezaan (DSC)
Analisis mekanikal (TMA)
Analisis terma (TGA)
Analisis mekanikal dinamik (DMA)
Kekonduksian terma (kaedah aliran haba keadaan mantap, kaedah penyerakan laser)
Ujian prestasi elektrik:
Voltan pecahan, voltan tahan, pemalar dielektrik, migrasi elektro
Ujian prestasi pemusnahan:
Pengesanan pencelupan dan penembusan
2. Analisis kegagalan komponen elektronik
Perkembangan pesat teknologi komponen elektronik dan peningkatan kebolehpercayaan telah meletakkan asas peralatan elektronik moden. Tugas asas kerja kebolehpercayaan komponen adalah untuk meningkatkan kebolehpercayaan komponen.
Rajah 3 Komponen elektronik
mod kegagalan
Litar terbuka, litar pintas, kebocoran elektrik, kegagalan fungsi, hanyut parameter elektrik, kegagalan tidak stabil, dsb.
Cara biasa
Pengukuran elektrik: ujian ketersambungan, ujian parameter elektrik dan ujian kefungsian.
Ujian tidak merosakkan:
Teknologi pembukaan (pembukaan mekanikal, pembukaan kimia, pembukaan laser)
Teknologi pasif (goresan kimia, goresan plasma, pengisaran mekanikal)
Teknologi analisis mikro (FIB, CP)
Teknologi penyediaan sampel:
Teknologi pembukaan (pembukaan mekanikal, pembukaan kimia, pembukaan laser)
Teknologi pasif (goresan kimia, goresan plasma, pengisaran mekanikal)
Teknologi analisis mikro (FIB, CP)
Analisis morfologi mikroskopik:
Teknologi analisis optikTeknologi imej elektron sekunder bagi mikroskop elektron pengimbasan
Analisis unsur permukaan:
Mengimbas mikroskop elektron dan analisis spektrum tenaga (SEM/EDS)
Spektroskopi elektron auger (AES)
Spektroskopi fotoelektron sinar-X (XPS)
Spektrometri jisim ion sekunder (SIMS)
Teknologi analisis tidak merosakkan:
fluoroskopi sinar-XTeknologi perspektif tiga dimensiMikroskopi akustik pengimbasan reflektif (C-SAM)
3.Analisis kegagalan bahan
Dengan kemajuan masyarakat dan perkembangan sains dan teknologi, produk logam digunakan secara meluas dalam industri, pertanian, sains dan teknologi dan kehidupan rakyat, jadi kualiti bahan logam harus diberi perhatian lebih.
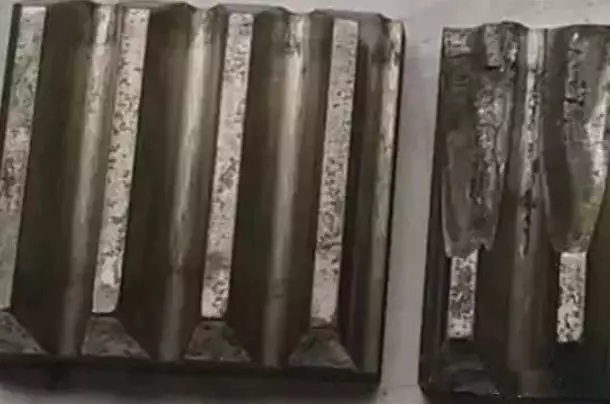
Rajah 4 Gear aci engkol enjin diesel marin
mod kegagalan
Reka bentuk yang tidak betul, kecacatan bahan, kecacatan tuangan, kecacatan kimpalan dan kecacatan rawatan haba.
Cara biasa
Analisis struktur mikro bahan:
analisis metalografik
Analisis struktur fasa sinar-X
Analisis tegasan baki permukaan
Saiz butir logam
Analisis komposisi: spektrometer bacaan langsung, spektroskopi fotoelektron sinar-X (XPS), spektroskopi elektron Auger (AES), dsb.
Analisis fasa: pembelauan sinar-X (XRD)
Analisis tekanan baki: Penguji tekanan sinar-X
Analisis prestasi mekanikal: mesin ujian universal, mesin ujian impak, mesin ujian kekerasan, dll.
Analisis prestasi mekanikal: mesin ujian universal, mesin ujian impak, mesin ujian kekerasan, dll.
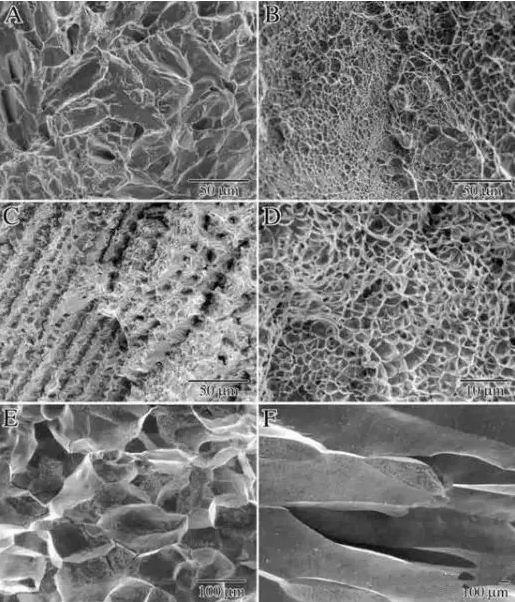
Rajah 5 SEM imej permukaan patah bahan ujian tegangan
4. Analisis kegagalan bahan polimer
Trend pembangunan umum teknologi polimer ialah berprestasi tinggi, kefungsian tinggi, kompleks, pintar dan hijau. Oleh kerana keperluan teknologi yang serba baharu dan permintaan produk yang tinggi, adalah perlu untuk mencari punca dan mekanisme kegagalannya melalui analisis kegagalan untuk meningkatkan kualiti produk, penambahbaikan proses dan timbang tara liabiliti.
Rajah 6 Plastik tanpa semburan
mod kegagalan
Patah, rekahan, penembusan, kakisan, melepuh, penumpahan salutan, perubahan warna dan kegagalan haus.
Cara biasa
Analisis komposisi:
Spektrometer inframerah transformasi Fourier (FTIR)
Spektrometer Raman confocal mikroskopik (Raman)
Mengimbas mikroskop elektron dan analisis spektrum tenaga (SEM/EDS)
Spektrometri pendarfluor sinar-X (XRF)
Kromatografi gas-spektrometri jisim (GC-MS)
Kromatografi gas pirolisis-spektrometri jisim (PGC-MS)
Analisis resonans magnetik nuklear (NMR)Spektroskopi elektron auger (AES)
Spektroskopi fotoelektron sinar-X (XPS)
Difraktometer sinar-X (XRD)
Spektrometri jisim ion sekunder masa penerbangan (TOF-SIMS)
Analisis terma:
Kalorimetri pengimbasan pembezaan (DSC)
Analisis mekanikal (TMA)
Analisis terma (TGA)
Analisis mekanikal dinamik (DMA)
Kekonduksian terma (kaedah aliran haba keadaan mantap, kaedah penyerakan laser)
Analisis retak:
Kromatografi gas pirolisis-spektrometri jisimKromatografi resapan gel (GPC)
Ujian indeks cair (MFR)
Analisis patah tulang:
Mengimbas mikroskop elektron (SEM), spektrometer tenaga sinar-x (EDS), dsb.
Analisis prestasi fizikal:
Penguji kekerasan, penguji tegangan, penguji universal, dsb.
5. Analisis kegagalan bahan komposit
Bahan komposit ialah gabungan dua atau lebih bahan dengan sifat yang berbeza. Ia mempunyai kelebihan kekuatan khusus yang tinggi, keliatan yang sangat baik dan rintangan alam sekitar yang baik, jadi ia digunakan secara meluas dalam pengeluaran praktikal.
mod kegagalan
Patah, kegagalan perubahan warna, kakisan, sifat mekanikal yang tidak mencukupi, dsb.
Cara biasa
Ujian tidak merosakkan:
Teknologi pengesanan sinar-X (X-ray, γ-ray, sinar neutron, dll.), CT industri, teknologi pengimejan hamburan belakang Compton (CST), teknologi pengesanan ultrasonik (kaedah penembusan, kaedah pantulan nadi, kaedah tandem), gelombang haba inframerah teknologi pengesanan, teknologi pengesanan pelepasan akustik, teknologi pengesanan arus pusar, teknologi pengesanan gelombang mikro, teknologi pengesanan holografik laser, dsb.
Analisis komposisi:
Spektrometri pendarfluor sinar-X (XRF), dsb., lihat analisis komposisi dalam analisis kegagalan bahan polimer.
Analisis terma:
Analisis gravimetrik (TG), kalorimetri pengimbasan pembezaan (DSC), analisis termomekanikal statik (TMA), analisis termomekanikal dinamik (DMTA) dan analisis dielektrik dinamik (DETA).
Percubaan yang merosakkan:
Analisis (bahagian metalografik, penyediaan sampel rasuk ion terfokus (FIB), penyediaan sampel pengilangan ion (CP))
6. Analisis Kegagalan Salutan/Salutan
mod kegagalan
Delaminasi, retak, kakisan, melepuh, salutan/penyaduran jatuh, kegagalan perubahan warna, dsb.
Cara biasa
Analisis komposisi:
Lihat analisis kegagalan bahan polimer.
Analisis terma:
Lihat analisis kegagalan bahan polimer.
Analisis patah tulang:
Mikroskop isipadu (OM)Mengimbas analisis mikroskop elektron (SEM)
Ciri-ciri fizikal:
Kekuatan tegangan, kekuatan lenturan, dsb.
Ujian simulasi (jika perlu)
Uji di bawah keadaan kerja yang sama, atau uji di bawah keadaan kerja simulasi.
Penyerahan keputusan analisis
1) mengemukakan sifat dan punca kegagalan.
2) Mengemukakan langkah-langkah pencegahan (cadangan)
3) Hantar laporan analisis kegagalan.
Ringkasan: Analisis kegagalan adalah gabungan pengalaman dan sains. Jurutera kesalahan adalah seperti doktor. Pada permulaan reka bentuk proses, langkah pencegahan perlu diambil; Selepas produk keluar dari kilang, pemeriksaan fizikal dijalankan untuk mencari bahaya tersembunyi dan langkah pencegahan. Berikan nilai yang diukur; Cari punca dengan pelbagai cara: ujian darah, X-ray, B-ultrasound, dsb. Mengikut data pemeriksaan, analisa simptom, berikan ubat yang betul dan berikan langkah pemulihan.
Ringkasan: Analisis kegagalan adalah gabungan pengalaman dan sains. Jurutera kesalahan adalah seperti doktor. Pada permulaan reka bentuk proses, langkah pencegahan perlu diambil; Selepas produk keluar dari kilang, pemeriksaan fizikal dijalankan untuk mencari bahaya tersembunyi dan langkah pencegahan. Berikan nilai yang diukur; Cari punca dengan pelbagai cara: ujian darah, X-ray, B-ultrasound, dsb. Mengikut data pemeriksaan, analisa simptom, berikan ubat yang betul dan berikan langkah pemulihan.
Syor Berkaitan
Temu bual Eksklusif bersama Li Gang dari Yunfan Ruida: Ketepatan Produk Radar Gelombang Milimeter dan Kehangatan Kemanusiaan
2026-07-22
3576
RF Passion, Perjalanan Tukang Kerajinan: Lebih 30 Tahun Dedikasi Teguh — Temu bual bersama Ketua Jurutera Kinghelm Encik Qin hongxiang
2026-06-26
3540





 粤公网安备44030002007346号