
























Hotline
Actualités

Actualités
La fiabilité du packaging électronique (défaut d’emballage, panne…), cet article en a fait un récit clair !
2022-03-17
426
L'appareil électronique est un système très complexe, et les défauts et défaillances dans le processus d'emballage sont également très complexes. Par conséquent, l’étude des défauts et des défaillances de l’emballage nécessite une compréhension systématique du processus d’emballage, afin d’analyser les causes des défauts sous plusieurs angles.
Le mécanisme de défaillance de l’emballage peut être divisé en deux catégories : la surcharge et l’usure. La défaillance provoquée par une surcharge est généralement instantanée et catastrophique ; L'usure est un dommage cumulatif à long terme, qui montre généralement d'abord la dégradation des performances, puis la panne de l'équipement. Les types de défaillance peuvent être divisés en charge mécanique, charge thermique, charge électrique, charge de rayonnement et charge chimique.
De nombreux facteurs affectent les défauts et les défaillances des emballages, tels que la composition et les propriétés des matériaux, la conception de l'emballage, les conditions environnementales et les paramètres du processus. Déterminez les facteurs d’influence et le principe de base de la prévention des défauts et des pannes d’emballage. Les facteurs d'influence peuvent être déterminés par expérience ou simulation, et généralement la méthode du modèle physique et la méthode des paramètres numériques sont adoptées. Pour les défauts et les mécanismes de défaillance plus complexes, la méthode par essais et erreurs est souvent utilisée pour déterminer les principaux facteurs d'influence, mais cette méthode nécessite une longue durée de test et une correction de l'équipement, ce qui est inefficace et coûteux.
Dans le processus d'analyse du mécanisme de défaillance, il est courant dans l'industrie d'utiliser un diagramme en arête de poisson (diagramme de causalité) pour montrer les facteurs d'influence. Le diagramme en arête de poisson peut expliquer la relation entre les causes complexes et les facteurs d'influence et les défauts d'emballage, et peut également distinguer diverses causes et les classer. Dans l'application de production, il existe une sorte de diagramme en arête de poisson appelé 6M : analysant les facteurs d'influence à partir de six dimensions, telles que la machine, la méthode, le matériau, la mesure, la main-d'œuvre et les forces naturelles.
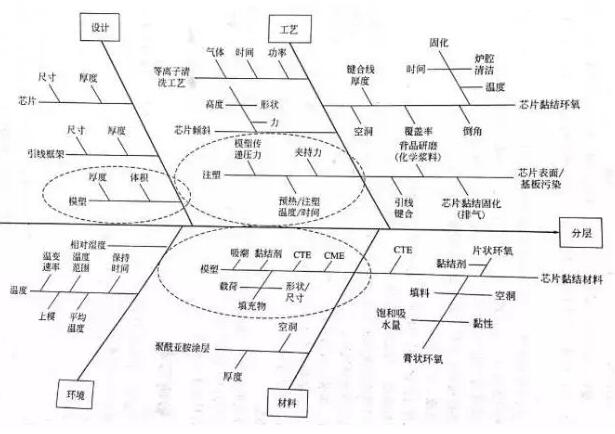
Cette image montre le diagramme en arête de poisson montrant les raisons du délaminage des copeaux d'emballages en plastique, et il est analysé sous quatre aspects : la conception, la technologie, l'environnement et les matériaux. Grâce au diagramme en arête de poisson, tous les facteurs d'influence sont clairement affichés, ce qui constitue une bonne base pour l'analyse des défaillances.
Type de charge qui a provoqué l'échec.
Comme mentionné dans la section précédente, les types de charges des colis peuvent être divisés en charges mécaniques, thermiques, électriques, rayonnantes et chimiques.
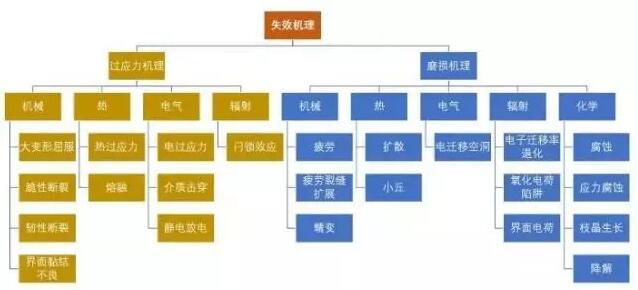
Classification du mécanisme de défaillance
Charge mécanique : y compris l'impact physique, les vibrations, les contraintes (telles que les contraintes de retrait) et la force d'inertie (telles que l'énorme accélération du vaisseau spatial) exercées par le remplissage des particules sur la puce de silicium, etc. La réponse des matériaux à ces charges peut se manifester par une déformation élastique, une déformation plastique, un gauchissement, une rupture fragile ou flexible, un délaminage d'interface, une génération et une propagation de fissures de fatigue, un fluage et une fissuration par fluage, etc.
Charge thermique : y compris la température élevée de durcissement de l'adhésif, le préchauffage avant le collage des fils, le processus de moulage, le post-durcissement, le retraitement des composants adjacents, le soudage par immersion, le soudage en phase gazeuse et le soudage par refusion, etc. La charge thermique externe modifiera la taille des matériaux en raison de la dilatation thermique, ainsi que les propriétés physiques telles que le taux de fluage. Par exemple, une inadéquation des coefficients de dilatation thermique (inadéquation CTE) se produit, ce qui entraîne des contraintes locales et conduit finalement à la défaillance de la structure de l'emballage. Une charge thermique excessive peut même conduire à la combustion de matériaux inflammables dans l'appareil.
Charge électrique : y compris les fluctuations de courant, les décharges électrostatiques, les contraintes de surintensité, etc. causées par un choc électrique soudain, une instabilité de tension ou une oscillation soudaine pendant la transmission du courant (telle qu'une mauvaise mise à la terre). Ces charges électriques externes peuvent entraîner un claquage diélectrique, un claquage de surface de tension, une perte thermique ou une électromigration de l'énergie électrique. Cela peut également augmenter la corrosion électrolytique et la croissance des dendrites, provoquant un courant de fuite et une dégradation thermique.
Charge chimique : y compris la corrosion, l'oxydation et la croissance des dendrites à la surface des ions causées par l'environnement d'utilisation des produits chimiques. Étant donné que l’humidité peut pénétrer à travers les matériaux d’emballage en plastique, l’humidité constitue le principal problème affectant les dispositifs d’emballage en plastique dans un environnement humide. L'humidité absorbée par le matériau d'emballage en plastique peut extraire les résidus de catalyseur du matériau d'emballage en plastique, formant des sous-produits qui pénètrent dans la base métallique, les matériaux semi-conducteurs et diverses interfaces liées à la puce, et induisent une dégradation, voire une défaillance des performances du dispositif. . Par exemple, le flux restant sur le dispositif après assemblage migrera vers la surface de la puce à travers le boîtier en plastique. Dans les circuits haute fréquence, les changements subtils des propriétés diélectriques (tels que les changements de constante diélectrique et de facteur de dissipation après absorption d'humidité) sont très critiques. Dans les convertisseurs haute tension et autres appareils, le changement de tension de claquage du boîtier est très important. De plus, certains polyamides époxy et polyuréthanes seront dégradés (parfois appelés « inversion ») s'ils sont exposés à des températures et à une humidité élevées pendant une longue période. Habituellement, des tests accélérés sont utilisés pour déterminer si les matériaux d’emballage en plastique sont sujets à ce type de défaillance.
Il convient de noter que lorsque différents types de charges sont appliqués, divers mécanismes de défaillance peuvent interagir simultanément sur les dispositifs d’emballage en plastique. Par exemple, la charge thermique entraînera une inadéquation des coefficients de dilatation thermique entre les matériaux adjacents dans la structure de l'emballage, ce qui entraînera une défaillance mécanique. D'autres interactions incluent la corrosion assistée par contrainte, la fissuration par corrosion sous contrainte, la migration de métal induite par un champ, les fissures dans la couche de passivation et la couche d'électrolyte, la fissuration des emballages provoquée par la chaleur humide et l'accélération de la réaction chimique provoquée par la température, etc. Dans ces cas, les effets globaux des mécanismes de défaillance ne sont pas nécessairement égaux à la somme des effets individuels.
Classification des défauts d'emballage
Les défauts d'emballage comprennent principalement la déformation du plomb, la déviation du socle, le gauchissement, la fissuration des éclats, le délaminage, les vides, l'emballage inégal, les bavures, les particules étrangères et le durcissement incomplet.
Déformation du fil conducteur
La déformation du plomb fait généralement référence au déplacement ou à la déformation du plomb provoqué par l'écoulement du matériau d'étanchéité plastique, qui est généralement exprimé par le rapport x/L entre le déplacement latéral maximal x du plomb et la longueur l du plomb. Le fait de plier les câbles peut provoquer un court-circuit électrique (en particulier dans les boîtiers de périphériques d'E/S haute densité). Parfois, la contrainte provoquée par la flexion entraînera une fissuration des points de liaison ou une diminution de la force de liaison.
Les facteurs affectant le collage des fils comprennent la conception du boîtier, la disposition des fils, le matériau et la taille du fil, les propriétés du composé de moulage, le processus de collage des fils et le processus d'emballage, etc. Les paramètres de fil qui affectent le cintrage du fil comprennent le diamètre du fil, la longueur du fil, la charge de rupture du fil, la densité du fil, etc.
Décalage de base
Le décalage fait référence à la déformation et au décalage du support (base de puce) supportant la puce.
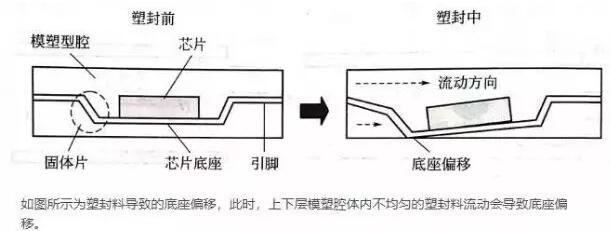
Comme le montre la figure, le décalage de base provoqué par le composé de moulage. À ce stade, l'écoulement inégal de la pâte à mouler dans les cavités de moulage supérieure et inférieure entraînera un décalage de la base.
Les facteurs affectant le décalage de la base comprennent la fluidité du boîtier en plastique, la conception d'assemblage de la grille de connexion et les propriétés matérielles du boîtier en plastique et de la grille de connexion. Les dispositifs de conditionnement tels que TSOP et TQFP sont sujets au décalage de la base et à la déformation des broches en raison de la fine grille de connexion.
gauchissement
Le gauchissement fait référence à la flexion et à la déformation des appareils emballés hors du plan. La déformation causée par le processus d'emballage en plastique entraînera une série de problèmes de fiabilité tels que le délaminage et la fissuration des éclats. Le gauchissement entraînera également une série de problèmes de fabrication. Par exemple, dans les dispositifs à billes en plastique (PBGA), la déformation entraînera une mauvaise coplanarité des billes de soudure, ce qui entraînera des problèmes de montage dans le processus de brasage par refusion des dispositifs assemblés aux cartes de circuits imprimés.
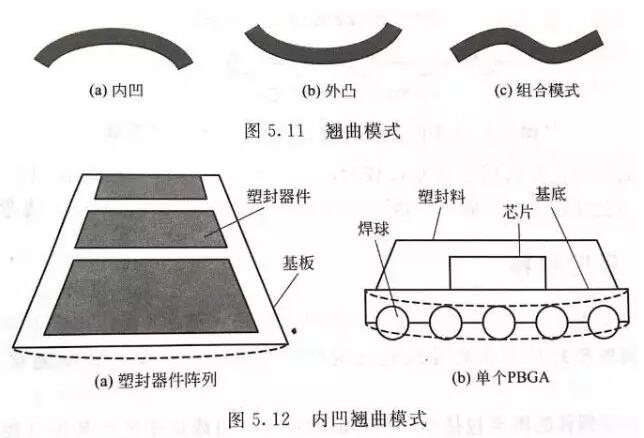
Les modes de déformation incluent les modes concave, convexe et combiné.
Les causes du gauchissement comprennent principalement l'inadéquation du CTE et le retrait par durcissement/compression. Au début, cette dernière n’a pas retenu beaucoup d’attention. Des recherches approfondies ont révélé que le retrait chimique du composé de moulage jouait également un rôle important dans le gauchissement des dispositifs IC, en particulier sur les dispositifs d'emballage présentant des épaisseurs différentes sur les côtés supérieur et inférieur de la puce. Au cours du processus de durcissement et de post-durcissement, le retrait chimique du matériau d'emballage en plastique se produira à une température de durcissement élevée, appelé « retrait thermochimique ». En augmentant la température de transition vitreuse et en diminuant la variation du coefficient de dilatation thermique proche de Tg, le retrait chimique pendant le durcissement peut être réduit.
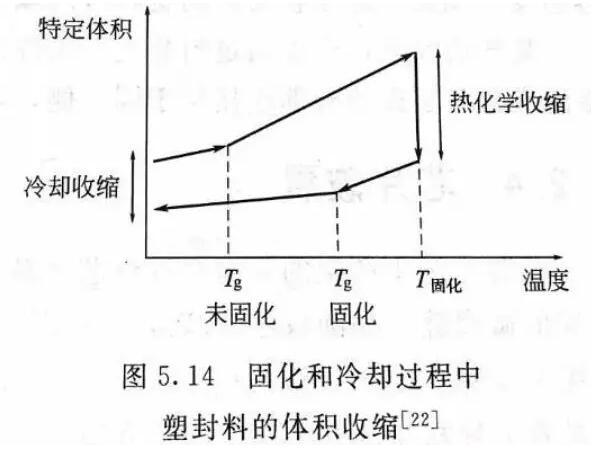
Les facteurs conduisant au gauchissement comprennent également les ingrédients du composé à mouler, l'humidité du composé à mouler, la structure géométrique de l'emballage, etc. En contrôlant les matériaux et composants des emballages en plastique, les paramètres du processus, la structure de l'emballage et l'environnement de pré-emballage, la déformation de l'emballage peut être minimisée. Dans certains cas, le gauchissement peut être compensé en emballant l’arrière des composants électroniques. Par exemple, les connexions externes de grands circuits imprimés en céramique ou de cartes multicouches sont situées du même côté, et leur emballage arrière peut réduire le gauchissement.
Rupture de copeaux
La contrainte générée lors du processus d’emballage provoquera la fissuration de la puce. Le processus d'emballage aggrave généralement les microfissures formées lors du processus d'assemblage précédent. Or, l’amincissement des copeaux de tranche, le meulage arrière et le collage des copeaux sont autant d’étapes qui peuvent conduire à l’initiation de fissures de copeaux.
Les puces fissurées et mécaniquement défaillantes n'entraînent pas nécessairement des pannes électriques. Le fait que la fissure du copeau entraîne une panne électrique instantanée de l'appareil dépend également du chemin de croissance de la fissure. Par exemple, si la fissure apparaît au dos de la puce, elle ne peut affecter aucune structure sensible.
Les tranches de silicium étant minces et cassantes, les fissures des puces sont plus susceptibles de se produire dans les boîtiers au niveau des tranches. Par conséquent, les paramètres du processus tels que la pression de serrage et la pression de conversion du moulage dans le processus de moulage par transfert doivent être strictement contrôlés pour empêcher les copeaux de se fissurer. La fissuration des copeaux est facile à produire dans les emballages empilés en 3D en raison du processus de laminage. Les facteurs de conception qui affectent la rupture des copeaux dans les emballages 3D comprennent la structure de l'empilement de puces, l'épaisseur du substrat, le volume de moulage, l'épaisseur du manchon de moule, etc.
couche
Le délaminage faible fait référence à la séparation entre le composé d'étanchéité en plastique et son interface matérielle adjacente. La position de délaminage peut se produire dans n'importe quelle zone du dispositif microélectronique à boîtier plastique ; Cela peut également se produire au cours du processus d’emballage, de la fabrication après emballage ou de l’utilisation du dispositif.
La mauvaise interface de liaison provoquée par l’emballage est le principal facteur provoquant le délaminage. Les vides d'interface, la contamination de la surface pendant l'emballage et le durcissement incomplet entraîneront tous une mauvaise adhérence. D'autres facteurs d'influence incluent la contrainte de retrait et le gauchissement pendant le durcissement et le refroidissement. Pendant le processus de refroidissement, l'inadéquation du CTE entre le composé de moulage et les matériaux adjacents entraînera également des contraintes thermomécaniques, qui entraîneront un délaminage.
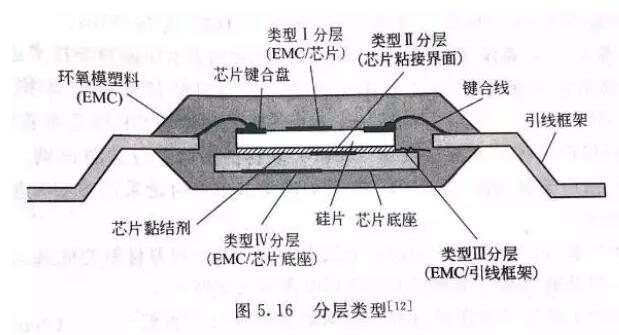
Les couches peuvent être classées selon le type d'interface :
cavité
Dans le processus d'emballage, des bulles sont incrustées dans des matériaux époxy pour former des vides, qui peuvent se produire à n'importe quelle étape du processus d'emballage, y compris le moulage par transfert, le remplissage, l'empotage et l'impression de matériaux d'emballage en plastique dans un environnement aérien. En minimisant la quantité d'air, comme en vidant ou en passant l'aspirateur, les vides peuvent être réduits. Il a été rapporté que la plage de pression du vide est de 1 à 300 Torr (une pression atmosphérique est de 760 Torr).
D'après l'analyse de simulation, c'est le contact entre le devant du fond fondu et le copeau qui gêne la fluidité. Une partie du bord avant de la matière fondue s'écoule vers le haut et remplit la moitié du haut du moule à travers la grande zone ouverte autour de la puce. Le front de fusion nouvellement formé et le front de fusion adsorbé pénètrent dans la zone supérieure de la moitié du moule, formant ainsi des bulles.
Emballage inégal
Une épaisseur non uniforme de l'emballage en plastique entraînera un gauchissement et un délaminage. Les technologies d'emballage traditionnelles, telles que le moulage par transfert, le moulage sous pression et la technologie d'emballage par coulée, ne produisent pas facilement des défauts d'emballage d'épaisseur inégale. Les emballages au niveau des plaquettes peuvent facilement provoquer des épaisseurs d'emballage en plastique inégales en raison de leurs caractéristiques technologiques.
Afin d'obtenir une épaisseur uniforme de couche de scellement en plastique, le support de plaquette doit être fixé avec une inclinaison minimale pour faciliter l'installation du grattoir. De plus, il est nécessaire de contrôler la position du grattoir pour garantir que la pression du grattoir est stable, de manière à obtenir une épaisseur uniforme de la couche d'étanchéité en plastique.
Avant le durcissement, lorsque les particules de charge se rassemblent et forment une répartition inégale dans la zone locale du composé d'étanchéité en plastique, cela entraînera une qualité différente ou une composition matérielle inégale. Un mélange inadéquat des matériaux d'emballage en plastique entraînera des phénomènes de qualité différents dans le processus d'emballage et d'empotage.
lisière rugueuse
Le bord brut fait référence au composé de moulage qui passe par la ligne de moulage et est déposé sur la broche de l'appareil lors du processus d'emballage plastique.
Une pression de serrage insuffisante est la principale cause des bavures. Si les résidus de moisissure sur les broches ne sont pas éliminés à temps, cela entraînera divers problèmes lors de la phase d'assemblage. Par exemple, une liaison ou une adhésion insuffisante lors de l'étape suivante de l'emballage. Les fuites de résine sont une forme clairsemée de bavures.
Particules exotiques
Dans le processus d'emballage, si les matériaux d'emballage sont exposés à un environnement, à des équipements ou à des matériaux pollués, des particules étrangères se diffuseront dans l'emballage et se rassembleront sur les pièces métalliques de l'emballage (telles que les puces IC et les points de liaison des fils), ce qui entraînera à la corrosion et à d'autres problèmes de fiabilité ultérieurs.
Durcissement incomplet
Un temps de durcissement insuffisant ou une température de durcissement basse entraîneront un durcissement incomplet. De plus, lors du versement des deux matériaux d'enrobage, un léger écart du rapport de mélange entraînera un durcissement incomplet. Afin de maximiser les caractéristiques des matériaux d’emballage, il est nécessaire de s’assurer que les matériaux d’emballage sont complètement durcis. Dans de nombreuses méthodes d'emballage, le post-durcissement est autorisé pour garantir le durcissement complet des matériaux d'emballage. De plus, il convient de veiller à garantir la proportion exacte des matériaux d’emballage.
Classification des échecs de paquets
La défaillance du package se produira au stade de l’assemblage du package ou de l’utilisation de l’appareil. Cela est plus susceptible de se produire, en particulier lorsque le dispositif microélectronique emballé est assemblé sur la carte de circuit imprimé. À ce stade, le dispositif doit supporter une température de refusion élevée, ce qui entraînera un délaminage ou une fissuration de l’interface du matériau d’emballage en plastique.
couche
Comme mentionné dans la section précédente, le délaminage fait référence à la séparation des matériaux d'emballage en plastique des matériaux adjacents au niveau de l'interface de liaison. Les charges et contraintes externes pouvant conduire au délaminage comprennent la vapeur d’eau, l’humidité, la température et leurs effets combinés.
Un type de délaminage qui se produit souvent au cours de la phase d'assemblage est appelé délaminage induit par la vapeur d'eau, et son mécanisme de défaillance est principalement la pression de la vapeur d'eau à une température relativement élevée. Lorsque le dispositif de boîtier est assemblé sur la carte de circuit imprimé, la température de fusion de la soudure doit atteindre 220 ℃ ou même plus, ce qui est beaucoup plus élevé que la température de transition vitreuse du composé de moulage (environ 110 ~ 200 ℃). À température de refusion élevée, la vapeur d'eau existant entre le matériau d'emballage en plastique et l'interface métallique s'évapore pour former de la vapeur d'eau, et la pression de vapeur générée agit en conjonction avec des facteurs tels que l'inadéquation thermique entre les matériaux, les contraintes causées par l'absorption et l'expansion de l'humidité, etc. , ce qui conduit finalement à une faible liaison ou à un délaminage de l'interface, voire à la rupture de l'emballage. Par rapport aux soudures traditionnelles à base de plomb, les soudures sans plomb ont une température de refusion plus élevée et sont plus sujettes au délaminage.
Coefficient de dilatation par absorption d'humidité (CHE), également appelé coefficient de dilatation par humidité (CME)
Le mécanisme de défaillance de la diffusion de l’humidité jusqu’à l’interface de l’emballage est un facteur important de délaminage provoqué par la vapeur d’eau et l’humidité. L'humidité peut se diffuser à travers le boîtier ou le long de l'interface entre la grille de connexion et le composé de moulage. Il s'avère que lorsque l'interface entre le composé de moulage et la grille de connexion est bien liée, l'humidité pénètre principalement dans le boîtier par le boîtier en plastique. Cependant, lorsque cette interface de liaison se dégrade en raison d'une mauvaise technologie d'emballage (telle qu'une oxydation provoquée par la température de liaison, une déformation de la grille de connexion causée par un relâchement de contrainte insuffisant, un rognage excessif et une contrainte formelle, etc.), un délaminage et des microfissures se formeront sur le contour de l’emballage, et l’humidité ou la vapeur d’eau se propageront facilement le long de ce chemin. Pire encore, l’humidité entraînera l’hydratation de l’adhésif époxy polaire, ce qui affaiblira et réduira la liaison chimique à l’interface.
Une surface propre est la condition essentielle pour obtenir une bonne adhérence. L'oxydation de la surface conduit souvent à un délaminage (comme mentionné dans l'article précédent). Par exemple, les grilles de connexion en alliage de cuivre exposées à des températures élevées entraînent souvent un délaminage. L'existence d'azote ou d'un autre gaz synthétique est bénéfique pour éviter l'oxydation.
Les lubrifiants et les promoteurs d’adhérence des plastiques peuvent favoriser le délaminage. Le lubrifiant peut aider le composé de moulage à se séparer de la cavité du moule, mais il augmentera le risque de délaminage de l'interface. D'un autre côté, le promoteur d'adhérence peut assurer une bonne adhérence entre le composé de moulage et l'interface des copeaux, mais il est difficile à retirer de la cavité du moule.
La stratification fournit non seulement un chemin de diffusion de la vapeur d’eau, mais est également la source de fissures dans la résine. L'interface est le point d'initiation de la fissure, et la fissure se propage à travers la résine lorsqu'elle est soumise à une charge externe élevée. Les résultats montrent que le délaminage entre le sol de la base de la puce et la résine est le plus susceptible de provoquer une fissure de la résine, et que le délaminage de l'interface dans d'autres positions a peu d'influence sur la fissure de la résine.
Fissuration induite par le gaz (phénomène du pop-corn)
Le développement ultérieur de la stratification induite par la vapeur d’eau entraînera une fissuration induite par les gaz. Lorsque la vapeur d'eau contenue dans l'emballage s'échappe par la fissure, elle produit un crépitement très similaire au son du pop-corn, c'est pourquoi on l'appelle également phénomène du pop-corn. Les fissures s'étendent souvent de la base de la puce jusqu'au fond de l'emballage en plastique. Dans le circuit imprimé soudé, il est difficile de trouver ces fissures par inspection visuelle. Les formes d'emballage en plastique grandes et fines telles que QFP et TQFP sont les plus susceptibles de produire un phénomène de pop-corn ; De plus, cela se produit également facilement dans les dispositifs présentant un rapport élevé entre la surface de base de la puce et la surface du dispositif et un rapport élevé entre la surface de base de la puce et l'épaisseur minimale du matériau d'étanchéité en plastique. Le phénomène du pop-corn peut s'accompagner d'autres problèmes, notamment la rupture de la bille de liaison du disque de liaison et les creux de silicium sous la bille de liaison.
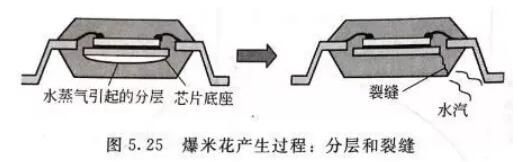
Les fissures dans les dispositifs d'emballage en plastique proviennent généralement de zones de concentration de contraintes (telles que les bords et les bavures) sur la grille de connexion et se propagent dans la zone d'emballage en plastique la plus fine. Il s’agit de la déformation de petite taille de la surface de la grille de connexion produite lors du processus d’estampage. Changer la direction d'estampage afin que les bavures soient situées sur le dessus de la grille de connexion ou graver la grille de connexion (pressage à l'emporte-pièce) peut réduire les fissures.
La réduction de l'humidité dans les dispositifs d'emballage en plastique est la clé pour réduire le phénomène du pop-corn. Adoptez la méthode de cuisson à haute température pour réduire l’humidité dans le dispositif d’emballage en plastique. Des études antérieures ont montré que la teneur en humidité sûre autorisée dans l'emballage est d'environ 1100 XNUMX × 10 ^ -6 (0.11 % en poids). La cuisson à 125 ℃ pendant 24 heures peut éliminer complètement l'humidité absorbée dans l'emballage.
fracture fragile
La rupture fragile se produit souvent dans les matériaux à faible limite d'élasticité et inélastiques (tels que les puces de silicium). Lorsque le matériau est soumis à des contraintes excessives, la propagation soudaine et catastrophique des fissures provient de minuscules défauts tels que des vides, des inclusions ou des discontinuités.
rupture ductile
Les matériaux d'emballage en plastique sont sujets à des modes de rupture fragiles et ductiles, qui dépendent principalement de facteurs environnementaux et matériels, notamment la température, les caractéristiques viscoplastiques de la résine polymère et la charge de remplissage. Même dans les matériaux d'emballage en plastique à forte charge contenant une charge de silicium cassante, une fracture ductile peut toujours se produire en raison des caractéristiques viscoplastiques de la résine polymère.
fissure de fatigue
Lorsque le matériau d'étanchéité en plastique est soumis à une contrainte cyclique dans la plage de résistance limite, il se brise en raison de la rupture de fatigue accumulée. Les charges humides, thermiques, mécaniques ou globales appliquées aux matériaux d'emballage en plastique produiront toutes des contraintes cycliques. La rupture par fatigue est une sorte de mécanisme de rupture par usure, et les fissures proviennent généralement de points discontinus ou de positions de défauts.
Le mécanisme de fatigue comprend trois étapes : l'amorçage de fissures (étape ⅰ) ; Propagation stable des fissures (stade Ⅱ) ; Défaillance soudaine, incertaine et catastrophique (stade III). Sous contrainte cyclique, la propagation des fissures de fatigue au stade ⅱ fait référence à la croissance constante de la longueur des fissures. Le taux de croissance des fissures des matériaux d'emballage en plastique est beaucoup plus élevé que la valeur typique de croissance des fissures de fatigue des matériaux métalliques (environ 3 fois).
Facteurs qui accélèrent l’échec
Et la charge et les contraintes des matériaux environnementaux, tels que l’humidité, la température et les polluants, accéléreront la défaillance des dispositifs d’emballage en plastique. La technologie de l'emballage en plastique joue un rôle clé dans la défaillance de l'emballage, comme le coefficient de diffusion de l'humidité, la teneur en humidité saturée, le taux de diffusion des ions, le coefficient de dilatation thermique et le coefficient de dilatation par absorption d'humidité des matériaux d'emballage en plastique, ce qui affectera grandement le taux de défaillance. Les facteurs conduisant à une défaillance accélérée comprennent principalement l'humidité, la température, les polluants et l'environnement solvant, les contraintes résiduelles, les contraintes environnementales naturelles, les charges de fabrication et d'assemblage et les conditions globales de contraintes de charge.
L'humidité peut accélérer le délaminage, les fissures et la corrosion des dispositifs microélectroniques encapsulés dans du plastique. L’humidité est un facteur accélérateur de défaillance important dans les dispositifs d’emballage en plastique. Les mécanismes liés à l'accélération de la défaillance provoquée par l'humidité comprennent la dégradation de la surface de liaison, les contraintes d'absorption et d'expansion de l'humidité, la pression de vapeur d'eau, la migration des ions et la modification des caractéristiques des matériaux d'emballage en plastique.
L'humidité peut modifier la température de transition vitreuse Tg, le module élastique et la résistivité volumique des matériaux d'emballage en plastique.La température est un autre facteur clé d’accélération des pannes. Habituellement, le niveau de température lié à la température de transition vitreuse du composé de moulage, à la dilatation thermique et au lavage de divers matériaux ainsi que les contraintes thermomécaniques provoquées par celui-ci sont utilisés pour évaluer l'effet de la température sur la défaillance de l'emballage. Un autre facteur d'influence de la température sur la défaillance de l'emballage est qu'elle modifiera les propriétés des matériaux d'emballage, le coefficient de diffusion de l'humidité et la diffusion intermétallique liés à la température.
Les contaminants et les solvants polluants environnementaux constituent un lieu propice à l’initiation et à l’expansion des défaillances. Les sources de pollution comprennent principalement les polluants atmosphériques, l'humidité, les résidus de flux, les exemples impurs présents dans les matériaux d'emballage en plastique, les éléments corrosifs produits par la dégradation thermique et les sous-produits (généralement époxy) rejetés par les adhésifs à copeaux. Généralement, l'emballage en plastique ne sera pas corrodé, mais l'humidité et les polluants se diffuseront dans l'emballage en plastique et atteindront les pièces métalliques, provoquant la corrosion des pièces métalliques dans les dispositifs à emballage en plastique.
La liaison des copeaux sous contrainte résiduelle produira une contrainte unitaire. Le niveau de contrainte dépend principalement des caractéristiques de la couche de liaison de la puce. Étant donné que le retrait du composé à mouler est plus important que celui des autres matériaux d'emballage, la contrainte générée lors du moulage est assez importante. La puce de test de contrainte peut être utilisée pour mesurer la contrainte d'assemblage.
Stress environnemental Dans l'environnement naturel, les matériaux d'emballage en plastique peuvent être dégradés. La dégradation est caractérisée par la rupture des liaisons de polymérisation, et il arrive souvent que les polymères solides soient convertis en liquides visqueux contenant des monomères, des dimères et d'autres espèces de faible poids moléculaire. Une température élevée et un environnement fermé accélèrent souvent la dégradation. Les rayons ultraviolets du soleil et la couche d'ozone atmosphérique sont de puissants catalyseurs de dégradation, qui peuvent conduire à une dégradation en coupant la chaîne moléculaire de la résine époxy. L'isolation du dispositif d'emballage en plastique de l'environnement qui est facile à induire une dégradation et l'adoption de polymères dotés d'une capacité anti-dégradation sont les méthodes permettant de prévenir la dégradation. Les produits devant fonctionner dans un environnement chaud et humide nécessitent des polymères anti-dégradation.
Charge de fabrication et d'assemblage Les conditions de fabrication et d'assemblage peuvent entraîner une défaillance du boîtier, notamment une température élevée, une température basse, un changement de température, une charge de fonctionnement et la charge exercée sur les fils de liaison et la base de la puce en raison du flux du matériau d'étanchéité en plastique. Le phénomène du pop-corn lors de l’assemblage des dispositifs d’emballage plastique en est un exemple typique.
Conditions de contrainte de charge complètes Au cours du processus de fabrication, d'assemblage ou d'exploitation, des facteurs d'accélération de la défaillance tels que la température et l'humidité existent souvent simultanément. Les conditions combinées de charge et de contrainte accélèrent souvent davantage la défaillance. Cette fonctionnalité est souvent appliquée à la conception de tests accélérés dans le but de filtrer les pièces défectueuses et d'identifier les dispositifs emballés vulnérables.
Brève introduction de l'analyse des échecs
En général, en fonction des modes et phénomènes de défaillance, il simule les activités de phénomènes de défaillance réapparaissants, en découvrant les causes de défaillance et en déterrant le mécanisme de défaillance par analyse et vérification. Il revêt une grande importance pratique dans l'amélioration de la qualité des produits, le développement et l'amélioration de la technologie, la réparation des produits et l'arbitrage des accidents de défaillance.
Processus d'analyse des défaillances
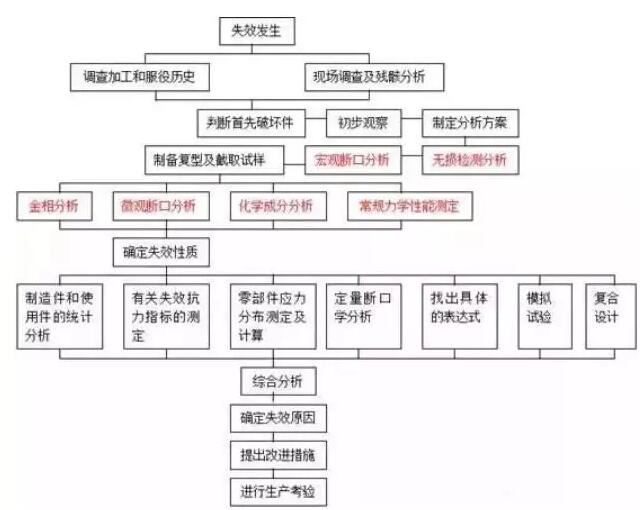
图 1 Processus d'analyse des défaillances
Méthode d'analyse et de détection des défaillances de divers matériaux
1. Analyse des défaillances PCB/PCBA
En tant que support de divers composants et plaque tournante de la transmission du signal du circuit, le PCB est devenu la partie la plus importante et la plus critique des produits d'information électroniques, et sa qualité et son niveau de fiabilité déterminent la qualité et la fiabilité de l'ensemble de l'équipement.
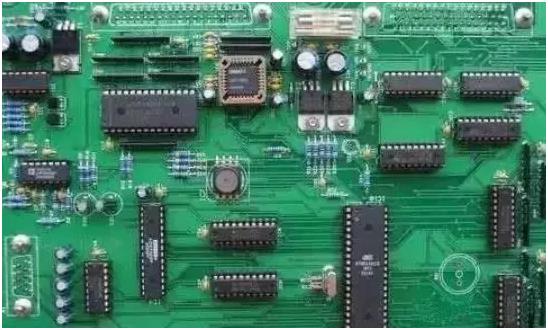
图2 PCB/PCBA
mode de défaillance
Explosion de plaque, délaminage, court-circuit, cloquage, mauvaise soudure, migration de corrosion, etc.
Moyens communs
Contrôle non destructif:
Inspection d'apparence, inspection par fluoroscopie à rayons X, inspection CT 3D, inspection C-SAM, imagerie thermique infrarouge
Analyse des éléments de surface :
Microscope électronique à balayage et analyse du spectre énergétique (SEM/EDS)
Analyse micro-infrarouge (FTIR)
Spectroscopie électronique Auger (AES)
Spectroscopie photoélectronique à rayons X (XPS)
Spectrométrie de masse des ions secondaires (TOF-SIMS)
Les analyses thermiques:
Calorimétrie différentielle à balayage (DSC)
Analyse mécanique (TMA)
Analyse thermique (ATG)
Analyse mécanique dynamique (DMA)
Conductivité thermique (méthode du flux de chaleur en régime permanent, méthode de diffusion laser)
Test de performance électrique:
Tension de claquage, tension de tenue, constante diélectrique, électromigration
Test de performance de destruction :
Détection par teinture et ressuage
2. Analyse des défaillances des composants électroniques
Le développement rapide de la technologie des composants électroniques et l’amélioration de la fiabilité ont jeté les bases des équipements électroniques modernes. La tâche fondamentale du travail sur la fiabilité des composants est d’améliorer la fiabilité des composants.
Figure 3 Composants électroniques
mode de défaillance
Circuit ouvert, court-circuit, fuite électrique, défaillance fonctionnelle, dérive des paramètres électriques, défaillance instable, etc.
Moyens communs
Mesure électrique : test de connectivité, test des paramètres électriques et test fonctionnel.
Contrôle non destructif:
Technologie d'ouverture (ouverture mécanique, ouverture chimique, ouverture laser)
Technologie de passivation (gravure chimique, gravure plasma, meulage mécanique)
Technologie de micro-analyse (FIB, CP)
Technologie de préparation des échantillons :
Technologie d'ouverture (ouverture mécanique, ouverture chimique, ouverture laser)
Technologie de passivation (gravure chimique, gravure plasma, meulage mécanique)
Technologie de micro-analyse (FIB, CP)
Analyse morphologique microscopique :
Technologie d'analyse optiqueTechnologie d'image électronique secondaire du microscope électronique à balayage
Analyse des éléments de surface :
Microscope électronique à balayage et analyse du spectre énergétique (SEM/EDS)
Spectroscopie électronique Auger (AES)
Spectroscopie photoélectronique à rayons X (XPS)
Spectrométrie de masse des ions secondaires (SIMS)
Technologie d'analyse non destructive :
Radioscopie à rayons XTechnologie de perspective tridimensionnelleMicroscopie acoustique à balayage réflectif (C-SAM)
3.Analyse des défaillances matérielles
Avec le progrès de la société et le développement de la science et de la technologie, les produits métalliques sont largement utilisés dans l'industrie, l'agriculture, la science et la technologie et dans la vie des gens, de sorte que la qualité des matériaux métalliques doit faire l'objet d'une plus grande attention.
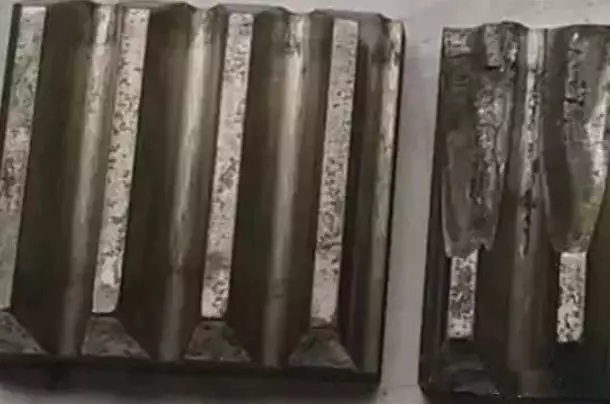
Figure 4 Pignon de vilebrequin d'un moteur diesel marin
mode de défaillance
Mauvaise conception, défauts de matériaux, défauts de moulage, défauts de soudage et défauts de traitement thermique.
Moyens communs
Analyse de la microstructure des matériaux :
analyse métallographique
Analyse de la structure de phase des rayons X
Analyse des contraintes résiduelles de surface
Granulométrie du métal
Analyse de composition : spectromètre à lecture directe, spectroscopie photoélectronique à rayons X (XPS), spectroscopie électronique Auger (AES), etc.
Analyse de phase : diffraction des rayons X (DRX)
Analyse des contraintes résiduelles : testeur de contraintes à rayons X
Analyse des performances mécaniques : machine d'essai universelle, machine d'essai d'impact, machine d'essai de dureté, etc.
Analyse des performances mécaniques : machine d'essai universelle, machine d'essai d'impact, machine d'essai de dureté, etc.
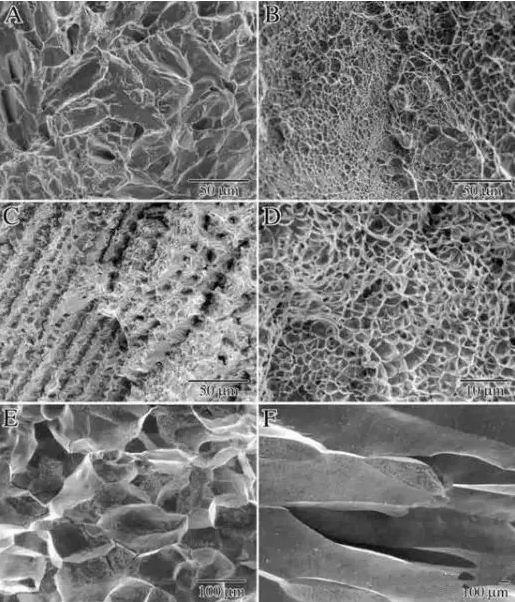
Fig. 5 Image MEB de la surface de rupture d'un matériau d'essai de traction
4. Analyse des défaillances des matériaux polymères
La tendance générale du développement de la technologie des polymères est la suivante : haute performance, haute fonctionnalité, complexe, intelligente et verte. En raison des toutes nouvelles exigences technologiques et de la forte demande de produits, il est nécessaire de trouver la cause profonde et le mécanisme de sa défaillance au moyen d'une analyse de défaillance afin d'améliorer la qualité du produit, l'amélioration des processus et l'arbitrage de responsabilité.
Figure 6 Plastiques sans pulvérisation
mode de défaillance
Fracture, fissuration, délaminage, corrosion, cloquage, perte de revêtement, décoloration et défaillance par usure.
Moyens communs
Analyse de la composition :
Spectromètre infrarouge à transformée de Fourier (FTIR)
Spectromètre Raman confocal microscopique (Raman)
Microscope électronique à balayage et analyse du spectre énergétique (SEM/EDS)
Spectrométrie de fluorescence X (XRF)
Chromatographie en phase gazeuse-spectrométrie de masse (GC-MS)
Chromatographie en phase gazeuse de pyrolyse-spectrométrie de masse (PGC-MS)
Analyse par résonance magnétique nucléaire (RMN)Spectroscopie électronique Auger (AES)
Spectroscopie photoélectronique à rayons X (XPS)
Diffractomètre à rayons X (DRX)
Spectrométrie de masse des ions secondaires à temps de vol (TOF-SIMS)
Les analyses thermiques:
Calorimétrie différentielle à balayage (DSC)
Analyse mécanique (TMA)
Analyse thermique (ATG)
Analyse mécanique dynamique (DMA)
Conductivité thermique (méthode du flux de chaleur en régime permanent, méthode de diffusion laser)
Analyse des fissures :
Chromatographie en phase gazeuse de pyrolyse-spectrométrie de masseChromatographie par perméation de gel (GPC)
Test d'indice de fusion (MFR)
Analyse de fracture :
Microscope électronique à balayage (MEB), spectromètre d'énergie à rayons X (EDS), etc.
Analyse des performances physiques :
Testeur de dureté, testeur de traction, testeur universel, etc.
5. Analyse des défaillances des matériaux composites
Un matériau composite est une combinaison de deux ou plusieurs matériaux ayant des propriétés différentes. Il présente les avantages d'une résistance spécifique élevée, d'une excellente ténacité et d'une bonne résistance à l'environnement, il est donc largement utilisé dans la production pratique.
mode de défaillance
Fracture, décoloration, corrosion, propriétés mécaniques insuffisantes, etc.
Moyens communs
Contrôle non destructif:
Technologie de détection de rayons X (rayons X, rayons γ, rayons neutrons, etc.), tomodensitométrie industrielle, technologie d'imagerie par rétrodiffusion Compton (CST), technologie de détection par ultrasons (méthode de pénétration, méthode de réflexion d'impulsion, méthode tandem), onde thermique infrarouge technologie de détection, technologie de détection d'émissions acoustiques, technologie de détection par courants de Foucault, technologie de détection par micro-ondes, technologie de détection holographique laser, etc.
Analyse de la composition :
Spectrométrie de fluorescence X (XRF), etc., voir analyse de composition dans l'analyse de défaillance des matériaux polymères.
Les analyses thermiques:
Analyse gravimétrique (TG), calorimétrie différentielle à balayage (DSC), analyse thermomécanique statique (TMA), analyse thermomécanique dynamique (DMTA) et analyse diélectrique dynamique (DETA).
Expérience destructrice :
Analyse (coupe métallographique, préparation d'échantillons par faisceau d'ions focalisé (FIB), préparation d'échantillons par broyage ionique (CP))
6. Analyse de défaillance du revêtement/revêtement
mode de défaillance
Délaminage, fissuration, corrosion, cloquage, chute du revêtement/placage, défaillance de décoloration, etc.
Moyens communs
Analyse de la composition :
Voir l'analyse de défaillance des matériaux polymères.
Les analyses thermiques:
Voir l'analyse de défaillance des matériaux polymères.
Analyse de fracture :
Microscope volumétrique (OM)Analyse au microscope électronique à balayage (MEB)
Propriétés physiques:
Résistance à la traction, résistance à la flexion, etc.
Test de simulation (si nécessaire)
Testez dans les mêmes conditions de travail ou testez dans des conditions de travail simulées.
Soumission des résultats d’analyse
1) mettre en avant la nature et la cause de l'échec.
2) Proposer des mesures préventives (suggestions)
3) Soumettre le rapport d’analyse des échecs.
Résumé : L'analyse des échecs est une combinaison d'expérience et de science. Les ingénieurs de pannes sont comme des médecins. Dès le début de la conception du processus, des mesures préventives doivent être prises ; Une fois que le produit quitte l'usine, un examen physique est effectué pour détecter les dangers cachés et les mesures préventives. Donner la valeur mesurée ; Recherchez la cause par différents moyens : prise de sang, radiographie, échographie B, etc. Selon les données de l'inspection, analysez les symptômes, prescrivez le médicament approprié et donnez des mesures correctives.
Résumé : L'analyse des échecs est une combinaison d'expérience et de science. Les ingénieurs de pannes sont comme des médecins. Dès le début de la conception du processus, des mesures préventives doivent être prises ; Une fois que le produit quitte l'usine, un examen physique est effectué pour détecter les dangers cachés et les mesures préventives. Donner la valeur mesurée ; Recherchez la cause par différents moyens : prise de sang, radiographie, échographie B, etc. Selon les données de l'inspection, analysez les symptômes, prescrivez le médicament approprié et donnez des mesures correctives.
Recommandations connexes
Entretien exclusif avec Li Gang de Yunfan Ruida : La précision des produits radar à ondes millimétriques et la chaleur humaine
2026-07-22
3576
Passion RF, parcours d'artisan : plus de 30 ans d'engagement indéfectible — Entretien avec M. Qin Hongxiang, ingénieur en chef chez Kinghelm
2026-06-26
3540





 粤公网安备44030002007346号