
























servizio di Hotline
Notizie

Notizie
L'affidabilità dell'imballaggio elettronico (difetto dell'imballaggio, guasto, ecc.), questo articolo ha fatto una narrazione chiara!
2022-03-17
425
Il dispositivo elettronico è un sistema molto complesso e anche i difetti e i guasti nel processo di confezionamento sono molto complessi. Pertanto, lo studio dei difetti e dei guasti degli imballaggi richiede una comprensione sistematica del processo di imballaggio, in modo da analizzare le cause dei difetti da più angolazioni.
Il meccanismo di guasto dell'imballaggio può essere suddiviso in due categorie: sovraccarico e usura. Il guasto causato dal sovraccarico è solitamente istantaneo e catastrofico; L'usura è il danno cumulativo a lungo termine, che di solito mostra prima il degrado delle prestazioni e poi il guasto dell'apparecchiatura. I tipi di guasto possono essere suddivisi in carico meccanico, carico termico, carico elettrico, carico radiante e carico chimico.
Esistono molti fattori che influenzano i difetti e i guasti degli imballaggi, come la composizione e le proprietà dei materiali, il design dell'imballaggio, le condizioni ambientali e i parametri di processo. Determinare i fattori che influenzano e le premesse di base per prevenire difetti e guasti dell'imballaggio. I fattori d'influenza possono essere determinati mediante esperimento o simulazione e generalmente vengono adottati il metodo del modello fisico e il metodo dei parametri numerici. Per difetti e meccanismi di guasto più complessi, viene spesso utilizzato il metodo per tentativi ed errori per determinare i fattori chiave che influenzano, ma questo metodo richiede un lungo tempo di test e la correzione delle apparecchiature, il che è inefficiente e costoso.
Nel processo di analisi del meccanismo di guasto, è un metodo comune nel settore utilizzare il diagramma a lisca di pesce (diagramma di causalità) per mostrare i fattori che influenzano. Il diagramma a lisca di pesce può spiegare la relazione tra cause complesse e fattori che influenzano e difetti di imballaggio, nonché distinguere varie cause e classificarle. Nell'applicazione di produzione esiste una sorta di diagramma a spina di pesce chiamato 6M: analizza i fattori che influenzano da sei dimensioni, come macchina, metodo, materiale, misurazione, manodopera e forze naturali.
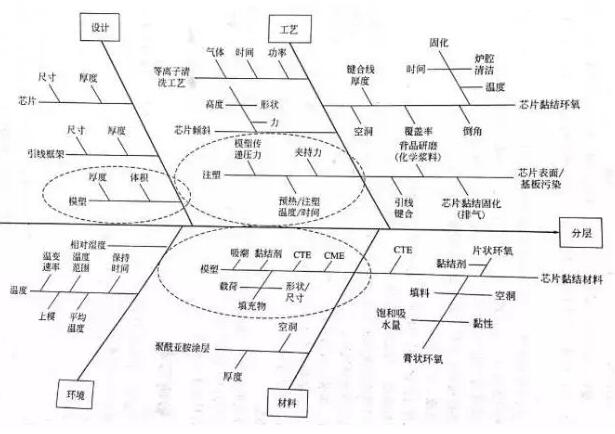
Questa immagine mostra il diagramma a spina di pesce che mostra le ragioni della delaminazione dei trucioli degli imballaggi in plastica, ed è analizzato sotto quattro aspetti: design, tecnologia, ambiente e materiali. Attraverso il diagramma a lisca di pesce vengono visualizzati chiaramente tutti i fattori influenti, il che costituisce una buona base per l'analisi dei guasti.
Il tipo di carico che ha causato l'errore.
Come accennato nella sezione precedente, i tipi di carico dei colli possono essere suddivisi in carichi meccanici, termici, elettrici, radiativi e chimici.
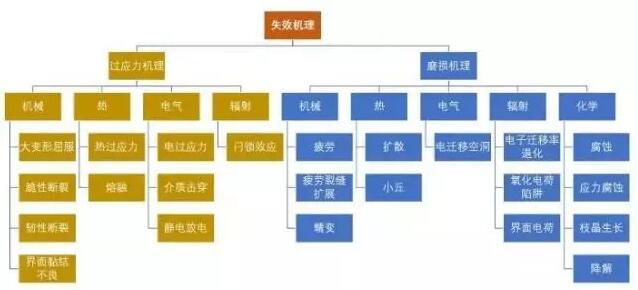
Classificazione del meccanismo di guasto
Carico meccanico: inclusi impatto fisico, vibrazioni, stress (come lo stress da contrazione) e forza inerziale (come l'enorme accelerazione del veicolo spaziale) esercitati dalle particelle di riempimento sul chip di silicio, ecc. La risposta dei materiali a questi carichi può manifestarsi come deformazione elastica, deformazione plastica, deformazione, frattura fragile o flessibile, delaminazione dell'interfaccia, generazione e propagazione di cricche da fatica, creep e creep cracking, ecc.
Carico termico: inclusa l'elevata temperatura di polimerizzazione dell'adesivo dello stampo, preriscaldamento prima dell'incollaggio del filo, processo di stampaggio, post-polimerizzazione, ritrattamento di componenti adiacenti, saldatura per immersione, saldatura in fase gassosa e saldatura a rifusione, ecc. Il carico termico esterno modificherà le dimensioni dei materiali a causa dell'espansione termica e modificherà anche le proprietà fisiche come la velocità di scorrimento. Ad esempio, si verifica un disadattamento del coefficiente di dilatazione termica (disadattamento CTE), che porta a stress locali e infine porta al cedimento della struttura dell'imballaggio. Un carico termico eccessivo può addirittura portare alla combustione di materiali infiammabili all'interno del dispositivo.
Carico elettrico: comprese fluttuazioni di corrente, scariche elettrostatiche, stress da sovracorrente, ecc. causati da scosse elettriche improvvise, instabilità di tensione o oscillazioni improvvise durante la trasmissione di corrente (come una scarsa messa a terra). Questi carichi elettrici esterni possono portare a guasti dielettrici, guasti superficiali di tensione, perdite termiche o elettromigrazione dell'energia elettrica. Potrebbe anche aumentare la corrosione elettrolitica e la crescita dei dendriti, causando corrente di dispersione e degradazione termica.
Carico chimico: inclusa corrosione, ossidazione e crescita di dendriti superficiali ionici causata dall'ambiente di utilizzo chimico. Poiché l'umidità può penetrare attraverso i materiali di imballaggio in plastica, l'umidità è il problema principale che affligge i dispositivi di imballaggio in plastica in ambienti umidi. L'umidità assorbita dal materiale di imballaggio in plastica può estrarre i residui del catalizzatore dal materiale di imballaggio in plastica, formando sottoprodotti che penetrano nella base metallica, nei materiali semiconduttori e nelle varie interfacce legate al chip e inducono il degrado o addirittura il guasto delle prestazioni del dispositivo. . Ad esempio, il flusso rimasto sul dispositivo dopo l'assemblaggio migrerà sulla superficie del chip attraverso la confezione di plastica. Nei circuiti ad alta frequenza, i sottili cambiamenti delle proprietà dielettriche (come i cambiamenti della costante dielettrica e del fattore di dissipazione dopo l'assorbimento di umidità) sono molto critici. Nei convertitori ad alta tensione e in altri dispositivi, la modifica della tensione di rottura del pacchetto è molto importante. Inoltre, alcuni poliammidi e poliuretani epossidici verranno degradati (a volte chiamato "inversione") se esposti a temperature elevate e umidità elevata per lungo tempo. Di solito, vengono utilizzati test accelerati per identificare se i materiali di imballaggio in plastica sono soggetti a questo tipo di guasto.
Va notato che quando vengono applicati diversi tipi di carichi, diversi meccanismi di rottura possono interagire contemporaneamente sui dispositivi di imballaggio in plastica. Ad esempio, il carico termico causerà una mancata corrispondenza del coefficiente di dilatazione termica tra i materiali adiacenti nella struttura del pacchetto, che causerà guasti meccanici. Altre interazioni includono la corrosione assistita da stress, la fessurazione per corrosione da stress, la migrazione dei metalli indotta dal campo, le crepe nello strato di passivazione e nello strato di elettrolita, la rottura del pacchetto causata dal calore umido e l'accelerazione della reazione chimica causata dalla temperatura, ecc. In questi casi, gli effetti complessivi dei meccanismi di fallimento non sono necessariamente uguali alla somma degli effetti individuali.
Classificazione dei difetti di imballaggio
I difetti di imballaggio includono principalmente la deformazione del piombo, la deviazione del piedistallo, la deformazione, la rottura dei trucioli, la delaminazione, i vuoti, l'imballaggio irregolare, le bave, le particelle estranee e la polimerizzazione incompleta.
Deformazione del filo
La deformazione del conduttore si riferisce solitamente allo spostamento o deformazione del conduttore causato dallo scorrimento del materiale plastico di tenuta, che è solitamente espresso dal rapporto x/L tra lo spostamento laterale massimo x del conduttore e la lunghezza l del conduttore. Piegare i cavi può causare cortocircuiti elettrici (specialmente nei pacchetti di dispositivi I/O ad alta densità). A volte, lo stress causato dalla flessione porterà alla rottura dei punti di unione o alla diminuzione della forza di adesione.
I fattori che influenzano l'incollaggio del filo includono il design della confezione, la disposizione del filo, il materiale e le dimensioni del filo, le proprietà del composto per stampaggio, il processo di unione del filo e il processo di imballaggio, ecc. I parametri del filo che influiscono sulla piegatura del filo includono diametro del filo, lunghezza del filo, carico di rottura del filo, densità del filo e così via.
Scostamento della base
L'offset si riferisce alla deformazione e all'offset del supporto (base del chip) che supporta il chip.
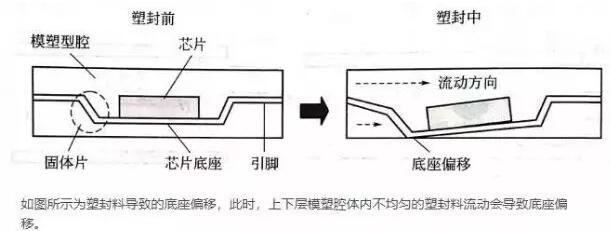
Come mostrato nella figura, l'offset della base causato dal composto di stampaggio. A questo punto, il flusso irregolare del composto di stampaggio nelle cavità di stampaggio superiore e inferiore causerà lo spostamento della base.
I fattori che influenzano l'offset della base includono la fluidità del pacchetto di plastica, la progettazione dell'assemblaggio del telaio conduttore e le proprietà del materiale del pacchetto di plastica e del telaio conduttore. I dispositivi di imballaggio come TSOP e TQFP sono soggetti a offset della base e deformazione dei perni a causa del sottile telaio conduttore.
orditura
La deformazione si riferisce alla flessione e alla deformazione dei dispositivi imballati fuori dal piano. La deformazione causata dal processo di imballaggio in plastica porterà a una serie di problemi di affidabilità come la delaminazione e la rottura dei trucioli. La deformazione porterà anche a una serie di problemi di produzione. Ad esempio, nei dispositivi PBGA (plastic ball grid array), la deformazione porterà a una scarsa complanarità delle sfere di saldatura, che porterà a problemi di montaggio nel processo di saldatura a rifusione dei dispositivi assemblati sui circuiti stampati.
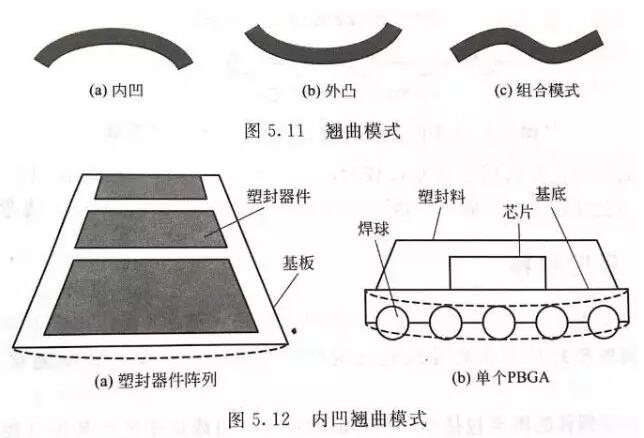
Le modalità di deformazione includono modalità concava, convessa e combinata.
Le cause della deformazione includono principalmente il disadattamento del CTE e il ritiro da polimerizzazione/compressione. Inizialmente quest'ultimo non ha ricevuto molta attenzione. Una ricerca approfondita ha scoperto che anche il ritiro chimico del composto per stampaggio ha svolto un ruolo importante nella deformazione dei dispositivi IC, in particolare sui dispositivi di imballaggio con spessori diversi sui lati superiore e inferiore del chip. Nel processo di indurimento e post-indurimento, il ritiro chimico del materiale di imballaggio in plastica avverrà ad alte temperature di indurimento, chiamato "restringimento termochimico". Aumentando la temperatura di transizione vetrosa e diminuendo la variazione del coefficiente di dilatazione termica vicino alla Tg, è possibile ridurre il ritiro chimico durante la polimerizzazione.
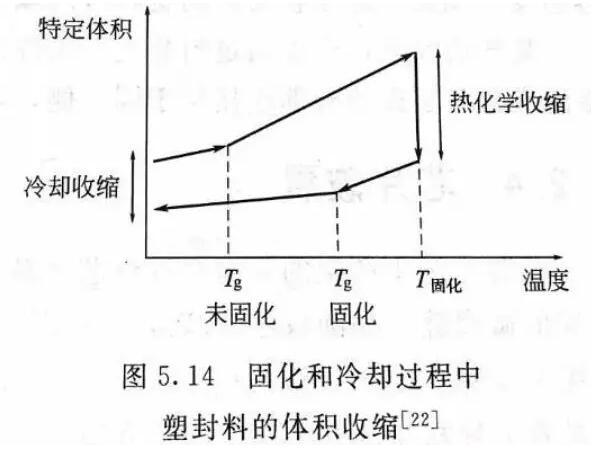
I fattori che portano alla deformazione includono anche gli ingredienti del composto per stampaggio, l'umidità del composto per stampaggio, la struttura geometrica della confezione, ecc. Controllando i materiali e i componenti dell'imballaggio in plastica, i parametri di processo, la struttura dell'imballaggio e l'ambiente di pre-imballaggio, è possibile ridurre al minimo la deformazione dell'imballaggio. In alcuni casi, la deformazione può essere compensata imballando il retro dei componenti elettronici. Ad esempio, i collegamenti esterni di grandi circuiti stampati in ceramica o di schede multistrato si trovano sullo stesso lato e il loro imballaggio posteriore può ridurre la deformazione.
Rottura del truciolo
Lo stress generato nel processo di confezionamento causerà la rottura del chip. Il processo di confezionamento solitamente aggrava le microfessurazioni formatesi nel precedente processo di assemblaggio. Oppure l'assottigliamento dei trucioli dei wafer, la rettifica posteriore e l'incollaggio dei trucioli sono tutte fasi che possono portare all'inizio della rottura dei trucioli.
I chip rotti e guasti meccanicamente non presentano necessariamente guasti elettrici. Se la rottura del truciolo porterà al guasto elettrico istantaneo del dispositivo dipende anche dal percorso di crescita della fessura. Ad esempio, se appare una crepa sul retro del chip, potrebbe non interessare alcuna struttura sensibile.
Poiché i wafer di silicio sono sottili e fragili, è più probabile che si verifichi la rottura dei chip nei contenitori a livello di wafer. Pertanto, i parametri di processo come la pressione di bloccaggio e la pressione di conversione dello stampaggio nel processo di stampaggio a trasferimento devono essere rigorosamente controllati per evitare la rottura del truciolo. La rottura dei trucioli è facile che si verifichi in un pacchetto impilato 3D a causa del processo di laminazione. I fattori di progettazione che influiscono sulla rottura dei trucioli negli imballaggi 3D includono la struttura dello stack dei trucioli, lo spessore del substrato, il volume dello stampaggio, lo spessore del manicotto dello stampo, ecc.
strato
Oppure la delaminazione debole si riferisce alla separazione tra il composto sigillante plastico e la sua interfaccia di materiale adiacente. La posizione di delaminazione può verificarsi in qualsiasi area del dispositivo microelettronico a pacchetto plastico; Può verificarsi anche nel processo di imballaggio, nella fase di produzione post-imballaggio o nella fase di utilizzo del dispositivo.
La scarsa interfaccia di adesione causata dall'imballaggio è il principale fattore che causa la delaminazione. Vuoti nell'interfaccia, contaminazione della superficie durante l'imballaggio e polimerizzazione incompleta porteranno a un legame inadeguato. Altri fattori che influenzano includono lo stress da contrazione e la deformazione durante l'indurimento e il raffreddamento. Durante il processo di raffreddamento, la mancata corrispondenza del CET tra il composto di stampaggio e i materiali adiacenti porterà anche a stress termo-meccanici, che porteranno alla delaminazione.
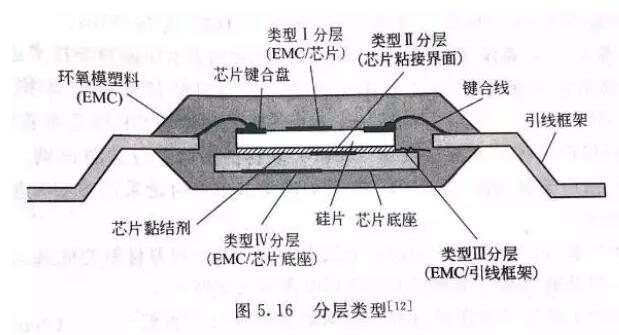
I livelli possono essere classificati in base al tipo di interfaccia:
cavità
Nel processo di imballaggio, le bolle vengono incorporate nei materiali epossidici per formare vuoti, che possono verificarsi in qualsiasi fase del processo di imballaggio, compreso lo stampaggio per trasferimento, il riempimento, l'invasatura e la stampa di materiali di imballaggio in plastica in ambiente aereo. Riducendo al minimo la quantità di aria, ad esempio svuotando o aspirando, è possibile ridurre i vuoti. È stato riferito che l'intervallo di pressione del vuoto è 1 ~ 300 Torr (una pressione atmosferica è 760 Torr).
Secondo l'analisi della simulazione, è il contatto tra la parte anteriore del bottom melt e il truciolo che ne ostacola la fluidità. Parte del bordo anteriore del materiale fuso scorre verso l'alto e riempie la parte superiore dello stampo per metà attraverso l'ampia area aperta attorno al truciolo. Il fronte del materiale fuso appena formato e il fronte del materiale fuso adsorbito entrano nella zona superiore della metà dello stampo, formando così bolle.
Imballaggio non uniforme
Lo spessore non uniforme dell'imballaggio in plastica causerà deformazioni e delaminazioni. Le tecnologie di imballaggio tradizionali, come lo stampaggio a trasferimento, lo stampaggio a pressione e la tecnologia di imballaggio a colata, non sono facili da produrre difetti di imballaggio con spessore irregolare. L'imballaggio a livello di wafer può facilmente causare uno spessore irregolare dell'imballaggio in plastica a causa delle sue caratteristiche tecnologiche.
Per ottenere uno spessore uniforme dello strato sigillante in plastica, il supporto del wafer deve essere fissato con un'inclinazione minima per facilitare l'installazione del raschiatore. Inoltre, è necessario controllare la posizione del raschiatore per garantire che la pressione del raschiatore sia stabile, in modo da ottenere uno spessore uniforme dello strato sigillante in plastica.
Prima dell'indurimento, quando le particelle di riempitivo si raccolgono e formano una distribuzione irregolare nell'area locale del composto sigillante plastico, ciò porterà a una qualità diversa o a una composizione del materiale non uniforme. Una miscelazione inadeguata dei materiali di imballaggio in plastica porterà a diversi fenomeni di qualità nel processo di imballaggio e invasatura.
cimosa ruvida
Il bordo grezzo si riferisce al composto di stampaggio che passa attraverso la linea di stampaggio e viene depositato sul perno del dispositivo nel processo di imballaggio in plastica.
La causa principale delle bave è una pressione di bloccaggio insufficiente. Se i residui di muffa sui perni non vengono rimossi in tempo si possono verificare diversi problemi in fase di montaggio. Ad esempio, incollaggio o adesione insufficienti nella fase successiva dell'imballaggio. La perdita di resina è una forma sparsa di bave.
Particelle esotiche
Nel processo di imballaggio, se i materiali di imballaggio sono esposti ad ambiente, apparecchiature o materiali inquinati, particelle estranee si diffonderanno nell'imballaggio e si accumuleranno sulle parti metalliche dell'imballaggio (come chip IC e punti di collegamento dei fili), provocando alla corrosione e ad altri conseguenti problemi di affidabilità.
Indurimento incompleto
Un tempo di polimerizzazione insufficiente o una temperatura di polimerizzazione bassa porteranno a una polimerizzazione incompleta. Inoltre, nel versare i due materiali di invasatura, la leggera deviazione del rapporto di miscelazione porterà ad una polimerizzazione incompleta. Al fine di massimizzare le caratteristiche dei materiali di imballaggio, è necessario garantire che i materiali di imballaggio siano completamente stagionati. In molti metodi di imballaggio, è consentita la polimerizzazione post-stampa per garantire la completa polimerizzazione dei materiali di imballaggio. Inoltre, si dovrebbe prestare attenzione a garantire la proporzione esatta dei materiali di imballaggio.
Classificazione del fallimento del pacchetto
Il guasto del pacchetto si verificherà nella fase di assemblaggio del pacchetto o di utilizzo del dispositivo. Ciò è più probabile soprattutto quando il dispositivo microelettronico confezionato viene assemblato sul circuito stampato. In questa fase, il dispositivo deve sopportare un'elevata temperatura di riflusso, che porterà alla delaminazione o alla rottura dell'interfaccia del materiale di imballaggio in plastica.
strato
Come accennato nella sezione precedente, la delaminazione si riferisce alla separazione dei materiali di imballaggio in plastica dai materiali adiacenti nell'interfaccia di unione. I carichi e le sollecitazioni esterni che possono portare alla delaminazione includono vapore acqueo, umidità, temperatura e i loro effetti combinati.
Un tipo di delaminazione che spesso si verifica nella fase di assemblaggio è chiamata delaminazione indotta dal vapore acqueo e il suo meccanismo di guasto è principalmente la pressione del vapore acqueo a temperatura relativamente elevata. Quando il dispositivo package è assemblato sul circuito stampato, la temperatura di fusione della saldatura deve raggiungere 220 ℃ o anche superiore, che è molto più elevata della temperatura di transizione vetrosa del composto di stampaggio (circa 110~200 ℃). A temperature di riflusso elevate, il vapore acqueo esistente tra il materiale di imballaggio in plastica e l'interfaccia metallica evapora per formare vapore acqueo e la pressione del vapore generato agisce insieme a fattori quali disadattamento termico tra i materiali, stress causato dall'assorbimento e dall'espansione dell'umidità, ecc. , che alla fine porta a un legame debole o alla delaminazione dell'interfaccia e porta persino alla rottura del pacchetto. Rispetto alle tradizionali saldature a base di piombo, le saldature senza piombo hanno una temperatura di riflusso più elevata e sono più soggette alla delaminazione.
Coefficiente di espansione dell'assorbimento dell'umidità (CHE), noto anche come coefficiente di espansione dell'umidità (CME)
Il meccanismo di guasto della diffusione dell'umidità all'interfaccia dell'imballaggio è un importante fattore di delaminazione causata dal vapore acqueo e dall'umidità. L'umidità può diffondersi attraverso la confezione o lungo l'interfaccia tra il telaio conduttore e il composto per stampaggio. Si è riscontrato che quando l'interfaccia tra il composto per stampaggio e il telaio conduttore è ben saldata, l'umidità entra nella confezione principalmente attraverso la confezione di plastica. Tuttavia, quando questa interfaccia di unione si degrada a causa di una tecnologia di imballaggio inadeguata (come l'ossidazione causata dalla temperatura di unione, la deformazione del telaio conduttore causata da un rilascio insufficiente dello stress, un taglio eccessivo e uno stress formale, ecc.), si formeranno delaminazione e microfessure sull'interfaccia. contorno dell'imballaggio e l'umidità o il vapore acqueo si diffonderanno facilmente lungo questo percorso. Peggio ancora, l'umidità porterà all'idratazione dell'adesivo epossidico polare, che indebolirà e ridurrà il legame chimico all'interfaccia.
La superficie pulita è il requisito fondamentale per ottenere una buona adesione. L'ossidazione superficiale porta spesso alla delaminazione (come menzionato nell'articolo precedente). Ad esempio, i telai conduttori in lega di rame esposti ad alte temperature spesso portano alla delaminazione. L'esistenza di azoto o altro gas sintetico è utile per evitare l'ossidazione.
Lubrificanti e promotori di adesione nella plastica possono favorire la delaminazione. Il lubrificante può aiutare il composto di stampaggio a separarsi dalla cavità dello stampo, ma aumenta il rischio di delaminazione dell'interfaccia. D'altro canto, il promotore di adesione può garantire una buona adesione tra il composto di stampaggio e l'interfaccia del truciolo, ma è difficile da rimuovere dalla cavità dello stampo.
La stratificazione non solo fornisce un percorso per la diffusione del vapore acqueo, ma è anche la fonte di crepe nella resina. L'interfaccia è il punto in cui si originano le cricche e queste si propagheranno attraverso la resina se sottoposta ad un carico esterno elevato. I risultati mostrano che è molto probabile che la delaminazione tra il terreno della base del chip e la resina causi la rottura della resina, mentre la delaminazione dell'interfaccia in altre posizioni ha poca influenza sulla rottura della resina.
Cracking indotto dai gas (fenomeno dei popcorn)
L'ulteriore sviluppo della stratificazione indotta dal vapore acqueo porterà alla fessurazione indotta dai gas. Quando il vapore acqueo nella confezione fuoriesce attraverso la fessura, produrrà un suono scoppiettante, che è molto simile al suono dei popcorn, quindi è anche chiamato fenomeno dei popcorn. Le crepe spesso si estendono dalla base del chip al fondo della confezione di plastica. Nel circuito saldato è difficile individuare queste crepe mediante ispezione visiva. Forme di imballaggio in plastica grandi e sottili come QFP e TQFP hanno maggiori probabilità di produrre il fenomeno dei popcorn; Inoltre, è anche facile che si verifichi in dispositivi con un elevato rapporto tra l'area di base del chip e l'area del dispositivo e un elevato rapporto tra l'area di base del chip e lo spessore minimo del materiale di tenuta plastico. Il fenomeno dei popcorn può essere accompagnato da altri problemi, tra cui la rottura della sfera di incollaggio dal disco di incollaggio e le cavità di silicio sotto la sfera di incollaggio.
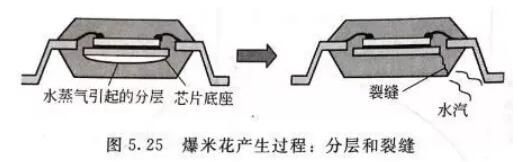
Le crepe nei dispositivi di imballaggio in plastica solitamente hanno origine da aree di concentrazione delle sollecitazioni (come bordi e bave) sul telaio conduttore e si propagano nell'area più sottile dell'imballaggio in plastica. È la piccola deformazione della superficie del lead frame prodotta nel processo di stampaggio. Cambiare la direzione di stampaggio in modo che le bave si trovino sulla parte superiore del telaio conduttore o incidere il telaio conduttore (pressatura a stampo) può ridurre le crepe.
Ridurre l'umidità nei dispositivi di imballaggio in plastica è la chiave per ridurre il fenomeno dei popcorn. Adottare il metodo di cottura ad alta temperatura per ridurre l'umidità nel dispositivo con confezione in plastica. Studi precedenti hanno rilevato che il contenuto di umidità sicuro consentito nella confezione è di circa 1100× 10 ^ -6 (0.11 in peso%)。 La cottura a 125°C per 24 ore può rimuovere completamente l'umidità assorbita dalla confezione.
frattura fragile
La frattura fragile si verifica spesso in materiali a bassa resistenza allo snervamento e anelastici (come i chip di silicio). Quando il materiale è sottoposto a sollecitazioni eccessive, la propagazione improvvisa e catastrofica delle cricche avrà origine da minuscoli difetti come vuoti, inclusioni o discontinuità.
frattura duttile
I materiali di imballaggio in plastica sono soggetti a modalità di frattura fragile e duttile, che dipendono principalmente da fattori ambientali e materiali, tra cui la temperatura, le caratteristiche viscoplastiche della resina polimerica e il carico di riempimento. Anche nei materiali di imballaggio in plastica ad alto carico contenenti fragile riempitivo siliconico, può comunque verificarsi una frattura duttile a causa delle caratteristiche viscoplastiche della resina polimerica.
crepa da fatica
Quando il materiale di tenuta in plastica è sottoposto a sollecitazioni cicliche entro l'intervallo di resistenza limite, si romperà a causa della frattura per fatica accumulata. I carichi umidi, termici, meccanici o generali applicati ai materiali di imballaggio in plastica produrranno tutti stress ciclici. La rottura per fatica è una sorta di meccanismo di rottura per usura e le cricche solitamente hanno origine in punti discontinui o in posizioni di difetti.
Il meccanismo di fatica comprende tre stadi: innesco della cricca (stadio ⅰ); Propagazione stabile delle cricche (fase Ⅱ); Guasto improvviso, incerto e catastrofico (fase III). Sotto stress ciclico, la propagazione delle cricche da fatica nello stadio ⅱ si riferisce alla crescita costante della lunghezza delle cricche. Il tasso di crescita delle cricche dei materiali di imballaggio in plastica è molto più elevato del valore tipico di crescita delle cricche da fatica dei materiali metallici (circa 3 volte).
Fattori che accelerano il fallimento
Inoltre, il carico e lo stress dei materiali ambientali, come umidità, temperatura e sostanze inquinanti, accelereranno il guasto dei dispositivi di imballaggio in plastica. La tecnologia degli imballaggi in plastica sta giocando un ruolo chiave nei guasti degli imballaggi, come il coefficiente di diffusione dell'umidità, il contenuto di umidità satura, il tasso di diffusione degli ioni, il coefficiente di dilatazione termica e il coefficiente di espansione dell'assorbimento di umidità dei materiali di imballaggio in plastica, che influenzeranno notevolmente il tasso di guasto. I fattori che portano a guasti accelerati includono principalmente umidità, temperatura, sostanze inquinanti e ambiente solvente, stress residuo, stress ambientale naturale, carichi di produzione e assemblaggio e condizioni generali di stress di carico.
L'umidità può accelerare la delaminazione, le crepe e i guasti dovuti alla corrosione dei dispositivi microelettronici incapsulati in plastica. L'umidità è un importante fattore che accelera i guasti nei dispositivi di imballaggio in plastica. I meccanismi legati all’accelerazione della rottura causata dall’umidità comprendono il degrado della superficie di adesione, l’assorbimento di umidità e lo stress di espansione, la pressione del vapore acqueo, la migrazione degli ioni e il cambiamento delle caratteristiche dei materiali di imballaggio in plastica.
L'umidità può modificare la temperatura di transizione vetrosa Tg, il modulo elastico e la resistività volumetrica dei materiali di imballaggio in plastica.La temperatura è un altro fattore chiave che accelera i guasti. Solitamente, per valutare l'effetto della temperatura sulla rottura della confezione, viene utilizzato il grado di temperatura correlato alla temperatura di transizione vetrosa del composto per stampaggio, all'espansione termica e al lavaggio di vari materiali e allo stress termico-meccanico da esso causato. Un altro fattore che influenza la temperatura sui guasti dell'imballaggio è che cambierà le proprietà dei materiali di imballaggio, il coefficiente di diffusione dell'umidità e la diffusione intermetallica correlata alla temperatura.
I contaminanti e gli inquinanti ambientali solventi forniscono un luogo per l'inizio e l'espansione dei guasti. Le fonti di inquinamento includono principalmente inquinanti atmosferici, umidità, residui di flusso, esempi di impurità nei materiali di imballaggio in plastica, elementi corrosivi prodotti dalla degradazione termica e sottoprodotti (solitamente epossidici) scaricati dagli adesivi in trucioli. Generalmente, l'involucro di plastica non verrà corroso, ma l'umidità e gli agenti inquinanti si diffonderanno nell'involucro di plastica e raggiungeranno le parti metalliche, provocando la corrosione delle parti metalliche nei dispositivi con involucro di plastica.
La tensione residua del legame del truciolo produrrà una tensione unitaria. Il livello di stress dipende principalmente dalle caratteristiche dello strato legante del chip. Poiché il ritiro del composto per stampaggio è maggiore di quello di altri materiali da imballaggio, lo stress generato durante lo stampaggio è piuttosto elevato. Il chip per test di stress può essere utilizzato per misurare lo stress dell'assemblaggio.
Stress ambientale Nell'ambiente naturale, i materiali di imballaggio in plastica possono degradarsi. La degradazione è caratterizzata dalla rottura dei legami di polimerizzazione, e spesso accade che i polimeri solidi vengano convertiti in liquidi viscosi contenenti monomeri, dimeri e altre specie a basso peso molecolare. La temperatura elevata e l’ambiente chiuso spesso accelerano il degrado. I raggi ultravioletti della luce solare e lo strato di ozono atmosferico sono potenti catalizzatori del degrado, che può portare al degrado tagliando la catena molecolare della resina epossidica. Isolare il dispositivo di imballaggio in plastica dall'ambiente che è facile da indurre la degradazione e adottare polimeri con capacità antidegradazione sono i metodi per prevenire la degradazione. I prodotti che devono funzionare in ambienti caldi e umidi richiedono polimeri antidegradazione.
Carico di produzione e assemblaggio Le condizioni di produzione e assemblaggio possono portare a guasti del pacchetto, tra cui temperature elevate, basse temperature, variazioni di temperatura, carico operativo e carico esercitato sui fili di collegamento e sulla base del chip a causa del flusso del materiale sigillante plastico. Un tipico esempio è il fenomeno dei popcorn durante l’assemblaggio dei dispositivi per l’imballaggio in plastica.
Condizioni di sollecitazione di carico complete Nel processo di produzione, assemblaggio o funzionamento, spesso coesistono contemporaneamente fattori di accelerazione dei guasti come temperatura e umidità. Le condizioni combinate di carico e stress spesso accelerano ulteriormente il cedimento. Questa funzionalità viene spesso applicata alla progettazione di test accelerati allo scopo di selezionare le parti difettose e identificare i dispositivi confezionati vulnerabili.
Breve introduzione all'analisi dei guasti
In genere, in base alle modalità e ai fenomeni di guasto, simula le attività di ricomparsa dei fenomeni di guasto, individuando le cause del guasto e individuando il meccanismo del guasto attraverso analisi e verifica. È di grande importanza pratica nel miglioramento della qualità del prodotto, nello sviluppo e nel miglioramento della tecnologia, nella riparazione del prodotto e nell'arbitrato in caso di guasti.
Processo di analisi dei guasti
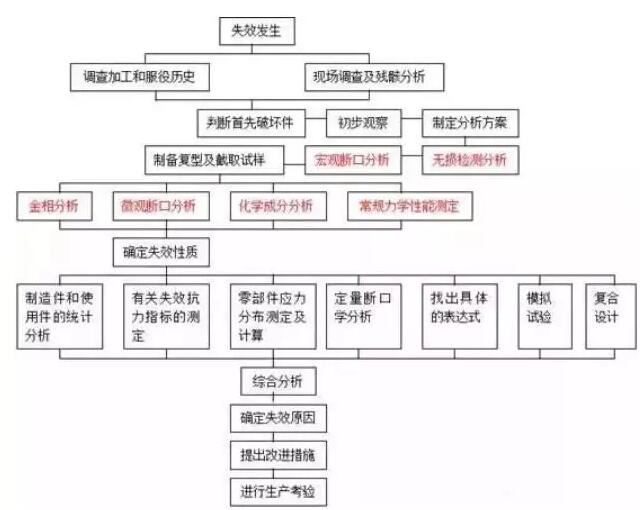
图 1 Processo di analisi dei guasti
Metodo di analisi e rilevamento dei guasti di vari materiali
1. Analisi dei guasti PCB/PCBA
In quanto vettore di vari componenti e fulcro della trasmissione del segnale del circuito, il PCB è diventato la parte più importante e critica dei prodotti di informazione elettronica e il suo livello di qualità e affidabilità determinano la qualità e l'affidabilità dell'intera apparecchiatura.
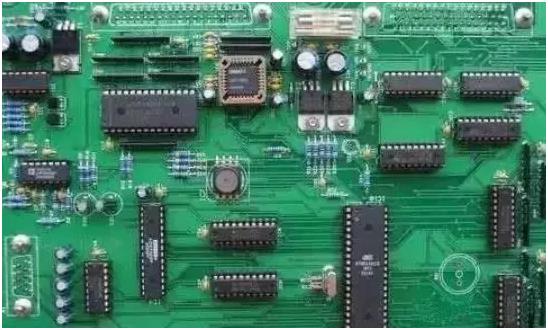
图2 PCB/PCBA
Modalità di fallimento
Esplosione della piastra, delaminazione, cortocircuito, formazione di bolle, scarsa saldatura, migrazione della corrosione, ecc.
Mezzi comuni
Controlli non distruttivi:
Ispezione estetica, ispezione fluoroscopica a raggi X, ispezione TC 3D, ispezione C-SAM, imaging termico a infrarossi
Analisi degli elementi di superficie:
Microscopio elettronico a scansione e analisi dello spettro energetico (SEM/EDS)
Analisi micro-infrarossi (FTIR)
Spettroscopia elettronica Auger (AES)
Spettroscopia fotoelettronica a raggi X (XPS)
Spettrometria di massa degli ioni secondari (TOF-SIMS)
Analisi termica:
Calorimetria differenziale a scansione (DSC)
Analisi meccanica (TMA)
Analisi termica (TGA)
Analisi meccanico-dinamica (DMA)
Conduttività termica (metodo del flusso di calore stazionario, metodo della diffusione laser)
Test delle prestazioni elettriche:
Tensione di rottura, tensione di tenuta, costante dielettrica, elettromigrazione
Test delle prestazioni di distruzione:
Rilevazione di coloranti e penetranti
2. Analisi dei guasti dei componenti elettronici
Il rapido sviluppo della tecnologia dei componenti elettronici e il miglioramento dell'affidabilità hanno gettato le basi delle moderne apparecchiature elettroniche. Il compito fondamentale del lavoro sull'affidabilità dei componenti è migliorare l'affidabilità dei componenti.
Figura 3 Componenti elettronici
Modalità di fallimento
Circuito aperto, cortocircuito, dispersione elettrica, guasto funzionale, deriva dei parametri elettrici, guasto instabile, ecc.
Mezzi comuni
Misura elettrica: test di connettività, test dei parametri elettrici e test funzionale.
Controlli non distruttivi:
Tecnologia di apertura (apertura meccanica, apertura chimica, apertura laser)
Tecnologia di passivazione (attacco chimico, attacco al plasma, macinazione meccanica)
Tecnologia di microanalisi (FIB, CP)
Tecnologia di preparazione del campione:
Tecnologia di apertura (apertura meccanica, apertura chimica, apertura laser)
Tecnologia di passivazione (attacco chimico, attacco al plasma, macinazione meccanica)
Tecnologia di microanalisi (FIB, CP)
Analisi morfologica microscopica:
Tecnologia di analisi otticaTecnologia dell'immagine elettronica secondaria del microscopio elettronico a scansione
Analisi degli elementi di superficie:
Microscopio elettronico a scansione e analisi dello spettro energetico (SEM/EDS)
Spettroscopia elettronica Auger (AES)
Spettroscopia fotoelettronica a raggi X (XPS)
Spettrometria di massa degli ioni secondari (SIMS)
Tecnologia di analisi non distruttiva:
Fluoroscopia a raggi XTecnologia della prospettiva tridimensionaleMicroscopia acustica a scansione riflettente (C-SAM)
3.Analisi dei guasti dei materiali
Con il progresso della società e lo sviluppo della scienza e della tecnologia, i prodotti metallici sono ampiamente utilizzati nell'industria, nell'agricoltura, nella scienza e nella tecnologia e nella vita delle persone, quindi si dovrebbe prestare maggiore attenzione alla qualità dei materiali metallici.
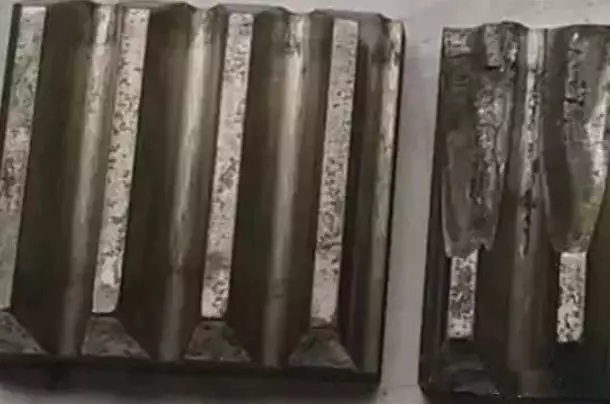
Figura 4 Ingranaggio dell'albero a gomiti del motore diesel marino
Modalità di fallimento
Progettazione impropria, difetti dei materiali, difetti di fusione, difetti di saldatura e difetti di trattamento termico.
Mezzi comuni
Analisi della microstruttura del materiale:
analisi metallografica
Analisi della struttura di fase dei raggi X
Analisi delle tensioni residue superficiali
Granulometria del metallo
Analisi della composizione: spettrometro a lettura diretta, spettroscopia fotoelettronica a raggi X (XPS), spettroscopia elettronica Auger (AES), ecc.
Analisi di fase: diffrazione di raggi X (XRD)
Analisi delle tensioni residue: stress tester a raggi X
Analisi delle prestazioni meccaniche: macchina di prova universale, macchina per prove di impatto, macchina per prove di durezza, ecc.
Analisi delle prestazioni meccaniche: macchina di prova universale, macchina per prove di impatto, macchina per prove di durezza, ecc.
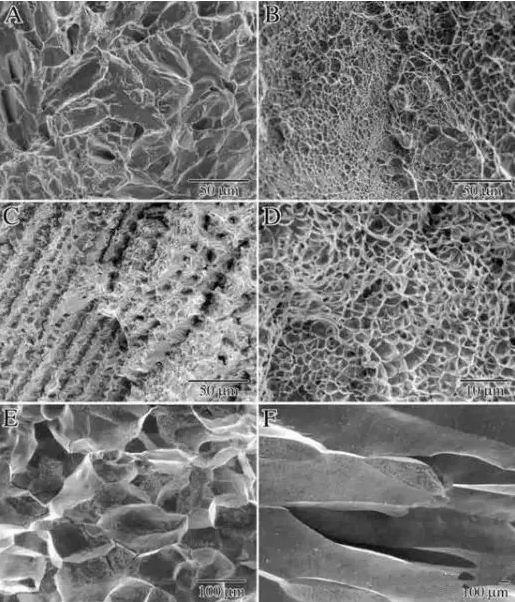
Fig. 5 Immagine SEM della superficie di frattura del materiale di prova di trazione
4. Analisi dei guasti dei materiali polimerici
La tendenza generale allo sviluppo della tecnologia dei polimeri è ad alte prestazioni, alta funzionalità, complessa, intelligente ed ecologica. A causa dei nuovi requisiti tecnologici e dell'elevata domanda di prodotti, è necessario trovare la causa principale e il meccanismo del fallimento mediante l'analisi dei guasti per migliorare la qualità del prodotto, il miglioramento dei processi e l'arbitrato sulla responsabilità.
Figura 6 Plastica senza spray
Modalità di fallimento
Frattura, screpolature, delaminazione, corrosione, formazione di bolle, distacco del rivestimento, scolorimento e guasti dovuti all'usura.
Mezzi comuni
Analisi della composizione:
Spettrometro infrarosso a trasformata di Fourier (FTIR)
Spettrometro Raman confocale microscopico (Raman)
Microscopio elettronico a scansione e analisi dello spettro energetico (SEM/EDS)
Spettrometria di fluorescenza a raggi X (XRF)
Gascromatografia-spettrometria di massa (GC-MS)
Gascromatografia-spettrometria di massa con pirolisi (PGC-MS)
Analisi di risonanza magnetica nucleare (NMR)Spettroscopia elettronica Auger (AES)
Spettroscopia fotoelettronica a raggi X (XPS)
Diffrattometro a raggi X (XRD)
Spettrometria di massa di ioni secondari a tempo di volo (TOF-SIMS)
Analisi termica:
Calorimetria differenziale a scansione (DSC)
Analisi meccanica (TMA)
Analisi termica (TGA)
Analisi meccanico-dinamica (DMA)
Conduttività termica (metodo del flusso di calore stazionario, metodo della diffusione laser)
Analisi della fessurazione:
Gascromatografia-spettrometria di massa con pirolisiCromatografia a permeazione di gel (GPC)
Test dell'indice di fusione (MFR)
Analisi della frattura:
Microscopio elettronico a scansione (SEM), spettrometro di energia a raggi X (EDS), ecc.
Analisi delle prestazioni fisiche:
Tester di durezza, tester di trazione, tester universale, ecc.
5. Analisi dei guasti dei materiali compositi
Il materiale composito è una combinazione di due o più materiali con proprietà diverse. Presenta i vantaggi di elevata resistenza specifica, eccellente tenacità e buona resistenza ambientale, quindi è ampiamente utilizzato nella produzione pratica.
Modalità di fallimento
Frattura, scolorimento, corrosione, proprietà meccaniche insufficienti, ecc.
Mezzi comuni
Controlli non distruttivi:
Tecnologia di rilevamento dei raggi X (raggi X, raggi γ, raggi di neutroni, ecc.), TC industriale, tecnologia Compton backscattering imaging (CST), tecnologia di rilevamento a ultrasuoni (metodo di penetrazione, metodo di riflessione dell'impulso, metodo tandem), onda termica a infrarossi tecnologia di rilevamento, tecnologia di rilevamento delle emissioni acustiche, tecnologia di rilevamento delle correnti parassite, tecnologia di rilevamento delle microonde, tecnologia di rilevamento olografico laser, ecc.
Analisi della composizione:
Spettrometria di fluorescenza a raggi X (XRF), ecc., vedere l'analisi della composizione nell'analisi dei guasti dei materiali polimerici.
Analisi termica:
Analisi gravimetrica (TG), calorimetria differenziale a scansione (DSC), analisi termomeccanica statica (TMA), analisi termomeccanica dinamica (DMTA) e analisi dielettrica dinamica (DETA).
Esperimento distruttivo:
Analisi (sezione metallografica, preparazione del campione con fascio ionico focalizzato (FIB), preparazione del campione con fresatura ionica (CP))
6. Analisi dei guasti del rivestimento/rivestimento
Modalità di fallimento
Delaminazione, screpolature, corrosione, formazione di bolle, caduta del rivestimento/placcatura, scolorimento, ecc.
Mezzi comuni
Analisi della composizione:
Vedere l'analisi dei guasti dei materiali polimerici.
Analisi termica:
Vedere l'analisi dei guasti dei materiali polimerici.
Analisi della frattura:
Microscopio volumetrico (OM)Analisi al microscopio elettronico a scansione (SEM)
Proprietà fisiche:
Resistenza alla trazione, resistenza alla flessione, ecc.
Test di simulazione (se necessario)
Testare nelle stesse condizioni di lavoro o testare in condizioni di lavoro simulate.
Invio dei risultati dell'analisi
1) addurre la natura e la causa del fallimento.
2) Proporre misure preventive (suggerimenti)
3) Inviare un rapporto di analisi dei guasti.
Riepilogo: L'analisi dei guasti è una combinazione di esperienza e scienza. Gli ingegneri dei guasti sono come i medici. All’inizio della progettazione del processo, dovrebbero essere adottate misure preventive; Dopo che il prodotto lascia la fabbrica, viene effettuato un esame fisico per individuare pericoli nascosti e misure preventive. Fornire il valore misurato; Trovare la causa con vari mezzi: analisi del sangue, raggi X, ultrasuoni B, ecc. In base ai dati dell'ispezione, analizzare i sintomi, prescrivere la medicina giusta e fornire misure correttive.
Riepilogo: L'analisi dei guasti è una combinazione di esperienza e scienza. Gli ingegneri dei guasti sono come i medici. All’inizio della progettazione del processo, dovrebbero essere adottate misure preventive; Dopo che il prodotto lascia la fabbrica, viene effettuato un esame fisico per individuare pericoli nascosti e misure preventive. Fornire il valore misurato; Trovare la causa con vari mezzi: analisi del sangue, raggi X, ultrasuoni B, ecc. In base ai dati dell'ispezione, analizzare i sintomi, prescrivere la medicina giusta e fornire misure correttive.
Raccomandazioni correlate
Intervista esclusiva a Li Gang di Yunfan Ruida: la precisione dei prodotti radar a onde millimetriche e il calore dell'umanità.
2026-07-22
3576
Ci vediamo l'anno prossimo! | Riepilogo dei momenti salienti di Slkor all'electronica China 2026
2026-07-14
3058





 粤公网安备44030002007346号