
























سروس ہاٹ لائن
خبریں

خبریں
الیکٹرانک پیکیجنگ کی وشوسنییتا (پیکیجنگ کی خرابی، ناکامی، وغیرہ)، اس مضمون نے ایک واضح بیانیہ بنایا!
2022-03-17
425
الیکٹرانک ڈیوائس ایک بہت پیچیدہ نظام ہے، اور پیکیجنگ کے عمل میں نقائص اور ناکامیاں بھی بہت پیچیدہ ہیں۔ لہذا، پیکیجنگ کے نقائص اور ناکامیوں کے مطالعہ کے لیے پیکیجنگ کے عمل کی ایک منظم تفہیم کی ضرورت ہوتی ہے، تاکہ نقائص کی وجوہات کا متعدد زاویوں سے تجزیہ کیا جا سکے۔
پیکیجنگ کی ناکامی کے طریقہ کار کو دو قسموں میں تقسیم کیا جاسکتا ہے: اوورلوڈ اور پہننا۔ اوورلوڈ کی وجہ سے ناکامی عام طور پر فوری اور تباہ کن ہوتی ہے۔ ٹوٹنا اور آنسو مجموعی طویل مدتی نقصان ہے، جو عام طور پر پہلے کارکردگی میں کمی، اور پھر سامان کی ناکامی کو ظاہر کرتا ہے۔ ناکامی کی اقسام کو مکینیکل لوڈ، تھرمل لوڈ، برقی بوجھ، تابکاری کا بوجھ اور کیمیائی بوجھ میں تقسیم کیا جا سکتا ہے۔
بہت سے عوامل ہیں جو پیکیجنگ کے نقائص اور ناکامیوں کو متاثر کرتے ہیں، جیسے مواد کی ساخت اور خصوصیات، پیکیجنگ ڈیزائن، ماحولیاتی حالات اور عمل کے پیرامیٹرز۔ اثر انداز کرنے والے عوامل اور پیکیجنگ کے نقائص اور ناکامیوں کو روکنے کی بنیادی بنیاد کا تعین کریں۔ اثر انداز کرنے والے عوامل کا تعین تجربہ یا نقلی طریقہ سے کیا جا سکتا ہے، اور عام طور پر جسمانی ماڈل کا طریقہ اور عددی پیرامیٹر کا طریقہ اپنایا جاتا ہے۔ زیادہ پیچیدہ نقائص اور ناکامی کے طریقہ کار کے لیے، ٹرائل اور ایرر کا طریقہ اکثر اثر انداز کرنے والے اہم عوامل کا تعین کرنے کے لیے استعمال کیا جاتا ہے، لیکن اس طریقہ کار کے لیے طویل آزمائشی وقت اور آلات کی اصلاح کی ضرورت ہوتی ہے، جو کہ ناکارہ اور مہنگا ہے۔
ناکامی کے طریقہ کار کا تجزیہ کرنے کے عمل میں، صنعت میں یہ ایک عام طریقہ ہے کہ فش بون ڈایاگرام (کازلیٹی ڈایاگرام) کو متاثر کرنے والے عوامل کو ظاہر کرنے کے لیے استعمال کیا جائے۔ فش بون ڈایاگرام پیچیدہ وجوہات اور متاثر کرنے والے عوامل اور پیکیجنگ کے نقائص کے درمیان تعلق کی وضاحت کر سکتا ہے، اور مختلف وجوہات کی تمیز اور ان کی درجہ بندی بھی کر سکتا ہے۔ پروڈکشن ایپلی کیشن میں، فش بون ڈایاگرام کی ایک قسم ہے جسے 6Ms کہا جاتا ہے: چھ جہتوں، جیسے مشین، طریقہ، مواد، پیمائش، افرادی قوت اور قدرتی قوتوں سے متاثر کرنے والے عوامل کا تجزیہ۔
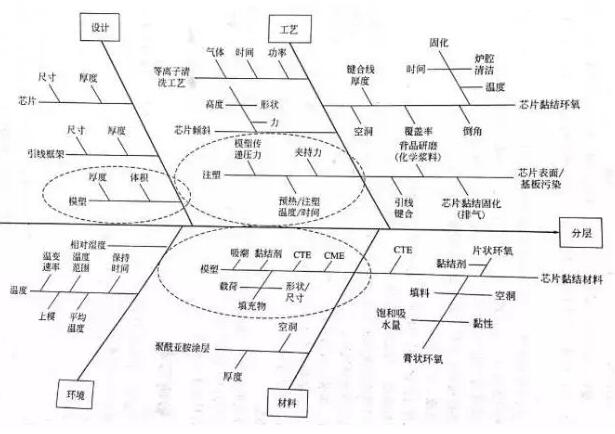
اس تصویر میں مچھلی کی ہڈی کا خاکہ دکھایا گیا ہے جو پلاسٹک کی پیکیجنگ چپس کے ڈیلامینیشن کی وجوہات کو ظاہر کرتا ہے، اور اس کا چار پہلوؤں سے تجزیہ کیا گیا ہے: ڈیزائن، ٹیکنالوجی، ماحولیات اور مواد۔ فش بون ڈایاگرام کے ذریعے، تمام متاثر کن عوامل کو واضح طور پر دکھایا گیا ہے، جو ناکامی کے تجزیہ کے لیے ایک اچھی بنیاد رکھتا ہے۔
لوڈ کی قسم جو ناکامی کا سبب بنی۔
جیسا کہ پچھلے حصے میں ذکر کیا گیا ہے، پیکجوں کی لوڈ کی اقسام کو مکینیکل، تھرمل، برقی، تابکاری اور کیمیائی بوجھ میں تقسیم کیا جا سکتا ہے۔
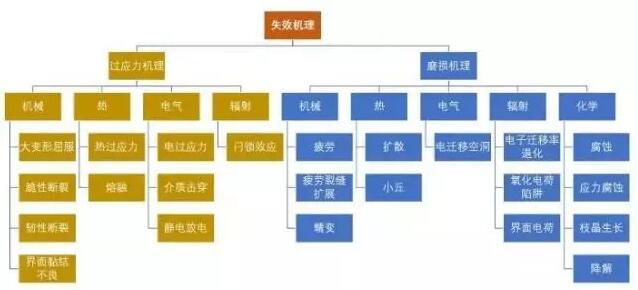
ناکامی کے طریقہ کار کی درجہ بندی
مکینیکل بوجھ: جس میں جسمانی اثر، کمپن، تناؤ (جیسے سکڑنے کا تناؤ) اور جڑواں قوت (جیسے خلائی جہاز کا بہت بڑا سرعت) سلکان چپ پر ذرات کو بھر کر استعمال کیا جاتا ہے۔ ان بوجھوں پر مواد کا ردعمل لچکدار اخترتی، پلاسٹک کی خرابی، وارپنگ، ٹوٹنے والا یا لچکدار فریکچر، انٹرفیس ڈیلامینیشن، تھکاوٹ کے دراڑ کی نسل اور پھیلاؤ، رینگنا اور کریپ کریکنگ وغیرہ کے طور پر ظاہر ہو سکتا ہے۔
حرارت کا بوجھ: بشمول ڈائی ایڈشیو کیورنگ کا ہائی ٹمپریچر، وائر بانڈنگ سے پہلے پری ہیٹنگ، مولڈنگ کا عمل، پوسٹ کیورنگ، ملحقہ اجزاء کی ری پروسیسنگ، وسرجن ویلڈنگ، گیس فیز ویلڈنگ اور ری فلو ویلڈنگ وغیرہ۔ بیرونی تھرمل بوجھ تھرمل توسیع کی وجہ سے مواد کے سائز کو تبدیل کرے گا، اور جسمانی خصوصیات جیسے رینگنے کی شرح کو بھی تبدیل کرے گا. مثال کے طور پر، تھرمل ایکسپینشن کوفیشینٹ مسمچ (CTE مماثل) ہوتا ہے، جو مقامی تناؤ کا باعث بنتا ہے اور آخر میں پیکیجنگ ڈھانچہ کی ناکامی کا باعث بنتا ہے۔ ضرورت سے زیادہ تھرمل بوجھ آلہ میں آتش گیر مادوں کے دہن کا باعث بھی بن سکتا ہے۔
بجلی کا بوجھ: بشمول کرنٹ اتار چڑھاؤ، الیکٹرو سٹیٹک ڈسچارج، اوور کرنٹ تناؤ وغیرہ جو کرنٹ ٹرانسمیشن کے دوران اچانک برقی جھٹکا، وولٹیج کی عدم استحکام یا اچانک دوغلا پن کی وجہ سے ہوتا ہے (جیسے ناقص گراؤنڈنگ)۔ یہ بیرونی برقی بوجھ ڈائی الیکٹرک بریک ڈاؤن، وولٹیج کی سطح کی خرابی، تھرمل نقصان یا برقی توانائی کی برقی منتقلی کا باعث بن سکتے ہیں۔ یہ الیکٹرولائٹک سنکنرن اور ڈینڈرائٹ کی نمو میں بھی اضافہ کر سکتا ہے، جس سے لیکیج کرنٹ اور تھرمل انحطاط ہو سکتا ہے۔
کیمیائی بوجھ: کیمیائی استعمال کے ماحول کی وجہ سے سنکنرن، آکسیکرن اور آئن سطح کے ڈینڈرائٹ کی نمو سمیت۔ چونکہ نمی پلاسٹک کی پیکیجنگ مواد کے ذریعے گھس سکتی ہے، اس لیے نمی ایک بنیادی مسئلہ ہے جو مرطوب ماحول میں پلاسٹک کی پیکیجنگ ڈیوائسز کو متاثر کرتی ہے۔ پلاسٹک پیکیجنگ میٹریل کے ذریعے جذب ہونے والی نمی پلاسٹک کی پیکیجنگ میٹریل سے اتپریرک باقیات کو نکال سکتی ہے، جو دھات کی بنیاد، سیمی کنڈکٹر مواد اور چپ کے ساتھ جڑے مختلف انٹرفیس میں داخل ہوتی ہے، اور ڈیوائس کی کارکردگی میں کمی یا ناکامی کا باعث بنتی ہے۔ . مثال کے طور پر، اسمبلی کے بعد ڈیوائس پر باقی رہنے والا فلوکس پلاسٹک پیکج کے ذریعے چپ کی سطح پر منتقل ہو جائے گا۔ ہائی فریکوئنسی سرکٹس میں، ڈائی الیکٹرک خصوصیات کی باریک تبدیلیاں (جیسے ڈائی الیکٹرک کنسٹنٹ کی تبدیلیاں اور نمی کو جذب کرنے کے بعد ڈسپیشن فیکٹر) بہت اہم ہیں۔ ہائی وولٹیج کنورٹرز اور دیگر آلات میں، پیکج کے بریک ڈاؤن وولٹیج کی تبدیلی بہت اہم ہے۔ مزید برآں، کچھ epoxy polyamides اور polyurethanes کو کم کر دیا جائے گا (کبھی کبھی "الٹ" کہا جاتا ہے) اگر طویل عرصے تک اعلی درجہ حرارت اور زیادہ نمی کا سامنا کرنا پڑتا ہے. عام طور پر، تیز رفتار ٹیسٹوں کا استعمال اس بات کی نشاندہی کرنے کے لیے کیا جاتا ہے کہ آیا پلاسٹک کی پیکیجنگ مواد اس قسم کی ناکامی کا شکار ہیں۔
واضح رہے کہ جب مختلف قسم کے بوجھ لگائے جاتے ہیں، تو بیک وقت پلاسٹک کی پیکیجنگ ڈیوائسز پر مختلف ناکامی کے طریقہ کار کا تعامل ہو سکتا ہے۔ مثال کے طور پر، تھرمل بوجھ پیکج کے ڈھانچے میں ملحقہ مواد کے درمیان تھرمل ایکسپینشن گتانک کی مماثلت کا سبب بنے گا، جو مکینیکل ناکامی کا سبب بنے گا۔ دیگر تعاملات میں تناؤ کی مدد سے سنکنرن، تناؤ کے سنکنرن کی کریکنگ، فیلڈ سے متاثرہ دھات کی منتقلی، گزرنے والی تہہ اور الیکٹرولائٹ کی تہہ میں دراڑیں، نم گرمی کی وجہ سے پیکج کی کریکنگ، اور درجہ حرارت کی وجہ سے کیمیائی رد عمل کی رفتار وغیرہ شامل ہیں۔ ان صورتوں میں، ناکامی کے طریقہ کار کے جامع اثرات ضروری نہیں کہ انفرادی اثرات کے مجموعے کے برابر ہوں۔
پیکیجنگ کے نقائص کی درجہ بندی
پیکیجنگ کے نقائص میں بنیادی طور پر سیسہ کی خرابی، پیڈسٹل انحراف، وار پیج، چپ کریکنگ، ڈیلامینیشن، ویوائڈز، ناہموار پیکیجنگ، بررز، غیر ملکی ذرات اور نامکمل علاج شامل ہیں۔
لیڈ وائر کی اخترتی
لیڈ ڈیفارمیشن عام طور پر پلاسٹک سیلنگ میٹریل کے بہاؤ کی وجہ سے ہونے والی سیسہ کی نقل مکانی یا خرابی سے مراد ہے، جو عام طور پر لیڈ کے زیادہ سے زیادہ پس منظر کی نقل مکانی x اور لیڈ کی لمبائی l کے درمیان تناسب x/L سے ظاہر ہوتا ہے۔ موڑنے والی لیڈز برقی شارٹ سرکٹ کا سبب بن سکتی ہیں (خاص طور پر ہائی ڈینسٹی I/O ڈیوائس پیکجوں میں)۔ بعض اوقات، موڑنے کی وجہ سے پیدا ہونے والا تناؤ بانڈنگ پوائنٹس کے ٹوٹنے یا بانڈنگ کی طاقت میں کمی کا باعث بنتا ہے۔
وائر بانڈنگ کو متاثر کرنے والے عوامل میں پیکیج ڈیزائن، وائر لے آؤٹ، وائر میٹریل اور سائز، مولڈنگ کمپاؤنڈ کی خصوصیات، وائر بانڈنگ کا عمل اور پیکیجنگ کا عمل وغیرہ شامل ہیں۔ تار کے پیرامیٹرز جو تار کے موڑنے کو متاثر کرتے ہیں ان میں تار کا قطر، تار کی لمبائی، تار ٹوٹنے کا بوجھ، تار کی کثافت وغیرہ شامل ہیں۔
بیس آفسیٹ
آفسیٹ سے مراد چپ کو سپورٹ کرنے والے کیریئر (چپ بیس) کی خرابی اور آفسیٹ ہے۔
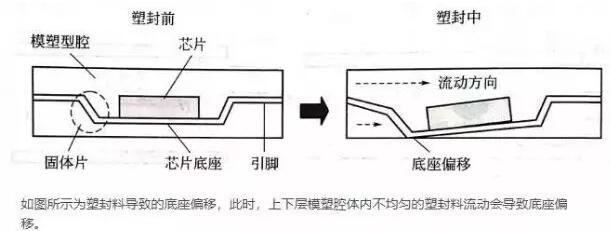
جیسا کہ شکل میں دکھایا گیا ہے، مولڈنگ کمپاؤنڈ کی وجہ سے بیس آفسیٹ۔ اس وقت، اوپری اور نچلے مولڈنگ گہاوں میں مولڈنگ کمپاؤنڈ کا ناہموار بہاؤ بیس آفسیٹ کا سبب بنے گا۔
بیس کے آفسیٹ کو متاثر کرنے والے عوامل میں پلاسٹک پیکج کی روانی، لیڈ فریم کا اسمبلی ڈیزائن اور پلاسٹک پیکج کی مادی خصوصیات اور لیڈ فریم شامل ہیں۔ پیکیجنگ ڈیوائسز جیسے TSOP اور TQFP پتلی لیڈ فریم کی وجہ سے بیس آفسیٹ اور پن کی خرابی کا شکار ہیں۔
وارپنگ
وارپنگ سے مراد ہوائی جہاز سے باہر پیکڈ ڈیوائسز کا موڑنے اور ان کی خرابی ہے۔ پلاسٹک کی پیکیجنگ کے عمل کی وجہ سے وار پیج قابل اعتماد مسائل کی ایک سیریز کا باعث بنے گا جیسے ڈیلامینیشن اور چپ کریکنگ۔ وارپنگ بھی مینوفیکچرنگ کے مسائل کی ایک سیریز کی قیادت کرے گا. مثال کے طور پر، پلاسٹک بال گرڈ اری (PBGA) ڈیوائسز میں، وارپنگ سولڈر بالز کی ناقص coplanarity کا باعث بنے گی، جو پرنٹ شدہ سرکٹ بورڈز پر جمع ہونے والے آلات کے ری فلو سولڈرنگ کے عمل میں بڑھتے ہوئے مسائل کا باعث بنے گی۔
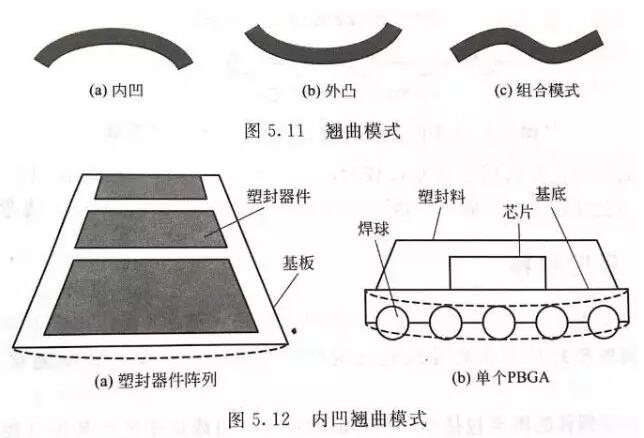
وارپنگ طریقوں میں مقعر، محدب اور مشترکہ موڈ شامل ہیں۔
وار پیج کی وجوہات میں بنیادی طور پر CTE کی مماثلت اور کیورنگ/کمپریشن سکڑنا شامل ہیں۔ پہلے پہل، مؤخر الذکر کو زیادہ توجہ نہیں ملی۔ گہرائی سے تحقیق سے پتا چلا کہ مولڈنگ کمپاؤنڈ کے کیمیائی سکڑنے نے بھی آئی سی ڈیوائسز کے وار پیج میں اہم کردار ادا کیا، خاص طور پر چپ کے اوپری اور نچلے اطراف میں مختلف موٹائی والے پیکیجنگ ڈیوائسز پر۔ کیورنگ اور پوسٹ کیورنگ کے عمل میں، پلاسٹک کی پیکیجنگ میٹریل کا کیمیائی سکڑنا اعلی کیورنگ درجہ حرارت پر ہوتا ہے، جسے "تھرمو کیمیکل سکڑنے" کہا جاتا ہے۔ شیشے کی منتقلی کے درجہ حرارت کو بڑھا کر اور Tg کے قریب تھرمل ایکسپینشن گتانک کی تبدیلی کو کم کرکے، کیورنگ کے دوران کیمیائی سکڑاؤ کو کم کیا جا سکتا ہے۔
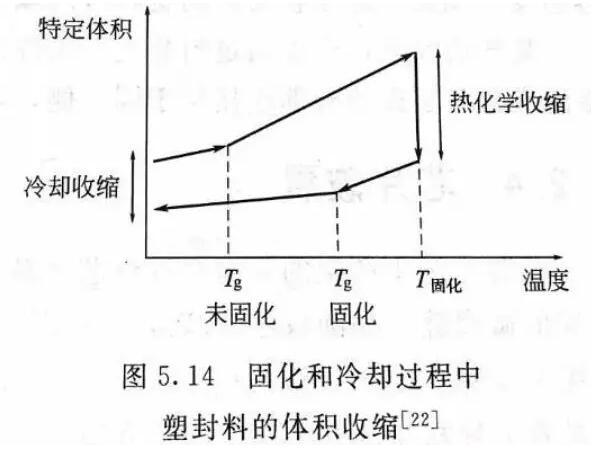
وارپج کا باعث بننے والے عوامل میں مولڈنگ کمپاؤنڈ کے اجزاء، مولڈنگ کمپاؤنڈ کی نمی، پیکج کی ہندسی ساخت وغیرہ بھی شامل ہیں۔ پلاسٹک کی پیکیجنگ کے مواد اور اجزاء، عمل کے پیرامیٹرز، پیکیجنگ ڈھانچہ اور پری پیکیجنگ ماحول کو کنٹرول کرکے، پیکیجنگ وار پیج کو کم سے کم کیا جا سکتا ہے۔ کچھ معاملات میں، وار پیج کو الیکٹرانک اجزاء کے پچھلے حصے میں پیک کرکے معاوضہ دیا جاسکتا ہے۔ مثال کے طور پر، بڑے سیرامک سرکٹ بورڈز یا ملٹی لیئر بورڈز کے بیرونی کنکشن ایک ہی طرف واقع ہوتے ہیں، اور ان کی بیک پیکنگ وار پیج کو کم کر سکتی ہے۔
چپ کا پھٹ جانا
پیکیجنگ کے عمل میں پیدا ہونے والا تناؤ چپ کے ٹوٹنے کا سبب بنے گا۔ پیکیجنگ کا عمل عام طور پر پچھلے اسمبلی کے عمل میں بننے والے مائکرو کریکس کو بڑھا دیتا ہے۔ یا ویفر چپ کو پتلا کرنا، بیک گرائنڈنگ اور چپ بانڈنگ وہ تمام اقدامات ہیں جو چپ کریک شروع کرنے کا باعث بن سکتے ہیں۔
پھٹے ہوئے اور میکانکی طور پر ناکام چپس میں ضروری نہیں کہ بجلی کی خرابی ہو۔ آیا چپ کا شگاف آلے کی فوری برقی خرابی کا باعث بنے گا اس کا انحصار بھی شگاف کے بڑھنے کے راستے پر ہے۔ مثال کے طور پر، اگر چپ کی پشت پر شگاف نظر آتا ہے، تو یہ کسی بھی حساس ڈھانچے کو متاثر نہیں کر سکتا۔
چونکہ سلیکون ویفرز پتلے اور ٹوٹنے والے ہوتے ہیں، اس لیے ویفر لیول پیکجوں میں چپ کریکنگ ہونے کا زیادہ امکان ہوتا ہے۔ لہذا، ٹرانسفر مولڈنگ کے عمل میں کلیمپنگ پریشر اور مولڈنگ کنورژن پریشر جیسے عمل کے پیرامیٹرز کو چپ کو ٹوٹنے سے روکنے کے لیے سختی سے کنٹرول کیا جانا چاہیے۔ لیمینیشن کے عمل کی وجہ سے 3D اسٹیک شدہ پیکیج میں چپ کریکنگ آسان ہے۔ 3D پیکیجنگ میں چپ ٹوٹنے کو متاثر کرنے والے ڈیزائن کے عوامل میں چپ اسٹیک کی ساخت، سبسٹریٹ کی موٹائی، مولڈنگ والیوم، مولڈ آستین کی موٹائی وغیرہ شامل ہیں۔
پرت
یا کمزور ڈیلامینیشن سے مراد پلاسٹک سیلنگ کمپاؤنڈ اور اس کے ملحقہ میٹریل انٹرفیس کے درمیان علیحدگی ہے۔ پلاسٹک پیکیج مائیکرو الیکٹرانک ڈیوائس کے کسی بھی علاقے میں ڈیلامینیشن پوزیشن ہو سکتی ہے۔ یہ پیکیجنگ کے عمل، پوسٹ پیکجنگ مینوفیکچرنگ اسٹیج یا ڈیوائس کے استعمال کے مرحلے میں بھی ہوسکتا ہے۔
پیکیجنگ کی وجہ سے خراب بانڈنگ انٹرفیس ڈیلامینیشن کا بنیادی عنصر ہے۔ انٹرفیس ویوائڈز، پیکیجنگ کے دوران سطح کی آلودگی اور نامکمل کیورنگ سب خراب تعلقات کا باعث بنیں گے۔ دیگر متاثر کن عوامل میں سکڑاؤ کا تناؤ اور علاج اور ٹھنڈک کے دوران وار پیج شامل ہیں۔ کولنگ کے عمل کے دوران، مولڈنگ کمپاؤنڈ اور ملحقہ مواد کے درمیان سی ٹی ای کی مماثلت بھی تھرمو مکینیکل تناؤ کا باعث بنے گی، جو ڈیلامینیشن کا باعث بنے گی۔
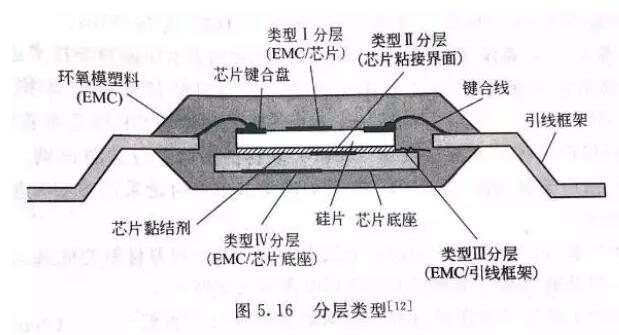
پرتوں کو انٹرفیس کی قسم کے مطابق درجہ بندی کیا جا سکتا ہے:
گہا
پیکیجنگ کے عمل میں، بلبلوں کو epoxy مواد میں سرایت کر کے voids بنا دیا جاتا ہے، جو کہ پیکیجنگ کے عمل کے کسی بھی مرحلے پر ہو سکتا ہے، بشمول ٹرانسفر مولڈنگ، فلنگ، پاٹنگ اور ہوا کے ماحول میں پلاسٹک کی پیکیجنگ مواد کی پرنٹنگ۔ ہوا کی مقدار کو کم سے کم کرکے، جیسے خالی کرنا یا ویکیوم کرنا، voids کو کم کیا جا سکتا ہے۔ یہ اطلاع دی گئی ہے کہ ویکیوم پریشر کی حد 1~300Torr ہے (ایک وایمنڈلیی پریشر 760Torr ہے)۔
نقلی تجزیہ کے مطابق، یہ نیچے پگھلنے اور چپ کے درمیان رابطہ ہے جو روانی میں رکاوٹ ہے۔ پگھلنے کے سامنے والے کنارے کا کچھ حصہ اوپر کی طرف بہتا ہے اور چپ کے ارد گرد بڑے کھلے حصے کے ذریعے مولڈ کے اوپری حصے کو بھرتا ہے۔ نئے بنے ہوئے پگھلنے والے فرنٹ اور جذب شدہ پگھلنے والے فرنٹ مولڈ نصف کے اوپری حصے میں داخل ہوتے ہیں، اس طرح بلبلے بنتے ہیں۔
ناہموار پیکیجنگ
پلاسٹک پیکج کی غیر یکساں موٹائی وار پیج اور ڈیلامینیشن کا باعث بنے گی۔ روایتی پیکیجنگ ٹیکنالوجیز، جیسے ٹرانسفر مولڈنگ، پریشر مولڈنگ اور پیکجنگ ٹیکنالوجی، ناہموار موٹائی کے ساتھ پیکیجنگ کے نقائص پیدا کرنا آسان نہیں ہیں۔ ویفر سطح کی پیکیجنگ اپنی تکنیکی خصوصیات کی وجہ سے پلاسٹک کی پیکیجنگ کی ناہموار موٹائی کا سبب بننا آسان ہے۔
پلاسٹک کی سیلنگ پرت کی یکساں موٹائی حاصل کرنے کے لیے، ویفر کیریئر کو کم سے کم جھکاؤ کے ساتھ طے کیا جانا چاہیے تاکہ کھرچنی کی تنصیب میں آسانی ہو۔ اس کے علاوہ، یہ یقینی بنانے کے لیے کھرچنی کی پوزیشن کو کنٹرول کرنا ضروری ہے کہ کھرچنی کا دباؤ مستحکم ہے، تاکہ پلاسٹک کی سگ ماہی پرت کی یکساں موٹائی حاصل کی جا سکے۔
سخت ہونے سے پہلے، جب فلر کے ذرات جمع ہوتے ہیں اور پلاسٹک سیلنگ کمپاؤنڈ کے مقامی علاقے میں غیر مساوی تقسیم بناتے ہیں، تو یہ مختلف معیار یا ناہموار مواد کی ساخت کا باعث بنے گا۔ پلاسٹک کی پیکیجنگ مواد کی ناکافی آمیزش پیکیجنگ اور برتن بنانے کے عمل میں مختلف معیار کے مظاہر کا باعث بنے گی۔
کھردرا پن
خام کنارے سے مراد مولڈنگ کمپاؤنڈ ہے جو مولڈنگ لائن سے گزرتا ہے اور پلاسٹک کی پیکیجنگ کے عمل میں ڈیوائس کے پن پر جمع ہوتا ہے۔
ناکافی کلیمپنگ پریشر burrs کی بنیادی وجہ ہے. اگر پنوں پر موجود مولڈ کی باقیات کو بروقت نہیں ہٹایا گیا تو یہ اسمبلی کے مرحلے میں مختلف مسائل کا باعث بنے گا۔ مثال کے طور پر، اگلے پیکیجنگ مرحلے میں ناکافی بانڈنگ یا آسنجن۔ رال کا رساو burrs کی ایک ویرل شکل ہے۔
غیر ملکی ذرات
پیکیجنگ کے عمل میں، اگر پیکیجنگ مواد آلودہ ماحول، سازوسامان یا مواد کے سامنے آجاتا ہے تو، غیر ملکی ذرات پیکیجنگ میں پھیل جائیں گے اور پیکیجنگ میں دھاتی حصوں (جیسے آئی سی چپس اور وائر بانڈنگ پوائنٹس) پر جمع ہوجائیں گے، جس کی قیادت کریں گے۔ سنکنرن اور دیگر بعد میں وشوسنییتا کے مسائل.
نامکمل علاج
کیورنگ کا ناکافی وقت یا کم کیورنگ درجہ حرارت نامکمل علاج کا باعث بنے گا۔ اس کے علاوہ، دو برتنوں کے مواد کو ڈالنے میں، اختلاط کے تناسب میں معمولی انحراف نامکمل علاج کا باعث بنے گا۔ پیکیجنگ مواد کی خصوصیات کو زیادہ سے زیادہ کرنے کے لیے، یہ یقینی بنانا ضروری ہے کہ پیکیجنگ مواد مکمل طور پر ٹھیک ہو جائے۔ پیکیجنگ کے بہت سے طریقوں میں، پوسٹ کیورنگ کو پیکیجنگ مواد کے مکمل علاج کو یقینی بنانے کی اجازت ہے۔ مزید یہ کہ پیکیجنگ مواد کے درست تناسب کو یقینی بنانے پر توجہ دی جانی چاہئے۔
پیکیج کی ناکامی کی درجہ بندی
پیکیج کی ناکامی پیکیج اسمبلی یا ڈیوائس کے استعمال کے مرحلے پر واقع ہوگی۔ خاص طور پر جب پیک شدہ مائیکرو الیکٹرانک ڈیوائس کو پرنٹ شدہ سرکٹ بورڈ پر جمع کیا جاتا ہے، تو ایسا ہونے کا امکان زیادہ ہوتا ہے۔ اس مرحلے پر، ڈیوائس کو اعلی ریفلو درجہ حرارت برداشت کرنے کی ضرورت ہوتی ہے، جو پلاسٹک کی پیکیجنگ مواد کے انٹرفیس کو ختم کرنے یا کریک کرنے کا باعث بنے گا۔
پرت
جیسا کہ پچھلے حصے میں ذکر کیا گیا ہے، ڈیلامینیشن سے مراد بانڈنگ انٹرفیس پر ملحقہ مواد سے پلاسٹک کی پیکیجنگ مواد کو الگ کرنا ہے۔ بیرونی بوجھ اور تناؤ جو ڈیلیمینیشن کا باعث بن سکتے ہیں ان میں پانی کے بخارات، نمی، درجہ حرارت اور ان کے مشترکہ اثرات شامل ہیں۔
ڈیلامینیشن کی ایک قسم جو اکثر اسمبلی کے مرحلے میں ہوتی ہے اسے واٹر ویپر انڈسڈ ڈیلامینیشن کہا جاتا ہے، اور اس کی ناکامی کا طریقہ کار بنیادی طور پر نسبتاً زیادہ درجہ حرارت پر پانی کے بخارات کا دباؤ ہے۔ جب پیکیج ڈیوائس کو پرنٹ شدہ سرکٹ بورڈ پر جمع کیا جاتا ہے، تو سولڈر کے پگھلنے والے درجہ حرارت کو 220 ℃ یا اس سے بھی زیادہ تک پہنچنے کی ضرورت ہوتی ہے، جو مولڈنگ کمپاؤنڈ کے شیشے کی منتقلی کے درجہ حرارت سے بہت زیادہ ہے (تقریبا 110 ~ 200 ℃)۔ اعلی ریفلو درجہ حرارت پر، پلاسٹک کی پیکیجنگ میٹریل اور دھاتی انٹرفیس کے درمیان موجود پانی کے بخارات بخارات بن کر بخارات بنتے ہیں، اور پیدا ہونے والا بخارات کا دباؤ مادوں کے درمیان تھرمل عدم مطابقت، نمی جذب اور توسیع کی وجہ سے پیدا ہونے والے تناؤ وغیرہ کے ساتھ مل کر کام کرتا ہے۔ ، جو آخر کار انٹرفیس کی کمزور بانڈنگ یا ڈیلامینیشن کا باعث بنتا ہے، اور یہاں تک کہ پیکج کے ٹوٹنے کا باعث بنتا ہے۔ روایتی لیڈ پر مبنی سولڈرز کے مقابلے، لیڈ فری سولڈرز میں ریفلو کا درجہ حرارت زیادہ ہوتا ہے اور وہ ڈیلامینیشن کا زیادہ شکار ہوتے ہیں۔
نمی جذب توسیعی گتانک (CHE)، جسے نمی کی توسیع کی گنجائش (CME) بھی کہا جاتا ہے
پیکیجنگ انٹرفیس میں نمی کے پھیلاؤ کا ناکام طریقہ کار پانی کے بخارات اور نمی کی وجہ سے ڈیلامینیشن کا ایک اہم عنصر ہے۔ نمی پیکیج کے ذریعے یا لیڈ فریم اور مولڈنگ کمپاؤنڈ کے درمیان انٹرفیس کے ساتھ پھیل سکتی ہے۔ یہ پایا جاتا ہے کہ جب مولڈنگ کمپاؤنڈ اور لیڈ فریم کے درمیان انٹرفیس اچھی طرح سے بندھا ہوا ہے، تو نمی بنیادی طور پر پلاسٹک کے پیکج کے ذریعے پیکیج میں داخل ہوتی ہے۔ تاہم، جب یہ بانڈنگ انٹرفیس ناقص پیکیجنگ ٹیکنالوجی (جیسے بانڈنگ ٹمپریچر کی وجہ سے آکسیڈیشن، ناکافی سٹریس ریلیز کی وجہ سے لیڈ فریم وارپنگ، ضرورت سے زیادہ تراشنا اور باضابطہ تناؤ وغیرہ) کی وجہ سے تنزلی کا شکار ہو جاتا ہے، تو ڈیلامینیشن اور مائیکرو کریکس بن جائیں گے۔ پیکیجنگ آؤٹ لائن، اور نمی یا پانی کے بخارات اس راستے پر آسانی سے پھیل جائیں گے۔ اس سے بھی بدتر، نمی قطبی ایپوکسی چپکنے والی کی ہائیڈریشن کا باعث بنے گی، جس سے انٹرفیس پر کیمیائی بانڈنگ کمزور اور کم ہو جائے گی۔
اچھی آسنجن حاصل کرنے کے لیے صاف سطح کلیدی ضرورت ہے۔ سطح کا آکسیکرن اکثر ڈیلامینیشن کا باعث بنتا ہے (جیسا کہ پچھلے مضمون میں بتایا گیا ہے)۔ مثال کے طور پر، تانبے کے کھوٹ کے لیڈ فریم زیادہ درجہ حرارت کے سامنے آتے ہیں جو اکثر ڈیلیمینیشن کا باعث بنتے ہیں۔ آکسیڈیشن سے بچنے کے لیے نائٹروجن یا دیگر مصنوعی گیس کا وجود فائدہ مند ہے۔
پلاسٹک میں چکنا کرنے والے مادے اور چپکنے والے پروموٹر ڈیلامینیشن کو فروغ دے سکتے ہیں۔ چکنا کرنے والا مولڈنگ کمپاؤنڈ کو مولڈ گہا سے الگ کرنے میں مدد کر سکتا ہے، لیکن اس سے انٹرفیس ڈیلامینیشن کا خطرہ بڑھ جائے گا۔ دوسری طرف، آسنجن پروموٹر مولڈنگ کمپاؤنڈ اور چپ انٹرفیس کے درمیان اچھی آسنجن کو یقینی بنا سکتا ہے، لیکن مولڈ گہا سے ہٹانا مشکل ہے۔
تہہ بندی نہ صرف پانی کے بخارات کے پھیلاؤ کا راستہ فراہم کرتی ہے بلکہ یہ رال کی دراڑ کا ذریعہ بھی ہے۔ انٹرفیس کریک شروع کرنے کا مقام ہے، اور جب زیادہ بیرونی بوجھ کا نشانہ بنایا جائے گا تو شگاف رال کے ذریعے پھیلے گا۔ نتائج سے پتہ چلتا ہے کہ چپ بیس کی زمین اور رال کے درمیان ڈیلامینیشن رال کے شگاف کا سب سے زیادہ امکان ہے، اور دوسری پوزیشنوں میں انٹرفیس ڈیلامینیشن کا رال کے شگاف پر بہت کم اثر ہوتا ہے۔
گیس کی وجہ سے کریکنگ (پاپ کارن کا رجحان)
پانی کے بخارات کی حوصلہ افزائی کے استحکام کی مزید ترقی گیس کی حوصلہ افزائی کریکنگ کا باعث بنے گی۔ جب پیکیج میں موجود پانی کے بخارات شگاف سے نکلتے ہیں، تو یہ کریکنگ آواز پیدا کرے گا، جو پاپ کارن کی آواز سے بہت ملتی جلتی ہے، اس لیے اسے پاپ کارن فینومینن بھی کہا جاتا ہے۔ دراڑیں اکثر چپ بیس سے پلاسٹک پیکج کے نیچے تک پھیلی ہوتی ہیں۔ سولڈرڈ سرکٹ بورڈ میں، بصری معائنہ کے ذریعہ ان دراڑوں کو تلاش کرنا مشکل ہے۔ پلاسٹک کی بڑی اور پتلی پیکیجنگ شکلیں جیسے کیو ایف پی اور ٹی کیو ایف پی پاپ کارن کا رجحان پیدا کرنے کا زیادہ امکان رکھتے ہیں۔ اس کے علاوہ، چپ بیس ایریا اور ڈیوائس ایریا کے بڑے تناسب اور کم سے کم پلاسٹک سیلنگ میٹریل کی موٹائی میں چپ بیس ایریا کے بڑے تناسب والے ڈیوائسز میں ہونا بھی آسان ہے۔ پاپ کارن کا رجحان دیگر مسائل کے ساتھ ہوسکتا ہے، بشمول بانڈنگ ڈسک سے بانڈنگ بال کا ٹوٹ جانا اور بانڈنگ بال کے نیچے سلیکون گڑھے۔
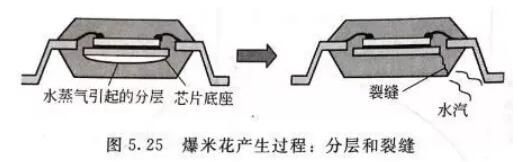
پلاسٹک کی پیکیجنگ ڈیوائسز میں دراڑیں عام طور پر لیڈ فریم پر تناؤ کے ارتکاز والے علاقوں (جیسے کناروں اور burrs) سے پیدا ہوتی ہیں، اور پلاسٹک کی سب سے پتلی پیکیجنگ ایریا میں پھیلتی ہیں۔ یہ سٹیمپنگ کے عمل میں پیدا ہونے والے لیڈ فریم کی سطح کی چھوٹی سائز کی اخترتی ہے۔ مہر لگانے کی سمت کو تبدیل کرنا تاکہ بررز لیڈ فریم کے اوپری حصے پر واقع ہوں یا لیڈ فریم کو اینچنگ (ڈائی پریسنگ) سے دراڑیں کم ہوسکتی ہیں۔
پلاسٹک کی پیکیجنگ ڈیوائسز میں نمی کو کم کرنا پاپ کارن کے رجحان کو کم کرنے کی کلید ہے۔ پلاسٹک پیک ڈیوائس میں نمی کو کم کرنے کے لیے اعلی درجہ حرارت پر بیکنگ کا طریقہ اختیار کریں۔ پچھلے مطالعات سے پتہ چلا ہے کہ پیکیج میں قابل اجازت محفوظ نمی کا مواد تقریباً 1100× ہے۔ 10^-6 (0.11 wt.%)۔ 125 گھنٹے کے لیے 24℃ پر بیک کرنے سے پیکج میں جذب ہونے والی نمی کو مکمل طور پر ختم کیا جا سکتا ہے۔
ٹوٹنے والا فریکچر
ٹوٹنے والا فریکچر اکثر کم پیداوار والی طاقت اور غیر لچکدار مواد (جیسے سیلیکون چپس) میں ہوتا ہے۔ جب مواد بہت زیادہ دباؤ کا شکار ہوتا ہے، تو اچانک اور تباہ کن شگاف پھیلنے کا آغاز چھوٹے نقائص سے ہوتا ہے جیسے voids، inclusions یا discontinuities۔
لچکدار فریکچر
پلاسٹک پیکیجنگ مواد ٹوٹنے والے اور ڈکٹائل فریکچر طریقوں کا شکار ہوتے ہیں، جو بنیادی طور پر ماحولیاتی اور مادی عوامل پر منحصر ہوتے ہیں، بشمول درجہ حرارت، پولیمر رال کی ویسکوپلاسٹک خصوصیات اور بھرنے کا بوجھ۔ یہاں تک کہ زیادہ بوجھ والے پلاسٹک پیکیجنگ مواد میں جس میں ٹوٹنے والا سلکان فلر ہوتا ہے، پولیمر رال کی ویسکوپلاسٹک خصوصیات کی وجہ سے ڈکٹائل فریکچر اب بھی ہوسکتا ہے۔
تھکاوٹ شگاف
جب پلاسٹک سگ ماہی مواد کو طاقت کی حد کے اندر چکراتی دباؤ کا نشانہ بنایا جاتا ہے، تو یہ جمع شدہ تھکاوٹ کے فریکچر کی وجہ سے ٹوٹ جائے گا۔ گیلے، تھرمل، مکینیکل یا جامع بوجھ جو پلاسٹک کی پیکیجنگ مواد پر لاگو ہوتے ہیں وہ سب چکراتی تناؤ پیدا کریں گے۔ تھکاوٹ کی ناکامی ایک قسم کا لباس کی ناکامی کا طریقہ کار ہے، اور دراڑیں عام طور پر متضاد پوائنٹس یا خرابی کی جگہوں پر پیدا ہوتی ہیں۔
تھکاوٹ کے طریقہ کار میں تین مراحل شامل ہیں: کریک انیشیشن (مرحلہ ⅰ)؛ مستحکم شگاف پھیلاؤ (مرحلہ Ⅱ)؛ اچانک، غیر یقینی اور تباہ کن ناکامی (مرحلہ III)۔ چکراتی تناؤ کے تحت، مرحلے ⅱ میں تھکاوٹ شگاف پھیلاؤ سے مراد شگاف کی لمبائی کی مسلسل ترقی ہے۔ پلاسٹک پیکیجنگ مواد کی شگاف کی ترقی کی شرح دھاتی مواد کی تھکاوٹ شگاف ترقی کی عام قدر (تقریبا 3 گنا) سے کہیں زیادہ ہے۔
ناکامی کو تیز کرنے والے عوامل
اور ماحولیاتی مواد کا بوجھ اور تناؤ، جیسے نمی، درجہ حرارت اور آلودگی، پلاسٹک کی پیکیجنگ ڈیوائسز کی ناکامی کو تیز کرے گا۔ پلاسٹک پیکیجنگ ٹیکنالوجی پیکیجنگ کی ناکامی میں کلیدی کردار ادا کر رہی ہے، جیسے کہ نمی کے پھیلاؤ کے عدد، سنترپت نمی کا مواد، آئن پھیلاؤ کی شرح، تھرمل ایکسپینشن گتانک اور پلاسٹک کی پیکیجنگ مواد کی نمی جذب کرنے کی توسیع کا گتانک، جو ناکامی کی شرح کو بہت زیادہ متاثر کرے گا۔ تیزی سے ناکامی کا باعث بننے والے عوامل میں بنیادی طور پر نمی، درجہ حرارت، آلودگی اور سالوینٹ ماحول، بقایا تناؤ، قدرتی ماحولیاتی تناؤ، مینوفیکچرنگ اور اسمبلی بوجھ اور بوجھ کے دباؤ کے جامع حالات شامل ہیں۔
نمی پلاسٹک کے انکیپسلیٹڈ مائیکرو الیکٹرانک آلات کے ڈیلامینیشن، کریک اور سنکنرن کی ناکامی کو تیز کر سکتی ہے۔ پلاسٹک کی پیکیجنگ ڈیوائسز میں نمی ایک اہم ناکامی کو تیز کرنے والا عنصر ہے۔ نمی کی وجہ سے ناکامی کے سرعت سے متعلق میکانزم میں بانڈنگ کی سطح کا انحطاط، نمی جذب اور توسیع کا دباؤ، پانی کے بخارات کا دباؤ، آئن کی منتقلی، اور پلاسٹک کی پیکیجنگ مواد کی خصوصیات میں تبدیلی شامل ہیں۔
نمی شیشے کی منتقلی کا درجہ حرارت Tg، لچکدار ماڈیولس اور پلاسٹک کی پیکیجنگ مواد کی حجم مزاحمت کو تبدیل کر سکتی ہے۔درجہ حرارت ایک اور اہم ناکامی کو تیز کرنے والا عنصر ہے۔ عام طور پر، مولڈنگ کمپاؤنڈ کے شیشے کی منتقلی کے درجہ حرارت، تھرمل توسیع اور مختلف مواد کی دھلائی اور اس کی وجہ سے پیدا ہونے والے تھرمل مکینیکل تناؤ سے متعلق درجہ حرارت کا درجہ پیکیج کی ناکامی پر درجہ حرارت کے اثر کا اندازہ کرنے کے لیے استعمال کیا جاتا ہے۔ پیکیجنگ کی ناکامی پر درجہ حرارت کا ایک اور اثر انگیز عنصر یہ ہے کہ یہ پیکیجنگ مواد کی خصوصیات، نمی کے پھیلاؤ کے گتانک اور درجہ حرارت سے متعلق انٹرمیٹالک پھیلاؤ کو تبدیل کر دے گا۔
آلودگی اور سالوینٹ ماحولیاتی آلودگی ناکامیوں کے آغاز اور توسیع کے لیے ایک جگہ فراہم کرتے ہیں۔ آلودگی کے ذرائع میں بنیادی طور پر فضائی آلودگی، نمی، فلوکس کی باقیات، پلاسٹک کی پیکیجنگ مواد میں ناپاک مثالیں، تھرمل انحطاط سے پیدا ہونے والے سنکنرن عناصر اور چپ چپکنے والی اشیاء سے خارج ہونے والی ضمنی مصنوعات (عام طور پر ایپوکسی) شامل ہیں۔ عام طور پر، پلاسٹک کے پیکج کو زنگ آلود نہیں کیا جائے گا، لیکن پلاسٹک کے پیکج میں نمی اور آلودگی پھیل جائے گی اور دھات کے پرزوں تک پہنچ جائے گی، جس سے پلاسٹک پیکج کے آلات میں دھات کے پرزے سنکنرن ہوں گے۔
بقایا تناؤ چپ بانڈنگ یونٹ تناؤ پیدا کرے گا۔ تناؤ کی سطح بنیادی طور پر چپ کی بانڈنگ پرت کی خصوصیات پر منحصر ہے۔ چونکہ مولڈنگ کمپاؤنڈ کا سکڑنا دیگر پیکیجنگ مواد سے بڑا ہے، اس لیے مولڈنگ کے دوران پیدا ہونے والا تناؤ کافی بڑا ہے۔ اسٹریس ٹیسٹ چپ کو اسمبلی تناؤ کی پیمائش کے لیے استعمال کیا جا سکتا ہے۔
ماحولیاتی تناؤ قدرتی ماحول میں، پلاسٹک کی پیکیجنگ مواد کی کمی ہو سکتی ہے۔ انحطاط کی خصوصیت پولیمرائزیشن بانڈز کے ٹوٹنے سے ہوتی ہے، اور اکثر ایسا ہوتا ہے کہ ٹھوس پولیمر چپکنے والے مائعات میں تبدیل ہو جاتے ہیں جن میں مونومر، ڈائمرز اور دیگر کم مالیکیولر وزن والے انواع ہوتے ہیں۔ بلند درجہ حرارت اور بند ماحول اکثر انحطاط کو تیز کرتا ہے۔ سورج کی روشنی اور فضا کی اوزون کی تہہ میں الٹرا وائلٹ شعاعیں انحطاط کے لیے طاقتور اتپریرک ہیں، جو epoxy رال کی مالیکیولر چین کو کاٹ کر انحطاط کا باعث بن سکتی ہیں۔ پلاسٹک کی پیکیجنگ ڈیوائس کو ماحول سے الگ کرنا جو انحطاط پیدا کرنے میں آسان ہے، اور انحطاط روکنے کی صلاحیت والے پولیمر کو اپنانا انحطاط کو روکنے کے طریقے ہیں۔ جن مصنوعات کو گرم اور مرطوب ماحول میں کام کرنے کی ضرورت ہوتی ہے ان کو اینٹی ڈیگریڈیشن پولیمر کی ضرورت ہوتی ہے۔
مینوفیکچرنگ اور اسمبلی کا بوجھ مینوفیکچرنگ اور اسمبلی کے حالات پیکج کی ناکامی کا باعث بن سکتے ہیں، بشمول اعلی درجہ حرارت، کم درجہ حرارت، درجہ حرارت میں تبدیلی، آپریٹنگ بوجھ، اور پلاسٹک کی سگ ماہی مواد کے بہاؤ کی وجہ سے بانڈنگ تاروں اور چپ بیس پر ڈالا جانے والا بوجھ۔ پلاسٹک کی پیکیجنگ ڈیوائسز کی اسمبلی کے دوران پاپ کارن کا رجحان ایک عام مثال ہے۔
بوجھ کے دباؤ کے جامع حالات تیاری، اسمبلی یا آپریشن کے عمل میں، درجہ حرارت اور نمی جیسے ناکامی کے سرعت کے عوامل اکثر بیک وقت موجود ہوتے ہیں۔ مشترکہ بوجھ اور تناؤ کے حالات اکثر ناکامی کو مزید تیز کرتے ہیں۔ یہ خصوصیت اکثر خرابی والے حصوں کی اسکریننگ اور کمزور پیکڈ آلات کی شناخت کے مقصد کے لیے تیز رفتار ٹیسٹ ڈیزائن پر لاگو ہوتی ہے۔
ناکامی کے تجزیہ کا مختصر تعارف
عام طور پر، ناکامی کے طریقوں اور مظاہر کے مطابق، یہ ناکامی کے مظاہر کو دوبارہ ظاہر کرنے، ناکامی کے اسباب کا پتہ لگانے اور تجزیہ اور تصدیق کے ذریعے ناکامی کے طریقہ کار کو کھودنے کی سرگرمیوں کو نقل کرتا ہے۔ مصنوعات کے معیار کو بہتر بنانے، ٹیکنالوجی کی ترقی اور بہتری، مصنوعات کی مرمت اور ناکامی کے حادثات کی ثالثی میں یہ بہت عملی اہمیت کا حامل ہے۔
ناکامی کے تجزیہ کا عمل
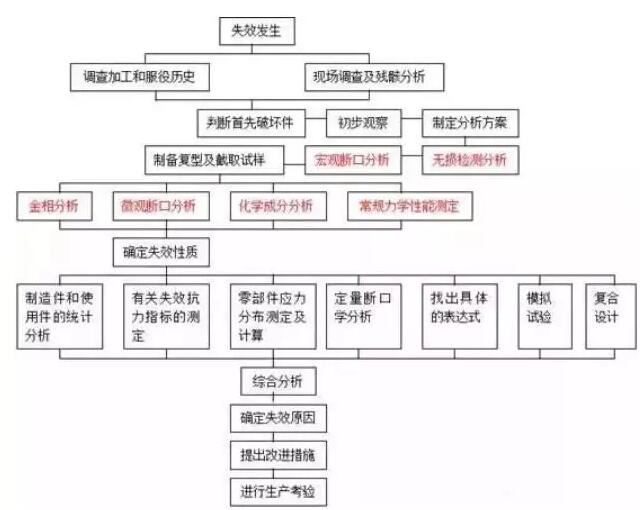
图 1 ناکامی کے تجزیہ کا عمل
مختلف مواد کی ناکامی کا تجزیہ اور پتہ لگانے کا طریقہ
1. PCB/PCBA ناکامی کا تجزیہ
مختلف اجزاء کے کیریئر اور سرکٹ سگنل ٹرانسمیشن کے مرکز کے طور پر، پی سی بی الیکٹرانک انفارمیشن مصنوعات کا سب سے اہم اور اہم حصہ بن گیا ہے، اور اس کے معیار اور وشوسنییتا کی سطح پورے آلات کے معیار اور وشوسنییتا کا تعین کرتی ہے۔
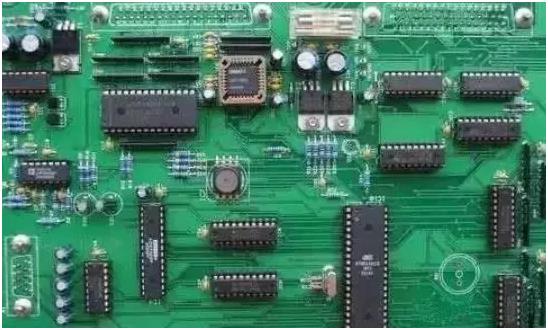
图2 PCB/PCBA
ناکامی موڈ
پلیٹ کا دھماکہ، ڈیلامینیشن، شارٹ سرکٹ، چھالے، ناقص ویلڈنگ، سنکنرن کی منتقلی، وغیرہ۔
عام مطلب
غیر تباہ کن جانچ:
ظاہری شکل کا معائنہ، ایکس رے فلوروسکوپی معائنہ، 3D CT معائنہ، C-SAM معائنہ، انفراریڈ تھرمل امیجنگ
سطحی عنصر کا تجزیہ:
سکیننگ الیکٹران مائکروسکوپ اور انرجی سپیکٹرم تجزیہ (SEM/EDS)
مائیکرو اورکت تجزیہ (FTIR)
اوجر الیکٹران سپیکٹروسکوپی (AES)
ایکس رے فوٹو الیکٹران سپیکٹروسکوپی (XPS)
سیکنڈری آئن ماس سپیکٹرو میٹری (TOF-SIMS)
حرارتی تجزیہ:
تفریق اسکیننگ کیلوری میٹری (DSC)
مکینیکل تجزیہ (ٹی ایم اے)
تھرمل تجزیہ (TGA)
متحرک مکینیکل تجزیہ (DMA)
تھرمل چالکتا (مستحکم ریاست حرارت کے بہاؤ کا طریقہ، لیزر بکھرنے کا طریقہ)
برقی کارکردگی ٹیسٹ:
بریک ڈاؤن وولٹیج، وولٹیج کا سامنا، ڈائی الیکٹرک مستقل، الیکٹرومیگریشن
تباہی کارکردگی ٹیسٹ:
رنگنے اور گھسنے والے کا پتہ لگانا
2. الیکٹرانک اجزاء کی ناکامی کا تجزیہ
الیکٹرانک اجزاء کی ٹیکنالوجی کی تیز رفتار ترقی اور وشوسنییتا کی بہتری نے جدید الیکٹرانک آلات کی بنیاد رکھی ہے۔ اجزاء کی وشوسنییتا کے کام کا بنیادی کام اجزاء کی وشوسنییتا کو بہتر بنانا ہے۔
تصویر 3 الیکٹرانک اجزاء
ناکامی موڈ
اوپن سرکٹ، شارٹ سرکٹ، برقی رساو، فنکشنل ناکامی، برقی پیرامیٹر ڈرفٹ، غیر مستحکم ناکامی، وغیرہ۔
عام مطلب
برقی پیمائش: کنیکٹیویٹی ٹیسٹ، برقی پیرامیٹر ٹیسٹ اور فنکشنل ٹیسٹ۔
غیر تباہ کن جانچ:
اوپننگ ٹیکنالوجی (مکینیکل اوپننگ، کیمیکل اوپننگ، لیزر اوپننگ)
Passivation ٹیکنالوجی (کیمیائی اینچنگ، پلازما اینچنگ، مکینیکل گرائنڈنگ)
مائیکرو تجزیہ ٹیکنالوجی (FIB، CP)
نمونہ تیاری ٹیکنالوجی:
اوپننگ ٹیکنالوجی (مکینیکل اوپننگ، کیمیکل اوپننگ، لیزر اوپننگ)
Passivation ٹیکنالوجی (کیمیائی اینچنگ، پلازما اینچنگ، مکینیکل گرائنڈنگ)
مائیکرو تجزیہ ٹیکنالوجی (FIB، CP)
مائکروسکوپک مورفولوجی تجزیہ:
آپٹیکل تجزیہ ٹیکنالوجیسکیننگ الیکٹران مائکروسکوپ کی سیکنڈری الیکٹران امیج ٹیکنالوجی
سطحی عنصر کا تجزیہ:
سکیننگ الیکٹران مائکروسکوپ اور انرجی سپیکٹرم تجزیہ (SEM/EDS)
اوجر الیکٹران سپیکٹروسکوپی (AES)
ایکس رے فوٹو الیکٹران سپیکٹروسکوپی (XPS)
سیکنڈری آئن ماس سپیکٹرو میٹری (SIMS)
غیر تباہ کن تجزیہ ٹیکنالوجی:
ایکس رے فلوروسکوپیتین جہتی نقطہ نظر ٹیکنالوجیریفلیکٹیو اسکیننگ ایکوسٹک مائکروسکوپی (C-SAM)
3.مواد کی ناکامی کا تجزیہ
معاشرے کی ترقی اور سائنس اور ٹیکنالوجی کی ترقی کے ساتھ، دھات کی مصنوعات کو صنعت، زراعت، سائنس اور ٹیکنالوجی اور لوگوں کی زندگی میں بڑے پیمانے پر استعمال کیا جاتا ہے، لہذا دھاتی مواد کے معیار پر زیادہ توجہ دینا چاہئے.
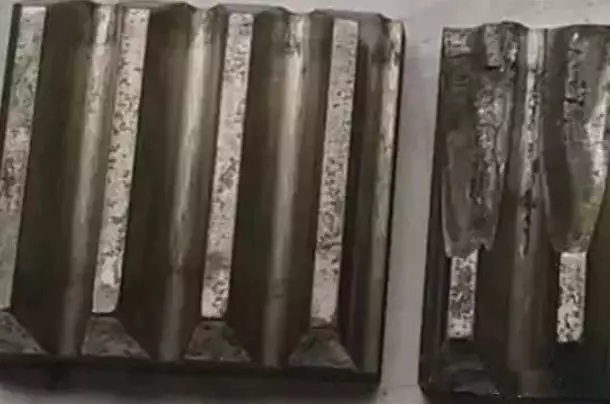
تصویر 4 میرین ڈیزل انجن کا کرینک شافٹ گیئر
ناکامی موڈ
غلط ڈیزائن، مادی نقائص، معدنیات سے متعلق نقائص، ویلڈنگ کے نقائص اور گرمی کے علاج کے نقائص۔
عام مطلب
مادی مائیکرو اسٹرکچر تجزیہ:
میٹالوگرافک تجزیہ
ایکس رے مرحلے کی ساخت کا تجزیہ
سطح کے بقایا تناؤ کا تجزیہ
دھات کے اناج کا سائز
ساخت کا تجزیہ: ڈائریکٹ ریڈنگ سپیکٹرو میٹر، ایکس رے فوٹو الیکٹران سپیکٹروسکوپی (XPS)، اوجر الیکٹران سپیکٹروسکوپی (AES) وغیرہ۔
مرحلے کا تجزیہ: ایکس رے پھیلاؤ (XRD)
بقایا تناؤ کا تجزیہ: ایکس رے تناؤ ٹیسٹر
مکینیکل کارکردگی کا تجزیہ: یونیورسل ٹیسٹنگ مشین، اثر ٹیسٹنگ مشین، سختی ٹیسٹنگ مشین وغیرہ۔
مکینیکل کارکردگی کا تجزیہ: یونیورسل ٹیسٹنگ مشین، اثر ٹیسٹنگ مشین، سختی ٹیسٹنگ مشین وغیرہ۔
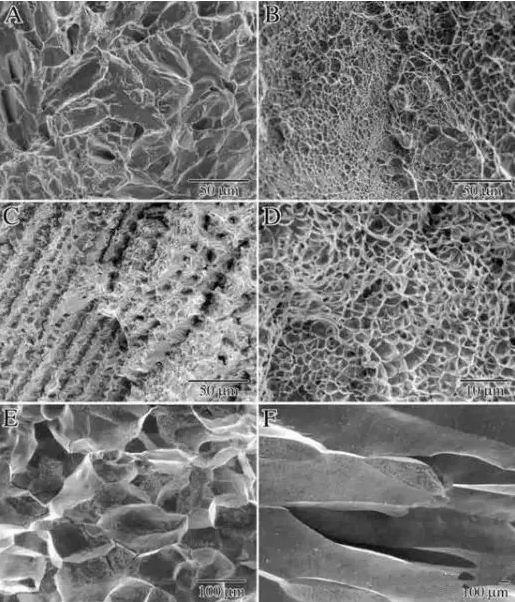
تصویر 5 ٹینسائل ٹیسٹ میٹریل کی فریکچر سطح کی SEM تصویر
4. پولیمر مواد کی ناکامی کا تجزیہ
پولیمر ٹیکنالوجی کی عمومی ترقی کا رجحان اعلیٰ کارکردگی، اعلیٰ فعالیت، پیچیدہ، ذہین اور سبز ہے۔ ٹیکنالوجی کے بالکل نئے تقاضوں اور مصنوعات کی زیادہ مانگ کی وجہ سے، مصنوعات کے معیار، عمل میں بہتری اور ذمہ داری ثالثی کو بہتر بنانے کے لیے ناکامی کے تجزیے کے ذریعے اس کی ناکامی کی بنیادی وجہ اور طریقہ کار تلاش کرنا ضروری ہے۔
تصویر 6 سپرے فری پلاسٹک
ناکامی موڈ
فریکچر، کریکنگ، ڈیلامینیشن، سنکنرن، چھالے، کوٹنگ شیڈنگ، رنگین ہونا اور پہننے کی ناکامی۔
عام مطلب
ساخت کا تجزیہ:
فوئیر ٹرانسفارم انفراریڈ سپیکٹرومیٹر (FTIR)
مائیکروسکوپک کنفوکل رمن سپیکٹرومیٹر (رمن)
سکیننگ الیکٹران مائکروسکوپ اور انرجی سپیکٹرم تجزیہ (SEM/EDS)
ایکس رے فلوروسینس سپیکٹرو میٹری (XRF)
گیس کرومیٹوگرافی-ماس سپیکٹومیٹری (GC-MS)
پائرولیسس گیس کرومیٹوگرافی-ماس اسپیکٹومیٹری (PGC-MS)
نیوکلیئر مقناطیسی گونج تجزیہ (NMR)اوجر الیکٹران سپیکٹروسکوپی (AES)
ایکس رے فوٹو الیکٹران سپیکٹروسکوپی (XPS)
ایکس رے ڈفریکٹومیٹر (XRD)
پرواز کا وقت سیکنڈری آئن ماس سپیکٹومیٹری (TOF-SIMS)
حرارتی تجزیہ:
تفریق اسکیننگ کیلوری میٹری (DSC)
مکینیکل تجزیہ (ٹی ایم اے)
تھرمل تجزیہ (TGA)
متحرک مکینیکل تجزیہ (DMA)
تھرمل چالکتا (مستحکم ریاست حرارت کے بہاؤ کا طریقہ، لیزر بکھرنے کا طریقہ)
کریکنگ تجزیہ:
پائرولیسس گیس کرومیٹوگرافی-ماس اسپیکٹرومیٹریجیل پرمیشن کرومیٹوگرافی (GPC)
پگھل انڈیکس ٹیسٹ (MFR)
فریکچر تجزیہ:
اسکیننگ الیکٹران مائکروسکوپ (SEM)، ایکس رے انرجی اسپیکٹومیٹر (EDS) وغیرہ۔
جسمانی کارکردگی کا تجزیہ:
سختی ٹیسٹر، ٹینسائل ٹیسٹر، یونیورسل ٹیسٹر، وغیرہ
5. جامع مواد کی ناکامی کا تجزیہ
جامع مواد مختلف خصوصیات کے ساتھ دو یا زیادہ مواد کا مجموعہ ہے۔ اس میں اعلی مخصوص طاقت، بہترین جفاکشی اور اچھی ماحولیاتی مزاحمت کے فوائد ہیں، لہذا یہ عملی پیداوار میں بڑے پیمانے پر استعمال ہوتا ہے۔
ناکامی موڈ
فریکچر، رنگین ہونے کی ناکامی، سنکنرن، ناکافی میکانی خصوصیات، وغیرہ۔
عام مطلب
غیر تباہ کن جانچ:
ایکس رے کا پتہ لگانے والی ٹیکنالوجی (ایکس رے، γ-رے، نیوٹران رے، وغیرہ)، انڈسٹریل سی ٹی، کامپٹن بیک سکیٹرنگ امیجنگ (CST) ٹیکنالوجی، الٹراسونک ڈیٹیکشن ٹیکنالوجی (دخول کا طریقہ، نبض کی عکاسی کا طریقہ، ٹینڈم طریقہ)، اورکت تھرمل لہر پتہ لگانے کی ٹیکنالوجی، صوتی اخراج کا پتہ لگانے والی ٹیکنالوجی، ایڈی کرنٹ کا پتہ لگانے والی ٹیکنالوجی، مائکروویو کا پتہ لگانے والی ٹیکنالوجی، لیزر ہولوگرافک کا پتہ لگانے والی ٹیکنالوجی، وغیرہ۔
ساخت کا تجزیہ:
ایکس رے فلوروسینس سپیکٹرو میٹری (XRF) وغیرہ، پولیمر مواد کی ناکامی کے تجزیہ میں ساخت کا تجزیہ دیکھیں۔
حرارتی تجزیہ:
Gravimetric تجزیہ (TG)، تفریق اسکیننگ کیلوری میٹری (DSC)، جامد تھرمو مکینیکل تجزیہ (TMA)، متحرک تھرمو مکینیکل تجزیہ (DMTA) اور متحرک ڈائی الیکٹرک تجزیہ (DETA)۔
تباہ کن تجربہ:
تجزیہ (میٹالوگرافک سیکشن، فوکسڈ آئن بیم (FIB) نمونے کی تیاری، آئن ملنگ (CP) نمونے کی تیاری)
6. کوٹنگ/کوٹنگ کی ناکامی کا تجزیہ
ناکامی موڈ
ڈیلامینیشن، کریکنگ، سنکنرن، چھالے پڑنا، کوٹنگ/پلیٹنگ کا گرنا، رنگت خراب ہونا وغیرہ۔
عام مطلب
ساخت کا تجزیہ:
پولیمر مواد کی ناکامی کا تجزیہ دیکھیں۔
حرارتی تجزیہ:
پولیمر مواد کی ناکامی کا تجزیہ دیکھیں۔
فریکچر تجزیہ:
حجم خوردبین (OM)سکیننگ الیکٹران مائکروسکوپ تجزیہ (SEM)
جسمانی خصوصیات:
تناؤ کی طاقت، موڑنے کی طاقت، وغیرہ۔
نقلی ٹیسٹ (اگر ضروری ہو)
اسی کام کی حالت کے تحت ٹیسٹ کریں، یا نقلی کام کرنے کی حالت کے تحت ٹیسٹ کریں۔
تجزیہ نتیجہ جمع کروانا
1) ناکامی کی نوعیت اور وجہ سامنے رکھیں۔
2) احتیاطی تدابیر (تجاویز) پیش کریں
3) ناکامی کے تجزیہ کی رپورٹ جمع کروائیں۔
خلاصہ: ناکامی کا تجزیہ تجربے اور سائنس کا مجموعہ ہے۔ غلطی انجینئر ڈاکٹروں کی طرح ہوتی ہے۔ پروسیسنگ ڈیزائن کے آغاز میں، حفاظتی اقدامات کئے جائیں؛ پروڈکٹ کے فیکٹری سے نکلنے کے بعد، چھپے ہوئے خطرات اور احتیاطی تدابیر تلاش کرنے کے لیے جسمانی معائنہ کیا جاتا ہے۔ ماپا قیمت دے؛ مختلف طریقوں سے وجہ تلاش کریں: خون کا ٹیسٹ، ایکسرے، بی الٹراساؤنڈ وغیرہ۔ معائنے کے اعداد و شمار کے مطابق علامات کا تجزیہ کریں، صحیح دوا تجویز کریں اور تدارک کے اقدامات کریں۔
خلاصہ: ناکامی کا تجزیہ تجربے اور سائنس کا مجموعہ ہے۔ غلطی انجینئر ڈاکٹروں کی طرح ہوتی ہے۔ پروسیسنگ ڈیزائن کے آغاز میں، حفاظتی اقدامات کئے جائیں؛ پروڈکٹ کے فیکٹری سے نکلنے کے بعد، چھپے ہوئے خطرات اور احتیاطی تدابیر تلاش کرنے کے لیے جسمانی معائنہ کیا جاتا ہے۔ ماپا قیمت دے؛ مختلف طریقوں سے وجہ تلاش کریں: خون کا ٹیسٹ، ایکسرے، بی الٹراساؤنڈ وغیرہ۔ معائنے کے اعداد و شمار کے مطابق علامات کا تجزیہ کریں، صحیح دوا تجویز کریں اور تدارک کے اقدامات کریں۔
متعلقہ سفارشات
یونفن روئیڈا کے لی گینگ کے ساتھ خصوصی انٹرویو: ملی میٹر ویو ریڈار مصنوعات کی درستگی اور انسانیت کی گرمجوشی
2026-07-22
3576
آر ایف جوش، کاریگر کا سفر: ثابت قدمی کے 30 سال سے زیادہ — کنگ ہیلم کے چیف انجینئر مسٹر کن ہونگ شیانگ کے ساتھ انٹرویو
2026-06-26
3540





 粤公网安备44030002007346号