
























מוקד שירות
חדשות

חדשות
מהימנות האריזה האלקטרונית (פגם באריזה, כשל וכו'), מאמר זה עשה נרטיב ברור!
2022-03-17
426
המכשיר האלקטרוני הוא מערכת מורכבת מאוד, וגם הליקויים והכשלים בתהליך האריזה מורכבים מאוד. לכן, חקר פגמים וכשלים באריזה דורש הבנה שיטתית של תהליך האריזה, על מנת לנתח את הגורמים לליקויים ממספר זוויות.
ניתן לחלק את מנגנון כשל האריזה לשתי קטגוריות: עומס יתר ובלאי. הכשל שנגרם מעומס יתר הוא בדרך כלל מיידי וקטסטרופלי; בלאי הוא הנזק המצטבר לטווח ארוך, שבדרך כלל מראה תחילה את הירידה בביצועים, ולאחר מכן את כשל הציוד. ניתן לחלק את סוגי הכשל לעומס מכני, עומס תרמי, עומס חשמלי, עומס קרינה ועומס כימי.
ישנם גורמים רבים המשפיעים על הפגמים והכשלים של האריזה, כמו הרכב החומרים ותכונותיהם, עיצוב האריזה, תנאי הסביבה ופרמטרי תהליך. לקבוע את גורמי ההשפעה ואת הנחת היסוד של מניעת פגמים וכשלים באריזה. ניתן לקבוע את הגורמים המשפיעים על ידי ניסוי או סימולציה, ובדרך כלל מאמצים שיטת מודל פיזיקלי ושיטת פרמטר מספרי. עבור פגמים ומנגנוני כשל מורכבים יותר, שיטת הניסוי והטעייה משמשת לרוב לקביעת גורמי ההשפעה העיקריים, אך שיטה זו דורשת זמן בדיקה ארוך ותיקון ציוד, שאינו יעיל ויקר.
בתהליך ניתוח מנגנון הכשל, שיטה מקובלת בתעשייה להשתמש בתרשים עצמות דג (דיאגרמת סיבתיות) כדי להציג את הגורמים המשפיעים. דיאגרמת עצם הדג יכולה להסביר את הקשר בין גורמים מורכבים וגורמים משפיעים ופגמי אריזה, ויכולה גם להבחין בין סיבות שונות ולסווג אותן. באפליקציית הייצור יש מעין דיאגרמת עצם דג הנקראת 6Ms: ניתוח הגורמים המשפיעים משישה ממדים, כמו מכונה, שיטה, חומר, מדידה, כוח אדם וכוחות טבע.
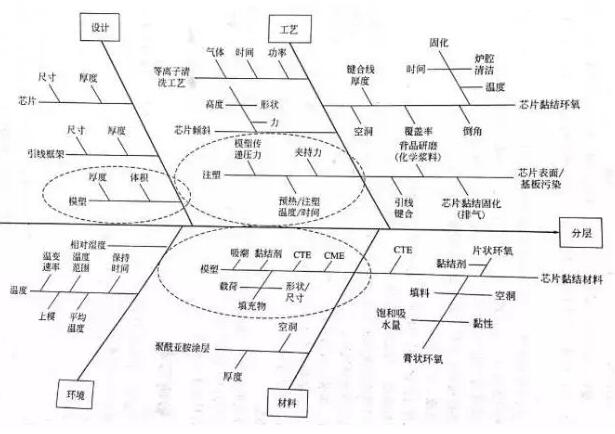
תמונה זו מציגה את דיאגרמת עצם הדג המראה את הסיבות לדה למינציה של שבבי אריזות פלסטיק, והיא מנותחת מארבעה היבטים: עיצוב, טכנולוגיה, סביבה וחומרים. באמצעות דיאגרמת עצם הדג, כל הגורמים המשפיעים מוצגים בבירור, מה שמציב בסיס טוב לניתוח כשל.
סוג העומס שגרם לכשל.
כפי שהוזכר בסעיף הקודם, ניתן לחלק את סוגי העומס של החבילות לעומסים מכניים, תרמיים, חשמליים, קרינה וכימיים.
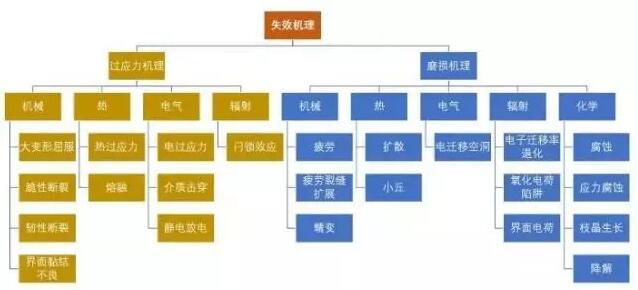
סיווג מנגנון כשל
עומס מכני: כולל פגיעה פיזית, רטט, מתח (כגון מתח התכווצות) וכוח אינרציאלי (כגון תאוצה עצומה של חללית) המופעלים על ידי מילוי חלקיקים על שבב הסיליקון וכו'. תגובת החומרים לעומסים אלו עשויה לבוא לידי ביטוי בעיוות אלסטי, דפורמציה פלסטית, עיוות, שבר שביר או גמיש, דלמינציה בממשק, יצירה והתפשטות של סדקי עייפות, סדקי זחילה וזחילה וכו'.
עומס חום: כולל הטמפרטורה הגבוהה של ריפוי דבק, חימום מוקדם לפני הדבקת חוט, תהליך יציקה, אשפרה לאחר, עיבוד מחדש של רכיבים סמוכים, ריתוך טבילה, ריתוך גז וריתוך חוזר וכו'. עומס תרמי חיצוני ישנה את גודל החומרים עקב התפשטות תרמית, וכן ישנה תכונות פיזיקליות כגון קצב זחילה. לדוגמה, מתרחשת חוסר התאמה של מקדם התפשטות תרמית (אי התאמה CTE), מה שמוביל ללחץ מקומי ולבסוף מוביל לכשל במבנה האריזה. עומס תרמי מוגזם עלול אפילו להוביל לבעירה של חומרים דליקים במכשיר.
עומס חשמלי: כולל תנודות זרם, פריקה אלקטרוסטטית, מתח זרם יתר וכו' הנגרם מהלם חשמלי פתאומי, אי יציבות מתח או תנודה פתאומית במהלך שידור זרם (כגון הארקה לקויה). עומסים חשמליים חיצוניים אלו עלולים להוביל להתמוטטות דיאלקטרית, התמוטטות פני המתח, אובדן תרמי או אלקטרומגירה של אנרגיה חשמלית. זה עשוי גם להגביר את הקורוזיה האלקטרוליטית ואת צמיחת הדנדריטים, ולגרום לזרם דליפה ולהשפלה תרמית.
עומס כימי: כולל קורוזיה, חמצון וצמיחת דנדריטים משטח יונים הנגרמת מסביבת שימוש כימי. מכיוון שלחות יכולה לחדור דרך חומרי אריזה מפלסטיק, רטיבות היא הבעיה העיקרית המשפיעה על התקני אריזת פלסטיק בסביבה לחה. הלחות הנספגת על ידי חומר האריזה הפלסטי יכולה לחלץ את שאריות הזרז מחומר האריזה הפלסטית, ליצור תוצרי לוואי הנכנסים לבסיס המתכת, חומרים מוליכים למחצה וממשקים שונים המחוברים לשבב, ולגרום לירידה או אפילו כשל בביצועי המכשיר. . לדוגמה, השטף שנותר על המכשיר לאחר ההרכבה יעבור אל פני השבב דרך אריזת הפלסטיק. במעגלים בתדר גבוה, השינויים העדינים של התכונות הדיאלקטריות (כגון השינויים בקבוע הדיאלקטרי וגורם הפיזור לאחר ספיגת לחות) הם קריטיים מאוד. בממירי מתח גבוה ובמכשירים אחרים, השינוי במתח התמוטטות של החבילה חשוב מאוד. בנוסף, חלק מהפוליאמידים והפוליאוריתנים אפוקסי יתפרקו (לפעמים נקראים "היפוך") אם ייחשפו לטמפרטורה גבוהה ולחות גבוהה לאורך זמן. בדרך כלל, נעשה שימוש בבדיקות מואצות כדי לזהות אם חומרי אריזות פלסטיק מועדים לכישלון מסוג זה.
יש לציין שכאשר מופעלים סוגים שונים של עומסים, מנגנוני כשל שונים עשויים לקיים אינטראקציה על התקני אריזת פלסטיק בו-זמנית. לדוגמה, עומס תרמי יגרום לחוסר התאמה של מקדם התפשטות תרמי בין חומרים סמוכים במבנה האריזה, מה שיגרום לכשל מכני. אינטראקציות אחרות כוללות קורוזיה בעזרת מתח, פיצוח קורוזיה במתח, נדידת מתכות הנגרמת על ידי שדה, סדקים בשכבת הפסיבציה ובשכבת האלקטרוליטים, פיצוח אריזה שנגרם על ידי חום לח, והאצת תגובה כימית הנגרמת על ידי טמפרטורה וכו'. במקרים אלה, ההשפעות המקיפות של מנגנוני הכשל אינן שוות בהכרח לסכום ההשפעות האישיות.
סיווג פגמי האריזה
פגמי האריזה כוללים בעיקר עיוות עופרת, סטיית הדום, עיוות, פיצוח שבב, דה למינציה, חללים, אריזה לא אחידה, כתמים, חלקיקים זרים וריפוי לא שלם.
עיוות חוט עופרת
עיוות העופרת מתייחס בדרך כלל לתזוזה או עיוות של העופרת הנגרמים כתוצאה מזרימת חומר האיטום הפלסטי, המתבטא בדרך כלל ביחס x/L בין התזוזה הצידית המקסימלית x של העופרת לבין אורך l של העופרת. כיפוף מוביל עלול לגרום לקצר חשמלי (במיוחד בחבילות מכשירי I/O בצפיפות גבוהה). לפעמים, הלחץ הנגרם מכפיפה יוביל לסדיקה של נקודות החיבור או לירידה בחוזק החיבור.
גורמים המשפיעים על הדבקת חוט כוללים עיצוב חבילה, פריסת חוט, חומר וגודל תיל, תכונות של תרכובת דפוס, תהליך הדבקת חוט ותהליך אריזה וכו'. פרמטרי החוט המשפיעים על כיפוף החוט כוללים קוטר חוט, אורך חוט, עומס שבירת חוט, צפיפות חוט וכן הלאה.
קיזוז בסיס
ההיסט מתייחס לעיוות ולקיזוז של המוביל (בסיס השבב) התומך בשבב.
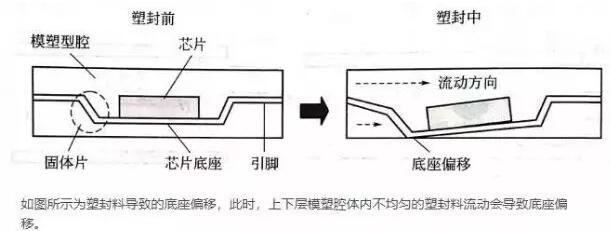
כפי שמוצג באיור, קיזוז הבסיס שנגרם על ידי תרכובת הדפוס. בשלב זה, הזרימה הלא אחידה של תרכובת היציקה בחללי היציקה העליונים והתחתונים תגרום לקיזוז הבסיס.
הגורמים המשפיעים על קיזוז הבסיס כוללים את הנזילות של אריזת הפלסטיק, עיצוב ההרכבה של מסגרת העופרת ותכונות החומר של אריזת הפלסטיק ושל מסגרת העופרת. התקני אריזה כגון TSOP ו-TQFP מועדים לקיזוז בסיס ועיוות פינים עקב מסגרת העופרת הדקה.
עיוות
עיוות מתייחס לכיפוף ועיוות של מכשירים ארוזים מחוץ למישור. העיוות הנגרם כתוצאה מתהליך אריזת פלסטיק יוביל לסדרה של בעיות אמינות כגון דלמינציה ופיצוח שבב. עיוות יוביל גם לסדרה של בעיות ייצור. לדוגמה, בהתקני רשת כדורי פלסטיק (PBGA), עיוות יוביל למפלסות לקויה של כדורי הלחמה, מה שיוביל לבעיות הרכבה בתהליך ההלחמה מחדש של ההתקנים המורכבים למעגלים מודפסים.
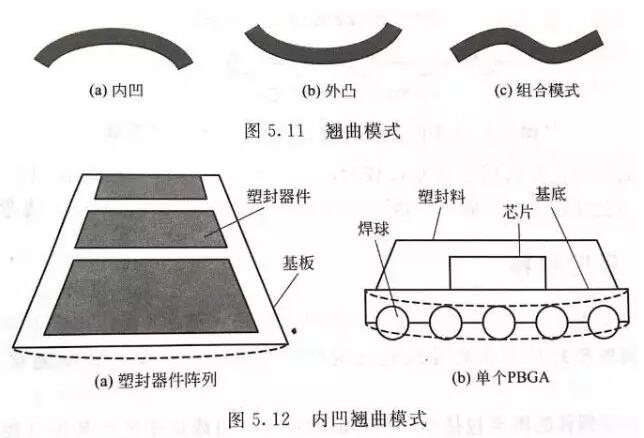
מצבי עיוות כוללים מצבים קעור, קמור ומשולב.
הגורמים לעיוותים כוללים בעיקר אי התאמה של CTE והתכווצות ריפוי/דחיסה. בתחילה, האחרון לא זכה לתשומת לב רבה. מחקר מעמיק מצא שההתכווצות הכימית של תרכובת הדפוס מילאה תפקיד חשוב גם בעיוותם של התקני IC, במיוחד בהתקני האריזה בעלי עובי שונה בצד העליון והתחתון של השבב. בתהליך האשפרה ולאחר האשפרה, ההתכווצות הכימית של חומר האריזה הפלסטי תתרחש בטמפרטורת אשפרה גבוהה, הנקראת "התכווצות תרמוכימית". על ידי הגדלת טמפרטורת מעבר הזכוכית והקטנת השינוי של מקדם ההתפשטות התרמית ליד Tg, ניתן להפחית את ההתכווצות הכימית במהלך הריפוי.
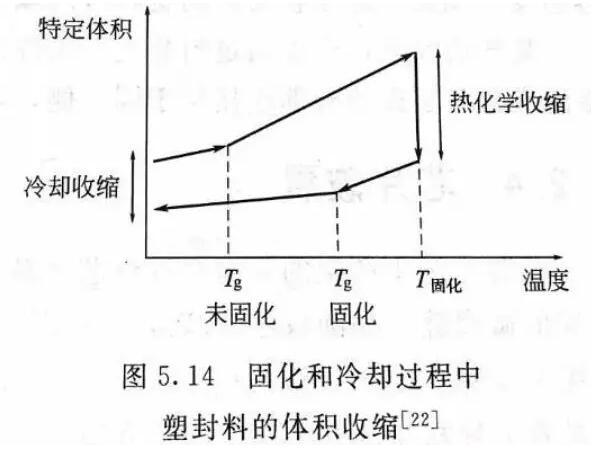
הגורמים המובילים לעיוות כוללים גם מרכיבים של תרכובת יציקה, לחות תרכובת יציקה, מבנה גיאומטרי של האריזה וכו'. על ידי שליטה בחומרים וברכיבים של אריזות פלסטיק, פרמטרי תהליך, מבנה האריזה וסביבת האריזה המוקדמת, ניתן למזער את עיוות האריזה. במקרים מסוימים, ניתן לפצות על העיוות על ידי אריזת החלק האחורי של רכיבים אלקטרוניים. לדוגמה, החיבורים החיצוניים של מעגלים קרמיים גדולים או לוחות רב שכבתיים ממוקמים באותו צד, ואריזה אחורית שלהם יכולה להפחית את העיוות.
קרע שבב
הלחץ שנוצר בתהליך האריזה יגרום לשבב להיסדק. תהליך האריזה בדרך כלל מחמיר את המיקרו-סדקים שנוצרו בתהליך ההרכבה הקודם. לחלופין, דילול שבבי רקיק, שחיקה לאחור והדבקת שבב הם כולם שלבים שעלולים להוביל להתחלת סדק שבב.
לשבבים סדוקים ונכשלים מכנית אין בהכרח כשלים חשמליים. האם סדק השבב יוביל לכשל חשמלי מיידי של המכשיר תלוי גם בנתיב הצמיחה של הסדק. לדוגמה, אם הסדק מופיע בגב השבב, ייתכן שהוא לא ישפיע על מבנה רגיש כלשהו.
מכיוון שפוסות סיליקון הן דקות ושבירות, סביר יותר להתרחש פיצוח שבב באריזות ברמת רקיק. לכן, יש לשלוט בקפדנות על פרמטרי התהליך כגון לחץ הידוק ולחץ המרת דפוס בתהליך דפוס העברה כדי למנוע מהשבב להיסדק. קל להתרחש פיצוח שבב באריזה מוערמת בתלת מימד עקב תהליך למינציה. גורמי העיצוב המשפיעים על שבירת שבבים באריזה תלת מימדית כוללים את מבנה ערימת השבבים, עובי המצע, נפח היציקה, עובי שרוול התבנית וכו'.
שכבה
או דלמינציה חלשה מתייחסת להפרדה בין תרכובת האיטום הפלסטית לממשק החומר הסמוך לה. מיקום הדלמינציה עשוי להתרחש בכל אזור במכשיר המיקרואלקטרוני של אריזת הפלסטיק; זה עשוי להתרחש גם בתהליך האריזה, שלב הייצור שלאחר האריזה או שלב השימוש במכשיר.
ממשק ההדבקה הלקוי שנגרם על ידי אריזה הוא הגורם העיקרי הגורם לדלמינציה. חללים בממשק, זיהום פני השטח במהלך האריזה וריפוי לא שלם יובילו כולם להדבקה לקויה. גורמים משפיעים נוספים כוללים מתח התכווצות ועיוות במהלך ריפוי וקירור. במהלך תהליך הקירור, חוסר ההתאמה של ה-CTE בין תרכובת היציקה לחומרים סמוכים יוביל גם ללחץ תרמו-מכני, שיוביל לדה למינציה.
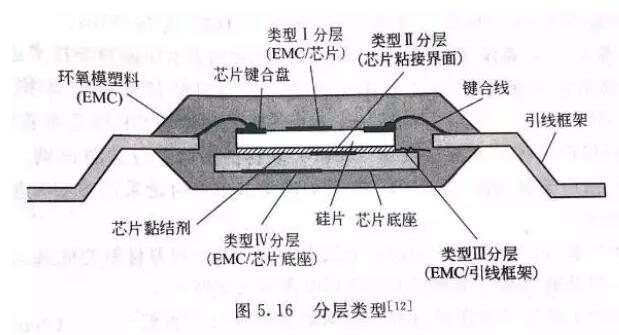
ניתן לסווג שכבות לפי סוג הממשק:
חלל
בתהליך האריזה מוטבעות בועות בחומרי אפוקסי ליצירת חללים, שיכולים להתרחש בכל שלב בתהליך האריזה, לרבות יציקת העברה, מילוי, עציץ והדפסה של חומרי אריזה מפלסטיק בסביבת אוויר. על ידי מזעור כמות האוויר, כגון ריקון או שאיבת אבק, ניתן לצמצם את החללים. דווח כי טווח לחץ הוואקום הוא 1~300Torr (לחץ אטמוספרי אחד הוא 760Torr).
לפי ניתוח הסימולציה, המגע בין החלק הקדמי של ההיתוך התחתון לשבב הוא שמפריע לנזילות. חלק מהקצה הקדמי של ההמסה זורם כלפי מעלה וממלא את החלק העליון של התבנית לחצי דרך השטח הפתוח הגדול מסביב לשבב. חזית ההמסה החדשה שנוצרה וחזית ההמסה הנספחת נכנסות לאזור העליון של חצי התבנית, וכך נוצרות בועות.
אריזה לא אחידה
עובי לא אחיד של אריזת הפלסטיק יוביל לעיוות ודלמינציה. טכנולוגיות אריזה מסורתיות, כגון יציקת העברה, יציקת לחץ וטכנולוגיית אריזות יציקה, אינן קלות לייצר פגמי אריזה בעובי לא אחיד. קל לגרום לאריזה ברמת רקיק לעובי לא אחיד של אריזות פלסטיק בגלל המאפיינים הטכנולוגיים שלה.
על מנת לקבל עובי אחיד של שכבת האיטום הפלסטית, יש לקבע את מנשא הפרוסות בנטייה מינימלית כדי להקל על התקנת המגרד. בנוסף, יש צורך לשלוט על מיקום המגרד על מנת להבטיח יציבות לחץ המגרד, על מנת לקבל עובי אחיד של שכבת האיטום הפלסטית.
לפני ההתקשות, כאשר חלקיקי המילוי מתאספים ויוצרים פיזור לא אחיד באזור המקומי של תרכובת האיטום הפלסטית, זה יוביל לאיכות שונה או להרכב חומרים לא אחיד. ערבוב לא הולם של חומרי אריזה מפלסטיק יוביל לתופעות איכות שונות בתהליך האריזה והעציץ.
קצה מחוספס
הקצה הגולמי מתייחס לתרכובת היציקה העוברת דרך קו היציקה ומופקדת על פין המכשיר בתהליך אריזת הפלסטיק.
לחץ הידוק לא מספיק הוא הגורם העיקרי לקורות. אם שאריות העובש על הפינים לא יוסרו בזמן, הדבר יוביל לבעיות שונות בשלב ההרכבה. לדוגמה, הדבקה או הדבקה לא מספקת בשלב האריזה הבא. דליפת שרף היא צורה דלילה של קוצים.
חלקיקים אקזוטיים
בתהליך האריזה, אם חומרי האריזה חשופים לסביבה, לציוד או לחומרים המזוהמים, חלקיקים זרים יתפזרו באריזה ויתאספו על חלקי המתכת באריזה (כגון שבבי IC ונקודות חיבור תיל), מה שיוביל. לקורוזיה ובעיות אמינות אחרות לאחר מכן.
ריפוי לא שלם
זמן ריפוי לא מספיק או טמפרטורת ריפוי נמוכה יובילו לאשפרה לא מלאה. בנוסף, ביציקת שני חומרי העציץ, החריגה הקלה ביחס הערבוב תוביל לאשפרה לא מלאה. על מנת למקסם את המאפיינים של חומרי האריזה, יש להקפיד על ריפוי מלא של חומרי האריזה. בשיטות אריזה רבות, לאחר אשפרה מותר להבטיח ריפוי מלא של חומרי האריזה. יתרה מכך, יש לשים לב להבטחת הפרופורציה המדויקת של חומרי האריזה.
סיווג כשל בחבילה
כשל בחבילה יתרחש בשלב הרכבת החבילה או השימוש במכשיר. במיוחד כאשר המכשיר המיקרואלקטרוני הארוז מורכב על המעגל המודפס, סביר יותר שזה יקרה. בשלב זה, המכשיר צריך לשאת טמפרטורת זרימה חוזרת גבוהה, מה שיוביל לדלמינציה או פיצוח של הממשק של חומר האריזה הפלסטית.
שכבה
כפי שהוזכר בסעיף הקודם, דלמינציה מתייחסת להפרדה של חומרי אריזה מפלסטיק מחומרים סמוכים בממשק ההדבקה. עומסים ומתחים חיצוניים שעלולים להוביל לדה למינציה כוללים אדי מים, לחות, טמפרטורה והשפעותיהם המשולבות.
מעין דלמינציה שמתרחשת לעיתים קרובות בשלב ההרכבה נקראת דלמינציה המושרה באדי מים, ומנגנון הכשל שלו הוא בעיקר לחץ אדי מים בטמפרטורה גבוהה יחסית. כאשר התקן האריזה מורכב על המעגל המודפס, טמפרטורת ההיתוך של ההלחמה צריכה להגיע ל-220 ℃ או אפילו גבוה יותר, שהוא הרבה יותר גבוה מטמפרטורת מעבר הזכוכית של תרכובת הדפוס (בערך 110 ~ 200 ℃). בטמפרטורת זרימה גבוהה, אדי המים הקיימים בין חומר האריזה הפלסטית לממשק המתכת מתאדים ליצירת אדי מים, ולחץ האדים הנוצר פועל יחד עם גורמים כמו אי התאמה תרמית בין חומרים, מתח הנגרם מספיגת לחות והתפשטות וכו'. , מה שמוביל בסופו של דבר להדבקה חלשה או דלמינציה של הממשק, ואף מובילה לקרע של החבילה. בהשוואה להלחמות מסורתיות על בסיס עופרת, להלחמות נטולות עופרת יש טמפרטורת זרימה חוזרת גבוהה יותר והן נוטות יותר לדה למינציה.
מקדם התפשטות ספיגת לחות (CHE), הידוע גם בשם מקדם התפשטות לחות (CME)
מנגנון הכשל של דיפוזי לחות לממשק האריזה הוא גורם חשוב של דלמינציה הנגרמת על ידי אדי מים ולחות. לחות יכולה להתפזר דרך האריזה או לאורך הממשק בין מסגרת העופרת לתרכובת הדפוס. נמצא שכאשר הממשק בין תרכובת היציקה למסגרת העופרת מחובר היטב, לחות נכנסת לאריזה בעיקר דרך אריזת הפלסטיק. עם זאת, כאשר ממשק הדבקה זה מתקלקל עקב טכנולוגיית אריזה לקויה (כגון חמצון הנגרם על ידי טמפרטורת ההדבקה, עיוות מסגרת העופרת הנגרם כתוצאה משחרור מתח לא מספיק, חיתוך יתר ולחץ צורני וכו'), יווצרו דלמינציה ומיקרו-סדקים על גבי מתאר האריזה, ולחות או אדי מים יתפשטו בקלות לאורך השביל הזה. גרוע מכך, לחות תוביל ללחות של דבק אפוקסי קוטבי, אשר תחליש ותפחית את הקשר הכימי בממשק.
משטח נקי הוא דרישת המפתח להשגת הידבקות טובה. חמצון פני השטח מוביל לרוב לדה למינציה (כפי שהוזכר במאמר הקודם). לדוגמה, מסגרות עופרת מסגסוגת נחושת החשופים לטמפרטורה גבוהה מובילות לעתים קרובות לדה למינציה. קיומו של חנקן או גז סינטטי אחר מועיל כדי למנוע חמצון.
חומרי סיכה ומקדמי הדבקה בפלסטיק יכולים לקדם דלמינציה. חומר סיכה יכול לעזור לתרכובת הדפוס להיפרד מחלל העובש, אך הוא יגביר את הסיכון לדלמינציה בממשק. מצד שני, מקדם הידבקות יכול להבטיח הידבקות טובה בין תרכובת הדפוס לממשק השבב, אך קשה להסיר אותו מחלל התבנית.
שכבות לא רק מספקות נתיב לפיזור אדי מים, אלא גם המקור לסדקים בשרף. הממשק הוא המיקום של תחילת הסדק, והסדק יתפשט דרך השרף כאשר הוא נתון לעומס חיצוני גבוה. התוצאות מראות שהדלמינציה בין הקרקע של בסיס השבב לשרף עלולה לגרום לסדק השרף, ולפיזור הממשק במקומות אחרים יש השפעה מועטה על סדק השרף.
פיצוח הנגרם על ידי גז (תופעת פופקורן)
התפתחות נוספת של ריבוד המושרה באדי מים יוביל לפיצוח הנגרמת על ידי גז. כאשר אדי המים באריזה בורחים דרך הסדק, הוא יפיק צליל פצפוץ, הדומה מאוד לצליל של פופקורן, ולכן הוא נקרא גם תופעת פופקורן. לעתים קרובות סדקים משתרעים מבסיס השבב לתחתית אריזת הפלסטיק. בלוח המעגל המולחם, קשה למצוא סדקים אלה בבדיקה ויזואלית. צורות אריזות פלסטיק גדולות ודקות כמו QFP ו-TQFP צפויות לייצר תופעת פופקורן; בנוסף, קל להתרחש גם במכשירים עם יחס גדול בין שטח בסיס השבב לשטח המכשיר ויחס גדול בין שטח בסיס השבב לעובי מינימלי של חומר איטום פלסטי. תופעת הפופקורן עשויה להיות מלווה בבעיות אחרות, לרבות שבירה של כדור ההדבקה מדיסקת ההתקשרות ובורות הסיליקון מתחת לכדור ההדבקה.
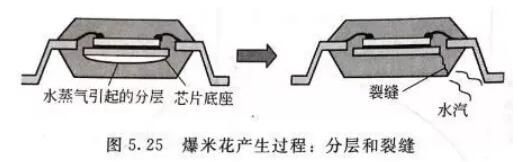
סדקים בהתקני אריזת פלסטיק מקורם בדרך כלל מאזורי ריכוז מתח (כגון קצוות וקורות) על מסגרת העופרת, ומתפשטים באזור אריזת הפלסטיק הדק ביותר. זוהי דפורמציה בגודל קטן של פני השטח של מסגרת העופרת המיוצרים בתהליך ההטבעה. שינוי כיוון ההטבעה כך שהקוצים ממוקמים בחלק העליון של מסגרת העופרת או חריטה של מסגרת העופרת (לחיצת קוביות) יכולים להפחית את הסדקים.
הפחתת הלחות במכשירי אריזת פלסטיק היא המפתח להפחתת תופעת הפופקורן. אמצו את שיטת האפייה בטמפרטורה גבוהה כדי להפחית את הלחות במכשיר אריזת הפלסטיק. מחקרים קודמים מצאו שתכולת הלחות הבטוחה המותרת באריזה היא בערך 1100× 10^-6 (0.11 משקל). אפייה בטמפרטורה של 125 מעלות למשך 24 שעות יכולה להסיר לחלוטין את הלחות שנספגה באריזה.
שבר שביר
שבר שביר מתרחש לעתים קרובות בחוזק תפוקה נמוך ובחומרים לא אלסטיים (כגון שבבי סיליקון). כאשר החומר נלחץ יתר על המידה, התפשטות סדקים פתאומית וקטסטרופלית תיווצר מפגמים זעירים כגון חללים, תכלילים או אי רציפות.
שבר רקיע
חומרי אריזה מפלסטיק מועדים למצבי שבר שבירים ושבריריים, אשר תלויים בעיקר בגורמים סביבתיים וחומרים, לרבות טמפרטורה, מאפיינים ויסקופלסטיים של שרף פולימרי ועומס מילוי. אפילו בחומרי אריזה פלסטיים בעומס גבוה המכילים מילוי סיליקון שביר, עדיין עלול להתרחש שבר רקיע עקב המאפיינים הוויזקופלסטיים של שרף פולימרי.
סדק עייפות
כאשר חומר האיטום הפלסטי נתון למתח המחזורי בטווח החוזק המגביל, הוא יישבר עקב שבר העייפות המצטבר. העומסים הרטובים, התרמיים, המכניים או המקיפים המופעלים על חומרי האריזה הפלסטיים יגרמו כולם ללחץ מחזורי. כשל עייפות הוא מעין מנגנון כשל בלאי, וסדקים נובעים בדרך כלל בנקודות לא רציפות או בעמדות פגמים.
מנגנון העייפות כולל שלושה שלבים: התחלת סדק (שלב ⅰ); התפשטות סדקים יציבה (שלב Ⅱ); כישלון פתאומי, לא ודאי וקטסטרופלי (שלב III). תחת לחץ מחזורי, התפשטות סדקי עייפות בשלב ⅱ מתייחסת לצמיחה מתמדת של אורך הסדק. קצב צמיחת הסדקים של חומרי אריזה מפלסטיק גבוה בהרבה מהערך האופייני של צמיחת סדקי עייפות של חומרי מתכת (כפי 3).
גורמים שמאיצים כישלון
והעומס והלחץ של חומרים סביבתיים, כמו לחות, טמפרטורה ומזהמים, יאיץ את הכשל של התקני אריזת פלסטיק. טכנולוגיית אריזות פלסטיק ממלאת תפקיד מפתח בכשל באריזה, כגון מקדם דיפוזי לחות, תכולת לחות רוויה, קצב דיפוזיה של יונים, מקדם התפשטות תרמית ומקדם התפשטות ספיגת הלחות של חומרי אריזות פלסטיק, מה שישפיע רבות על שיעור הכשל. גורמים המובילים לכשל מואץ כוללים בעיקר לחות, טמפרטורה, מזהמים וסביבת ממיסים, מתח שיורי, מתח סביבתי טבעי, עומסי ייצור והרכבה ותנאי עומס מקיפים.
רטיבות עלולה להאיץ דלמינציה, סדקים וכישלון קורוזיה של מכשירים מיקרואלקטרוניים מכוסים בפלסטיק. לחות היא גורם חשוב להאצת כשל במכשירי אריזת פלסטיק. המנגנונים הקשורים להאצת הכשל הנגרמת על ידי לחות כוללים השפלה של משטח ההדבקה, מתח ספיגת לחות והתפשטות, לחץ אדי מים, נדידת יונים ושינוי המאפיינים של חומרי אריזה מפלסטיק.
לחות יכולה לשנות את טמפרטורת מעבר הזכוכית Tg, מודול אלסטי ועמידות נפח של חומרי אריזה מפלסטיק.טמפרטורה היא גורם מרכזי נוסף להאצת כשל. בדרך כלל, דרגת הטמפרטורה הקשורה לטמפרטורת מעבר הזכוכית של תרכובת הדפוס, התפשטות תרמית ושטיפת חומרים שונים והלחץ התרמי-מכני הנגרם על ידי זה משמשת להערכת השפעת הטמפרטורה על כישלון החבילה. גורם השפעה נוסף של הטמפרטורה על כישלון האריזה הוא שהוא ישנה את המאפיינים של חומרי האריזה, מקדם פיזור הלחות ודיפוזיה בין-מתכתית הקשורה לטמפרטורה.
מזהמים ומזהמים סביבתיים ממיסים מספקים מקום להתחלה והרחבה של כשלים. מקורות הזיהום כוללים בעיקר מזהמי אוויר, לחות, שאריות שטף, דוגמאות לא נקיות בחומרי אריזה פלסטיים, אלמנטים קורוזיביים המיוצרים על ידי פירוק תרמי ותוצרי לוואי (בדרך כלל אפוקסי) המופרשים מדבקי שבבים. ככלל, אריזת הפלסטיק לא תיהרס, אך רטיבות ומזהמים יתפזרו באריזת הפלסטיק ויגיעו אל חלקי המתכת, ויגרמו לקורוזיה של חלקי המתכת במכשירי אריזת הפלסטיק.
הדבקת שבב מתח שיורית תיצור מתח יחידה. רמת הלחץ תלויה בעיקר במאפיינים של שכבת ההדבקה של השבב. מכיוון שההתכווצות של תרכובת הדפוס גדולה מזו של חומרי אריזה אחרים, הלחץ הנוצר במהלך הדפוס גדול למדי. ניתן להשתמש בשבב בדיקת המאמץ למדידת מתח ההרכבה.
לחץ סביבתי בסביבה הטבעית, חומרי אריזה מפלסטיק עלולים להתקלקל. הפירוק מאופיין בשבירה של קשרי פילמור, ולעתים קרובות פולימרים מוצקים מומרים לנוזלים צמיגים המכילים מונומרים, דימרים ומינים אחרים במשקל מולקולרי נמוך. טמפרטורה מוגברת וסביבה סגורה מאיצים לעתים קרובות את השפלה. קרניים אולטרה סגולות באור השמש ובשכבת האוזון האטמוספרית הן זרזים רבי עוצמה לפירוק, שעלולים להוביל לפירוק על ידי ניתוק השרשרת המולקולרית של שרף אפוקסי. בידוד מכשיר אריזת הפלסטיק מהסביבה שקל לגרום לפירוק, ואימוץ פולימרים בעלי יכולת אנטי-פירוק הם השיטות למניעת פירוק. מוצרים שצריכים לעבוד בסביבה חמה ולחה דורשים פולימרים נגד פירוק.
עומס ייצור והרכבה תנאי הייצור וההרכבה עלולים להוביל לכשל באריזה, לרבות טמפרטורה גבוהה, טמפרטורה נמוכה, שינוי טמפרטורה, עומס תפעול, והעומס המופעל על חוטי מליטה ובסיס שבב עקב זרימת חומר איטום פלסטי. תופעת הפופקורן במהלך הרכבה של מכשירי אריזות פלסטיק היא דוגמה אופיינית.
תנאי עומס מקיפים בתהליך הייצור, ההרכבה או ההפעלה, גורמי האצת כשל כגון טמפרטורה ולחות קיימים לעתים קרובות בו-זמנית. מצבי עומס ומתח משולבים לעתים קרובות מאיצים עוד יותר כישלון. תכונה זו מיושמת לעתים קרובות על עיצוב הבדיקה המואצת למטרת סינון חלקים פגומים וזיהוי מכשירים ארוזים פגיעים.
הקדמה קצרה של ניתוח כשלים
בדרך כלל, על פי מצבי כשל ותופעות, הוא מדמה את הפעילויות של תופעות כשל חוזרות, גילוי הסיבות לכשל וחפירת מנגנון הכשל באמצעות ניתוח ואימות. יש לה משמעות מעשית רבה בשיפור איכות המוצר, פיתוח ושיפור טכנולוגיה, תיקון מוצרים ובוררות של תאונות כשל.
תהליך ניתוח כשלים
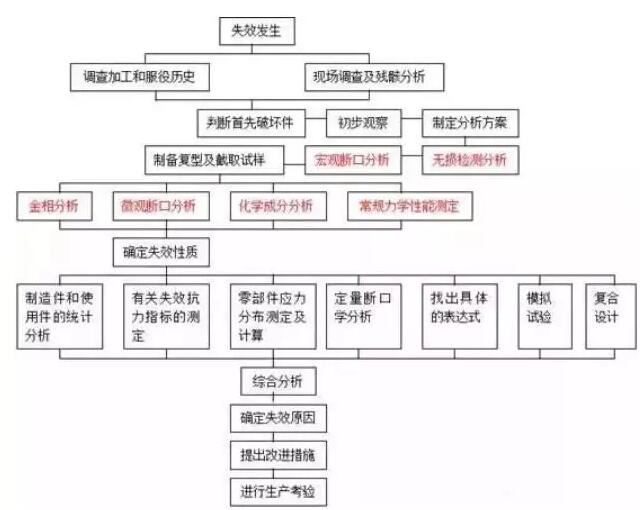
图 1 תהליך ניתוח כשלים
שיטת ניתוח וזיהוי כשלים של חומרים שונים
1. ניתוח כשל PCB/PCBA
בתור הספק של רכיבים שונים ומרכז העברת אותות המעגל, PCB הפך לחלק החשוב והקריטי ביותר במוצרי מידע אלקטרוניים, ורמת האיכות והאמינות שלו קובעות את האיכות והאמינות של הציוד כולו.
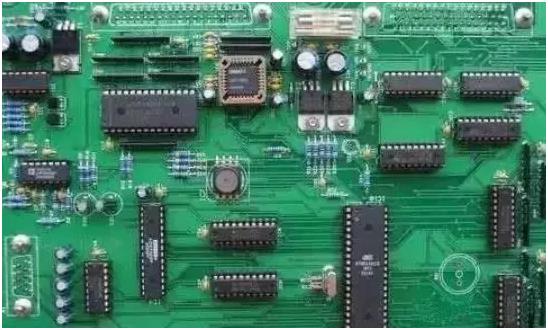
2 PCB/PCBA
מצב כישלון
פיצוץ לוחות, דלמינציה, קצר חשמלי, שלפוחיות, ריתוך לקוי, נדידת קורוזיה וכו'.
אמצעים נפוצים
בדיקה לא הרסנית:
בדיקת מראה, בדיקת פלואורוסקופית רנטגן, בדיקת CT 3D, בדיקת C-SAM, הדמיה תרמית אינפרא אדום
ניתוח רכיבי פני השטח:
מיקרוסקופ אלקטרוני סורק וניתוח ספקטרום אנרגיה (SEM/EDS)
ניתוח מיקרו אינפרא אדום (FTIR)
ספקטרוסקופיה של אלקטרונים אוגר (AES)
ספקטרוסקופיה של פוטואלקטרון רנטגן (XPS)
ספקטרומטריית מסה של יונים משנית (TOF-SIMS)
ניתוח תרמי:
קלורימטריית סריקה דיפרנציאלית (DSC)
ניתוח מכני (TMA)
ניתוח תרמי (TGA)
ניתוח מכני דינמי (DMA)
מוליכות תרמית (שיטת זרימת חום במצב יציב, שיטת פיזור בלייזר)
בדיקת ביצועים חשמליים:
מתח התמוטטות, עמיד במתח, קבוע דיאלקטרי, אלקטרומיגרציה
מבחן ביצועי הרס:
זיהוי צביעה וחדירה
2. ניתוח כשלים של רכיבים אלקטרוניים
ההתפתחות המהירה של טכנולוגיית הרכיבים האלקטרוניים ושיפור האמינות הניחו את הבסיס לציוד אלקטרוני מודרני. המשימה הבסיסית של עבודת מהימנות רכיבים היא לשפר את מהימנות הרכיבים.
איור 3 רכיבים אלקטרוניים
מצב כישלון
מעגל פתוח, קצר חשמלי, דליפה חשמלית, כשל תפקודי, סחיפה של פרמטרים חשמליים, כשל לא יציב וכו'.
אמצעים נפוצים
מדידה חשמלית: בדיקת קישוריות, בדיקת פרמטרים חשמליים ובדיקת תפקוד.
בדיקה לא הרסנית:
טכנולוגיית פתיחה (פתיחה מכנית, פתיחה כימית, פתיחת לייזר)
טכנולוגיית פסיבציה (תחריט כימי, תחריט פלזמה, שחיקה מכנית)
טכנולוגיית מיקרו-אנליזה (FIB, CP)
טכנולוגיית הכנה לדוגמה:
טכנולוגיית פתיחה (פתיחה מכנית, פתיחה כימית, פתיחת לייזר)
טכנולוגיית פסיבציה (תחריט כימי, תחריט פלזמה, שחיקה מכנית)
טכנולוגיית מיקרו-אנליזה (FIB, CP)
ניתוח מורפולוגיה מיקרוסקופי:
טכנולוגיית ניתוח אופטיטכנולוגיית תמונת אלקטרונים משנית של מיקרוסקופ אלקטרוני סורק
ניתוח רכיבי פני השטח:
מיקרוסקופ אלקטרוני סורק וניתוח ספקטרום אנרגיה (SEM/EDS)
ספקטרוסקופיה של אלקטרונים אוגר (AES)
ספקטרוסקופיה של פוטואלקטרון רנטגן (XPS)
ספקטרומטריית מסה של יונים משנית (SIMS)
טכנולוגיית ניתוח לא הרסנית:
פלואורוסקופית רנטגןטכנולוגיית פרספקטיבה תלת מימדיתמיקרוסקופיה אקוסטית סריקה רפלקטיבית (C-SAM)
3.ניתוח כשל בחומר
עם התקדמות החברה והתפתחות המדע והטכנולוגיה, מוצרי מתכת נמצאים בשימוש נרחב בתעשייה, בחקלאות, במדע ובטכנולוגיה ובחיי אנשים, ולכן יש לשים לב יותר לאיכות חומרי המתכת.
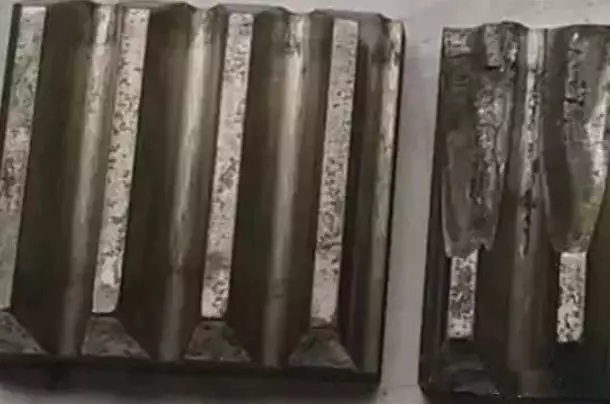
איור 4 גלגל ארכובה של מנוע דיזל ימי
מצב כישלון
תכנון לא תקין, פגמי חומרים, פגמי יציקה, פגמי ריתוך וליקויי טיפול בחום.
אמצעים נפוצים
ניתוח מיקרו-מבנה של חומרים:
ניתוח מטאלוגרפי
ניתוח מבנה שלב בקרני רנטגן
ניתוח מתח שיורי משטח
גודל גרגר של מתכת
ניתוח הרכב: ספקטרומטר קריאה ישירה, ספקטרוסקופיה של פוטואלקטרון רנטגן (XPS), ספקטרוסקופיה של אוגר אלקטרונים (AES) וכו'.
ניתוח שלב: עקיפה של קרני רנטגן (XRD)
ניתוח מתח שיורי: בודק מתח רנטגן
ניתוח ביצועים מכניים: מכונת בדיקה אוניברסלית, מכונת בדיקת השפעה, מכונת בדיקת קשיות וכו '.
ניתוח ביצועים מכניים: מכונת בדיקה אוניברסלית, מכונת בדיקת השפעה, מכונת בדיקת קשיות וכו '.
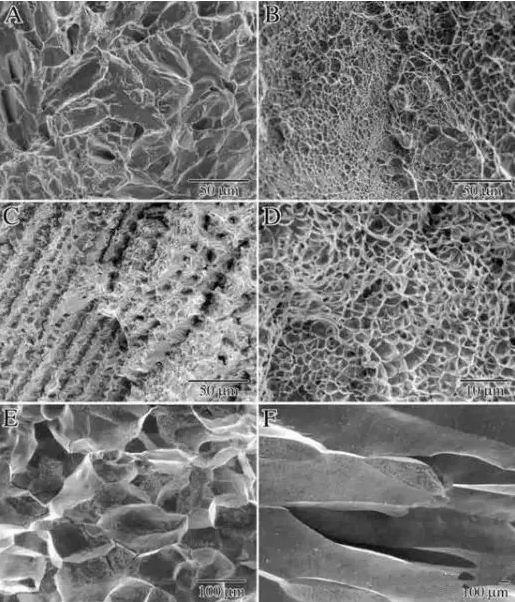
איור 5 תמונת SEM של משטח שבר של חומר בדיקת מתיחה
4. ניתוח כשל של חומרים פולימריים
מגמת הפיתוח הכללית של טכנולוגיית הפולימר היא ביצועים גבוהים, פונקציונליות גבוהה, מורכבת, אינטליגנטית וירוקה. בגלל הדרישות החדשות של הטכנולוגיה והביקוש הרב למוצרים, יש צורך למצוא את הסיבה והמנגנון לכשל שלה באמצעות ניתוח כשלים כדי לשפר את איכות המוצר, שיפור התהליך ובוררות אחריות.
איור 6 פלסטיק ללא ריסוס
מצב כישלון
שבר, סדקים, דלמינציה, קורוזיה, שלפוחיות, נשירת ציפוי, שינוי צבע וכשל בלאי.
אמצעים נפוצים
ניתוח הרכב:
ספקטרומטר פורייה טרנספורמציה אינפרא אדום (FTIR)
ספקטרומטר ראמאן קונפוקאלי מיקרוסקופי (ראמאן)
מיקרוסקופ אלקטרוני סורק וניתוח ספקטרום אנרגיה (SEM/EDS)
ספקטרומטריית קרני רנטגן (XRF)
כרומטוגרפיית גז-ספקטרומטריית מסה (GC-MS)
פירוליזה גז כרומטוגרפיה-ספקטרומטריית מסה (PGC-MS)
ניתוח תהודה מגנטית גרעינית (NMR)ספקטרוסקופיה של אלקטרונים אוגר (AES)
ספקטרוסקופיה של פוטואלקטרון רנטגן (XPS)
דיפרקטומטר של רנטגן (XRD)
ספקטרומטריית מסה יונים משנית בזמן טיסה (TOF-SIMS)
ניתוח תרמי:
קלורימטריית סריקה דיפרנציאלית (DSC)
ניתוח מכני (TMA)
ניתוח תרמי (TGA)
ניתוח מכני דינמי (DMA)
מוליכות תרמית (שיטת זרימת חום במצב יציב, שיטת פיזור בלייזר)
ניתוח פיצוח:
פירוליזה גז כרומטוגרפיה-ספקטרומטריית מסהכרומטוגרפיה של ג'ל (GPC)
בדיקת אינדקס נמס (MFR)
ניתוח שבר:
מיקרוסקופ אלקטרוני סורק (SEM), ספקטרומטר אנרגית רנטגן (EDS) וכו'.
ניתוח ביצועים פיזיים:
בודק קשיות, בודק מתיחה, בודק אוניברסלי וכו'.
5. ניתוח כשל של חומרים מרוכבים
חומר מרוכב הוא שילוב של שני חומרים או יותר בעלי תכונות שונות. יש לו את היתרונות של חוזק ספציפי גבוה, קשיחות מעולה ועמידות סביבתית טובה, ולכן הוא נמצא בשימוש נרחב בייצור מעשי.
מצב כישלון
שבר, כשל בשינוי צבע, קורוזיה, תכונות מכניות לא מספיקות וכו'.
אמצעים נפוצים
בדיקה לא הרסנית:
טכנולוגיית זיהוי קרני רנטגן (רנטגן, γ-ray, קרינת נויטרונים וכו'), CT תעשייתי, טכנולוגיית Compton Backscattering Imaging (CST), טכנולוגיית זיהוי קולי (שיטת חדירה, שיטת השתקפות דופק, שיטת טנדם), גל תרמי אינפרא אדום. טכנולוגיית זיהוי, טכנולוגיית זיהוי פליטה אקוסטית, טכנולוגיית זיהוי זרם מערבולת, טכנולוגיית זיהוי מיקרוגל, טכנולוגיית זיהוי הולוגרפית בלייזר וכו'.
ניתוח הרכב:
ספקטרומטריית קרני רנטגן (XRF) וכו', ראה ניתוח הרכב בניתוח כשל של חומרים פולימריים.
ניתוח תרמי:
ניתוח גרבימטרי (TG), קלורימטריית סריקה דיפרנציאלית (DSC), ניתוח תרמו-מכני סטטי (TMA), ניתוח תרמו-מכני דינמי (DMTA) וניתוח דיאלקטרי דינמי (DETA).
ניסוי הרסני:
ניתוח (חתך מטאלוגרפי, הכנת דגימה של קרן יונים ממוקדת (FIB), הכנת דגימה של כרסום יונים (CP))
6. ניתוח כשל של ציפוי/ציפוי
מצב כישלון
דלמינציה, סדקים, קורוזיה, שלפוחיות, נפילת ציפוי/ציפוי, כשל בשינוי צבע וכו'.
אמצעים נפוצים
ניתוח הרכב:
ראה ניתוח כשל של חומרים פולימריים.
ניתוח תרמי:
ראה ניתוח כשל של חומרים פולימריים.
ניתוח שבר:
מיקרוסקופ נפח (OM)ניתוח מיקרוסקופ אלקטרוני סורק (SEM)
תכונות גשמיות:
חוזק מתיחה, חוזק כיפוף וכו'.
בדיקת סימולציה (במידת הצורך)
בדיקה באותו מצב עבודה, או בדיקה בתנאי עבודה מדומה.
הגשת תוצאת הניתוח
1) הציגו את טיבו וסיבת הכישלון.
2) הציגו אמצעי מניעה (הצעות)
3) הגש דוח ניתוח כשלים.
סיכום: ניתוח כישלונות הוא שילוב של ניסיון ומדע. מהנדסי תקלות הם כמו רופאים. בתחילת תכנון התהליך, יש לנקוט באמצעי מניעה; לאחר יציאת המוצר מהמפעל, מתבצעת בדיקה גופנית לאיתור סכנות נסתרות ואמצעי מניעה. תן את הערך הנמדד; מצא את הסיבה באמצעים שונים: בדיקת דם, רנטגן, אולטרסאונד B וכו'. לפי נתוני הבדיקה, נתח את התסמינים, רשם את התרופה הנכונה ונתן אמצעי תיקון.
סיכום: ניתוח כישלונות הוא שילוב של ניסיון ומדע. מהנדסי תקלות הם כמו רופאים. בתחילת תכנון התהליך, יש לנקוט באמצעי מניעה; לאחר יציאת המוצר מהמפעל, מתבצעת בדיקה גופנית לאיתור סכנות נסתרות ואמצעי מניעה. תן את הערך הנמדד; מצא את הסיבה באמצעים שונים: בדיקת דם, רנטגן, אולטרסאונד B וכו'. לפי נתוני הבדיקה, נתח את התסמינים, רשם את התרופה הנכונה ונתן אמצעי תיקון.
המלצות קשורות
ראיון בלעדי עם לי גאנג מיונפן רואידה: הדיוק של מוצרי מכ"ם גלי מילימטר וחמימות האנושות
2026-07-22
3576
נתראה בשנה הבאה! | סיכום רגעים מההופעה האלקטרונית של סין ב-2026
2026-07-14
3058





 粤公网安备44030002007346号