
























servis Hattı
Çözümler

Çözümler
Elektronik ambalajın güvenilirliği | Ambalaj kusurları ve arızalarının şekli
2022-03-17
1025
Giriş:
Elektronik cihaz oldukça karmaşık bir sistem olduğu gibi, paketleme sürecindeki kusurlar ve arızalar da oldukça karmaşıktır. Bu nedenle, ambalaj kusurları ve arızalarının incelenmesi, kusurların nedenlerini birçok açıdan analiz edebilecek şekilde ambalajlama sürecinin sistematik bir şekilde anlaşılmasını gerektirir.
1. Ambalaj kusurları ve arızalarının araştırma metodolojisi.
Ambalajın arıza mekanizması iki kategoriye ayrılabilir: aşırı gerilim ve aşınma. Aşırı stres başarısızlığı genellikle anlıktır ve felaketle sonuçlanır; Aşınma, genellikle önce performans düşüşü, ardından cihaz arızası olarak ifade edilen, uzun vadeli bir birikimli hasardır. Arıza yükü türleri mekanik, termal, elektriksel, radyasyon ve kimyasal yüklere ayrılabilir.
Ambalajın kusur ve arızalarını etkileyen malzeme bileşimi ve özellikleri, ambalaj tasarımı, çevre koşulları ve proses parametreleri gibi birçok faktör vardır. Etkileyen faktörleri ve ambalaj kusurlarını ve hatalarını önlemenin temel önermesini belirleyin. Etkileyen faktörler deney veya simülasyonla belirlenebilir ve genellikle fiziksel model yöntemi ve sayısal parametre yöntemi benimsenir. Daha karmaşık kusurlar ve arıza mekanizmaları için, temel etki faktörlerini belirlemek amacıyla genellikle deneme yanılma yöntemi kullanılır, ancak bu yöntem, uzun bir test süresi ve ekipman düzeltmesi gerektirir; bu da verimsiz ve maliyetlidir.
Arıza mekanizmasının analiz edilmesi sürecinde, etkileyen faktörleri göstermek amacıyla balık kılçığı diyagramının (nedensellik diyagramı) kullanılması sektörde yaygın olarak kullanılan bir yöntemdir. Kılçık diyagramı, karmaşık nedenler ve etkileyen faktörler ile ambalaj kusurları arasındaki ilişkiyi açıklayabildiği gibi, çeşitli nedenleri ayırt edip sınıflandırabilir. Üretim uygulamasında 6Ms adı verilen bir tür balık kılçığı diyagramı bulunmaktadır: etkileyen faktörleri makine, yöntem, malzeme, ölçüm, insan gücü ve doğal kuvvetler gibi altı boyuttan analiz etmektedir.
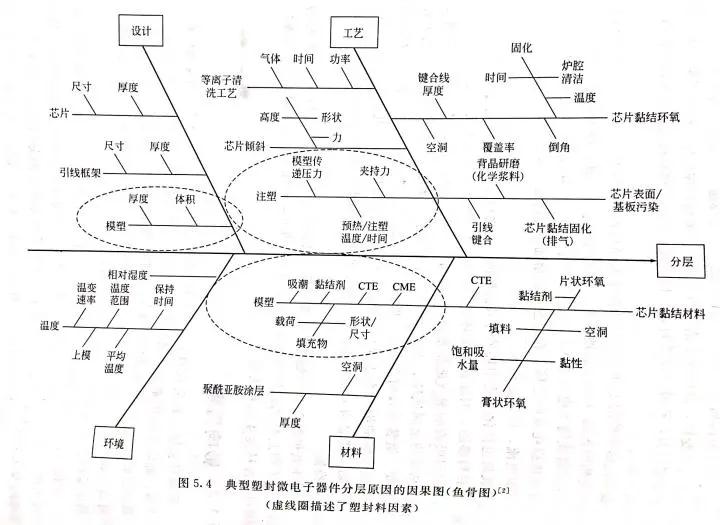
Bu resim, plastik ambalaj talaşlarının katmanlara ayrılmasının nedenlerini gösteren balık kılçığı diyagramını gösterir ve dört açıdan analiz edilir: tasarım, teknoloji, çevre ve malzemeler. Balık kılçığı diyagramı aracılığıyla tüm etkileyici faktörler açıkça görüntülenir ve bu da arıza analizi için iyi bir temel oluşturur.
2. Arızaya neden olan yük türü.
Bir önceki bölümde de belirtildiği gibi paketlerin yük türleri mekanik, termal, elektriksel, radyasyon ve kimyasal yükler olarak ayrılabilir.
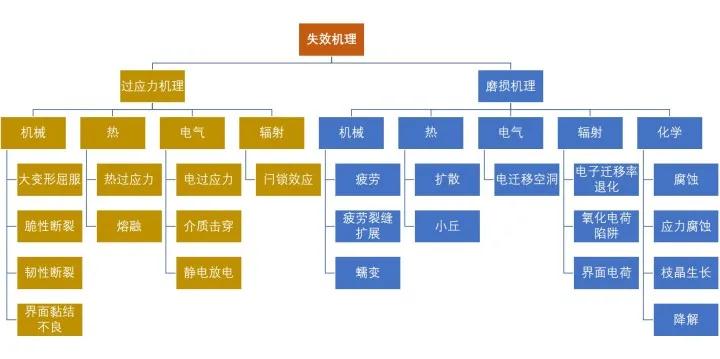
Arıza mekanizmasının sınıflandırılması
Mekanik yük: silikon çip üzerindeki dolgu parçacıkları tarafından uygulanan fiziksel etki, titreşim, stres (büzülme stresi gibi) ve eylemsizlik kuvvetini (uzay aracının büyük ivmesi gibi) içerir. Malzemelerin bu yüklere tepkisi elastik olarak ortaya çıkabilir. deformasyon, plastik deformasyon, çarpıklık, gevrek veya esnek kırılma, arayüzey delaminasyonu, yorulma çatlaklarının oluşması ve yayılması, sürünme ve sürünme çatlaması vb.
Isı yükü: kalıp yapıştırıcı kürlemesinin yüksek sıcaklığı, tel bağlamadan önce ön ısıtma, kalıplama işlemi, kürleme sonrası, bitişik bileşenlerin yeniden işlenmesi, daldırma kaynağı, gaz fazı kaynağı ve yeniden akış kaynağı vb. dahil. Harici termal yük, malzemelerin boyutunu değiştirecektir. termal genleşme nedeniyle ve ayrıca sürünme hızı gibi fiziksel özelliklerde değişiklik olur. Örneğin termal genleşme katsayısı uyumsuzluğu (CTE uyumsuzluğu) meydana gelir, bu da yerel strese yol açar ve sonuçta ambalaj yapısının bozulmasına yol açar. Aşırı termal yük, cihazdaki yanıcı maddelerin yanmasına bile yol açabilir.
Elektrik yükü: ani elektrik çarpması, voltaj dengesizliği veya akım iletimi sırasında ani salınımdan (kötü topraklama gibi) kaynaklanan akım dalgalanması, elektrostatik boşalma, aşırı akım stresi vb. dahil. Bu harici elektrik yükleri dielektrik bozulmasına, voltaj yüzeyi bozulmasına, termal kayba veya elektrik enerjisinin elektromigrasyonuna yol açabilir. Ayrıca elektrolitik korozyonu ve dendrit büyümesini artırarak kaçak akıma ve termal bozulmaya neden olabilir.
Kimyasal yük: Kimyasal kullanım ortamından kaynaklanan korozyon, oksidasyon ve iyon yüzeyi dendrit büyümesi dahildir. Nem, plastik ambalaj malzemelerinin içinden geçebildiğinden, nemli ortamlarda plastik ambalaj cihazlarını etkileyen temel sorun nemdir. Plastik ambalaj malzemesi tarafından emilen nem, plastik ambalaj malzemesinden katalizör kalıntısını çıkarabilir, metal tabana, yarı iletken malzemelere ve çipe bağlı çeşitli arayüzlere giren yan ürünler oluşturabilir ve cihazın performansında bozulmaya ve hatta arızaya neden olabilir. . Örneğin montaj sonrasında cihaz üzerinde kalan akı, plastik ambalaj aracılığıyla çipin yüzeyine doğru hareket edecektir. Yüksek frekanslı devrelerde, dielektrik özelliklerdeki ince değişiklikler (dielektrik sabitindeki değişiklikler ve nem emiliminden sonra dağılma faktörü gibi) çok kritiktir. Yüksek gerilim dönüştürücülerde ve diğer cihazlarda paketin arıza geriliminin değişimi çok önemlidir. Ayrıca bazı epoksi poliamidler ve poliüretanlar, uzun süre yüksek sıcaklığa ve yüksek neme maruz kaldıklarında bozunur (bazen "geri dönüş" olarak da adlandırılır). Genellikle plastik ambalaj malzemelerinin bu tür arızalara yatkın olup olmadığını belirlemek için hızlandırılmış testler kullanılır.
Plastik paketleme cihazlarında farklı tipte yükler uygulandığında çeşitli arıza mekanizmalarının aynı anda etkileşime girebileceği unutulmamalıdır. Örneğin termal yük, paket yapısındaki bitişik malzemeler arasında termal genleşme katsayısı uyumsuzluğuna neden olacak ve bu da mekanik arızaya neden olacaktır. Diğer etkileşimler arasında gerilim destekli korozyon, gerilimli korozyon çatlaması, alan kaynaklı metal göçü, pasivasyon katmanı ve elektrolit katmanındaki çatlaklar, nemli ısının neden olduğu paket çatlaması ve sıcaklığın neden olduğu kimyasal reaksiyon hızlanması vb. yer alır. Bu durumlarda, kapsamlı etkiler Başarısızlık mekanizmalarının sayısı bireysel etkilerin toplamına eşit olmak zorunda değildir.
3. Ambalaj kusurlarının sınıflandırılması
Paketleme kusurları esas olarak kurşun deformasyonu, kaide sapması, çarpıklık, talaş çatlaması, katmanlara ayrılma, boşluklar, düzensiz paketleme, çapak, yabancı parçacıklar ve eksik kürlemeyi içerir.
3.1 Giriş telinin deformasyonu
Kurşun deformasyonu genellikle, kurşunun maksimum yanal yer değiştirmesi x ile kurşunun uzunluğu l arasındaki x/L oranıyla ifade edilen, plastik sızdırmazlık malzemesinin akışından kaynaklanan kurşunun yer değiştirmesi veya deformasyonu anlamına gelir.
Kabloların bükülmesi elektriksel kısa devreye neden olabilir (özellikle yüksek yoğunluklu G/Ç cihazı paketlerinde). Bazen bükülmenin neden olduğu stres, bağlanma noktalarının çatlamasına veya yapışma mukavemetinin azalmasına neden olabilir.
Tel bağlamayı etkileyen faktörler arasında paket tasarımı, tel düzeni, tel malzemesi ve boyutu, kalıplama bileşiğinin özellikleri, tel bağlama işlemi ve paketleme işlemi vb. yer alır. Tel bükülmesini etkileyen tel parametreleri arasında tel çapı, tel uzunluğu, tel kopma yükü, tel bulunur. yoğunluk vb.
3.2 Taban ofseti
Ofset, çipi destekleyen taşıyıcının (talaş tabanı) deformasyonunu ve ofsetini ifade eder.
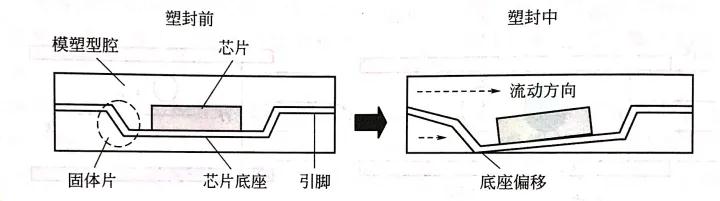
Şekilde gösterildiği gibi kalıplama bileşiğinin neden olduğu taban kayması. Bu sırada kalıplama bileşiğinin üst ve alt kalıplama boşluklarındaki eşit olmayan akışı tabanın kaymasına neden olacaktır.
Tabanın ofsetini etkileyen faktörler arasında plastik ambalajın akışkanlığı, kurşun çerçevenin montaj tasarımı ve plastik ambalaj ile kurşun çerçevenin malzeme özellikleri yer alır. TSOP ve TQFP gibi paketleme cihazları, ince kurşun çerçeve nedeniyle taban kaymasına ve pim deformasyonuna eğilimlidir.
3.3 çarpıtma
Eğrilme, paketlenmiş cihazların düzlem dışında bükülmesi ve deformasyonu anlamına gelir. Plastik ambalajlama işleminin neden olduğu çarpıklık, katmanların ayrılması ve talaş çatlaması gibi bir dizi güvenilirlik sorununa yol açacaktır.
Çarpılma aynı zamanda bir dizi üretim sorununa da yol açacaktır. Örneğin, plastik bilyalı ızgara dizisi (PBGA) cihazlarında bükülme, lehim toplarının eş düzlemliliğinin zayıf olmasına yol açacak ve bu da baskılı devre kartlarına monte edilen cihazların yeniden akışlı lehimleme işleminde montaj sorunlarına yol açacaktır.
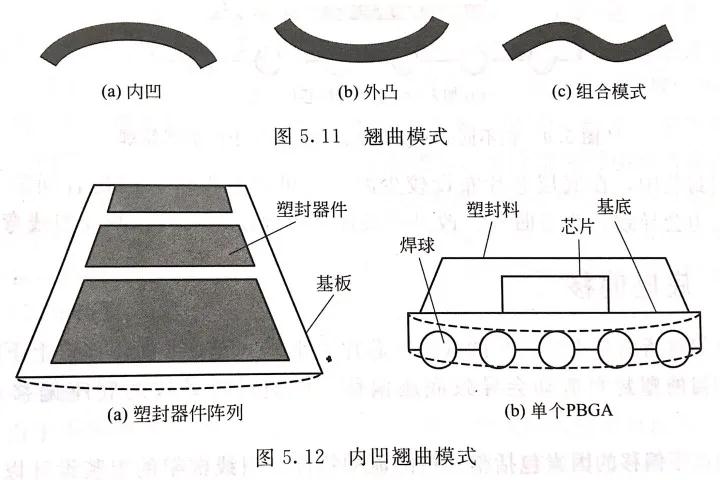
Çarpıtma modları içbükey, dışbükey ve birleşik modları içerir. Yarı iletken şirketlerinde bazen içbükey olana "gülen yüz", dışbükey olana ise "ağlayan yüz" adı verilir.
Çarpıklığın nedenleri esas olarak CTE uyumsuzluğunu ve kürleme/sıkıştırma büzülmesini içerir. İlk başta ikincisi pek ilgi görmedi. Derinlemesine araştırma, kalıplama bileşiğinin kimyasal büzülmesinin, özellikle çipin üst ve alt taraflarında farklı kalınlıklara sahip paketleme cihazlarında, IC cihazlarının bükülmesinde de önemli bir rol oynadığını buldu. Kürleme ve kürleme sonrası plastik ambalaj malzemesinin kimyasal büzülmesi, yüksek kürleme sıcaklığında meydana gelir ve buna "termokimyasal büzülme" adı verilir. Camsı geçiş sıcaklığının arttırılması ve Tg yakınındaki termal genleşme katsayısının değişiminin azaltılmasıyla kürleme sırasındaki kimyasal büzülme azaltılabilir.
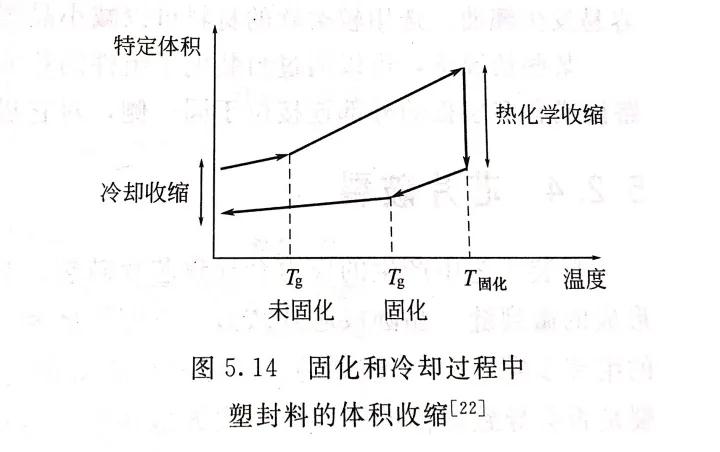
Çarpılmaya neden olan faktörler aynı zamanda kalıplama bileşiğinin bileşenlerini, kalıplama bileşiğinin nemini, paketin geometrik yapısını vb. içerir. Plastik ambalajın malzemelerini ve bileşenlerini, proses parametrelerini, ambalaj yapısını ve ön ambalajlama ortamını kontrol ederek ambalaj çarpıklığı en aza indirilebilir . Bazı durumlarda çarpıklık, elektronik bileşenlerin arka tarafının paketlenmesiyle telafi edilebilir. Örneğin, büyük seramik devre kartlarının veya çok katmanlı kartların dış bağlantıları aynı tarafta bulunur ve bunların arka ambalajlanması çarpıklığı azaltabilir.
3.4Talaş kopması
Paketleme işleminde oluşan stres talaşın çatlamasına neden olacaktır. Paketleme işlemi genellikle önceki montaj işleminde oluşan mikro çatlakları şiddetlendirir. Veya levha talaş inceltme, geri taşlama ve talaş bağlamanın tümü talaş çatlağı başlangıcına yol açabilecek adımlardır.
Çatlamış ve mekanik olarak arızalanmış talaşların mutlaka elektrik arızası olması gerekmez. Talaş çatlağının cihazın anlık elektrik kesintisine yol açıp açmayacağı aynı zamanda çatlağın büyüme yoluna da bağlıdır. Örneğin çipin arka tarafında çatlak oluşuyorsa bu durum hiçbir hassas yapıyı etkilemeyebilir.
Silikon plakalar ince ve kırılgan olduğundan, plaka seviyesindeki paketlerde talaş çatlamasının meydana gelme olasılığı daha yüksektir. Bu nedenle transfer kalıplama işleminde sıkma basıncı ve kalıplama dönüşüm basıncı gibi işlem parametrelerinin talaşın çatlamasını önlemek için sıkı bir şekilde kontrol edilmesi gerekir. Laminasyon işlemi nedeniyle 3D istiflenmiş ambalajda talaş çatlaması kolaylıkla meydana gelebilir. 3D paketlemede talaş kırılmasını etkileyen tasarım faktörleri arasında talaş yığını yapısı, alt tabaka kalınlığı, kalıplama hacmi, kalıp manşonu kalınlığı vb. yer alır.
3.5 katman
Veya zayıf delaminasyon, plastik sızdırmazlık bileşiği ile bitişik malzeme arayüzü arasındaki ayrımı ifade eder. Delaminasyon konumu, plastik ambalajlı mikroelektronik cihazın herhangi bir alanında meydana gelebilir; Ayrıca paketleme sürecinde, paketleme sonrası üretim aşamasında veya cihaz kullanım aşamasında da meydana gelebilir.
Paketlemenin neden olduğu zayıf bağlanma arayüzü, delaminasyona neden olan ana faktördür. Arayüz boşlukları, paketleme sırasındaki yüzey kirlenmesi ve eksik kürleme, zayıf bağlanmaya yol açacaktır. Diğer etkileyen faktörler arasında kürleme ve soğuma sırasında büzülme gerilimi ve çarpılma yer alır. Soğutma işlemi sırasında, kalıplama bileşiği ile bitişik malzemeler arasındaki CTE uyumsuzluğu da termo-mekanik gerilime yol açacak ve bu da katmanların ayrılmasına yol açacaktır.
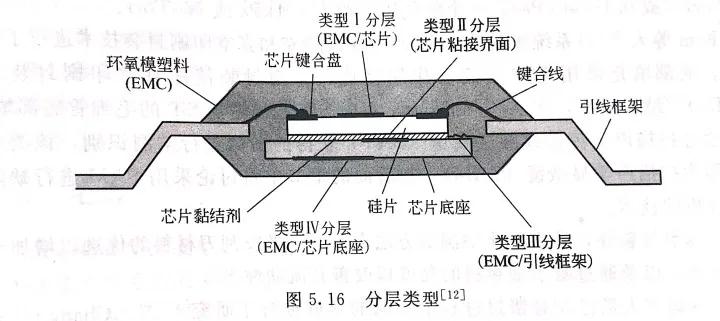
Katmanlar arayüz tipine göre sınıflandırılabilir.
3.6 boşluk
Ambalajlama işleminde, plastik ambalaj malzemelerinin hava ortamında transfer kalıplama, doldurma, kalıplama ve baskı dahil olmak üzere ambalajlama işleminin herhangi bir aşamasında oluşabilecek boşlukları oluşturmak için kabarcıklar epoksi malzemelerin içine gömülmektedir. Boşaltma veya vakumlama gibi hava miktarının en aza indirilmesiyle boşluklar azaltılabilir. Vakum basınç aralığının 1~300Torr olduğu rapor edilmiştir (bir atmosferik basınç 760Torr'dur).
Simülasyon analizine göre akışkanlığı engelleyen şey alt eriyiğin ön kısmı ile talaş arasındaki temastır. Eriyiğin ön kenarının bir kısmı yukarı doğru akar ve talaşın etrafındaki geniş açık alandan kalıbın üst yarısını doldurur. Yeni oluşturulan eriyik cephesi ve adsorbe edilmiş eriyik cephesi kalıp yarısının üst alanına girerek kabarcıklar oluşturur.
3.7 Düzensiz paketleme
Plastik ambalajın eşit olmayan kalınlığı, çarpıklığa ve katmanların ayrılmasına yol açacaktır. Transfer kalıplama, basınçlı kalıplama ve dökme ambalajlama teknolojisi gibi geleneksel ambalajlama teknolojilerinin eşit olmayan kalınlıkta ambalaj kusurları üretmesi kolay değildir.
Gofret seviyesindeki ambalajların teknolojik özellikleri nedeniyle eşit olmayan plastik ambalaj kalınlığına neden olması kolaydır.
Plastik sızdırmazlık tabakasının homojen kalınlığını elde etmek için, sıyırıcının kurulumunu kolaylaştırmak amacıyla levha taşıyıcısının minimum eğimle sabitlenmesi gerekir. Ek olarak, plastik sızdırmazlık katmanının eşit kalınlıkta olmasını sağlamak amacıyla kazıyıcının basıncının stabil olmasını sağlamak için kazıyıcının konumunun kontrol edilmesi gerekir.
Sertleşmeden önce, dolgu parçacıklarının plastik sızdırmazlık bileşiğinin lokal bölgesinde toplanıp eşit olmayan bir dağılım oluşturması, farklı kalitede veya eşit olmayan malzeme bileşimine yol açacaktır. Plastik ambalaj malzemelerinin yetersiz karıştırılması, ambalajlama ve saklama sürecinde farklı kalite olgularına yol açacaktır.
3.8 kaba kenar
Ham kenar, plastik paketleme işleminde kalıplama hattından geçen ve cihazın pimi üzerinde biriktirilen kalıplama bileşiğini ifade eder.
Çapakların ana nedeni yetersiz sıkma basıncıdır. Pimlerdeki kalıp kalıntıları zamanında giderilmezse montaj aşamasında çeşitli sorunlara yol açacaktır. Örneğin bir sonraki paketleme aşamasında yetersiz bağlanma veya yapışma. Reçine sızıntısı çapakların seyrek bir şeklidir.
3.9 Egzotik parçacıklar
Paketleme sürecinde, ambalaj malzemelerinin kirli ortam, ekipman veya malzemelere maruz kalması durumunda, yabancı parçacıklar ambalajın içine yayılacak ve ambalajın içindeki metal parçalar (IC çipleri ve tel bağlantı noktaları gibi) üzerinde toplanacak ve bu da ambalajın bozulmasına neden olacaktır. korozyona ve diğer müteakip güvenilirlik sorunlarına.
3.10 Eksik kürleme
Yetersiz kürleme süresi veya düşük kürleme sıcaklığı, eksik kürlenmeye yol açacaktır. Ayrıca iki saksı malzemesinin dökülmesinde karışım oranındaki hafif sapma kürlemenin tam olmamasına yol açacaktır. Ambalaj malzemelerinin özelliklerini en üst düzeye çıkarmak için ambalaj malzemelerinin tamamen kürlenmesini sağlamak gerekir. Pek çok ambalajlama yönteminde, ambalaj malzemelerinin tamamen kürlenmesini sağlamak için sonradan kürlemeye izin verilir. Ayrıca ambalaj malzemelerinin oranlarının doğru olmasına dikkat edilmelidir.
4. Paket arızasının sınıflandırılması
Paket arızası, paketin montajı veya cihazın kullanımı aşamasında ortaya çıkacaktır. Özellikle paketlenmiş mikroelektronik cihaz baskılı devre kartı üzerine monte edildiğinde bu durumun gerçekleşme olasılığı daha yüksektir. Bu aşamada cihazın yüksek yeniden akış sıcaklığına dayanması gerekir, bu da plastik ambalaj malzemesinin arayüzünün ayrılmasına veya çatlamasına yol açacaktır.
4.1 katman
Önceki bölümde bahsedildiği gibi delaminasyon, plastik ambalaj malzemelerinin yapıştırma arayüzünde bitişik malzemelerden ayrılmasını ifade eder. Delaminasyona yol açabilecek dış yükler ve gerilimler arasında su buharı, nem, sıcaklık ve bunların birleşik etkileri yer alır.
Çoğunlukla montaj aşamasında meydana gelen bir tür delaminasyona su buharının neden olduğu delaminasyon denir ve bunun başarısızlık mekanizması esas olarak nispeten yüksek sıcaklıktaki su buharı basıncıdır. Paket cihaz baskılı devre kartı üzerine monte edildiğinde, lehimin erime sıcaklığının 220°C'ye veya daha yükseğe ulaşması gerekir; bu, kalıplama bileşiğinin cam geçiş sıcaklığından (yaklaşık 110~200°C) çok daha yüksektir. Yüksek yeniden akış sıcaklığında, plastik ambalaj malzemesi ile metal arayüz arasında mevcut olan su buharı buharlaşarak su buharı oluşturur ve oluşan buhar basıncı, malzemeler arasındaki termal uyumsuzluk, nem emilimi ve genleşmenin neden olduğu stres vb. faktörlerle birlikte hareket eder. Bu da sonunda ara yüzeyin zayıf bağlanmasına veya katmanlarının ayrılmasına ve hatta paketin yırtılmasına yol açar. Geleneksel kurşun bazlı lehimlerle karşılaştırıldığında kurşunsuz lehimler daha yüksek yeniden akış sıcaklığına sahiptir ve katmanlara ayrılmaya daha yatkındır.
Nem genleşme katsayısı (CME) olarak da bilinen nem emme genleşme katsayısı (CHE)
Ambalaj arayüzüne nem difüzyonunun başarısızlık mekanizması, su buharı ve nemin neden olduğu delaminasyonun önemli bir faktörüdür. Nem, paketin içinden veya kurşun çerçeve ile kalıplama bileşiği arasındaki arayüz boyunca yayılabilir. Kalıplama bileşiği ile kurşun çerçeve arasındaki arayüz iyi bir şekilde bağlandığında, nemin pakete esas olarak plastik paket içinden girdiği bulunmuştur. Bununla birlikte, bu bağlanma arayüzü zayıf paketleme teknolojisi nedeniyle bozulduğunda (bağlama sıcaklığının neden olduğu oksidasyon, yetersiz stres salınımının neden olduğu kurşun çerçevenin bükülmesi, aşırı kırpma ve biçimsel stres vb. gibi), yüzeyde delaminasyon ve mikro çatlaklar oluşacaktır. ambalajın ana hatları ve nem veya su buharı bu yol boyunca kolayca yayılacaktır. Daha da kötüsü nem, polar epoksi yapıştırıcının hidrasyonuna yol açacak ve bu da arayüzdeki kimyasal bağı zayıflatacak ve azaltacaktır.
İyi bir yapışma elde etmek için temiz yüzey temel gereksinimdir. Yüzey oksidasyonu çoğu zaman delaminasyona yol açar (önceki makalede bahsedildiği gibi). Örneğin, yüksek sıcaklığa maruz kalan bakır alaşımlı kurşun çerçeveler sıklıkla katmanların ayrılmasına neden olur. Nitrojen veya diğer sentetik gazların varlığı oksidasyonun önlenmesi açısından faydalıdır.
Plastiklerdeki yağlayıcılar ve yapışma arttırıcılar katmanların ayrılmasına neden olabilir. Yağlayıcı, kalıplama bileşiğinin kalıp boşluğundan ayrılmasına yardımcı olabilir ancak ara yüzeyin delaminasyonu riskini artıracaktır. Öte yandan yapışma arttırıcı, kalıplama bileşiği ile talaş arayüzü arasında iyi bir yapışma sağlayabilir ancak kalıp boşluğundan çıkarılması zordur.
Katmanlama sadece su buharı difüzyonu için bir yol sağlamakla kalmaz, aynı zamanda reçine çatlaklarının da kaynağıdır. Arayüz, çatlağın başladığı yerdir ve çatlak, yüksek dış yüke maruz kaldığında reçine boyunca yayılacaktır. Sonuçlar, talaş bazının zemini ile reçine arasındaki delaminasyonun büyük olasılıkla reçine çatlamasına neden olduğunu ve diğer konumlardaki arayüz delaminasyonunun reçine çatlağı üzerinde çok az etkiye sahip olduğunu göstermektedir.
4.2 Gaz kaynaklı çatlama (patlamış mısır olgusu)
Su buharının neden olduğu tabakalaşmanın daha da gelişmesi, gazın neden olduğu çatlamaya yol açacaktır. Paketin içindeki su buharı çatlaktan dışarı çıktığında patlamış mısır sesine çok benzeyen bir çatırtı sesi çıkarır, dolayısıyla patlamış mısır fenomeni olarak da adlandırılır. Çatlaklar genellikle talaş tabanından plastik paketin tabanına kadar uzanır. Lehimlenmiş devre kartında bu çatlakları görsel incelemeyle bulmak zordur. QFP ve TQFP gibi büyük ve ince plastik ambalaj formlarının patlamış mısır fenomenine yol açması muhtemeldir; Ayrıca, çip taban alanı/cihaz alanı oranının büyük olduğu ve çip taban alanının minimum plastik sızdırmazlık malzemesi kalınlığına oranının büyük olduğu cihazlarda da oluşması kolaydır. Patlamış mısır olgusuna, bağlama bilyasının bağlama diskinden kırılması ve bağlama bilyesinin altındaki silikon çukurları gibi başka sorunlar da eşlik edebilir.
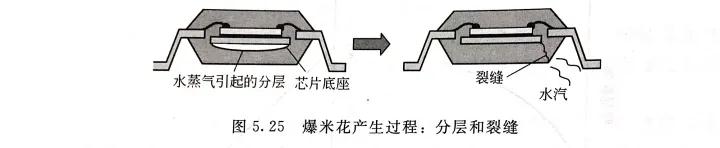
Plastik ambalajlama cihazlarındaki çatlaklar genellikle kurşun çerçeve üzerindeki gerilim yoğunlaşma alanlarından (kenarlar ve çapaklar gibi) kaynaklanır ve en ince plastik ambalaj alanına yayılır. Damgalama işleminde üretilen kurşun çerçevenin yüzeyinin küçük boyutlu deformasyonudur. Çapakların kurşun çerçevenin üstünde yer alması için damgalama yönünün değiştirilmesi veya kurşun çerçevenin aşındırılması (kalıp presleme) çatlakları azaltabilir.
Plastik paketleme cihazlarındaki nemin azaltılması, patlamış mısır olayını azaltmanın anahtarıdır. Plastik ambalaj cihazındaki nemi azaltmak için yüksek sıcaklıkta pişirme yöntemini benimseyin. Önceki çalışmalar, pakette izin verilen güvenli nem içeriğinin yaklaşık 1100× 10^-6 (ağırlıkça %0.11) olduğunu bulmuştur. 125°C'de 24 saat pişirme, pakette emilen nemi tamamen ortadan kaldırabilir.
4.3 gevrek kırılma
Gevrek kırılma genellikle düşük akma dayanımına sahip ve elastik olmayan malzemelerde (silikon çipler gibi) meydana gelir. Malzeme aşırı gerildiğinde boşluklar, kalıntılar veya süreksizlikler gibi küçük kusurlardan ani ve yıkıcı çatlak yayılımı meydana gelecektir.
4.4 Bağ yırtılması
Plastik ambalaj malzemeleri, esas olarak sıcaklık, polimer reçinenin viskoplastik özellikleri ve doldurma yükü gibi çevresel ve malzeme faktörlerine bağlı olan kırılgan ve sünek kırılma modlarına eğilimlidir. Kırılgan silikon dolgu maddesi içeren yüksek yüklü plastik ambalaj malzemelerinde bile, polimer reçinenin viskoplastik özelliklerinden dolayı sünek kırılma meydana gelebilir.
4.5 yorulma çatlağı
Plastik sızdırmazlık malzemesi limit dayanım aralığı dahilinde döngüsel gerilime maruz kaldığında, birikmiş yorulma kırılması nedeniyle kırılacaktır. Plastik ambalaj malzemelerine uygulanan ıslak, termal, mekanik veya kapsamlı yüklerin tümü döngüsel stres üretecektir. Yorulma hatası bir tür aşınma hatası mekanizmasıdır ve çatlaklar genellikle süreksiz noktalardan veya kusur konumlarından kaynaklanır.
Yorulma mekanizması üç aşamadan oluşur: çatlak başlangıcı (aşama ⅰ); Kararlı çatlak yayılımı (aşama II); Ani, belirsiz ve yıkıcı başarısızlık (evre III). Döngüsel stres altında, aşama ⅱ'deki yorulma çatlağı yayılması, çatlak uzunluğunun istikrarlı bir şekilde büyümesini ifade eder. Plastik ambalaj malzemelerinin çatlak büyüme hızı, metal malzemelerin tipik yorulma çatlağı büyüme değerinden (yaklaşık 3 kat) çok daha yüksektir.
5. Başarısızlığı hızlandıran faktörler
Nem, sıcaklık ve kirletici maddeler gibi çevresel malzemelerin yükü ve stresi de plastik paketleme cihazlarının arızasını hızlandıracaktır. Plastik ambalaj teknolojisi, başarısızlık oranını büyük ölçüde etkileyecek olan plastik ambalaj malzemelerinin nem difüzyon katsayısı, doymuş nem içeriği, iyon difüzyon hızı, termal genleşme katsayısı ve nem emme genleşme katsayısı gibi ambalaj arızasında önemli bir rol oynamaktadır. Hızlandırılmış arızaya yol açan faktörler arasında temel olarak nem, sıcaklık, kirletici maddeler ve solvent ortamı, artık stres, doğal çevresel stres, üretim ve montaj yükleri ve kapsamlı yük stresi koşulları yer alır. Nem, plastik kapsüllü mikroelektronik cihazların katmanlara ayrılmasını, çatlamasını ve korozyon arızasını hızlandırabilir.
Nem, plastik paketleme cihazlarında arızayı hızlandıran önemli bir faktördür. Nemin neden olduğu arıza hızlanmasına ilişkin mekanizmalar arasında bağlanma yüzeyinin bozulması, nem emilimi ve genleşme gerilimi, su buharı basıncı, iyon migrasyonu ve plastik ambalaj malzemelerinin özelliklerinin değişmesi yer alır. Nem, plastik ambalaj malzemelerinin cam geçiş sıcaklığını Tg, elastik modülü ve hacim direncini değiştirebilir.
Sıcaklık, arızayı hızlandıran bir diğer önemli faktördür. Genellikle, kalıplama bileşiğinin camsı geçiş sıcaklığına, çeşitli malzemelerin termal genleşmesine ve yıkanmasına ve bunun neden olduğu termal-mekanik strese ilişkin sıcaklık derecesi, sıcaklığın paket arızası üzerindeki etkisini değerlendirmek için kullanılır. Sıcaklığın ambalajlama arızasına etki eden diğer bir faktör ise ambalaj malzemelerinin özelliklerini, nem difüzyon katsayısını ve sıcaklığa bağlı metaller arası difüzyonu değiştirecektir.
Kirleticiler ve çözücü çevresel kirleticiler, arızaların başlaması ve yayılması için ortam sağlar. Kirlilik kaynakları esas olarak havayı kirleten maddeleri, nemi, akı kalıntılarını, plastik ambalaj malzemelerindeki kirli örnekleri, termal bozunma nedeniyle oluşan aşındırıcı elementleri ve talaş yapıştırıcılarından boşalan yan ürünleri (genellikle epoksi) içerir. Genellikle plastik ambalaj korozyona uğramaz ancak nem ve kirleticiler plastik ambalajın içine dağılarak metal parçalara ulaşarak plastik ambalaj cihazlarındaki metal parçaların korozyonuna neden olur.
Artık gerilimli talaş bağlama birim gerilim üretecektir. Gerilim seviyesi temel olarak çipin bağlanma katmanının özelliklerine bağlıdır. Kalıplama bileşiğinin büzülmesi diğer ambalaj malzemelerine göre daha büyük olduğundan, kalıplama sırasında oluşan gerilim oldukça büyüktür. Stres testi çipi montaj stresini ölçmek için kullanılabilir.
Çevresel stres Doğal ortamda plastik ambalaj malzemeleri bozulabilir. Bozunma, polimerizasyon bağlarının kırılması ile karakterize edilir ve genellikle katı polimerler, monomerler, dimerler ve diğer düşük moleküler ağırlıklı türleri içeren viskoz sıvılara dönüştürülür. Yüksek sıcaklık ve kapalı ortam genellikle bozulmayı hızlandırır.
Güneş ışığındaki ultraviyole ışınlar ve atmosferik ozon tabakası, bozunma için güçlü katalizörlerdir ve bu, epoksi reçinenin moleküler zincirinin kesilmesiyle bozunmaya yol açabilir. Plastik paketleme cihazının bozunmaya neden olması kolay olan ortamdan izole edilmesi ve bozunmayı önleyici özelliğe sahip polimerlerin kullanılması, bozulmayı önleme yöntemleridir. Sıcak ve nemli ortamda çalışması gereken ürünler, bozulmayı önleyen polimerler gerektirir.
Üretim ve montaj yükü Üretim ve montaj koşulları, yüksek sıcaklık, düşük sıcaklık, sıcaklık değişimi, çalışma yükü ve plastik sızdırmazlık malzemesinin akışı nedeniyle bağlantı telleri ve talaş tabanına uygulanan yük dahil olmak üzere paket arızalarına yol açabilir. Plastik paketleme cihazlarının montajı sırasında patlamış mısır olayı tipik bir örnektir.
Kapsamlı yük stresi koşulları Üretim, montaj veya işletme sürecinde sıcaklık ve nem gibi arızayı hızlandıran faktörler sıklıkla aynı anda mevcuttur. Birleşik yük ve stres koşulları genellikle arızayı daha da hızlandırır. Bu özellik genellikle kusurlu parçaların taranması ve hassas paketlenmiş cihazların belirlenmesi amacıyla hızlandırılmış test tasarımına uygulanır.
İlgili Öneriler





 粤公网安备44030002007346号