
























服務熱線
解決方案

解決方案
電子封裝的可靠度|封裝缺陷與失效的表現形式
2022-03-17
1026
簡介:
電子裝置是一個非常複雜的系統,其封裝過程中的缺陷和故障也非常複雜。因此,研究包裝缺陷與失效需要對包裝過程有系統的了解,從而從多個角度分析缺陷產生的原因。
1. 包裝缺陷和失效的研究方法。
包裝的失效機制可分為兩類:過應力和磨損。壓力過大導致的故障往往是瞬間發生的,而且是災難性的;磨損是一種長期累積的損壞,通常表現為首先性能下降,其次是裝置故障。失效載荷類型可分為機械載荷、熱載荷、電載荷、輻射載荷和化學載荷。
影響包裝缺陷和失效的因素有很多,如材料成分和性能、包裝設計、環境條件和製程參數等。確定影響因素以及預防包裝缺陷和失效的基本前提。影響因素可以透過實驗或模擬來確定,一般採用物理模型法和數值參數法。對於較為複雜的缺陷和失效機制,常採用試誤法確定關鍵影響因素,但此方法需要較長的試驗時間和設備修正,效率低且成本高。
在分析失效機制的過程中,採用魚骨圖(因果圖)來展示影響因素是業界常用的方法。魚骨圖可以解釋複雜的原因和影響因素與包裝缺陷之間的關係,還可以區分各種原因並對其進行分類。在生產應用中,有一種魚骨圖叫6Ms:從機器、方法、材料、測量、人力、自然力六個維度分析影響因素。
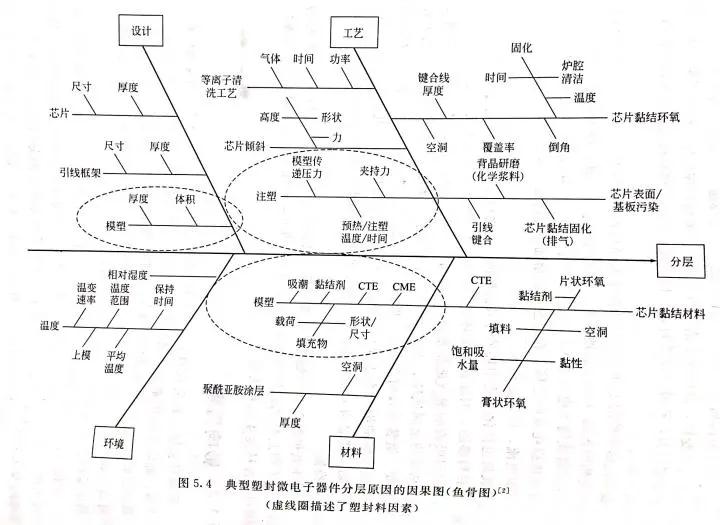
此圖為塑膠封裝晶片分層原因的魚骨圖,從設計、技術、環境和材料四個面向進行分析。透過魚骨圖,所有的影響因素都清楚地顯示出來,為故障分析奠定了良好的基礎。
2. 導致故障的負載類型。
如上節所述,封裝的載荷類型可分為機械載荷、熱載荷、電載荷、輻射載荷和化學載荷。
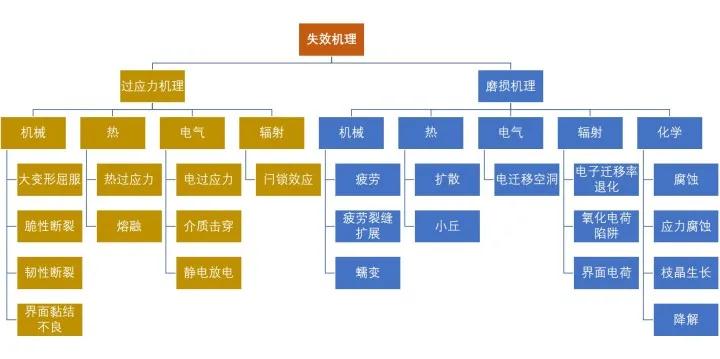
失效機制分類
機械載重:包括物理衝擊、振動、應力(如收縮應力)以及矽片上填充顆粒所施加的慣性力(如太空船的巨大加速度)等。變形、翹曲、脆性或柔性斷裂、界面分層、疲勞裂紋的產生和擴展、蠕變和蠕變裂紋等。
熱負荷:包括芯片膠固化的高溫、引線鍵合前的預熱、成型過程、後固化、相鄰元件的再處理、浸焊、氣相焊和回流焊等。熱膨脹,也會改變物理性能,例如蠕變速率。例如,出現熱膨脹係數失配(CTE失配),導致局部應力,最終導致封裝結構失效。過高的熱負荷甚至可能導致設備內易燃材料燃燒。
電氣負載:包括電流傳輸過程中突然觸電、電壓不穩或突然振盪(如接地不良)所造成的電流波動、靜電放電、過電流應力等。這些外部電力負載可能導致介電擊穿、電壓表面擊穿、熱損失或電能的電遷移。它還可能增加電解腐蝕和枝晶生長,導致洩漏電流和熱降解。
化學負荷:包括化學品使用環境引起的腐蝕、氧化和離子表面枝晶生長等。由於濕氣可以透過塑膠包裝材料滲透,因此濕氣是影響潮濕環境下塑膠包裝裝置的主要問題。塑膠封裝材料吸收的水分會從塑膠封裝材料中提取出催化劑殘留物,形成副產物進入金屬基底、半導體材料以及與晶片鍵合的各種界面,誘發元件性能下降甚至失效。例如,組裝後殘留在裝置上的助焊劑會透過塑膠封裝遷移到晶片表面。在高頻電路中,介電性能的細微變化(如吸濕後介電常數和損耗因數的變化)非常關鍵。在高壓轉換器和其他裝置中,封裝擊穿電壓的變化非常重要。此外,有些環氧聚醯胺和聚氨酯如果長時間暴露在高溫和高濕度下,會發生降解(有時稱為「逆轉」)。通常,透過加速測試來鑑定塑膠包裝材料是否容易出現此類失效。
應該指出的是,當施加不同類型的負載時,各種失效機制可能同時在塑膠封裝裝置上相互作用。例如,熱負載會導致封裝結構中相鄰材料之間的熱膨脹係數不匹配,進而導致機械故障。其他交互作用包括應力輔助腐蝕、應力腐蝕開裂、場致金屬遷移、鈍化層和電解質層裂紋、濕熱引起的封裝開裂以及溫度引起的化學反應加速等。不一定等於各個效果的總和。
3.包裝缺陷的分類
封裝缺陷主要包括引線變形、底座偏差、翹曲、晶片破裂、分層、空洞、封裝不均勻、毛邊、異物和固化不完全等。
3.1 引線變形
引線變形通常是指塑封材料的流動所引起的引線的位移或變形,通常以引線最大橫向位移x與引線長度l的比值x/L來表示。
彎曲引線可能會導致電氣短路(尤其是在高密度 I/O 裝置封裝中)。有時,彎曲產生的應力會導致接合點開裂或接合強度下降。
影響引線鍵合的因素包括封裝設計、引線佈局、引線材料和尺寸、模塑膠的性能、引線鍵合製程和封裝製程等。密度等。
3.2 基礎偏移量
偏移是指支撐晶片的載體(晶片底座)的變形和偏移。
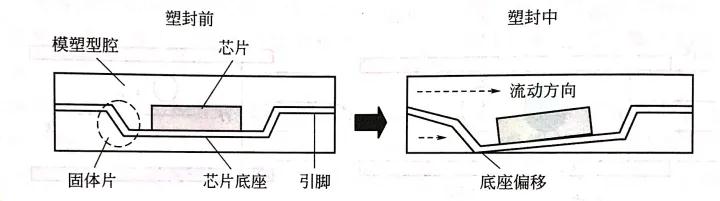
如圖所示,底座偏移是由模塑料造成的。此時,上下模腔內模塑膠流動不均會造成底座偏移。
影響底座偏移的因素包括塑膠封裝的流動性、引線框架的組裝設計以及塑膠封裝和引線框架的材料特性。 TSOP 和 TQFP 等封裝裝置由於引線框架較薄,容易出現底座偏移和引腳變形。
3.3 翹曲
翹曲是指封裝裝置在平面外的彎曲和變形。塑膠封裝製程引起的翹曲會導致分層、晶片破裂等一系列可靠性問題。
翹曲也會導致一系列製造問題。例如,在塑膠球柵陣列(PBGA)裝置中,翹曲會導致焊球的共面性較差,從而導致組裝到印刷電路板的裝置的回流焊接過程中出現安裝問題。
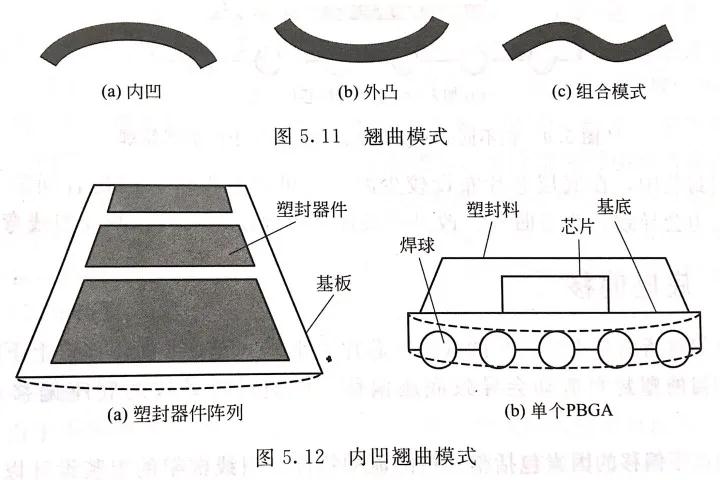
翹曲模式包括凹、凸和組合模式。在半導體公司裡,有時凹的被稱為“笑臉”,凸的被稱為“哭臉”。
翹曲的原因主要包括CTE不匹配和固化/壓縮收縮。起初,後者並沒有受到太多關注。深入研究發現,模塑膠的化學收縮對IC元件的翹曲也起到了重要作用,特別是在晶片上下兩側厚度不同的封裝裝置上。塑膠包裝材料在固化和後固化過程中,在固化溫度較高時會發生化學收縮,稱為「熱化學收縮」。透過提高玻璃化轉變溫度並減少Tg附近熱膨脹係數的變化,可以減少固化過程中的化學收縮。
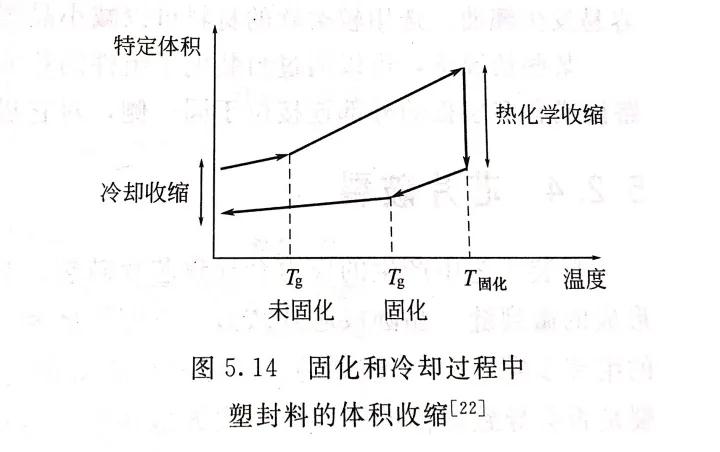
導致翹曲的因素還包括模塑料的成分、模塑料的水分、封裝的幾何結構等。 。在某些情況下,可以透過封裝電子元件的背面來補償翹曲。例如,大型陶瓷電路板或多層板的外部連接位於同一面,對其進行背面封裝可以減少翹曲。
3.4切屑破裂
封裝過程中產生的應力會導致晶片破裂。封裝過程通常會加劇先前組裝過程中形成的微裂紋。或者晶圓晶片減薄、背面研磨和晶片鍵合都是可能導致晶片裂紋萌生的步驟。
破裂和機械故障的晶片不一定會出現電氣故障。晶片裂縫是否會導致裝置瞬時電氣故障也取決於裂縫的生長路徑。例如,如果裂縫出現在晶片背面,可能不會影響任何敏感結構。
由於矽晶圓薄而脆,晶圓級封裝更容易發生晶片破裂。因此,傳遞模塑製程中的鎖模壓力、成型轉換壓力等製程參數必須嚴格控制,以防止晶片開裂。 3D堆疊封裝由於層壓工藝,容易發生晶片破裂。 3D封裝中影響晶片破損的設計因素包括晶片堆疊結構、基板厚度、成型體積、模套厚度等。
3.5層
或者說弱分層是指塑膠密封劑與其鄰近材料界面之間的分離。脫層位置可能發生在塑膠封裝微電子裝置的任意區域;也可能發生在封裝過程、封裝後製造階段或裝置使用階段。
封裝造成的黏合界面不良是造成分層的主要因素。界面空隙、封裝過程中的表面污染、固化不完全都會導致黏合不良。其他影響因素包括固化和冷卻過程中的收縮應力和翹曲。在冷卻過程中,模塑與相鄰材料之間的CTE不匹配也會導致熱機械應力,導致分層。
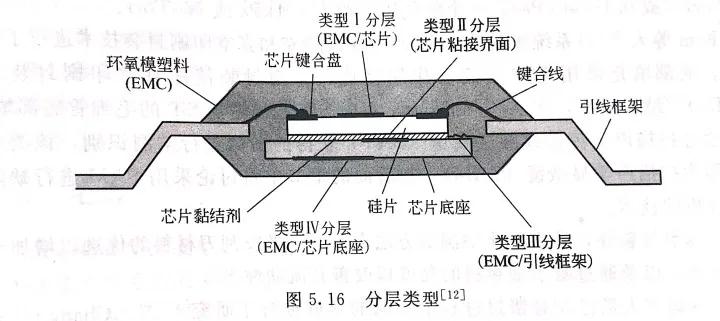
可以根據介面類型對層進行分類。
3.6腔
在封裝過程中,氣泡嵌入環氧材料中形成空隙,這種現象可能發生在封裝過程的任何階段,包括空氣環境中塑膠封裝材料的傳遞模塑、填充、填充和印刷。透過最大限度地減少空氣量(例如排空或抽真空),可以減少空隙。據報道,真空壓力範圍為1~300Torr(一個大氣壓力為760Torr)。
根據模擬分析,阻礙流動性的是底部熔體前端與切屑的接觸。熔體前緣的一部分向上流動,透過晶片周圍的大開口區域填滿模具半部的頂部。新形成的熔體前緣和吸附的熔體前緣進入半模的頂部區域,從而形成氣泡。
3.7 包裝不平整
塑膠封裝厚度不均勻會導致翹曲和分層。傳統的包裝技術,如傳遞模塑、壓力成型和澆注包裝技術,不易產生厚度不均勻的包裝缺陷。
晶圓級封裝因其製程特點,容易造成塑膠封裝厚度不均勻的情況。
為了獲得均勻厚度的塑膠密封層,晶圓載體應以最小的傾斜度固定,以利於刮刀的安裝。另外,還需要控制刮刀的位置,確保刮刀的壓力穩定,以獲得厚度均勻的塑封層。
在硬化之前,當填料顆粒聚集並在塑膠密封劑的局部區域形成不均勻分佈時,就會導致質量不同或材料成分不均勻。塑膠包裝材料混合不充分,會導致包裝、灌封過程中出現品質不一的現象。
3.8 粗布邊
毛邊是指在塑膠封裝過程中經過成型線並沉積在裝置引腳上的模塑膠。
夾緊壓力不足是產生毛邊的主要原因。如果銷釘上的模具殘留物不及時清除,就會導致組裝階段出現各種問題。例如,在下一封裝階段中黏合或黏著力不足。樹脂洩漏是毛邊的稀疏形式。
3.9 奇異粒子
在封裝過程中,如果封裝材料暴露在被污染的環境、設備或材料中,異物就會在封裝內擴散,並聚集在封裝內的金屬部分(如IC晶片、引線鍵合點)上,導致腐蝕和其他後續可靠性問題。
3.10 固化不完全
固化時間不足或固化溫度低都會導致固化不完全。另外,在兩種灌封材料的澆注中,混合比例的輕微偏差都會導致固化不完全。為了最大限度地發揮包裝材料的特性,必須確保包裝材料完全固化。在許多包裝方法中,都允許進行後固化,以確保包裝材料的完全固化。而且要注意確保包裝材料的準確比例。
4. 封裝失敗的分類
封裝失效會發生在封裝組裝或裝置使用階段。尤其是當封裝好的微電子裝置組裝在印刷電路板上時,更容易發生這種情況。此階段,裝置需要承受較高的回流溫度,這會導致塑膠封裝材料介面分層或破裂。
4.1層
上一節提到,分層是指塑膠包裝材料在黏合界面處與鄰近材料分離。可能導致分層的外部負荷和應力包括水蒸氣、濕氣、溫度及其綜合影響。
組裝階段常發生的一種分層稱為水蒸氣引起的分層,其失效機制主要是較高溫度下的水蒸氣壓力。當封裝裝置組裝在印刷電路板上時,焊錫的熔化溫度需要達到220℃甚至更高,遠高於模塑膠的玻璃化轉變溫度(約110~200℃)。在高回流溫度下,塑膠封裝材料與金屬界面之間存在的水蒸氣蒸發形成水蒸氣,產生的蒸氣壓與材料之間的熱失配、吸濕膨脹產生的應力等因素共同作用。鍵合不力或分層,甚至導致封裝破裂。與傳統的有鉛焊料相比,無鉛焊料的回流溫度更高,更容易分層。
吸濕膨脹係數(CHE),又稱吸濕膨脹係數(CME)
水分擴散到包裝界面的失效機制是水蒸氣和濕氣造成分層的重要因素。濕氣可以透過封裝或沿著引線框架和模塑膠之間的界面擴散。研究發現,當模塑和引線框架之間的界面黏合良好時,濕氣主要透過塑膠封裝進入封裝。然而,當此鍵合界面因封裝技術不良(如鍵合溫度引起的氧化、應力釋放不足引起的引線框架翹曲、過度修整和形式應力等)而劣化時,就會在鍵合界面上形成分層和微裂紋。更糟的是,水分會導致極性環氧黏合劑水化,從而削弱和降低界面處的化學鍵合。
清潔的表面是獲得良好附著力的關鍵要求。表面氧化常常導致分層(如上一篇文章中提到的)。例如,暴露在高溫下的銅合金引線框架通常會導致分層。氮氣或其他合成氣體的存在有利於避免氧化。
塑膠中的潤滑劑和黏合促進劑會促進分層。潤滑劑可以幫助模塑膠與模腔分離,但會增加界面分層的風險。另一方面,附著力促進劑可以確保模塑與晶片介面之間良好的附著力,但很難從模腔中移除。
分層不僅為水蒸氣擴散提供了路徑,也是樹脂裂縫的根源。界面是裂紋萌生的位置,當受到高的外部負荷時,裂紋將透過樹脂擴展。結果表明,晶片底座接地線與樹脂之間的分層最容易引起樹脂裂紋,其他位置的界面分層對樹脂裂紋影響不大。
4.2 氣致裂痕(爆米花現象)
水蒸氣誘發分層的進一步發展將導致氣體誘發裂縫。當包裝內的水蒸氣經由縫隙逸出時,會產生劈啪聲,與爆米花的聲音很相似,所以也稱為爆米花現象。裂縫常常從晶片底座延伸到塑膠封裝的底部。在焊接好的電路板上,透過目視檢查很難發現這些裂縫。 QFP、TQFP等大而薄的塑膠封裝形式最容易產生爆米花現象;另外,在晶片基底面積與裝置面積之比較大、晶片基底面積與最小塑封材料厚度之比較大的裝置中也容易發生。爆米花現象可能伴隨著其他問題,包括鍵結球從鍵合盤上斷裂以及鍵結球下方的矽凹坑。
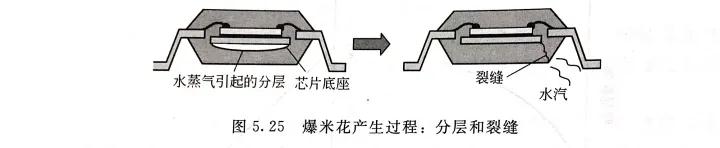
塑膠封裝裝置中的裂縫通常源自引線框架上的應力集中區域(例如邊緣和毛邊),並在最薄的塑膠封裝區域中擴展。它是引線框架表面在沖壓過程中產生的小尺寸變形。改變沖壓方向使毛邊位於引線框架的頂部或蝕刻引線框架(模製)可以減少裂縫。
減少塑膠包裝設備中的水分是減少爆米花現象的關鍵。採用高溫烘烤的方法,減少塑封元件內的水分。前期研究發現,包裝內允許的安全含水量約為1100×10^-6(0.11 wt.%)。
4.3 脆性斷裂
脆性斷裂常發生在低屈服強度和非彈性材料(如矽片)。當材料承受過大的應力時,微小的缺陷(例如空隙、夾雜物或不連續性)將導致突然的、災難性的裂縫擴展。
4.4 韌帶斷裂
塑膠包裝材料容易出現脆性和延性斷裂模式,這主要取決於環境和材料因素,包括溫度、聚合物樹脂的黏塑性特性和填充負荷。即使在含有脆性矽填料的高負荷塑膠包裝材料中,由於聚合物樹脂的黏塑性特性,仍可能發生延性斷裂。
4.5疲勞裂紋
當塑膠密封材料受到極限強度範圍內的循環應力時,會因累積疲勞斷裂而斷裂。施加在塑膠包裝材料上的濕、熱、機械或綜合負載都會產生循環應力。疲勞失效是一種磨損失效機制,裂縫通常起源於不連續點或缺陷位置。
疲勞機制包含三個階段:裂紋萌生(第一階段);裂紋穩定擴展(階段Ⅱ);突然的、不確定的和災難性的失敗(第三階段)。在循環應力作用下,第二階段疲勞裂紋擴展是指裂紋長度的穩定成長。塑膠包裝材料的裂紋擴展速率遠高於金屬材料疲勞裂紋擴展的典型值(約3倍)。
5.加速失敗的因素
而環境材料的負荷和應力,如水分、溫度和污染物,會加速塑膠包裝裝置的失效。塑膠包裝技術在包裝失效中起著關鍵作用,如塑膠包裝材料的水分擴散係數、飽和含水量、離子擴散速率、熱膨脹係數和吸濕膨脹係數都會極大地影響失效率。導致加速失效的因素主要包括水分、溫度、污染物和溶劑環境、殘餘應力、自然環境應力、製造和組裝負載以及綜合負載應力條件。 。
水分是塑膠封裝裝置中重要的加速失效因素。與濕氣引起的失效加速相關的機制包括黏合表面的退化、吸濕膨脹應力、水蒸氣壓、離子遷移以及塑膠包裝材料特性的改變。水分會改變塑膠包裝材料的玻璃化轉變溫度Tg、彈性模量和體積電阻率。
溫度是另一個關鍵的失效加速因素。通常,採用與模塑料的玻璃化轉變溫度、各種材料的熱膨脹和沖洗以及由此引起的熱機械應力相關的溫度等級來評估溫度對封裝失效的影響。溫度對包裝失效的另一個影響因素是它會改變與溫度有關的包裝材料的性能、水分擴散係數和金屬間擴散。
污染物和溶劑環境污染物為故障的發生和擴展提供了場所。污染源主要包括空氣污染物、水分、助焊劑殘留物、塑膠封裝材料中不乾淨的例子、熱降解產生的腐蝕性元素以及晶片黏合劑排出的副產物(通常是環氧樹脂)。一般情況下,塑膠封裝不會被腐蝕,但水分和污染物會在塑膠封裝內擴散並到達金屬零件,造成塑膠封裝裝置內金屬零件的腐蝕。
殘餘應力晶片鍵合會產生單位應力。應力水平主要取決於晶片鍵合層的特性。由於模塑料的收縮率比其他包裝材料大,因此成型時產生的應力相當大。應力測試晶片可用於測量組裝應力。
環境壓力 在自然環境中,塑膠包裝材料可能會降解。降解的特徵是聚合鍵的斷裂,通常是固體聚合物轉化為含有單體、二聚體和其他低分子量物質的黏稠液體。升高的溫度和封閉的環境通常會加速降解。
陽光中的紫外線和大氣臭氧層是強力的降解催化劑,可透過切斷環氧樹脂的分子鏈而導致降解。將塑膠包裝裝置與易引起降解的環境隔離,採用具有抗降解能力的聚合物是防止降解的方法。需要在濕熱環境下工作的產品需要抗降解聚合物。
製造和組裝負載 製造和組裝條件可能導致封裝失效,包括高溫、低溫、溫度變化、操作負載以及由於塑膠密封材料的流動而施加在鍵合線和晶片基座上的負載。塑膠包裝裝置組裝過程中的爆米花現象就是一個典型的例子。
綜合載重應力條件在製造、組裝或運作過程中,溫度、濕度等失效加速因素往往同時存在。負載和應力的結合常常會進一步加速失效。此功能通常應用於加速測試設計,以篩選有缺陷的部件並識別易受攻擊的封裝裝置。
相關推薦
Slkor Micro ULN2003AU:50V耐壓 500mA SOP-16 達林頓電晶體陣列
2026-10-22
2298
SLKORMICRO TL431:36V可調三端並聯電壓基準,SOT-23/TO-92封裝
2026-10-21
2658
Slkormicro SL2312 N通道功率MOSFET:20V 5A SOT-23 功率開關FET
2026-10-20
2342
Slkor SL-FW-TRS-5.5D1 溫度感測器應用解決方案
2026-07-28
5861





 粤公网安备44030002007346号