
























hotline
Oplossingen

Oplossingen
De betrouwbaarheid van elektronische verpakkingen | De vorm van verpakkingsdefecten en -storingen
2022-03-17
1025
Inleiding:
Een elektronisch apparaat is een zeer gecompliceerd systeem en de defecten en storingen in het verpakkingsproces zijn ook erg ingewikkeld. Daarom vereist de studie van verpakkingsdefecten en -fouten een systematisch begrip van het verpakkingsproces, om de oorzaken van defecten vanuit meerdere invalshoeken te analyseren.
1. Onderzoeksmethodologie naar verpakkingsdefecten en -fouten.
Het faalmechanisme van verpakkingen kan worden onderverdeeld in twee categorieën: overbelasting en slijtage. Het falen door overbelasting is vaak onmiddellijk en catastrofaal; Slijtage is een cumulatieve schade op de lange termijn, die vaak eerst tot uiting komt in prestatievermindering, gevolgd door apparaatstoringen. De typen faalbelastingen kunnen worden onderverdeeld in mechanische, thermische, elektrische, stralings- en chemische belastingen.
Er zijn veel factoren die de defecten en mislukkingen van verpakkingen beïnvloeden, zoals materiaalsamenstelling en -eigenschappen, verpakkingsontwerp, omgevingsomstandigheden en procesparameters. Bepaal de beïnvloedende factoren en het uitgangspunt voor het voorkomen van verpakkingsdefecten en -storingen. De beïnvloedende factoren kunnen worden bepaald door experiment of simulatie, en over het algemeen worden de fysieke modelmethode en de numerieke parametermethode toegepast. Voor complexere defecten en faalmechanismen wordt vaak de ‘trial-and-error’-methode gebruikt om de belangrijkste beïnvloedende factoren te bepalen, maar deze methode vereist een lange testtijd en apparatuurcorrectie, wat inefficiënt en kostbaar is.
Bij het analyseren van het faalmechanisme is het in de industrie een gebruikelijke methode om een visgraatdiagram (causaliteitsdiagram) te gebruiken om de beïnvloedende factoren weer te geven. Een visgraatdiagram kan de relatie verklaren tussen complexe oorzaken en beïnvloedende factoren en verpakkingsfouten, en kan ook verschillende oorzaken onderscheiden en classificeren. In de productietoepassing bestaat er een soort visgraatdiagram genaamd 6Ms: het analyseren van de beïnvloedende factoren vanuit zes dimensies, zoals machine, methode, materiaal, meting, mankracht en natuurkrachten.
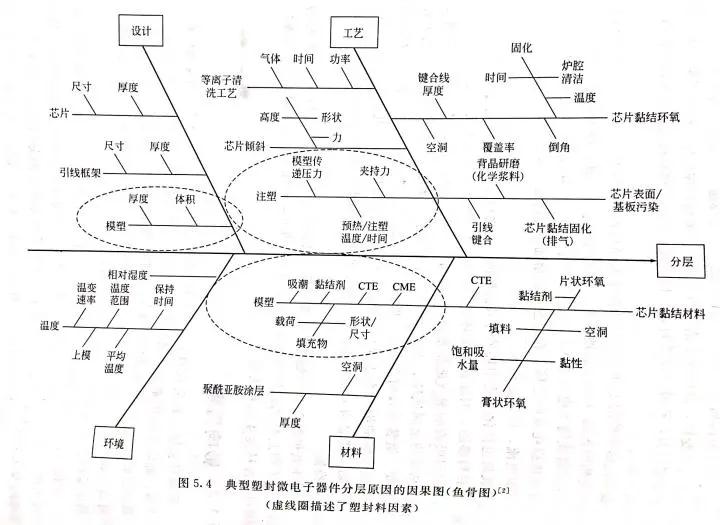
Deze foto toont het visgraatdiagram dat de redenen toont voor het delamineren van plastic verpakkingschips, en wordt geanalyseerd vanuit vier aspecten: ontwerp, technologie, milieu en materialen. Via het visgraatdiagram worden alle beïnvloedende factoren duidelijk weergegeven, wat een goede basis legt voor de faalanalyse.
2. Het belastingstype dat de storing heeft veroorzaakt.
Zoals vermeld in de vorige sectie, kunnen de belastingstypes van pakketten worden onderverdeeld in mechanische, thermische, elektrische, stralings- en chemische belastingen.
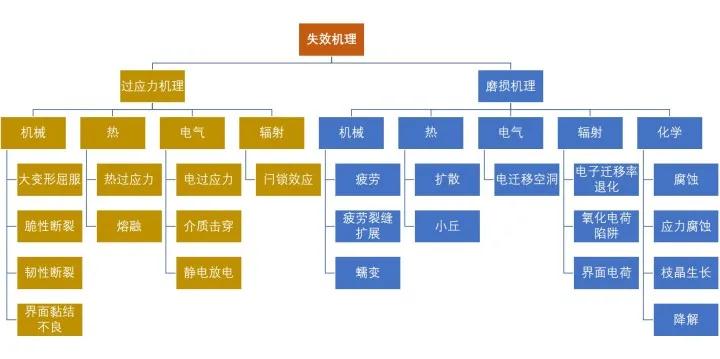
Classificatie van faalmechanisme
Mechanische belasting: inclusief fysieke impact, trillingen, spanning (zoals krimpspanning) en traagheidskracht (zoals enorme versnelling van ruimtevaartuigen) uitgeoefend door vuldeeltjes op de siliciumchip, enz. De reactie van materialen op deze belastingen kan zich manifesteren als elastisch vervorming, plastische vervorming, kromtrekken, brosse of flexibele breuk, delaminatie van het grensvlak, het ontstaan en de voortplanting van vermoeiingsscheuren, kruip- en kruipscheuren, enz.
Warmtebelasting: inclusief de hoge temperatuur van het uitharden van de matrijslijm, voorverwarmen vóór het verbinden van draden, gietproces, naharden, herverwerking van aangrenzende componenten, dompellassen, gasfaselassen en reflow-lassen, enz. Externe thermische belasting zal de grootte van materialen veranderen als gevolg van thermische uitzetting, en veranderen ook fysieke eigenschappen zoals kruipsnelheid. Er treedt bijvoorbeeld een mismatch van de thermische uitzettingscoëfficiënt (CTE-mismatch) op, wat leidt tot lokale spanningen en uiteindelijk tot het falen van de verpakkingsstructuur. Overmatige thermische belasting kan zelfs leiden tot verbranding van brandbare materialen in het apparaat.
Elektrische belasting: inclusief stroomschommelingen, elektrostatische ontlading, overstroombelasting, enz. veroorzaakt door plotselinge elektrische schokken, spanningsinstabiliteit of plotselinge oscillaties tijdens stroomoverdracht (zoals slechte aarding). Deze externe elektrische belastingen kunnen leiden tot diëlektrische doorslag, doorslag van het spanningsoppervlak, thermisch verlies of elektromigratie van elektrische energie. Het kan ook de elektrolytische corrosie en de dendrietgroei vergroten, waardoor lekstroom en thermische degradatie ontstaan.
Chemische belasting: inclusief corrosie, oxidatie en dendrietgroei aan het ionenoppervlak veroorzaakt door een chemische gebruiksomgeving. Omdat vocht door plastic verpakkingsmaterialen heen kan dringen, is vocht het grootste probleem bij plastic verpakkingsapparaten in een vochtige omgeving. Het vocht dat door het plastic verpakkingsmateriaal wordt geabsorbeerd, kan het katalysatorresidu uit het plastic verpakkingsmateriaal extraheren, waardoor bijproducten worden gevormd die de metalen basis, halfgeleidermaterialen en verschillende interfaces die aan de chip zijn gebonden binnendringen, en de verslechtering of zelfs falen van de prestaties van het apparaat veroorzaken. . De flux die na montage op het apparaat achterblijft, zal bijvoorbeeld via de plastic verpakking naar het oppervlak van de chip migreren. In hoogfrequente circuits zijn de subtiele veranderingen van diëlektrische eigenschappen (zoals de veranderingen van de diëlektrische constante en dissipatiefactor na vochtabsorptie) zeer kritisch. Bij hoogspanningsomvormers en andere apparaten is de verandering van de doorslagspanning van de behuizing erg belangrijk. Bovendien zullen sommige epoxypolyamiden en polyurethaan worden afgebroken (soms "omkering" genoemd) als ze gedurende lange tijd worden blootgesteld aan hoge temperaturen en hoge luchtvochtigheid. Meestal worden versnelde tests gebruikt om vast te stellen of plastic verpakkingsmaterialen gevoelig zijn voor dit soort storingen.
Opgemerkt moet worden dat wanneer verschillende soorten belastingen worden toegepast, verschillende faalmechanismen tegelijkertijd op plastic verpakkingsapparaten kunnen inwerken. Thermische belasting zal bijvoorbeeld een mismatch in de thermische uitzettingscoëfficiënt veroorzaken tussen aangrenzende materialen in de verpakkingsstructuur, wat mechanisch falen zal veroorzaken. Andere interacties zijn onder meer spanningsondersteunde corrosie, spanningscorrosiescheuren, veldgeïnduceerde metaalmigratie, scheuren in de passivatielaag en elektrolytlaag, pakketscheuren veroorzaakt door vochtige hitte en versnelling van de chemische reactie veroorzaakt door temperatuur, enz. In deze gevallen zijn de uitgebreide effecten van faalmechanismen zijn niet noodzakelijkerwijs gelijk aan de som van individuele effecten.
3. Classificatie van verpakkingsfouten
Verpakkingsdefecten omvatten voornamelijk vervorming van het lood, afwijking van het voetstuk, kromtrekken, barsten van spanen, delaminatie, holtes, ongelijkmatige verpakking, bramen, vreemde deeltjes en onvolledige uitharding.
3.1 Vervorming van de geleidingsdraad
De vervorming van de geleider heeft meestal betrekking op de verplaatsing of vervorming van de geleider veroorzaakt door de stroming van het plastic afdichtingsmateriaal, wat meestal wordt uitgedrukt door de verhouding x/L tussen de maximale laterale verplaatsing x van de geleider en de lengte l van de geleider.
Het buigen van kabels kan elektrische kortsluiting veroorzaken (vooral bij I/O-apparaatpakketten met hoge dichtheid). Soms zal de spanning veroorzaakt door buigen leiden tot barsten van de verbindingspunten of een afname van de verbindingssterkte.
Factoren die van invloed zijn op het verbinden van draden zijn onder meer het ontwerp van de draad, de lay-out van de draad, het draadmateriaal en de draadgrootte, de eigenschappen van de vormmassa, het draadverbindingsproces en het verpakkingsproces, enz. De draadparameters die het buigen van de draad beïnvloeden, zijn onder meer draaddiameter, draadlengte, draadbreukbelasting, draad dichtheid enzovoort.
3.2 Basisoffset
De offset heeft betrekking op de vervorming en offset van de drager (chipbasis) die de chip ondersteunt.
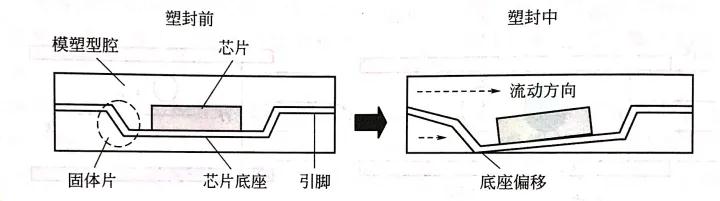
Zoals weergegeven in de figuur, wordt de basisverschuiving veroorzaakt door de vormmassa. Op dit moment zal de ongelijkmatige stroming van de vormmassa in de bovenste en onderste vormholten de basisverschuiving veroorzaken.
De factoren die de offset van de basis beïnvloeden, zijn onder meer de vloeibaarheid van de plastic verpakking, het montageontwerp van het leadframe en de materiaaleigenschappen van de plastic verpakking en het leadframe. Verpakkingsapparaten zoals TSOP en TQFP zijn gevoelig voor basisverschuiving en pinvervorming als gevolg van het dunne leadframe.
3.3 kromtrekken
Kromtrekken verwijst naar het buigen en vervormen van verpakte apparaten uit het vlak. Het kromtrekken veroorzaakt door het plastic verpakkingsproces zal leiden tot een reeks betrouwbaarheidsproblemen zoals delaminatie en chipscheuren.
Kromtrekken zal ook leiden tot een reeks productieproblemen. Bij apparaten met een plastic ball grid array (PBGA) zal kromtrekken bijvoorbeeld leiden tot een slechte coplanariteit van soldeerballen, wat zal leiden tot montageproblemen bij het reflow-soldeerproces van de apparaten die op printplaten zijn gemonteerd.
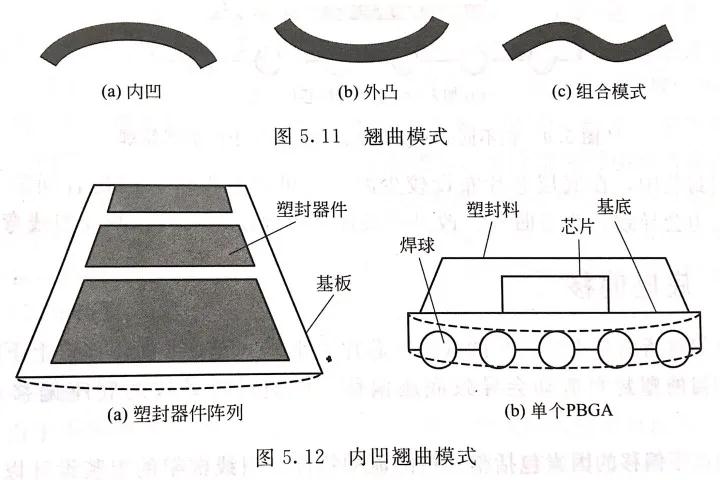
Warping-modi omvatten concave, convexe en gecombineerde modi. In halfgeleiderbedrijven wordt het concave soms een "lachend gezicht" genoemd en het convexe "huilend gezicht".
De oorzaken van kromtrekken omvatten voornamelijk CTE-mismatch en uithardings-/compressiekrimp. In eerste instantie kreeg dit laatste niet veel aandacht. Uit diepgaand onderzoek is gebleken dat de chemische krimp van vormmassa ook een belangrijke rol speelde bij het kromtrekken van IC-apparaten, vooral op de verpakkingsapparaten met verschillende diktes aan de boven- en onderkant van de chip. Tijdens het uitharden en naharden zal de chemische krimp van kunststof verpakkingsmateriaal optreden bij een hoge uithardingstemperatuur, wat "thermochemische krimp" wordt genoemd. Door de glasovergangstemperatuur te verhogen en de verandering van de thermische uitzettingscoëfficiënt nabij Tg te verkleinen, kan de chemische krimp tijdens het uitharden worden verminderd.
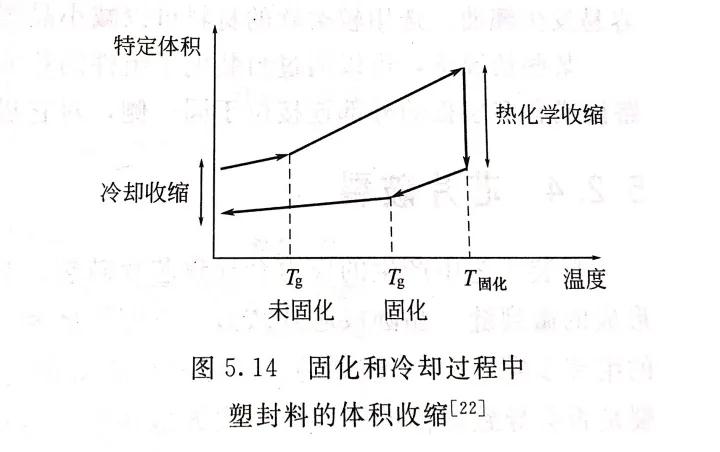
De factoren die tot kromtrekking leiden, omvatten ook ingrediënten van de vormmassa, vocht van de vormmassa, geometrische structuur van de verpakking, enz. Door de materialen en componenten van plastic verpakkingen, procesparameters, verpakkingsstructuur en pre-verpakkingsomgeving te controleren, kan het kromtrekken van de verpakking worden geminimaliseerd. . In sommige gevallen kan het kromtrekken worden gecompenseerd door de achterkant van elektronische componenten te verpakken. De externe aansluitingen van grote keramische printplaten of meerlaagse platen bevinden zich bijvoorbeeld aan dezelfde kant, en de achterverpakking ervan kan kromtrekken verminderen.
3.4Chipbreuk
De spanning die tijdens het verpakkingsproces ontstaat, zorgt ervoor dat de chip barst. Het verpakkingsproces verergert meestal de microscheurtjes die tijdens het vorige assemblageproces zijn ontstaan. Of het dunner worden van de waferchips, het terugslijpen en het verbinden van de spanen zijn allemaal stappen die kunnen leiden tot het ontstaan van spaanscheuren.
Gebarsten en mechanisch defecte chips hebben niet noodzakelijkerwijs elektrische storingen. Of de chipscheur tot een onmiddellijk elektrisch falen van het apparaat zal leiden, hangt ook af van het groeipad van de scheur. Als de scheur bijvoorbeeld aan de achterkant van de chip verschijnt, heeft dit mogelijk geen invloed op de gevoelige structuur.
Omdat siliciumwafels dun en bros zijn, is de kans groter dat chipscheuren optreden in pakketten op waferniveau. Daarom moeten de procesparameters zoals klemdruk en vormconversiedruk bij het transfervormproces strikt worden gecontroleerd om te voorkomen dat de chip barst. Door het lamineerproces kunnen er gemakkelijk spaanscheuren optreden in een 3D-gestapeld pakket. De ontwerpfactoren die de spaanbreuk in 3D-verpakkingen beïnvloeden, zijn onder meer de structuur van de spaanstapel, de dikte van het substraat, het vormvolume, de dikte van de malhuls, enz.
3.5 layer
Of zwakke delaminatie verwijst naar de scheiding tussen de kunststof afdichtingsmassa en het aangrenzende materiaalgrensvlak. De delaminatiepositie kan op elk gebied in het micro-elektronische apparaat met plastic verpakking voorkomen; Het kan ook voorkomen tijdens het verpakkingsproces, de productiefase na de verpakking of de fase van het gebruik van het apparaat.
De slechte hechtingsinterface veroorzaakt door de verpakking is de belangrijkste factor die delaminatie veroorzaakt. Open ruimtes op het grensvlak, oppervlakteverontreiniging tijdens het verpakken en onvolledige uitharding zullen allemaal leiden tot een slechte hechting. Andere beïnvloedende factoren zijn onder meer krimpspanning en kromtrekken tijdens het uitharden en afkoelen. Tijdens het koelproces zal de CTE-mismatch tussen de vormmassa en de aangrenzende materialen ook leiden tot thermomechanische spanning, wat tot delaminatie zal leiden.
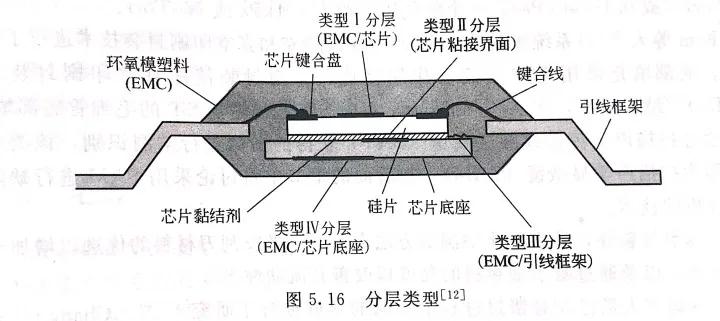
Lagen kunnen worden geclassificeerd op basis van het interfacetype.
3.6-caviteit
Tijdens het verpakkingsproces worden bellen ingebed in epoxymaterialen om holtes te vormen, wat in elk stadium van het verpakkingsproces kan voorkomen, inclusief transfergieten, vullen, inpotten en printen van plastic verpakkingsmaterialen in een luchtomgeving. Door de hoeveelheid lucht te minimaliseren, zoals leegmaken of stofzuigen, kunnen de holtes worden verminderd. Er is gerapporteerd dat het vacuümdrukbereik 1 ~ 300Torr is (één atmosferische druk is 760Torr).
Volgens de simulatieanalyse is het het contact tussen de voorkant van de onderste smelt en de chip die de vloeibaarheid belemmert. Een deel van de voorkant van de smelt stroomt naar boven en vult de bovenkant van de mal tot de helft door het grote open gebied rond de chip. Het nieuw gevormde smeltfront en het geadsorbeerde smeltfront komen in het bovenste gedeelte van de vormhelft terecht en vormen zo bellen.
3.7 Ongelijkmatige verpakking
Een niet-uniforme dikte van de plastic verpakking zal leiden tot kromtrekken en delaminatie. Traditionele verpakkingstechnologieën, zoals transfermolding, drukgieten en gietverpakkingstechnologie, zijn niet eenvoudig om verpakkingsfouten met een ongelijkmatige dikte te produceren.
Verpakkingen op wafelniveau veroorzaken gemakkelijk een ongelijkmatige dikte van de plastic verpakking vanwege de technologische kenmerken.
Om een uniforme dikte van de plastic afdichtingslaag te verkrijgen, moet de waferdrager met een minimale helling worden bevestigd om de installatie van de schraper te vergemakkelijken. Bovendien is het noodzakelijk om de positie van de schraper te controleren om ervoor te zorgen dat de druk van de schraper stabiel is, om zo een uniforme dikte van de plastic afdichtlaag te verkrijgen.
Wanneer de vulstofdeeltjes zich vóór het uitharden verzamelen en een ongelijkmatige verdeling vormen in het lokale gebied van de kunststof afdichtingsmassa, zal dit leiden tot een andere kwaliteit of een ongelijkmatige materiaalsamenstelling. Onvoldoende mengen van kunststof verpakkingsmaterialen zal leiden tot verschillende kwaliteitsverschijnselen in het proces van verpakken en oppotten.
3.8 ruwe zelfkant
De ruwe rand verwijst naar de vormmassa die door de vormlijn gaat en tijdens het plasticverpakkingsproces op de pin van het apparaat wordt afgezet.
Onvoldoende klemdruk is de voornaamste oorzaak van bramen. Als de schimmelresten op de pinnen niet tijdig worden verwijderd, leidt dit tot diverse problemen in de montagefase. Bijvoorbeeld onvoldoende hechting of hechting in de volgende verpakkingsfase. Harslekkage is een zeldzame vorm van bramen.
3.9 Exotische deeltjes
Als de verpakkingsmaterialen tijdens het verpakkingsproces worden blootgesteld aan de vervuilde omgeving, apparatuur of materialen, zullen vreemde deeltjes in de verpakking diffunderen en zich ophopen op de metalen onderdelen in de verpakking (zoals IC-chips en draadverbindingspunten), wat zal leiden tot tot corrosie en andere daaropvolgende betrouwbaarheidsproblemen.
3.10 Onvolledige uitharding
Onvoldoende uithardingstijd of een lage uithardingstemperatuur zal leiden tot onvolledige uitharding. Bovendien zal bij het gieten van de twee potgrondmaterialen de geringe afwijking van de mengverhouding leiden tot een onvolledige uitharding. Om de eigenschappen van verpakkingsmaterialen te maximaliseren, is het noodzakelijk ervoor te zorgen dat de verpakkingsmaterialen volledig zijn uitgehard. Bij veel verpakkingsmethoden is naharding toegestaan om de volledige uitharding van verpakkingsmaterialen te garanderen. Bovendien moet er aandacht worden besteed aan het waarborgen van de juiste verhouding van verpakkingsmaterialen.
4. Classificatie van pakketfouten
Het falen van het pakket zal optreden in de fase van de assemblage van het pakket of het gebruik van het apparaat. Vooral wanneer het verpakte micro-elektronische apparaat op de printplaat wordt gemonteerd, is de kans groter dat dit gebeurt. In dit stadium moet het apparaat een hoge reflow-temperatuur verdragen, wat zal leiden tot delaminatie of barsten van de interface van het plastic verpakkingsmateriaal.
4.1 layer
Zoals vermeld in de vorige sectie, verwijst delaminatie naar de scheiding van plastic verpakkingsmaterialen van aangrenzende materialen op het verbindingsvlak. Externe belastingen en spanningen die tot delaminatie kunnen leiden, zijn onder meer waterdamp, vocht, temperatuur en hun gecombineerde effecten.
Een soort delaminatie die vaak voorkomt tijdens de assemblagefase wordt door waterdamp geïnduceerde delaminatie genoemd, en het faalmechanisme ervan is voornamelijk waterdampdruk bij relatief hoge temperaturen. Wanneer het pakketapparaat op de printplaat wordt gemonteerd, moet de smelttemperatuur van het soldeer 220 ℃ of zelfs hoger bereiken, wat veel hoger is dan de glasovergangstemperatuur van de vormmassa (ongeveer 110 ~ 200 ℃). Bij een hoge reflow-temperatuur verdampt de waterdamp die bestaat tussen het plastic verpakkingsmateriaal en het metalen grensvlak en vormt waterdamp, en de gegenereerde dampdruk werkt samen met factoren zoals thermische mismatch tussen materialen, stress veroorzaakt door vochtabsorptie en uitzetting, enz. , wat uiteindelijk leidt tot een zwakke hechting of delaminatie van de interface, en zelfs tot het scheuren van de verpakking. Vergeleken met traditionele soldeer op loodbasis hebben loodvrije soldeer een hogere reflow-temperatuur en zijn ze gevoeliger voor delaminatie.
Vochtopname-uitzettingscoëfficiënt (CHE), ook bekend als vochtuitzettingscoëfficiënt (CME)
Het faalmechanisme van vochtdiffusie naar het verpakkingsoppervlak is een belangrijke factor bij delaminatie veroorzaakt door waterdamp en vocht. Vocht kan door de verpakking of langs het grensvlak tussen het leadframe en de vormmassa diffunderen. Gebleken is dat wanneer het grensvlak tussen gietmassa en leadframe goed is verbonden, vocht voornamelijk via de kunststofverpakking de verpakking binnendringt. Wanneer dit verbindingsvlak echter verslechtert als gevolg van een slechte verpakkingstechnologie (zoals oxidatie veroorzaakt door de verbindingstemperatuur, kromtrekken van het leadframe veroorzaakt door onvoldoende spanningsvrijgave, overmatig afsnijden en formele spanning, enz.), zullen er delaminatie en microscheurtjes worden gevormd op de verpakkingsoverzicht, en vocht of waterdamp zal zich gemakkelijk langs dit pad verspreiden. Erger nog, vocht zal leiden tot hydratatie van polaire epoxylijm, waardoor de chemische binding op het grensvlak zal verzwakken en verminderen.
Een schoon oppervlak is de belangrijkste vereiste voor een goede hechting. Oppervlakteoxidatie leidt vaak tot delaminatie (zoals vermeld in het vorige artikel). Leadframes van koperlegeringen die worden blootgesteld aan hoge temperaturen leiden bijvoorbeeld vaak tot delaminatie. De aanwezigheid van stikstof of ander synthetisch gas is gunstig om oxidatie te voorkomen.
Smeermiddelen en hechtingsbevorderaars in kunststoffen kunnen delaminatie bevorderen. Smeermiddel kan ervoor zorgen dat de vormmassa zich losmaakt van de vormholte, maar vergroot het risico op delaminatie van het grensvlak. Aan de andere kant kan een hechtingspromotor zorgen voor een goede hechting tussen de vormmassa en het grensvlak van de chip, maar deze is moeilijk uit de vormholte te verwijderen.
Gelaagdheid biedt niet alleen een pad voor waterdampdiffusie, maar is ook de bron van harsscheuren. Het grensvlak is de locatie waar de scheur begint, en de scheur zal zich door de hars voortplanten wanneer deze wordt blootgesteld aan hoge externe belasting. De resultaten laten zien dat de delaminatie tussen de grond van de chipbasis en de hars het meest waarschijnlijk de harsscheur veroorzaakt, en dat de delaminatie van het grensvlak in andere posities weinig invloed heeft op de harsscheur.
4.2 Gasgeïnduceerd kraken (popcornfenomeen)
De verdere ontwikkeling van door waterdamp veroorzaakte stratificatie zal leiden tot gasgeïnduceerd kraken. Wanneer de waterdamp in de verpakking door de scheur ontsnapt, produceert deze een knetterend geluid, dat sterk lijkt op het geluid van popcorn, daarom wordt het ook wel popcornfenomeen genoemd. Scheuren strekken zich vaak uit van de chipbasis tot de onderkant van de plastic verpakking. In de gesoldeerde printplaat zijn deze scheuren moeilijk te vinden door visuele inspectie. Grote en dunne plastic verpakkingsvormen zoals QFP en TQFP veroorzaken het meest waarschijnlijk een popcornfenomeen; Bovendien komt dit ook gemakkelijk voor bij apparaten met een grote verhouding tussen het chipbasisoppervlak en het apparaatoppervlak en een grote verhouding tussen het chipbasisoppervlak en de minimale dikte van het plastic afdichtingsmateriaal. Het fenomeen popcorn kan gepaard gaan met andere problemen, waaronder het breken van de verbindingsbal van de verbindingsschijf en de siliciumputten onder de verbindingsbal.
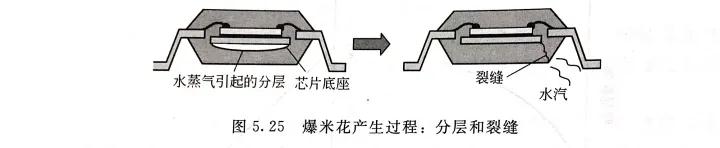
Scheuren in plastic verpakkingsapparaten zijn meestal afkomstig van spanningsconcentratiegebieden (zoals randen en bramen) op het leadframe, en planten zich voort in het dunste plastic verpakkingsgebied. Het is de kleine vervorming van het oppervlak van het leadframe die tijdens het stempelproces wordt veroorzaakt. Het veranderen van de stempelrichting zodat de bramen zich op de bovenkant van het leadframe bevinden of het etsen van het leadframe (matrijspersen) kan de scheuren verminderen.
Het verminderen van vocht in plastic verpakkingsapparaten is de sleutel tot het verminderen van het popcorn-fenomeen. Gebruik de methode van bakken op hoge temperatuur om het vocht in het plastic verpakkingsapparaat te verminderen. Uit eerder onderzoek is gebleken dat het toegestane veilige vochtgehalte in de verpakking ongeveer 1100× 10^-6 (0.11 gew.%) bedraagt. Bakken op 125℃ gedurende 24 uur kan het in de verpakking opgenomen vocht volledig verwijderen.
4.3 brosse breuk
Brosse breuk komt vaak voor bij lage vloeigrens en inelastische materialen (zoals siliciumchips). Wanneer het materiaal overbelast wordt, zal een plotselinge en catastrofale scheurvoortplanting het gevolg zijn van kleine defecten zoals holtes, insluitsels of discontinuïteiten.
4.4 Ligamentruptuur
Kunststof verpakkingsmaterialen zijn gevoelig voor brosse en ductiele breukvormen, die voornamelijk afhankelijk zijn van omgevings- en materiaalfactoren, waaronder temperatuur, viscoplastische eigenschappen van polymeerhars en vulbelasting. Zelfs in plastic verpakkingsmaterialen met een hoge belasting die bros siliciumvulmiddel bevatten, kan er nog steeds ductiele breuk optreden als gevolg van de viscoplastische eigenschappen van polymeerhars.
4.5 vermoeiingsscheur
Wanneer het kunststof afdichtingsmateriaal wordt onderworpen aan de cyclische spanning binnen het grenssterktebereik, zal het breken als gevolg van geaccumuleerde vermoeidheidsbreuken. De natte, thermische, mechanische of uitgebreide belastingen die op de plastic verpakkingsmaterialen worden uitgeoefend, zullen allemaal cyclische spanningen veroorzaken. Vermoeidheidsfalen is een soort slijtage-falenmechanisme, en scheuren ontstaan meestal op discontinue punten of defectposities.
Het vermoeiingsmechanisme omvat drie fasen: scheurinitiatie (fase ⅰ); Stabiele scheurvoortplanting (stadium Ⅱ); Plotselinge, onzekere en catastrofale mislukking (fase III). Onder cyclische spanning verwijst de voortplanting van vermoeiingsscheuren in fase ⅱ naar de gestage groei van de scheurlengte. De scheurgroeisnelheid van plastic verpakkingsmaterialen is veel hoger dan de typische waarde van vermoeiingsscheurgroei van metalen materialen (ongeveer 3 keer).
5. Factoren die mislukkingen versnellen
En de belasting en stress van omgevingsmaterialen, zoals vocht, temperatuur en verontreinigende stoffen, zullen het falen van plastic verpakkingsapparaten versnellen. Kunststofverpakkingstechnologie speelt een sleutelrol bij het falen van verpakkingen, zoals de vochtdiffusiecoëfficiënt, het verzadigde vochtgehalte, de ionendiffusiesnelheid, de thermische uitzettingscoëfficiënt en de vochtabsorptie-uitzettingscoëfficiënt van plastic verpakkingsmaterialen, die het uitvalpercentage sterk zullen beïnvloeden. Factoren die tot versneld falen leiden, zijn voornamelijk vocht, temperatuur, verontreinigende stoffen en oplosmiddelomgeving, restspanning, natuurlijke omgevingsstress, productie- en assemblagebelastingen en uitgebreide belastingsspanningsomstandigheden. Vocht kan delaminatie, barsten en corrosie van met plastic ingekapselde micro-elektronische apparaten versnellen.
Vocht is een belangrijke faalversnellende factor bij kunststofverpakkingen. De mechanismen die verband houden met de versnelling van het falen veroorzaakt door vocht omvatten de degradatie van het hechtingsoppervlak, vochtabsorptie en uitzettingsspanning, waterdampdruk, ionenmigratie en de verandering van de eigenschappen van plastic verpakkingsmaterialen. Vocht kan de glasovergangstemperatuur Tg, de elasticiteitsmodulus en de volumeweerstand van plastic verpakkingsmaterialen veranderen.
Temperatuur is een andere belangrijke factor die storingen versnelt. Gewoonlijk wordt de temperatuurgraad die verband houdt met de glasovergangstemperatuur van de vormmassa, de thermische uitzetting en het wassen van verschillende materialen en de daardoor veroorzaakte thermisch-mechanische spanning gebruikt om het effect van de temperatuur op het falen van de verpakking te evalueren. Een andere invloedsfactor van temperatuur op het falen van verpakkingen is dat het de eigenschappen van verpakkingsmaterialen, de vochtdiffusiecoëfficiënt en de intermetallische diffusie gerelateerd aan de temperatuur zal veranderen.
Verontreinigingen en oplosmiddelhoudende milieuverontreinigende stoffen bieden een plaats voor het initiëren en uitbreiden van storingen. De bronnen van vervuiling omvatten voornamelijk luchtverontreinigende stoffen, vocht, vloeimiddelresiduen, onreine voorbeelden in plastic verpakkingsmaterialen, corrosieve elementen geproduceerd door thermische degradatie en bijproducten (meestal epoxy) die vrijkomen uit chipkleefstoffen. Over het algemeen zal de plastic verpakking niet corroderen, maar zullen vocht en verontreinigende stoffen in de plastic verpakking diffunderen en de metalen onderdelen bereiken, waardoor corrosie van de metalen onderdelen in de plastic verpakkingsapparaten ontstaat.
Restspanning bij het verbinden van spaanders veroorzaakt eenheidsspanning. Het spanningsniveau hangt voornamelijk af van de eigenschappen van de hechtlaag van de chip. Omdat de krimp van vormmassa groter is dan die van andere verpakkingsmaterialen, is de spanning die ontstaat tijdens het vormen vrij groot. Met de stresstestchip kan de montagespanning worden gemeten.
Milieubelasting In de natuurlijke omgeving kunnen plastic verpakkingsmaterialen worden afgebroken. De afbraak wordt gekenmerkt door het verbreken van polymerisatiebindingen, en het komt vaak voor dat vaste polymeren worden omgezet in stroperige vloeistoffen die monomeren, dimeren en andere soorten met een laag molecuulgewicht bevatten. Verhoogde temperaturen en een gesloten omgeving versnellen vaak de afbraak.
Ultraviolette stralen in zonlicht en de ozonlaag in de atmosfeer zijn krachtige katalysatoren voor afbraak, wat tot afbraak kan leiden door het afsnijden van de moleculaire keten van epoxyhars. Het isoleren van het plastic verpakkingsapparaat van de omgeving die gemakkelijk degradatie kan veroorzaken, en het gebruik van polymeren met een anti-degradatievermogen zijn de methoden om degradatie te voorkomen. Producten die in een warme en vochtige omgeving moeten werken, vereisen anti-degradatiepolymeren.
Productie- en assemblagebelasting De productie- en assemblageomstandigheden kunnen leiden tot het falen van de verpakking, inclusief hoge temperaturen, lage temperaturen, temperatuurveranderingen, bedrijfsbelasting en de belasting die wordt uitgeoefend op verbindingsdraden en chipbasis als gevolg van de stroming van plastic afdichtingsmateriaal. Een typisch voorbeeld hiervan is het popcornfenomeen tijdens de assemblage van kunststofverpakkingen.
Uitgebreide belastingscondities Tijdens het fabricage-, montage- of gebruiksproces bestaan er vaak gelijktijdig faalversnellingsfactoren zoals temperatuur en vocht. Gecombineerde belasting- en spanningsomstandigheden versnellen het falen vaak nog verder. Deze functie wordt vaak toegepast op het versnelde testontwerp met als doel defecte onderdelen te screenen en kwetsbare verpakte apparaten te identificeren.
Gerelateerde aanbevelingen





 粤公网安备44030002007346号