
























Hotline usługi
Nasze rozwiązania

Nasze rozwiązania
Niezawodność opakowań elektronicznych | Forma wad i uszkodzeń opakowań
2022-03-17
1025
Wstęp:
Urządzenie elektroniczne to bardzo skomplikowany system, a defekty i awarie w procesie jego pakowania również są bardzo skomplikowane. Dlatego badanie wad i uszkodzeń opakowań wymaga systematycznego zrozumienia procesu pakowania, aby analizować przyczyny wad z wielu punktów widzenia.
1. Metodologia badań wad i uszkodzeń opakowań.
Mechanizm uszkodzenia opakowania można podzielić na dwie kategorie: przeciążenie i zużycie. Awaria spowodowana nadmiernym stresem jest często natychmiastowa i katastrofalna; Zużycie to długotrwałe, kumulatywne uszkodzenie, które często wyraża się najpierw jako pogorszenie wydajności, a następnie awaria urządzenia. Rodzaje obciążeń awaryjnych można podzielić na obciążenia mechaniczne, termiczne, elektryczne, radiacyjne i chemiczne.
Na wady i awarie opakowań wpływa wiele czynników, takich jak skład i właściwości materiału, projekt opakowania, warunki środowiskowe i parametry procesu. Określ czynniki wpływające i podstawowe założenia zapobiegania wadom i awariom opakowań. Czynniki wpływające można określić za pomocą eksperymentu lub symulacji, przy czym ogólnie przyjmuje się metodę modelu fizycznego i metodę parametrów numerycznych. W przypadku bardziej złożonych defektów i mechanizmów awarii często stosuje się metodę prób i błędów w celu określenia kluczowych czynników wpływających, ale metoda ta wymaga długiego czasu testów i korekty sprzętu, co jest nieefektywne i kosztowne.
W procesie analizy mechanizmu awarii powszechną w branży metodą jest wykorzystywanie diagramu rybiej ości (diagramu przyczynowości) w celu pokazania czynników wpływających. Diagram rybiej ości może wyjaśnić związek pomiędzy złożonymi przyczynami a czynnikami wpływającymi i wadami opakowań, a także potrafi rozróżnić różne przyczyny i sklasyfikować je. W aplikacji produkcyjnej istnieje rodzaj diagramu ości zwanego 6Ms: analiza czynników wpływających z sześciu wymiarów, takich jak maszyna, metoda, materiał, pomiary, siła robocza i siły naturalne.
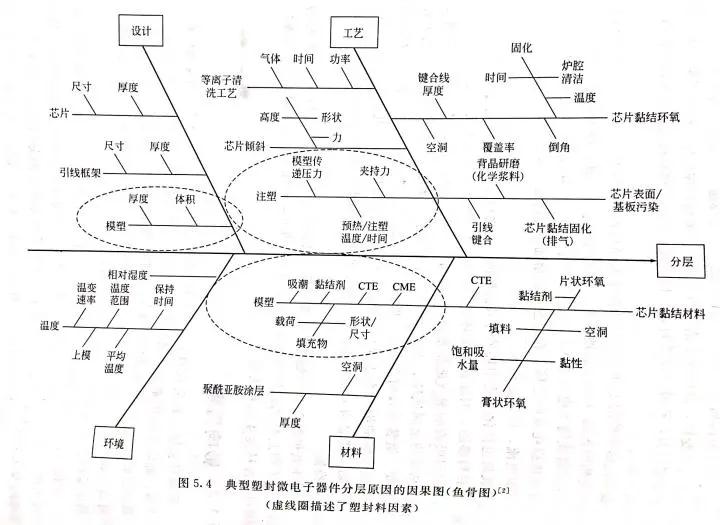
To zdjęcie przedstawia diagram typu rybiej ości przedstawiający przyczyny rozwarstwiania się wiórów opakowaniowych z tworzyw sztucznych i jest analizowany pod kątem czterech aspektów: projektu, technologii, środowiska i materiałów. Diagram rybiej ości wyraźnie pokazuje wszystkie czynniki wpływające, co stanowi dobrą podstawę do analizy awarii.
2. Typ obciążenia, który spowodował awarię.
Jak wspomniano w poprzednim rozdziale, rodzaje obciążeń opakowań można podzielić na mechaniczne, termiczne, elektryczne, radiacyjne i chemiczne.
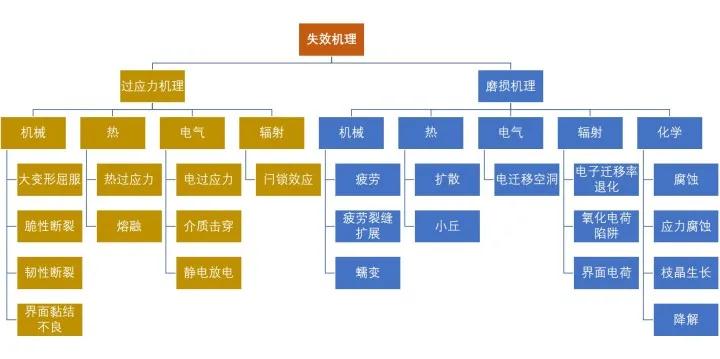
Klasyfikacja mechanizmu awarii
Obciążenie mechaniczne: obejmujące uderzenia fizyczne, wibracje, naprężenia (takie jak naprężenia skurczowe) i siłę bezwładności (takie jak ogromne przyspieszenie statku kosmicznego) wywierane przez cząstki wypełniające na chip krzemowy itp. Reakcja materiałów na te obciążenia może objawiać się sprężystością deformacja, odkształcenie plastyczne, wypaczenie, pękanie kruche lub elastyczne, rozwarstwienie powierzchni styku, powstawanie i propagacja pęknięć zmęczeniowych, pełzanie i pękanie pełzające itp.
Obciążenie cieplne: w tym wysoka temperatura utwardzania kleju matrycowego, podgrzewanie wstępne przed klejeniem drutu, proces formowania, utwardzanie końcowe, obróbka sąsiednich elementów, spawanie zanurzeniowe, spawanie w fazie gazowej i zgrzewanie rozpływowe itp. Zewnętrzne obciążenie termiczne zmieni rozmiar materiałów ze względu na rozszerzalność cieplną, a także zmienić właściwości fizyczne, takie jak szybkość pełzania. Na przykład dochodzi do niedopasowania współczynnika rozszerzalności cieplnej (niedopasowania CTE), co prowadzi do lokalnych naprężeń i ostatecznie prowadzi do zniszczenia konstrukcji opakowania. Nadmierne obciążenie termiczne może nawet doprowadzić do zapalenia się materiałów palnych w urządzeniu.
Obciążenie elektryczne: w tym wahania prądu, wyładowania elektrostatyczne, przeciążenia prądowe itp. spowodowane nagłym porażeniem prądem, niestabilnością napięcia lub nagłymi oscylacjami podczas przesyłania prądu (np. złym uziemieniem). Te zewnętrzne obciążenia elektryczne mogą prowadzić do przebicia dielektryka, przebicia powierzchni napięcia, strat cieplnych lub elektromigracji energii elektrycznej. Może również nasilać korozję elektrolityczną i wzrost dendrytów, powodując prąd upływowy i degradację termiczną.
Obciążenie chemiczne: w tym korozja, utlenianie i wzrost dendrytów na powierzchni jonów spowodowane środowiskiem stosowania środków chemicznych. Ponieważ wilgoć może przenikać przez plastikowe materiały opakowaniowe, wilgoć jest głównym problemem wpływającym na plastikowe urządzenia opakowaniowe w wilgotnym środowisku. Wilgoć wchłonięta przez plastikowy materiał opakowaniowy może wyodrębnić pozostałości katalizatora z plastikowego materiału opakowaniowego, tworząc produkty uboczne, które dostają się do metalowej podstawy, materiałów półprzewodnikowych i różnych interfejsów związanych z chipem, powodując pogorszenie lub nawet awarię działania urządzenia . Przykładowo strumień pozostający na urządzeniu po montażu będzie migrował na powierzchnię chipa poprzez plastikowe opakowanie. W obwodach wysokiej częstotliwości subtelne zmiany właściwości dielektrycznych (takie jak zmiany stałej dielektrycznej i współczynnika rozproszenia po absorpcji wilgoci) są bardzo krytyczne. W przetwornicach wysokiego napięcia i innych urządzeniach bardzo istotna jest zmiana napięcia przebicia pakietu. Ponadto niektóre epoksypoliamidy i poliuretany ulegną degradacji (czasami nazywanej „odwróceniem”), jeśli zostaną wystawione na działanie wysokiej temperatury i wysokiej wilgotności przez długi czas. Zwykle stosuje się przyspieszone testy w celu ustalenia, czy plastikowe materiały opakowaniowe są podatne na tego rodzaju awarie.
Należy mieć na uwadze, że przy zastosowaniu różnych rodzajów obciążeń na urządzenia opakowaniowe z tworzyw sztucznych mogą oddziaływać jednocześnie różne mechanizmy awarii. Na przykład obciążenie termiczne spowoduje niedopasowanie współczynnika rozszerzalności cieplnej pomiędzy sąsiadującymi materiałami w strukturze opakowania, co spowoduje uszkodzenie mechaniczne. Inne interakcje obejmują korozję wspomaganą naprężeniową, pękanie korozyjne naprężeniowe, migrację metalu indukowaną polem, pęknięcia w warstwie pasywacyjnej i warstwie elektrolitu, pękanie opakowania spowodowane wilgotnym ciepłem oraz przyspieszenie reakcji chemicznych spowodowane temperaturą itp. W tych przypadkach kompleksowe efekty mechanizmów awarii nie musi być równa sumie poszczególnych skutków.
3. Klasyfikacja wad opakowań
Wady opakowania obejmują głównie deformację ołowiu, odchylenie cokołu, wypaczenie, pękanie wiórów, rozwarstwianie, puste przestrzenie, nierówne opakowanie, zadziory, cząstki obce i niepełne utwardzenie.
3.1 Odkształcenie przewodu ołowianego
Odkształcenie doprowadzenia zwykle odnosi się do przemieszczenia lub odkształcenia doprowadzenia spowodowanego przepływem plastikowego materiału uszczelniającego, które zwykle wyraża się stosunkiem x/L pomiędzy maksymalnym przemieszczeniem bocznym x doprowadzenia a długością l doprowadzenia.
Zgięte przewody mogą spowodować zwarcie elektryczne (szczególnie w pakietach urządzeń we/wy o dużej gęstości). Czasami naprężenia spowodowane zginaniem prowadzą do pękania punktów łączenia lub zmniejszenia siły wiązania.
Czynniki wpływające na łączenie drutu obejmują konstrukcję opakowania, układ drutu, materiał i rozmiar drutu, właściwości masy formierskiej, proces łączenia drutu i proces pakowania itp. Parametry drutu, które wpływają na zginanie drutu, obejmują średnicę drutu, długość drutu, obciążenie zrywające drut, drut gęstość i tak dalej.
3.2 Przesunięcie podstawy
Przesunięcie odnosi się do odkształcenia i przesunięcia nośnika (podstawy wióra) podtrzymującego chip.
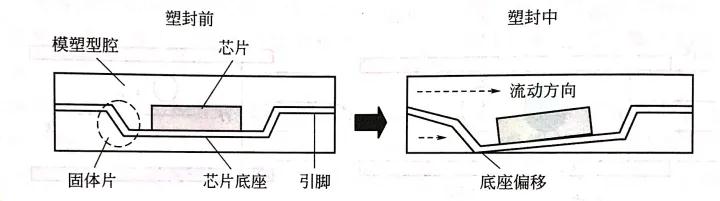
Jak pokazano na rysunku, przesunięcie podstawy spowodowane przez masę formierską. W tym momencie nierówny przepływ masy formierskiej w górnej i dolnej wnęce formierskiej spowoduje przesunięcie podstawy.
Czynniki wpływające na przesunięcie podstawy obejmują płynność opakowania z tworzywa sztucznego, projekt montażu ramy prowadzącej oraz właściwości materiału opakowania z tworzywa sztucznego i ramy prowadzącej. Urządzenia pakujące, takie jak TSOP i TQFP, są podatne na przesunięcie podstawy i deformację szpilek ze względu na cienką ramę prowadzącą.
3.3 wypaczenie
Wypaczanie odnosi się do zginania i odkształcania zapakowanych urządzeń poza płaszczyznę. Wypaczenie spowodowane procesem pakowania tworzyw sztucznych doprowadzi do szeregu problemów z niezawodnością, takich jak rozwarstwianie i pękanie wiórów.
Wypaczenia będą również prowadzić do szeregu problemów produkcyjnych. Na przykład w urządzeniach z siatką z plastikowych kulek (PBGA) wypaczenie doprowadzi do słabej współpłaszczyznowości kulek lutowniczych, co doprowadzi do problemów montażowych w procesie lutowania rozpływowego urządzeń montowanych na płytkach drukowanych.
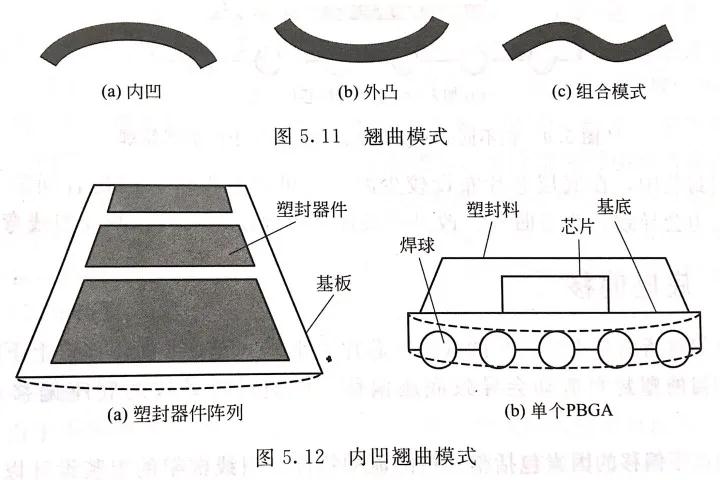
Tryby wypaczania obejmują tryby wklęsłe, wypukłe i kombinowane. W firmach produkujących półprzewodniki czasami wklęsłość nazywana jest „uśmiechniętą twarzą”, a wypukłą – „płaczącą twarzą”.
Przyczyny wypaczeń obejmują głównie niedopasowanie CTE i skurcz podczas utwardzania/kompresji. Początkowo temu drugiemu nie poświęcono zbyt wiele uwagi. Dogłębne badania wykazały, że skurcz chemiczny masy formierskiej również odgrywał ważną rolę w wypaczeniu układów scalonych, zwłaszcza urządzeń pakujących o różnej grubości na górnej i dolnej stronie chipa. W procesie utwardzania i utwardzania wtórnego skurcz chemiczny plastikowego materiału opakowaniowego będzie zachodził w wysokiej temperaturze utwardzania, co nazywa się „skurczem termochemicznym”. Zwiększając temperaturę zeszklenia i zmniejszając zmianę współczynnika rozszerzalności cieplnej w pobliżu Tg, można zmniejszyć skurcz chemiczny podczas utwardzania.
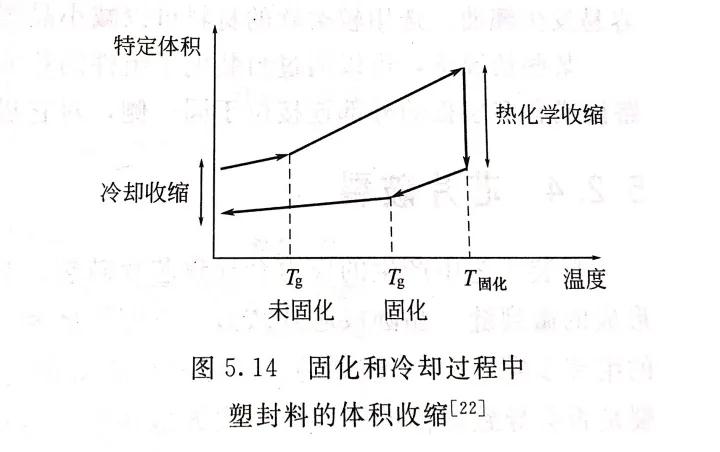
Czynnikami prowadzącymi do wypaczenia są także składniki masy formierskiej, wilgotność masy formierskiej, struktura geometryczna opakowania itp. Kontrolując materiały i komponenty opakowań z tworzyw sztucznych, parametry procesu, strukturę opakowania i środowisko wstępnego pakowania, można zminimalizować wypaczenie opakowania . W niektórych przypadkach wypaczenie można skompensować, pakując tylną część elementów elektronicznych. Na przykład zewnętrzne połączenia dużych płytek ceramicznych lub płytek wielowarstwowych znajdują się po tej samej stronie, a ich tylne opakowanie może zmniejszyć wypaczenia.
3.4 Pęknięcie chipa
Naprężenia powstające w procesie pakowania powodują pękanie chipa. Proces pakowania zwykle pogłębia mikropęknięcia powstałe w poprzednim procesie montażu. Lub przerzedzanie wiórów, szlifowanie wsteczne i łączenie wiórów to etapy, które mogą prowadzić do inicjacji pękania wiórów.
Pęknięte i uszkodzone mechanicznie chipy niekoniecznie muszą powodować awarie elektryczne. To, czy pęknięcie chipa doprowadzi do natychmiastowej awarii elektrycznej urządzenia, zależy również od ścieżki wzrostu pęknięcia. Na przykład, jeśli pęknięcie pojawi się z tyłu chipa, może nie wpłynąć na żadną wrażliwą strukturę.
Ponieważ płytki krzemowe są cienkie i kruche, prawdopodobieństwo pękania wiórów jest większe w opakowaniach składających się z płytek. Dlatego parametry procesu, takie jak ciśnienie zaciskania i ciśnienie konwersji formowania w procesie formowania transferowego, muszą być ściśle kontrolowane, aby zapobiec pękaniu wiórów. Pękanie wiórów jest łatwe do wystąpienia w przypadku opakowań ułożonych w stosy 3D w wyniku procesu laminowania. Czynniki konstrukcyjne wpływające na pękanie wiórów w opakowaniach 3D obejmują strukturę stosu wiórów, grubość podłoża, objętość formowania, grubość tulei formy itp.
warstwa 3.5
Lub słabe rozwarstwienie odnosi się do oddzielenia plastikowej masy uszczelniającej od przylegającej do niej powierzchni styku materiału. Miejsce rozwarstwienia może wystąpić w dowolnym obszarze urządzenia mikroelektronicznego opakowania z tworzywa sztucznego; Może to nastąpić także w procesie pakowania, na etapie produkcji po opakowaniu lub na etapie użytkowania urządzenia.
Głównym czynnikiem powodującym rozwarstwienie jest słaba powierzchnia styku spowodowana opakowaniem. Pustki na styku, zanieczyszczenie powierzchni podczas pakowania i niepełne utwardzenie prowadzą do słabego wiązania. Inne czynniki wpływające obejmują naprężenia skurczowe i wypaczenia podczas utwardzania i chłodzenia. Podczas procesu chłodzenia niedopasowanie współczynnika CTE pomiędzy masą formierską a sąsiadującymi materiałami będzie również prowadzić do naprężeń termomechanicznych, co doprowadzi do rozwarstwienia.
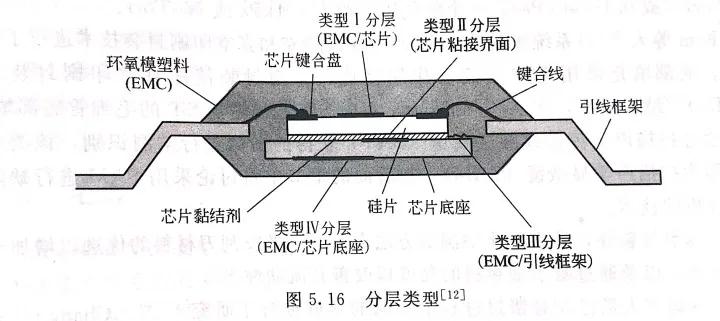
Warstwy można klasyfikować ze względu na typ interfejsu.
3.6 wnęki
W procesie pakowania pęcherzyki są osadzane w materiałach epoksydowych, tworząc puste przestrzenie, które mogą wystąpić na każdym etapie procesu pakowania, w tym podczas formowania transferowego, napełniania, zalewania i drukowania plastikowych materiałów opakowaniowych w środowisku powietrznym. Minimalizując ilość powietrza, np. opróżniając lub odkurzając, można zmniejszyć puste przestrzenie. Donoszono, że zakres podciśnienia wynosi 1 ~ 300 torr (jedno ciśnienie atmosferyczne to 760 torr).
Z analizy symulacyjnej wynika, że to kontakt czoła dennego wytopu z wiórem utrudnia płynność. Część przedniej krawędzi wytopu przepływa do góry i wypełnia górną połowę formy poprzez dużą otwartą przestrzeń wokół wióra. Nowo utworzony front stopu i zaadsorbowany front stopu wchodzą do górnej części połówki formy, tworząc w ten sposób pęcherzyki.
3.7 Nierówne opakowanie
Niejednolita grubość opakowania z tworzywa sztucznego doprowadzi do wypaczenia i rozwarstwienia. Tradycyjne technologie pakowania, takie jak formowanie transferowe, formowanie ciśnieniowe i technologia pakowania metodą zalewania, nie są łatwe do wytworzenia defektów opakowań o nierównej grubości.
Opakowania waflowe ze względu na swoje właściwości technologiczne łatwo powodują nierówną grubość opakowań z tworzyw sztucznych.
Aby uzyskać jednakową grubość plastikowej warstwy uszczelniającej, nośnik płytki należy zamocować z minimalnym nachyleniem, aby ułatwić montaż skrobaka. Dodatkowo należy kontrolować położenie zgarniaka, aby docisk zgarniacza był stały i uzyskać jednakową grubość plastikowej warstwy uszczelniającej.
Kiedy przed stwardnieniem cząstki wypełniacza gromadzą się i tworzą nierównomierny rozkład w lokalnym obszarze masy uszczelniającej z tworzywa sztucznego, może to prowadzić do różnej jakości lub nierównego składu materiału. Nieodpowiednie wymieszanie plastikowych materiałów opakowaniowych doprowadzi do odmiennych zjawisk jakościowych w procesie pakowania i zalewania.
3.8 szorstka krajka
Surowa krawędź odnosi się do masy formierskiej, która przechodzi przez linię formierską i osadza się na trzpieniu urządzenia w procesie pakowania z tworzywa sztucznego.
Główną przyczyną powstawania zadziorów jest niewystarczający nacisk docisku. Jeśli pozostałości pleśni na sworzniach nie zostaną usunięte na czas, doprowadzi to do różnych problemów na etapie montażu. Np. niewystarczające wiązanie lub przyczepność w kolejnym etapie pakowania. Wyciek żywicy jest rzadką formą zadziorów.
3.9 Cząsteczki egzotyczne
W procesie pakowania, jeśli materiały opakowaniowe zostaną wystawione na działanie zanieczyszczonego środowiska, sprzętu lub materiałów, obce cząstki będą dyfundować w opakowaniu i gromadzić się na metalowych częściach opakowania (takich jak chipy IC i punkty łączenia przewodów), co doprowadzi do na korozję i inne późniejsze problemy z niezawodnością.
3.10 Niecałkowite utwardzenie
Niewystarczający czas utwardzania lub niska temperatura utwardzania prowadzą do niepełnego utwardzenia. Ponadto podczas wylewania dwóch materiałów zalewowych niewielkie odchylenie w proporcjach mieszania doprowadzi do niepełnego utwardzenia. Aby zmaksymalizować właściwości materiałów opakowaniowych, konieczne jest zapewnienie ich całkowitego utwardzenia. W wielu metodach pakowania dozwolone jest utwardzanie wtórne, aby zapewnić całkowite utwardzenie materiałów opakowaniowych. Ponadto należy zwrócić uwagę na zapewnienie dokładnych proporcji materiałów opakowaniowych.
4. Klasyfikacja uszkodzeń opakowania
Awaria opakowania nastąpi na etapie montażu opakowania lub użytkowania urządzenia. Jest to bardziej prawdopodobne, zwłaszcza gdy zapakowane urządzenie mikroelektroniczne jest montowane na płytce drukowanej. Na tym etapie urządzenie musi wytrzymać wysoką temperaturę rozpływu, co doprowadzi do rozwarstwienia lub pęknięcia powierzchni styku plastikowego materiału opakowaniowego.
warstwa 4.1
Jak wspomniano w poprzedniej sekcji, rozwarstwienie odnosi się do oddzielenia plastikowych materiałów opakowaniowych od sąsiadujących materiałów na styku spajania. Zewnętrzne obciążenia i naprężenia, które mogą prowadzić do rozwarstwienia, obejmują parę wodną, wilgoć, temperaturę i ich połączone skutki.
Rodzaj rozwarstwienia, który często pojawia się na etapie montażu, nazywany jest rozwarstwianiem wywołanym parą wodną, a mechanizmem jego uszkodzenia jest głównie ciśnienie pary wodnej w stosunkowo wysokiej temperaturze. Gdy urządzenie opakowaniowe jest montowane na płytce drukowanej, temperatura topnienia lutu musi osiągnąć 220 ℃ lub nawet więcej, czyli znacznie wyższą niż temperatura zeszklenia masy formierskiej (około 110 ~ 200 ℃). W wysokiej temperaturze rozpływu para wodna występująca pomiędzy plastikowym materiałem opakowaniowym a metalową powierzchnią stykową odparowuje, tworząc parę wodną, a wytworzone ciśnienie pary działa wraz z takimi czynnikami, jak niedopasowanie termiczne między materiałami, naprężenia spowodowane absorpcją wilgoci i rozszerzaniem się itp. , co ostatecznie prowadzi do słabego wiązania lub rozwarstwienia styku, a nawet prowadzi do rozerwania opakowania. W porównaniu z tradycyjnymi lutami na bazie ołowiu, luty bezołowiowe mają wyższą temperaturę rozpływu i są bardziej podatne na rozwarstwianie.
Współczynnik rozszerzalności absorpcji wilgoci (CHE), znany również jako współczynnik rozszerzalności wilgoci (CME)
Mechanizm uszkodzenia związany z dyfuzją wilgoci do powierzchni styku opakowania jest ważnym czynnikiem rozwarstwiania spowodowanego parą wodną i wilgocią. Wilgoć może dyfundować przez opakowanie lub wzdłuż powierzchni styku pomiędzy ramą prowadzącą a masą formierską. Stwierdzono, że gdy powierzchnia styku pomiędzy masą formierską a ramą ołowianą jest dobrze związana, wilgoć przedostaje się do opakowania głównie przez opakowanie z tworzywa sztucznego. Jednakże, gdy powierzchnia styku ulegnie pogorszeniu z powodu złej technologii pakowania (takiej jak utlenianie spowodowane temperaturą łączenia, wypaczenie ramy prowadzącej spowodowane niewystarczającym uwalnianiem naprężeń, nadmiernym przycinaniem i naprężeniami formalnymi itp.), na złączu powstanie rozwarstwienie i mikropęknięcia. obrys opakowania, a wilgoć lub para wodna z łatwością rozprzestrzenią się wzdłuż tej ścieżki. Co gorsza, wilgoć doprowadzi do uwodnienia polarnego kleju epoksydowego, co osłabi i zmniejszy wiązanie chemiczne na styku.
Czysta powierzchnia jest kluczowym warunkiem uzyskania dobrej przyczepności. Utlenianie powierzchni często prowadzi do rozwarstwienia (o czym wspomniano w poprzednim artykule). Na przykład ramy ołowiane ze stopu miedzi wystawione na działanie wysokiej temperatury często prowadzą do rozwarstwienia. Istnienie azotu lub innego gazu syntetycznego jest korzystne, aby uniknąć utleniania.
Smary i promotory przyczepności w tworzywach sztucznych mogą sprzyjać rozwarstwianiu. Smar może pomóc w oddzieleniu się masy formierskiej od wnęki formy, ale zwiększa ryzyko rozwarstwienia powierzchni styku. Z drugiej strony promotor przyczepności może zapewnić dobrą przyczepność pomiędzy masą formierską a powierzchnią styku chipa, ale jest on trudny do usunięcia z wnęki formy.
Nakładanie warstw zapewnia nie tylko drogę dyfuzji pary wodnej, ale jest także źródłem pęknięć żywicy. Granica jest miejscem inicjacji pęknięcia, a pęknięcie będzie rozprzestrzeniać się w żywicy pod wpływem dużego obciążenia zewnętrznego. Wyniki pokazują, że rozwarstwienie pomiędzy podłożem podstawy chipa a żywicą najprawdopodobniej powoduje pękanie żywicy, natomiast rozwarstwienie powierzchni styku w innych pozycjach ma niewielki wpływ na pękanie żywicy.
4.2 Pękanie wywołane gazem (zjawisko popcornu)
Dalszy rozwój stratyfikacji indukowanej parą wodną doprowadzi do pękania indukowanego gazem. Kiedy para wodna z opakowania wydostanie się przez szczelinę, wytworzy się dźwięk trzaskania, który jest bardzo podobny do dźwięku popcornu, dlatego nazywa się to również zjawiskiem popcornu. Pęknięcia często rozciągają się od podstawy chipa do spodu plastikowego opakowania. W lutowanej płytce drukowanej trudno jest znaleźć te pęknięcia za pomocą oględzin. Duże i cienkie opakowania z tworzyw sztucznych, takie jak QFP i TQFP, najprawdopodobniej powodują zjawisko popcornu; Ponadto łatwo jest go również spotkać w urządzeniach o dużym stosunku powierzchni podstawy chipa do powierzchni urządzenia i dużym stosunku powierzchni podstawy chipa do minimalnej grubości plastikowego materiału uszczelniającego. Zjawisku popcornu mogą towarzyszyć inne problemy, w tym oderwanie kulki łączącej od krążka łączącego i wżery krzemowe pod kulką łączącą.
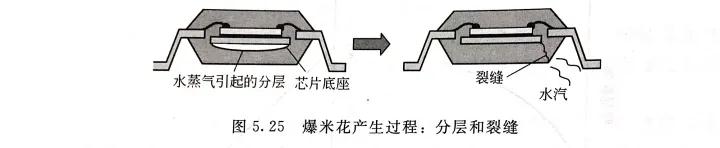
Pęknięcia w plastikowych urządzeniach opakowaniowych zwykle powstają w obszarach koncentracji naprężeń (takich jak krawędzie i zadziory) na ramie prowadzącej i rozprzestrzeniają się w najcieńszym obszarze opakowania z tworzywa sztucznego. Jest to niewielkie odkształcenie powierzchni ramy prowadzącej powstałe w procesie tłoczenia. Zmiana kierunku tłoczenia tak, aby zadziory znajdowały się na górze ramy prowadzącej lub trawienie ramki prowadzącej (tłoczenie matrycowe) może zredukować pęknięcia.
Ograniczenie wilgoci w urządzeniach do pakowania tworzyw sztucznych jest kluczem do ograniczenia zjawiska popcornu. Zastosuj metodę pieczenia w wysokiej temperaturze, aby zmniejszyć wilgotność w plastikowym urządzeniu opakowaniowym. Poprzednie badania wykazały, że dopuszczalna bezpieczna zawartość wilgoci w opakowaniu wynosi około 1100 × 10^-6 (0.11% wag.). Pieczenie w temperaturze 125°C przez 24 godziny może całkowicie usunąć wilgoć zaabsorbowaną w opakowaniu.
4.3 kruche pęknięcie
Kruche pękanie często występuje w materiałach o niskiej granicy plastyczności i nieelastycznych (takich jak wióry krzemowe). Gdy materiał zostanie poddany nadmiernym naprężeniom, nagła i katastrofalna propagacja pęknięć będzie wynikać z drobnych defektów, takich jak puste przestrzenie, wtrącenia lub nieciągłości.
4.4 Zerwanie więzadła
Plastikowe materiały opakowaniowe są podatne na kruche i plastyczne pękanie, które zależy głównie od czynników środowiskowych i materiałowych, w tym temperatury, właściwości lepkoplastycznych żywicy polimerowej i obciążenia wypełniającego. Nawet w przypadku materiałów opakowaniowych z tworzyw sztucznych o dużym obciążeniu, zawierających kruchy wypełniacz silikonowy, może nadal wystąpić pękanie plastyczne ze względu na lepkoplastyczne właściwości żywicy polimerowej.
Pęknięcie zmęczeniowe 4.5
Gdy plastikowy materiał uszczelniający zostanie poddany cyklicznym naprężeniom w zakresie wytrzymałości granicznej, pęknie z powodu nagromadzonego pęknięcia zmęczeniowego. Obciążenia mokre, termiczne, mechaniczne lub kompleksowe wywierane na plastikowe materiały opakowaniowe będą powodować cykliczne naprężenia. Zniszczenie zmęczeniowe jest rodzajem mechanizmu zniszczenia spowodowanego zużyciem, a pęknięcia zwykle powstają w nieciągłych punktach lub miejscach uszkodzeń.
Mechanizm zmęczeniowy obejmuje trzy etapy: inicjacja pęknięcia (etap ⅰ); Stabilna propagacja pęknięć (etap Ⅱ); Nagła, niepewna i katastrofalna awaria (etap III). Pod obciążeniem cyklicznym propagacja pęknięć zmęczeniowych w etapie ⅱ odnosi się do stałego wzrostu długości pęknięcia. Szybkość wzrostu pęknięć materiałów opakowaniowych z tworzyw sztucznych jest znacznie wyższa niż typowa wartość wzrostu pęknięć zmęczeniowych materiałów metalowych (około 3 razy).
5. Czynniki przyspieszające awarię
Natomiast obciążenie i naprężenia materiałów środowiskowych, takie jak wilgoć, temperatura i zanieczyszczenia, przyspieszą awarie urządzeń do pakowania z tworzyw sztucznych. Technologia opakowań z tworzyw sztucznych odgrywa kluczową rolę w przypadku awarii opakowań, takich jak współczynnik dyfuzji wilgoci, zawartość wilgoci nasyconej, szybkość dyfuzji jonów, współczynnik rozszerzalności cieplnej i współczynnik rozszerzalności absorpcji wilgoci przez plastikowe materiały opakowaniowe, co będzie miało ogromny wpływ na wskaźnik awaryjności. Czynniki prowadzące do przyspieszonej awarii obejmują głównie wilgoć, temperaturę, zanieczyszczenia i środowisko rozpuszczalników, naprężenia szczątkowe, naturalne naprężenia środowiskowe, obciążenia produkcyjne i montażowe oraz kompleksowe warunki naprężenia obciążeniowego. Wilgoć może przyspieszyć rozwarstwianie, pękanie i korozję urządzeń mikroelektronicznych w obudowie z tworzywa sztucznego.
Wilgoć jest ważnym czynnikiem przyspieszającym awarie urządzeń do pakowania z tworzyw sztucznych. Do mechanizmów związanych z przyspieszaniem uszkodzeń pod wpływem wilgoci zalicza się degradację powierzchni klejenia, absorpcję wilgoci i naprężenia rozciągające, ciśnienie pary wodnej, migrację jonów oraz zmianę właściwości plastikowych materiałów opakowaniowych. Wilgoć może zmieniać temperaturę zeszklenia Tg, moduł sprężystości i opór objętościowy plastikowych materiałów opakowaniowych.
Temperatura jest kolejnym kluczowym czynnikiem przyspieszającym awarię. Zwykle do oceny wpływu temperatury na uszkodzenie opakowania wykorzystuje się stopień temperatury związany z temperaturą zeszklenia masy formierskiej, rozszerzalnością cieplną i myciem różnych materiałów oraz wywołanym przez to naprężeniem cieplno-mechanicznym. Innym czynnikiem wpływającym na uszkodzenie opakowania jest to, że temperatura zmienia właściwości materiałów opakowaniowych, współczynnik dyfuzji wilgoci i dyfuzję międzymetaliczną związaną z temperaturą.
Zanieczyszczenia i rozpuszczalnikowe zanieczyszczenia środowiska stanowią miejsce inicjacji i rozwoju awarii. Źródła zanieczyszczeń obejmują głównie zanieczyszczenia powietrza, wilgoć, pozostałości topnika, nieczyste osady w plastikowych materiałach opakowaniowych, elementy korozyjne powstające w wyniku degradacji termicznej oraz produkty uboczne (zwykle epoksydowe) uwalniane z klejów wiórowych. Ogólnie rzecz biorąc, opakowanie z tworzywa sztucznego nie ulega korozji, ale wilgoć i zanieczyszczenia będą dyfundować w opakowaniu z tworzywa sztucznego i docierać do części metalowych, powodując korozję części metalowych w opakowaniach z tworzywa sztucznego.
Łączenie wiórów naprężeniami szczątkowymi spowoduje naprężenie jednostkowe. Poziom naprężeń zależy głównie od właściwości warstwy wiążącej chipa. Ponieważ skurcz masy formierskiej jest większy niż w przypadku innych materiałów opakowaniowych, naprężenia powstające podczas formowania są dość duże. Do pomiaru naprężenia montażowego można zastosować chip testowy.
Stres środowiskowy W środowisku naturalnym plastikowe materiały opakowaniowe mogą ulegać degradacji. Degradacja charakteryzuje się zerwaniem wiązań polimeryzacyjnych i często stałe polimery przekształcają się w lepkie ciecze zawierające monomery, dimery i inne związki o niskiej masie cząsteczkowej. Podwyższona temperatura i zamknięte środowisko często przyspieszają degradację.
Promienie ultrafioletowe w świetle słonecznym i atmosferycznej warstwie ozonowej są silnymi katalizatorami degradacji, która może prowadzić do degradacji poprzez odcięcie łańcucha molekularnego żywicy epoksydowej. Izolowanie plastikowego urządzenia opakowaniowego od środowiska, które łatwo powoduje degradację, i przyjęcie polimerów mających zdolność zapobiegania degradacji to metody zapobiegania degradacji. Produkty, które muszą pracować w gorącym i wilgotnym środowisku, wymagają polimerów zapobiegających degradacji.
Obciążenie produkcyjne i montażowe Warunki produkcji i montażu mogą prowadzić do uszkodzeń opakowania, w tym wysokiej i niskiej temperatury, zmiany temperatury, obciążenia roboczego oraz obciążenia wywieranego na przewody łączące i podstawę chipa w wyniku przepływu plastikowego materiału uszczelniającego. Typowym przykładem jest zjawisko popcornu podczas montażu urządzeń do pakowania z tworzyw sztucznych.
Kompleksowe warunki obciążenia W procesie produkcji, montażu lub eksploatacji czynniki przyspieszające awarię, takie jak temperatura i wilgoć, często występują jednocześnie. Połączone warunki obciążenia i naprężenia często dodatkowo przyspieszają awarię. Ta funkcja jest często stosowana w projektowaniu testów przyspieszonych w celu sprawdzenia wadliwych części i identyfikacji wrażliwych opakowanych urządzeń.
Powiązane rekomendacje
Slkor Micro ULN2003AU: 50 V, napięcie wytrzymywane 500 mA, układ tranzystorów Darlingtona SOP‑16
2026-10-22
2298
SLKORMICRO TL431: 36 V regulowane, trójzaciskowe źródło napięcia odniesienia bocznikowego, obudowa SOT‑23 / TO‑92
2026-10-21
2657





 粤公网安备44030002007346号