
























सेवा हॉटलाइन
व्यवस्था

व्यवस्था
इलेक्ट्रॉनिक पैकेजिंग की विश्वसनीयता | पैकेजिंग दोष और विफलता का रूप
2022-03-17
1026
परिचय:
इलेक्ट्रॉनिक उपकरण एक बहुत ही जटिल प्रणाली है, और इसकी पैकेजिंग प्रक्रिया में दोष और विफलताएँ भी बहुत जटिल हैं। इसलिए, पैकेजिंग दोषों और विफलताओं के अध्ययन के लिए पैकेजिंग प्रक्रिया की व्यवस्थित समझ की आवश्यकता होती है, ताकि कई कोणों से दोषों के कारणों का विश्लेषण किया जा सके।
1. पैकेजिंग दोषों और विफलताओं की अनुसंधान पद्धति।
पैकेजिंग की विफलता तंत्र को दो श्रेणियों में विभाजित किया जा सकता है: अत्यधिक तनाव और घिसाव। अत्यधिक तनाव की विफलता अक्सर तात्कालिक और विनाशकारी होती है; घिसाव एक दीर्घकालिक संचयी क्षति है, जिसे अक्सर पहले प्रदर्शन में गिरावट और उसके बाद डिवाइस की विफलता के रूप में व्यक्त किया जाता है। विफलता भार प्रकारों को यांत्रिक, तापीय, विद्युत, विकिरण और रासायनिक भार में विभाजित किया जा सकता है।
ऐसे कई कारक हैं जो पैकेजिंग के दोषों और विफलताओं को प्रभावित करते हैं, जैसे सामग्री संरचना और गुण, पैकेजिंग डिजाइन, पर्यावरणीय स्थितियां और प्रक्रिया पैरामीटर। प्रभावशाली कारकों और पैकेजिंग दोषों और विफलताओं को रोकने के मूल आधार का निर्धारण करें। प्रभावित करने वाले कारकों को प्रयोग या सिमुलेशन द्वारा निर्धारित किया जा सकता है, और आम तौर पर भौतिक मॉडल विधि और संख्यात्मक पैरामीटर विधि अपनाई जाती है। अधिक जटिल दोषों और विफलता तंत्रों के लिए, प्रमुख प्रभावित करने वाले कारकों को निर्धारित करने के लिए अक्सर परीक्षण-और-त्रुटि विधि का उपयोग किया जाता है, लेकिन इस विधि के लिए लंबे परीक्षण समय और उपकरण सुधार की आवश्यकता होती है, जो अक्षम और महंगा है।
विफलता तंत्र का विश्लेषण करने की प्रक्रिया में, प्रभावित करने वाले कारकों को दिखाने के लिए फिशबोन आरेख (कार्य-कारण आरेख) का उपयोग करना उद्योग में एक सामान्य तरीका है। फिशबोन आरेख जटिल कारणों और प्रभावित करने वाले कारकों और पैकेजिंग दोषों के बीच संबंध को समझा सकता है, और विभिन्न कारणों को अलग भी कर सकता है और उन्हें वर्गीकृत कर सकता है। उत्पादन अनुप्रयोग में, एक प्रकार का फिशबोन आरेख होता है जिसे 6Ms कहा जाता है: मशीन, विधि, सामग्री, माप, जनशक्ति और प्राकृतिक बलों जैसे छह आयामों से प्रभावित करने वाले कारकों का विश्लेषण करना।
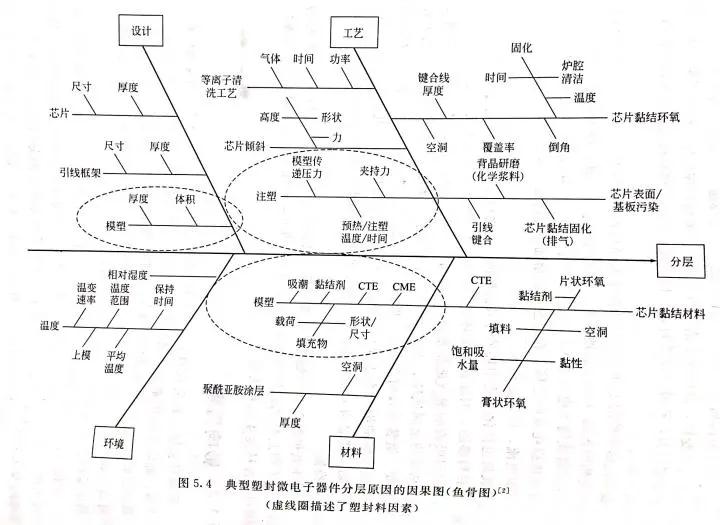
यह चित्र प्लास्टिक पैकेजिंग चिप्स के प्रदूषण के कारणों को दर्शाने वाला फिशबोन आरेख दिखाता है, और इसका चार पहलुओं से विश्लेषण किया जाता है: डिज़ाइन, प्रौद्योगिकी, पर्यावरण और सामग्री। फिशबोन आरेख के माध्यम से, सभी प्रभावशाली कारक स्पष्ट रूप से प्रदर्शित होते हैं, जो विफलता विश्लेषण के लिए एक अच्छी नींव रखता है।
2. वह लोड प्रकार जिसके कारण विफलता हुई।
जैसा कि पिछले अनुभाग में बताया गया है, पैकेज के लोड प्रकारों को यांत्रिक, थर्मल, इलेक्ट्रिकल, विकिरण और रासायनिक भार में विभाजित किया जा सकता है।
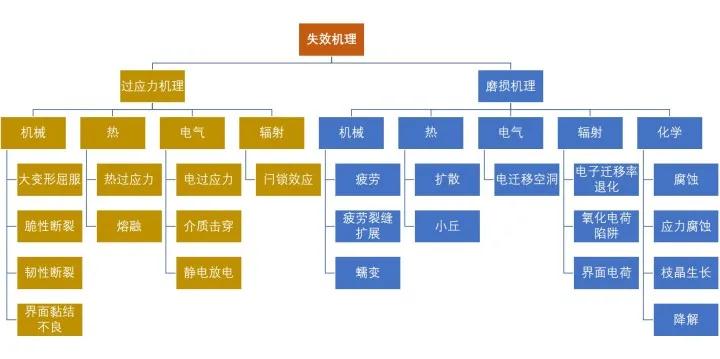
विफलता तंत्र का वर्गीकरण
यांत्रिक भार: इसमें भौतिक प्रभाव, कंपन, तनाव (जैसे संकोचन तनाव) और जड़त्वीय बल (जैसे अंतरिक्ष यान का भारी त्वरण) शामिल है जो सिलिकॉन चिप पर कणों को भरने आदि द्वारा लगाया जाता है। इन भारों के प्रति सामग्री की प्रतिक्रिया लोचदार के रूप में प्रकट हो सकती है विरूपण, प्लास्टिक विरूपण, विकृति, भंगुर या लचीला फ्रैक्चर, इंटरफ़ेस प्रदूषण, थकान दरारों का निर्माण और प्रसार, रेंगना और रेंगना क्रैकिंग, आदि।
हीट लोड: डाई एडहेसिव क्योरिंग का उच्च तापमान, वायर बॉन्डिंग से पहले प्रीहीटिंग, मोल्डिंग प्रक्रिया, पोस्ट-क्यूरिंग, आसन्न घटकों का पुनर्प्रसंस्करण, विसर्जन वेल्डिंग, गैस चरण वेल्डिंग और रिफ्लो वेल्डिंग आदि शामिल है। बाहरी थर्मल लोड सामग्री के आकार को बदल देगा थर्मल विस्तार के कारण, और रेंगने की दर जैसे भौतिक गुणों में भी परिवर्तन होता है। उदाहरण के लिए, थर्मल विस्तार गुणांक बेमेल (सीटीई बेमेल) होता है, जिससे स्थानीय तनाव होता है और अंततः पैकेजिंग संरचना की विफलता होती है। अत्यधिक तापीय भार के कारण उपकरण में ज्वलनशील पदार्थ भी जल सकते हैं।
विद्युत भार: जिसमें अचानक बिजली के झटके, वोल्टेज अस्थिरता या वर्तमान संचरण के दौरान अचानक दोलन (जैसे खराब ग्राउंडिंग) के कारण वर्तमान उतार-चढ़ाव, इलेक्ट्रोस्टैटिक डिस्चार्ज, अति-वर्तमान तनाव आदि शामिल हैं। इन बाहरी विद्युत भारों से ढांकता हुआ ब्रेकडाउन, वोल्टेज सतह ब्रेकडाउन, थर्मल हानि या विद्युत ऊर्जा का इलेक्ट्रोमाइग्रेशन हो सकता है। यह इलेक्ट्रोलाइटिक संक्षारण और डेंड्राइट वृद्धि को भी बढ़ा सकता है, जिससे लीकेज करंट और थर्मल गिरावट हो सकती है।
रासायनिक भार: रासायनिक उपयोग पर्यावरण के कारण होने वाले क्षरण, ऑक्सीकरण और आयन सतह डेन्ड्राइट वृद्धि सहित। क्योंकि नमी प्लास्टिक पैकेजिंग सामग्री के माध्यम से प्रवेश कर सकती है, नमी वातावरण में प्लास्टिक पैकेजिंग उपकरणों को प्रभावित करने वाली मुख्य समस्या नमी है। प्लास्टिक पैकेजिंग सामग्री द्वारा अवशोषित नमी प्लास्टिक पैकेजिंग सामग्री से उत्प्रेरक अवशेषों को निकाल सकती है, जिससे उप-उत्पाद बनते हैं जो धातु आधार, अर्धचालक सामग्री और चिप से जुड़े विभिन्न इंटरफेस में प्रवेश करते हैं, और डिवाइस के प्रदर्शन में गिरावट या विफलता को प्रेरित करते हैं। . उदाहरण के लिए, असेंबली के बाद डिवाइस पर बचा हुआ फ्लक्स प्लास्टिक पैकेज के माध्यम से चिप की सतह पर स्थानांतरित हो जाएगा। उच्च आवृत्ति सर्किट में, ढांकता हुआ गुणों के सूक्ष्म परिवर्तन (जैसे नमी अवशोषण के बाद ढांकता हुआ स्थिरांक और अपव्यय कारक में परिवर्तन) बहुत महत्वपूर्ण होते हैं। उच्च वोल्टेज कनवर्टर और अन्य उपकरणों में, पैकेज के ब्रेकडाउन वोल्टेज का परिवर्तन बहुत महत्वपूर्ण है। इसके अलावा, लंबे समय तक उच्च तापमान और उच्च आर्द्रता के संपर्क में रहने पर कुछ एपॉक्सी पॉलियामाइड्स और पॉलीयुरेथेन्स का क्षरण हो जाएगा (कभी-कभी इसे "रिवर्सल" भी कहा जाता है)। आमतौर पर, त्वरित परीक्षणों का उपयोग यह पहचानने के लिए किया जाता है कि क्या प्लास्टिक पैकेजिंग सामग्री इस प्रकार की विफलता के लिए प्रवण है।
यह ध्यान दिया जाना चाहिए कि जब विभिन्न प्रकार के भार लागू होते हैं, तो विभिन्न विफलता तंत्र एक ही समय में प्लास्टिक पैकेजिंग उपकरणों पर बातचीत कर सकते हैं। उदाहरण के लिए, थर्मल लोड पैकेज संरचना में आसन्न सामग्रियों के बीच थर्मल विस्तार गुणांक बेमेल का कारण बनेगा, जो यांत्रिक विफलता का कारण बनेगा। अन्य अंतःक्रियाओं में तनाव-सहायता संक्षारण, तनाव संक्षारण क्रैकिंग, क्षेत्र-प्रेरित धातु प्रवासन, निष्क्रियता परत और इलेक्ट्रोलाइट परत में दरारें, नम गर्मी के कारण पैकेज क्रैकिंग, और तापमान के कारण रासायनिक प्रतिक्रिया त्वरण आदि शामिल हैं। इन मामलों में, व्यापक प्रभाव विफलता तंत्र आवश्यक रूप से व्यक्तिगत प्रभावों के योग के बराबर नहीं होते हैं।
3. पैकेजिंग दोषों का वर्गीकरण
पैकेजिंग दोषों में मुख्य रूप से सीसा विरूपण, पेडस्टल विचलन, वारपेज, चिप क्रैकिंग, प्रदूषण, रिक्तियां, असमान पैकेजिंग, गड़गड़ाहट, विदेशी कण और अधूरा इलाज शामिल हैं।
3.1 लीड तार विरूपण
लीड विरूपण आमतौर पर प्लास्टिक सीलिंग सामग्री के प्रवाह के कारण लीड के विस्थापन या विरूपण को संदर्भित करता है, जिसे आमतौर पर लीड के अधिकतम पार्श्व विस्थापन x और लीड की लंबाई एल के बीच अनुपात x/L द्वारा व्यक्त किया जाता है।
लीड झुकने से विद्युत शॉर्ट सर्किट हो सकता है (विशेषकर उच्च-घनत्व I/O डिवाइस पैकेज में)। कभी-कभी, झुकने से उत्पन्न तनाव के कारण जुड़ाव बिंदु टूट जाते हैं या जुड़ाव की ताकत कम हो जाती है।
वायर बॉन्डिंग को प्रभावित करने वाले कारकों में पैकेज डिजाइन, वायर लेआउट, वायर सामग्री और आकार, मोल्डिंग कंपाउंड के गुण, वायर बॉन्डिंग प्रक्रिया और पैकेजिंग प्रक्रिया आदि शामिल हैं। तार झुकने को प्रभावित करने वाले तार मापदंडों में तार व्यास, तार की लंबाई, तार तोड़ने का भार, तार शामिल हैं। घनत्व वगैरह.
3.2 बेस ऑफसेट
ऑफसेट चिप का समर्थन करने वाले वाहक (चिप बेस) के विरूपण और ऑफसेट को संदर्भित करता है।
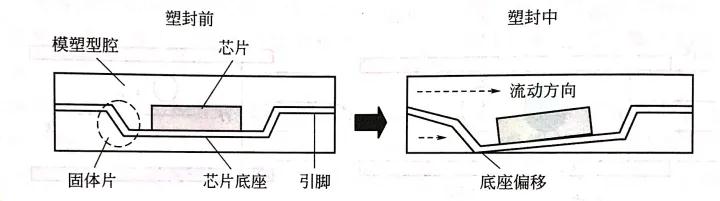
जैसा कि चित्र में दिखाया गया है, मोल्डिंग कंपाउंड के कारण बेस ऑफसेट होता है। इस समय, ऊपरी और निचले मोल्डिंग गुहाओं में मोल्डिंग कंपाउंड का असमान प्रवाह आधार ऑफसेट का कारण बनेगा।
आधार के ऑफसेट को प्रभावित करने वाले कारकों में प्लास्टिक पैकेज की तरलता, लीड फ्रेम की असेंबली डिजाइन और प्लास्टिक पैकेज और लीड फ्रेम के भौतिक गुण शामिल हैं। टीएसओपी और टीक्यूएफपी जैसे पैकेजिंग उपकरणों में पतले लेड फ्रेम के कारण बेस ऑफसेट और पिन विरूपण का खतरा होता है।
3.3 विकृति
वारपिंग का तात्पर्य विमान से बाहर पैक किए गए उपकरणों के झुकने और विरूपण से है। प्लास्टिक पैकेजिंग प्रक्रिया के कारण होने वाला वॉरपेज प्रदूषण और चिप क्रैकिंग जैसी विश्वसनीयता समस्याओं की एक श्रृंखला को जन्म देगा।
वारपिंग से विनिर्माण समस्याओं की एक श्रृंखला भी पैदा होगी। उदाहरण के लिए, प्लास्टिक बॉल ग्रिड ऐरे (पीबीजीए) उपकरणों में, वारपिंग से सोल्डर बॉल्स की खराब समतलीयता हो जाएगी, जिससे मुद्रित सर्किट बोर्डों में इकट्ठे किए गए उपकरणों की रिफ्लो सोल्डरिंग प्रक्रिया में समस्याएं बढ़ जाएंगी।
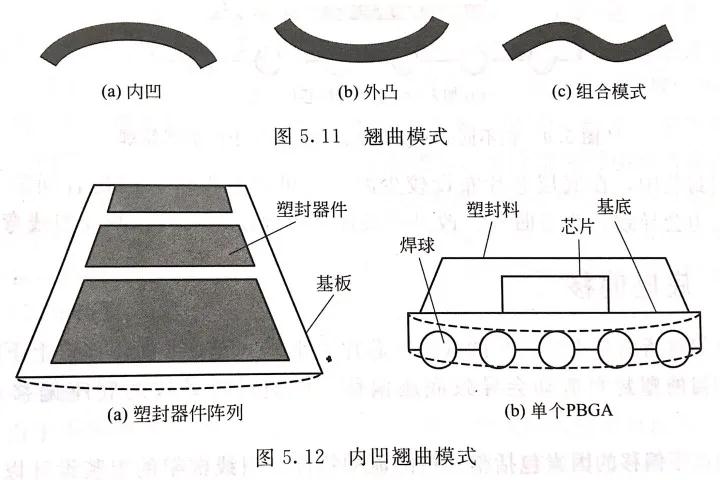
वारपिंग मोड में अवतल, उत्तल और संयुक्त मोड शामिल हैं। अर्धचालक कंपनियों में, कभी-कभी अवतल को "मुस्कुराता हुआ चेहरा" कहा जाता है और उत्तल को "रोता हुआ चेहरा" कहा जाता है।
वारपेज के कारणों में मुख्य रूप से सीटीई बेमेल और इलाज/संपीड़न संकोचन शामिल हैं। पहले तो बाद वाले पर ज्यादा ध्यान नहीं दिया गया। गहन शोध में पाया गया कि मोल्डिंग कंपाउंड के रासायनिक संकोचन ने भी आईसी उपकरणों के वॉरपेज में महत्वपूर्ण भूमिका निभाई, विशेष रूप से चिप के ऊपरी और निचले किनारों पर विभिन्न मोटाई वाले पैकेजिंग उपकरणों पर। इलाज और इलाज के बाद की प्रक्रिया में, प्लास्टिक पैकेजिंग सामग्री का रासायनिक संकोचन उच्च इलाज तापमान पर होगा, जिसे "थर्मोकेमिकल संकोचन" कहा जाता है। ग्लास संक्रमण तापमान को बढ़ाकर और टीजी के पास थर्मल विस्तार गुणांक के परिवर्तन को कम करके, इलाज के दौरान रासायनिक संकोचन को कम किया जा सकता है।
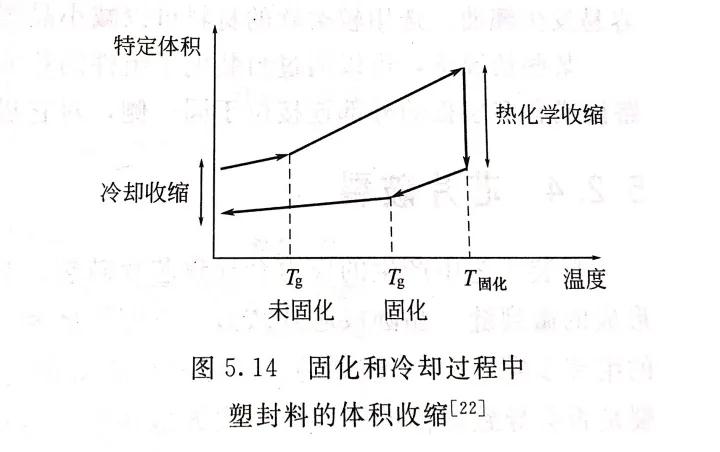
वॉरपेज के लिए अग्रणी कारकों में मोल्डिंग कंपाउंड की सामग्री, मोल्डिंग कंपाउंड की नमी, पैकेज की ज्यामितीय संरचना आदि भी शामिल हैं। प्लास्टिक पैकेजिंग की सामग्री और घटकों, प्रक्रिया मापदंडों, पैकेजिंग संरचना और प्री-पैकेजिंग वातावरण को नियंत्रित करके, पैकेजिंग वॉरपेज को कम किया जा सकता है। . कुछ मामलों में, इलेक्ट्रॉनिक उपकरणों के पीछे पैकेजिंग करके वॉरपेज की भरपाई की जा सकती है। उदाहरण के लिए, बड़े सिरेमिक सर्किट बोर्ड या मल्टीलेयर बोर्ड के बाहरी कनेक्शन एक ही तरफ स्थित होते हैं, और उन्हें बैक पैकेजिंग से वॉरपेज को कम किया जा सकता है।
3.4चिप टूटना
पैकेजिंग प्रक्रिया में उत्पन्न तनाव के कारण चिप में दरार आ जाएगी। पैकेजिंग प्रक्रिया आमतौर पर पिछली असेंबली प्रक्रिया में बने माइक्रोक्रैक को बढ़ा देती है। या वेफर चिप को पतला करना, बैक ग्राइंडिंग और चिप बॉन्डिंग सभी चरण हैं जो चिप क्रैक की शुरुआत का कारण बन सकते हैं।
टूटे हुए और यांत्रिक रूप से विफल चिप्स में जरूरी नहीं कि विद्युत विफलता हो। चिप दरार से उपकरण की तात्कालिक विद्युत विफलता होगी या नहीं, यह दरार के विकास पथ पर भी निर्भर करता है। उदाहरण के लिए, यदि चिप के पीछे दरार दिखाई देती है, तो यह किसी भी संवेदनशील संरचना को प्रभावित नहीं कर सकती है।
क्योंकि सिलिकॉन वेफर्स पतले और भंगुर होते हैं, वेफर-स्तरीय पैकेजों में चिप क्रैकिंग की संभावना अधिक होती है। इसलिए, चिप को टूटने से बचाने के लिए ट्रांसफर मोल्डिंग प्रक्रिया में क्लैंपिंग दबाव और मोल्डिंग रूपांतरण दबाव जैसे प्रक्रिया मापदंडों को सख्ती से नियंत्रित किया जाना चाहिए। लेमिनेशन प्रक्रिया के कारण 3डी स्टैक्ड पैकेज में चिप टूटना आसान है। 3डी पैकेजिंग में चिप टूटने को प्रभावित करने वाले डिज़ाइन कारकों में चिप स्टैक संरचना, सब्सट्रेट मोटाई, मोल्डिंग वॉल्यूम, मोल्ड स्लीव मोटाई आदि शामिल हैं।
3.5 परत
या कमजोर प्रदूषण प्लास्टिक सीलिंग कंपाउंड और उसके आसन्न सामग्री इंटरफेस के बीच अलगाव को संदर्भित करता है। प्रदूषण की स्थिति प्लास्टिक पैकेज माइक्रोइलेक्ट्रॉनिक डिवाइस के किसी भी क्षेत्र में हो सकती है; यह पैकेजिंग प्रक्रिया, पैकेजिंग के बाद विनिर्माण चरण या उपकरण उपयोग चरण में भी हो सकता है।
पैकेजिंग के कारण होने वाला खराब बॉन्डिंग इंटरफ़ेस प्रदूषण का मुख्य कारण है। इंटरफ़ेस रिक्तियां, पैकेजिंग के दौरान सतह संदूषण और अधूरा इलाज सभी खराब बॉन्डिंग को जन्म देंगे। अन्य प्रभावित करने वाले कारकों में इलाज और शीतलन के दौरान सिकुड़न तनाव और वारपेज शामिल हैं। शीतलन प्रक्रिया के दौरान, मोल्डिंग कंपाउंड और आसन्न सामग्रियों के बीच सीटीई बेमेल भी थर्मो-मैकेनिकल तनाव को जन्म देगा, जिससे प्रदूषण होगा।
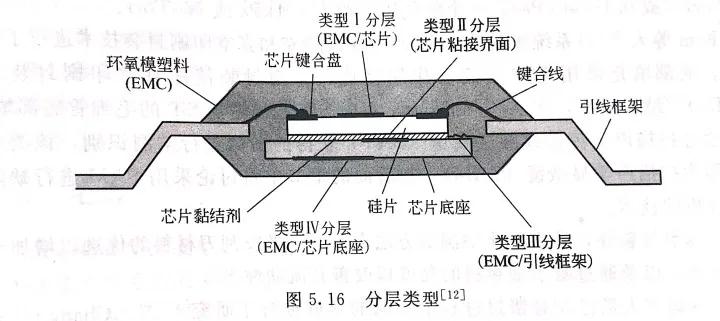
परतों को इंटरफ़ेस प्रकार के अनुसार वर्गीकृत किया जा सकता है।
3.6 गुहा
पैकेजिंग प्रक्रिया में, बुलबुले रिक्त स्थान बनाने के लिए एपॉक्सी सामग्री में एम्बेडेड होते हैं, जो पैकेजिंग प्रक्रिया के किसी भी चरण में हो सकते हैं, जिसमें वायु पर्यावरण में प्लास्टिक पैकेजिंग सामग्री के स्थानांतरण मोल्डिंग, भरना, पॉटिंग और प्रिंटिंग शामिल है। हवा की मात्रा को कम करके, जैसे खाली करना या वैक्यूम करना, रिक्तियों को कम किया जा सकता है। यह बताया गया है कि वैक्यूम दबाव सीमा 1~300Torr है (एक वायुमंडलीय दबाव 760Torr है)।
सिमुलेशन विश्लेषण के अनुसार, यह नीचे के पिघले भाग और चिप के बीच का संपर्क है जो तरलता में बाधा डालता है। पिघल के सामने के किनारे का हिस्सा ऊपर की ओर बहता है और चिप के चारों ओर बड़े खुले क्षेत्र के माध्यम से मोल्ड के शीर्ष को आधा भर देता है। नवगठित पिघला हुआ अग्रभाग और अधिशोषित पिघला हुआ अग्रभाग साँचे के आधे भाग के शीर्ष क्षेत्र में प्रवेश करता है, जिससे बुलबुले बनते हैं।
3.7 असमान पैकेजिंग
प्लास्टिक पैकेज की गैर-समान मोटाई के कारण विकृति और प्रदूषण हो सकता है। पारंपरिक पैकेजिंग प्रौद्योगिकियां, जैसे ट्रांसफर मोल्डिंग, प्रेशर मोल्डिंग और पैकेजिंग तकनीक डालना, असमान मोटाई के साथ पैकेजिंग दोष उत्पन्न करना आसान नहीं है।
वेफर-स्तरीय पैकेजिंग अपनी तकनीकी विशेषताओं के कारण असमान प्लास्टिक पैकेजिंग मोटाई का कारण बनना आसान है।
प्लास्टिक सीलिंग परत की एक समान मोटाई प्राप्त करने के लिए, स्क्रेपर की स्थापना की सुविधा के लिए वेफर कैरियर को न्यूनतम झुकाव के साथ तय किया जाना चाहिए। इसके अलावा, यह सुनिश्चित करने के लिए कि स्क्रैपर का दबाव स्थिर है, स्क्रैपर की स्थिति को नियंत्रित करना आवश्यक है, ताकि प्लास्टिक सीलिंग परत की एक समान मोटाई प्राप्त हो सके।
सख्त होने से पहले, जब भराव कण इकट्ठा होते हैं और प्लास्टिक सीलिंग परिसर के स्थानीय क्षेत्र में असमान वितरण बनाते हैं, तो इससे विभिन्न गुणवत्ता या असमान सामग्री संरचना हो जाएगी। प्लास्टिक पैकेजिंग सामग्री के अपर्याप्त मिश्रण से पैकेजिंग और पॉटिंग की प्रक्रिया में विभिन्न गुणवत्ता की घटनाएं होंगी।
3.8 रफ सेल्वेज
कच्चा किनारा मोल्डिंग कंपाउंड को संदर्भित करता है जो मोल्डिंग लाइन से गुजरता है और प्लास्टिक पैकेजिंग प्रक्रिया में डिवाइस के पिन पर जमा होता है।
अपर्याप्त क्लैम्पिंग दबाव गड़गड़ाहट का मुख्य कारण है। यदि पिन पर मोल्ड के अवशेषों को समय पर नहीं हटाया गया, तो इससे असेंबली चरण में विभिन्न समस्याएं पैदा होंगी। उदाहरण के लिए, अगले पैकेजिंग चरण में अपर्याप्त संबंध या आसंजन। राल रिसाव गड़गड़ाहट का एक विरल रूप है।
3.9 विदेशी कण
पैकेजिंग प्रक्रिया में, यदि पैकेजिंग सामग्री प्रदूषित वातावरण, उपकरण या सामग्री के संपर्क में आती है, तो विदेशी कण पैकेजिंग में फैल जाएंगे और पैकेजिंग में धातु के हिस्सों (जैसे आईसी चिप्स और वायर बॉन्डिंग पॉइंट) पर इकट्ठा हो जाएंगे, जिससे नुकसान होगा। संक्षारण और अन्य बाद की विश्वसनीयता समस्याओं के लिए।
3.10 अपूर्ण इलाज
अपर्याप्त इलाज समय या कम इलाज तापमान के कारण अधूरा इलाज हो जाएगा। इसके अलावा, दो पॉटिंग सामग्रियों को डालने में, मिश्रण अनुपात में थोड़ा विचलन अपूर्ण इलाज का कारण बनेगा। पैकेजिंग सामग्री की विशेषताओं को अधिकतम करने के लिए, यह सुनिश्चित करना आवश्यक है कि पैकेजिंग सामग्री पूरी तरह से ठीक हो। कई पैकेजिंग विधियों में, पैकेजिंग सामग्री के पूर्ण इलाज को सुनिश्चित करने के लिए पोस्ट-क्यूरिंग की अनुमति दी जाती है। इसके अलावा, पैकेजिंग सामग्री का सटीक अनुपात सुनिश्चित करने पर ध्यान दिया जाना चाहिए।
4. पैकेज विफलता का वर्गीकरण
पैकेज विफलता पैकेज असेंबली या डिवाइस के उपयोग के चरण में होगी। विशेष रूप से जब पैकेज्ड माइक्रोइलेक्ट्रॉनिक डिवाइस को मुद्रित सर्किट बोर्ड पर असेंबल किया जाता है, तो ऐसा होने की अधिक संभावना होती है। इस स्तर पर, डिवाइस को उच्च रिफ्लो तापमान सहन करने की आवश्यकता होती है, जिससे प्लास्टिक पैकेजिंग सामग्री के इंटरफ़ेस का प्रदूषण या दरार हो जाएगी।
4.1 परत
जैसा कि पिछले अनुभाग में बताया गया है, प्रदूषण से तात्पर्य बॉन्डिंग इंटरफ़ेस पर आसन्न सामग्रियों से प्लास्टिक पैकेजिंग सामग्री को अलग करने से है। बाहरी भार और तनाव जो प्रदूषण का कारण बन सकते हैं उनमें जल वाष्प, नमी, तापमान और उनके संयुक्त प्रभाव शामिल हैं।
एक प्रकार का प्रदूषण जो अक्सर असेंबली चरण में होता है उसे जल वाष्प प्रेरित प्रदूषण कहा जाता है, और इसकी विफलता तंत्र मुख्य रूप से अपेक्षाकृत उच्च तापमान पर जल वाष्प दबाव होता है। जब पैकेज डिवाइस को मुद्रित सर्किट बोर्ड पर इकट्ठा किया जाता है, तो सोल्डर का पिघलने का तापमान 220 ℃ या उससे भी अधिक तक पहुंचने की आवश्यकता होती है, जो मोल्डिंग कंपाउंड के ग्लास संक्रमण तापमान (लगभग 110 ~ 200 ℃) से बहुत अधिक है। उच्च रिफ्लो तापमान पर, प्लास्टिक पैकेजिंग सामग्री और धातु इंटरफ़ेस के बीच मौजूद जल वाष्प जल वाष्प बनाने के लिए वाष्पित हो जाता है, और उत्पन्न वाष्प दबाव सामग्रियों के बीच थर्मल बेमेल, नमी अवशोषण और विस्तार के कारण तनाव आदि जैसे कारकों के साथ मिलकर कार्य करता है। , जो अंततः इंटरफ़ेस की कमजोर बॉन्डिंग या प्रदूषण की ओर ले जाता है, और यहां तक कि पैकेज के टूटने की ओर भी ले जाता है। पारंपरिक सीसा-आधारित सोल्डरों की तुलना में, सीसा रहित सोल्डरों में उच्च रिफ्लो तापमान होता है और प्रदूषण होने का खतरा अधिक होता है।
नमी अवशोषण विस्तार गुणांक (सीएचई), जिसे नमी विस्तार गुणांक (सीएमई) के रूप में भी जाना जाता है
पैकेजिंग इंटरफेस में नमी के प्रसार की विफलता तंत्र जल वाष्प और नमी के कारण होने वाले प्रदूषण का एक महत्वपूर्ण कारक है। नमी पैकेज के माध्यम से या लीड फ्रेम और मोल्डिंग कंपाउंड के बीच इंटरफेस में फैल सकती है। यह पाया गया है कि जब मोल्डिंग कंपाउंड और लीड फ्रेम के बीच का इंटरफ़ेस अच्छी तरह से जुड़ा होता है, तो नमी मुख्य रूप से प्लास्टिक पैकेज के माध्यम से पैकेज में प्रवेश करती है। हालाँकि, जब यह बॉन्डिंग इंटरफ़ेस खराब पैकेजिंग तकनीक के कारण खराब हो जाता है (जैसे कि बॉन्डिंग तापमान के कारण ऑक्सीकरण, अपर्याप्त तनाव रिलीज के कारण लेड फ्रेम में विकृति, अत्यधिक ट्रिमिंग और औपचारिक तनाव, आदि), तो प्रदूषण और सूक्ष्म दरारें बन जाएंगी। पैकेजिंग की रूपरेखा, और नमी या जल वाष्प इस पथ पर आसानी से फैल जाएगी। इससे भी बदतर, नमी से ध्रुवीय एपॉक्सी चिपकने वाला जलयोजन हो जाएगा, जो इंटरफ़ेस पर रासायनिक बंधन को कमजोर और कम कर देगा।
अच्छा आसंजन प्राप्त करने के लिए साफ सतह प्रमुख आवश्यकता है। सतह के ऑक्सीकरण से अक्सर प्रदूषण होता है (जैसा कि पिछले लेख में बताया गया है)। उदाहरण के लिए, उच्च तापमान के संपर्क में आने वाले तांबे मिश्र धातु के सीसे के फ्रेम अक्सर प्रदूषण का कारण बनते हैं। ऑक्सीकरण से बचने के लिए नाइट्रोजन या अन्य सिंथेटिक गैस का अस्तित्व फायदेमंद है।
प्लास्टिक में स्नेहक और आसंजन प्रमोटर प्रदूषण को बढ़ावा दे सकते हैं। स्नेहक मोल्डिंग यौगिक को मोल्ड गुहा से अलग करने में मदद कर सकता है, लेकिन इससे इंटरफ़ेस प्रदूषण का खतरा बढ़ जाएगा। दूसरी ओर, आसंजन प्रमोटर मोल्डिंग कंपाउंड और चिप इंटरफ़ेस के बीच अच्छा आसंजन सुनिश्चित कर सकता है, लेकिन मोल्ड गुहा से इसे हटाना मुश्किल है।
लेयरिंग न केवल जल वाष्प प्रसार के लिए एक मार्ग प्रदान करती है, बल्कि राल दरारों का स्रोत भी है। इंटरफ़ेस दरार की शुरुआत का स्थान है, और उच्च बाहरी भार के अधीन होने पर दरार राल के माध्यम से फैल जाएगी। परिणाम बताते हैं कि चिप बेस की जमीन और राल के बीच प्रदूषण से राल दरार होने की सबसे अधिक संभावना है, और अन्य स्थितियों में इंटरफ़ेस प्रदूषण का राल दरार पर बहुत कम प्रभाव पड़ता है।
4.2 गैस-प्रेरित क्रैकिंग (पॉपकॉर्न घटना)
जलवाष्प प्रेरित स्तरीकरण के आगे विकास से गैस प्रेरित दरार पैदा होगी। जब पैकेज में जल वाष्प दरार के माध्यम से बाहर निकलता है, तो यह क्रैकिंग ध्वनि उत्पन्न करेगा, जो पॉपकॉर्न की ध्वनि के समान है, इसलिए इसे पॉपकॉर्न घटना भी कहा जाता है। दरारें अक्सर चिप बेस से लेकर प्लास्टिक पैकेज के नीचे तक फैलती हैं। सोल्डर सर्किट बोर्ड में, दृश्य निरीक्षण द्वारा इन दरारों को ढूंढना मुश्किल है। क्यूएफपी और टीक्यूएफपी जैसे बड़े और पतले प्लास्टिक पैकेजिंग फॉर्म से पॉपकॉर्न घटना उत्पन्न होने की सबसे अधिक संभावना है; इसके अलावा, चिप बेस क्षेत्र और डिवाइस क्षेत्र के बड़े अनुपात और न्यूनतम प्लास्टिक सीलिंग सामग्री मोटाई के लिए चिप बेस क्षेत्र के बड़े अनुपात वाले उपकरणों में भी ऐसा होना आसान है। पॉपकॉर्न की घटना अन्य समस्याओं के साथ हो सकती है, जिसमें बॉन्डिंग डिस्क से बॉन्डिंग बॉल का टूटना और बॉन्डिंग बॉल के नीचे सिलिकॉन गड्ढे शामिल हैं।
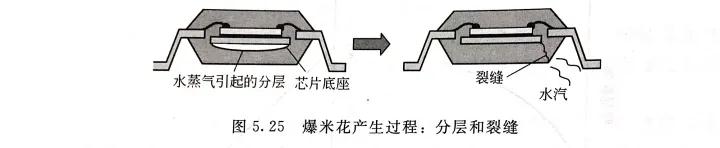
प्लास्टिक पैकेजिंग उपकरणों में दरारें आमतौर पर लीड फ्रेम पर तनाव एकाग्रता क्षेत्रों (जैसे किनारों और गड़गड़ाहट) से उत्पन्न होती हैं, और सबसे पतले प्लास्टिक पैकेजिंग क्षेत्र में फैलती हैं। यह स्टैम्पिंग प्रक्रिया में उत्पन्न लीड फ्रेम की सतह का छोटे आकार का विरूपण है। स्टैम्पिंग की दिशा बदलना ताकि गड़गड़ाहट लीड फ्रेम के शीर्ष पर स्थित हो या लीड फ्रेम को खोदने (डाई दबाने) से दरारें कम हो सकती हैं।
प्लास्टिक पैकेजिंग उपकरणों में नमी कम करना पॉपकॉर्न घटना को कम करने की कुंजी है। प्लास्टिक पैकेज डिवाइस में नमी को कम करने के लिए उच्च तापमान पर बेकिंग की विधि अपनाएं। पिछले अध्ययनों में पाया गया है कि पैकेज में स्वीकार्य सुरक्षित नमी की मात्रा लगभग 1100× 10^-6(0.11 wt.%) है। 125 घंटे के लिए 24℃ पर बेक करने से पैकेज में अवशोषित नमी पूरी तरह से खत्म हो सकती है।
4.3 भंगुर फ्रैक्चर
भंगुर फ्रैक्चर अक्सर कम उपज शक्ति और अकुशल सामग्री (जैसे सिलिकॉन चिप्स) में होता है। जब सामग्री पर अत्यधिक दबाव डाला जाता है, तो अचानक और विनाशकारी दरार का प्रसार छोटे दोषों जैसे रिक्तियों, समावेशन या असंतोष से उत्पन्न होगा।
4.4 लिगामेंट का टूटना
प्लास्टिक पैकेजिंग सामग्री भंगुर और नमनीय फ्रैक्चर मोड के लिए प्रवण होती है, जो मुख्य रूप से पर्यावरण और भौतिक कारकों पर निर्भर करती है, जिसमें तापमान, पॉलिमर राल की विस्कोप्लास्टिक विशेषताएं और भरने का भार शामिल है। यहां तक कि भंगुर सिलिकॉन भराव वाले उच्च-लोड प्लास्टिक पैकेजिंग सामग्री में भी, पॉलिमर राल की विस्कोप्लास्टिक विशेषताओं के कारण नमनीय फ्रैक्चर अभी भी हो सकता है।
4.5 थकान दरार
जब प्लास्टिक सीलिंग सामग्री सीमा शक्ति सीमा के भीतर चक्रीय तनाव के अधीन होती है, तो यह संचित थकान फ्रैक्चर के कारण टूट जाएगी। प्लास्टिक पैकेजिंग सामग्री पर लागू गीला, थर्मल, यांत्रिक या व्यापक भार सभी चक्रीय तनाव उत्पन्न करेगा। थकान विफलता एक प्रकार की घिसाव विफलता तंत्र है, और दरारें आमतौर पर असंतुलित बिंदुओं या दोष स्थितियों पर उत्पन्न होती हैं।
थकान तंत्र में तीन चरण शामिल हैं: दरार आरंभ (चरण ⅰ); स्थिर दरार प्रसार (चरण Ⅱ); अचानक, अनिश्चित और विनाशकारी विफलता (चरण III)। चक्रीय तनाव के तहत, चरण ⅱ में थकान दरार का प्रसार दरार की लंबाई की स्थिर वृद्धि को संदर्भित करता है। प्लास्टिक पैकेजिंग सामग्री की दरार वृद्धि दर धातु सामग्री की थकान दरार वृद्धि के विशिष्ट मूल्य (लगभग 3 गुना) से बहुत अधिक है।
5. असफलता को गति देने वाले कारक
और नमी, तापमान और प्रदूषकों जैसी पर्यावरणीय सामग्रियों का भार और तनाव, प्लास्टिक पैकेजिंग उपकरणों की विफलता में तेजी लाएगा। प्लास्टिक पैकेजिंग तकनीक पैकेजिंग विफलता में महत्वपूर्ण भूमिका निभा रही है, जैसे नमी प्रसार गुणांक, संतृप्त नमी सामग्री, आयन प्रसार दर, थर्मल विस्तार गुणांक और प्लास्टिक पैकेजिंग सामग्री की नमी अवशोषण विस्तार गुणांक, जो विफलता दर को बहुत प्रभावित करेगा। त्वरित विफलता के लिए अग्रणी कारकों में मुख्य रूप से नमी, तापमान, प्रदूषक और विलायक वातावरण, अवशिष्ट तनाव, प्राकृतिक पर्यावरणीय तनाव, विनिर्माण और असेंबली भार और व्यापक लोड तनाव की स्थिति शामिल है। नमी प्लास्टिक एनकैप्सुलेटेड माइक्रोइलेक्ट्रॉनिक उपकरणों की प्रदूषण, दरार और संक्षारण विफलता को तेज कर सकती है।
प्लास्टिक पैकेजिंग उपकरणों में नमी एक महत्वपूर्ण विफलता कारक है। नमी के कारण विफलता त्वरण से संबंधित तंत्र में संबंध सतह का क्षरण, नमी अवशोषण और विस्तार तनाव, जल वाष्प दबाव, आयन प्रवासन और प्लास्टिक पैकेजिंग सामग्री की विशेषताओं में परिवर्तन शामिल हैं। नमी ग्लास संक्रमण तापमान टीजी, लोचदार मापांक और प्लास्टिक पैकेजिंग सामग्री की मात्रा प्रतिरोधकता को बदल सकती है।
तापमान विफलता को गति देने वाला एक अन्य प्रमुख कारक है। आमतौर पर, मोल्डिंग कंपाउंड के ग्लास संक्रमण तापमान, विभिन्न सामग्रियों के थर्मल विस्तार और धुलाई और इसके कारण होने वाले थर्मल-मैकेनिकल तनाव से संबंधित तापमान ग्रेड का उपयोग पैकेज विफलता पर तापमान के प्रभाव का मूल्यांकन करने के लिए किया जाता है। पैकेजिंग विफलता पर तापमान का एक अन्य प्रभाव कारक यह है कि यह पैकेजिंग सामग्री, नमी प्रसार गुणांक और तापमान से संबंधित इंटरमेटेलिक प्रसार के गुणों को बदल देगा।
संदूषक और विलायक पर्यावरण प्रदूषक विफलताओं की शुरुआत और विस्तार के लिए जगह प्रदान करते हैं। प्रदूषण स्रोतों में मुख्य रूप से वायु प्रदूषक, नमी, फ्लक्स अवशेष, प्लास्टिक पैकेजिंग सामग्री में अशुद्ध उदाहरण, थर्मल गिरावट से उत्पन्न संक्षारक तत्व और चिप चिपकने वाले से निकलने वाले उप-उत्पाद (आमतौर पर एपॉक्सी) शामिल हैं। आम तौर पर, प्लास्टिक पैकेज का क्षरण नहीं होगा, लेकिन नमी और प्रदूषक प्लास्टिक पैकेज में फैल जाएंगे और धातु भागों तक पहुंच जाएंगे, जिससे प्लास्टिक पैकेज उपकरणों में धातु भागों का क्षरण हो जाएगा।
अवशिष्ट तनाव चिप बॉन्डिंग इकाई तनाव उत्पन्न करेगी। तनाव का स्तर मुख्य रूप से चिप की बॉन्डिंग परत की विशेषताओं पर निर्भर करता है। क्योंकि मोल्डिंग कंपाउंड का संकोचन अन्य पैकेजिंग सामग्रियों की तुलना में बड़ा होता है, मोल्डिंग के दौरान उत्पन्न तनाव काफी बड़ा होता है। तनाव परीक्षण चिप का उपयोग असेंबली तनाव को मापने के लिए किया जा सकता है।
पर्यावरणीय तनाव प्राकृतिक वातावरण में, प्लास्टिक पैकेजिंग सामग्री का क्षरण हो सकता है। गिरावट की विशेषता पोलीमराइज़ेशन बांड के टूटने से होती है, और अक्सर ऐसा होता है कि ठोस पॉलिमर मोनोमर्स, डिमर और अन्य कम आणविक भार प्रजातियों वाले चिपचिपे तरल पदार्थों में परिवर्तित हो जाते हैं। ऊंचा तापमान और बंद वातावरण अक्सर गिरावट को तेज करते हैं।
सूर्य के प्रकाश और वायुमंडलीय ओजोन परत में पराबैंगनी किरणें क्षरण के लिए शक्तिशाली उत्प्रेरक हैं, जो एपॉक्सी राल की आणविक श्रृंखला को काटकर क्षरण का कारण बन सकती हैं। प्लास्टिक पैकेजिंग उपकरण को पर्यावरण से अलग करना, जो क्षरण को प्रेरित करना आसान है, और क्षरण-रोधी क्षमता वाले पॉलिमर को अपनाना, क्षरण को रोकने के तरीके हैं। जिन उत्पादों को गर्म और आर्द्र वातावरण में काम करने की आवश्यकता होती है, उनके लिए एंटी-डिग्रेडेशन पॉलिमर की आवश्यकता होती है।
विनिर्माण और असेंबली लोड विनिर्माण और असेंबली स्थितियों के कारण पैकेज विफलता हो सकती है, जिसमें उच्च तापमान, कम तापमान, तापमान परिवर्तन, ऑपरेटिंग लोड और प्लास्टिक सीलिंग सामग्री के प्रवाह के कारण बॉन्डिंग तारों और चिप बेस पर लगाया गया भार शामिल है। प्लास्टिक पैकेजिंग उपकरणों के संयोजन के दौरान पॉपकॉर्न घटना एक विशिष्ट उदाहरण है।
व्यापक भार तनाव की स्थिति निर्माण, संयोजन या संचालन की प्रक्रिया में, तापमान और नमी जैसे विफलता त्वरण कारक अक्सर एक साथ मौजूद होते हैं। संयुक्त भार और तनाव की स्थितियाँ अक्सर विफलता को और बढ़ा देती हैं। यह सुविधा अक्सर दोषपूर्ण भागों की जांच करने और कमजोर पैक किए गए उपकरणों की पहचान करने के उद्देश्य से त्वरित परीक्षण डिज़ाइन पर लागू की जाती है।
संबंधित अनुशंसाएँ





 粤公网安备44030002007346号