
























Горячая линия
Новости

Новости
Промышленная цепочка карбида кремния моей страны!
2022-03-17
1079
Карбид кремния (SiC) — основное направление развития силовой полупроводниковой промышленности, позволяющее существенно повысить коэффициент использования электрической энергии при ее использовании для изготовления силовых устройств. В обозримом будущем транспортные средства на новой энергии станут основным сценарием применения силовых устройств из карбида кремния. Будучи пионером в области технологий, Tesla взяла на себя инициативу по интеграции всех модулей из карбида кремния в Model 3, а другие автомобильные компании первой линии также планируют расширить применение карбида кремния. С уменьшением стоимости производства устройств из карбида кремния и постепенным развитием технологии можно ожидать будущего индустрии силовых устройств из карбида кремния. [Что такое карбид кремния? Карбид кремния (SiC) — сложный полупроводниковый материал третьего поколения. Краеугольным камнем полупроводниковой промышленности являются чипы, а основные материалы для изготовления чипов делятся на полупроводниковые материалы первого поколения (в основном широко используемый в настоящее время кремний высокой чистоты), составные полупроводниковые материалы второго поколения (арсенид галлия и фосфид индия). и составные полупроводниковые материалы третьего поколения (карбид кремния и нитрид галлия) в соответствии с историческим процессом. Благодаря своим превосходным физическим свойствам: высокой запрещенной зоне (что соответствует сильному электрическому полю пробоя и высокой плотности мощности), высокой электропроводности и высокой теплопроводности, карбид кремния в будущем станет наиболее широко используемым основным материалом для полупроводниковых чипов. [Физические и химические свойства карбида кремния]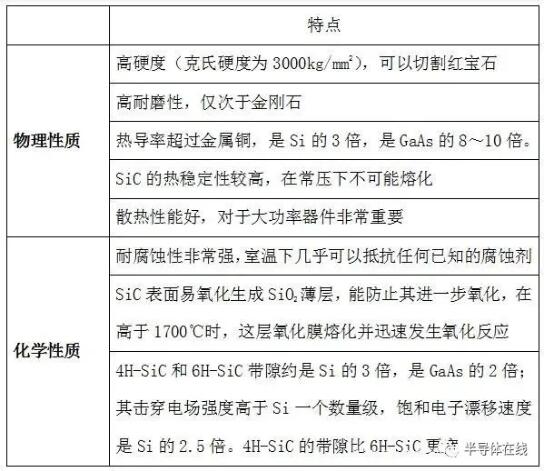 Основной формой карбида кремния в полупроводниковых чипах является подложка. Полупроводниковые чипы можно разделить на интегральные схемы и дискретные устройства, но базовую структуру как интегральных схем, так и дискретных устройств можно разделить на структуру «подложка-эпитаксиальное устройство». Основная форма карбида кремния в полупроводниках — материал подложки.
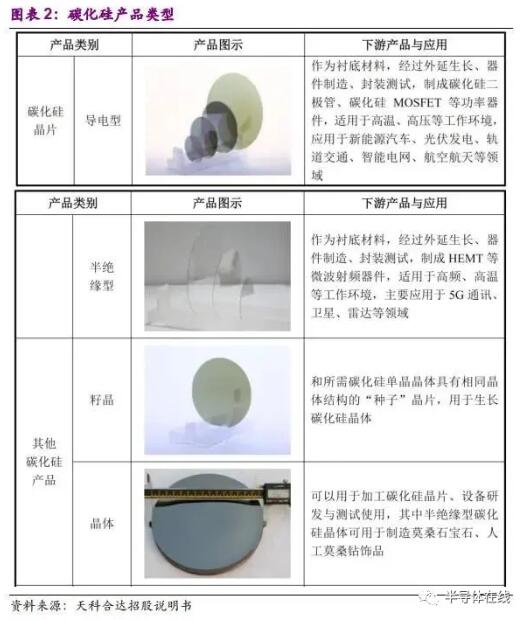
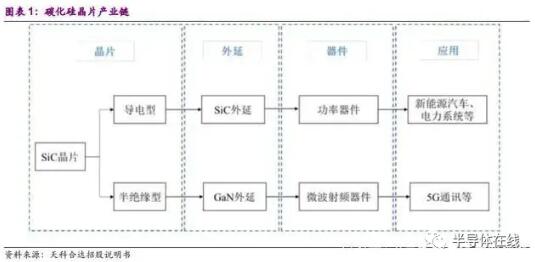 Пластина карбида кремния представляет собой монокристаллический лист, полученный путем резки, шлифования, полировки и очистки кристаллов карбида кремния. В качестве материала полупроводниковой подложки пластина карбида кремния может быть превращена в силовые устройства на основе карбида кремния и микроволновые радиочастотные устройства посредством эпитаксиального выращивания и производства устройств, что является важным базовым материалом для развития полупроводниковой промышленности третьего поколения. По разнице удельного сопротивления пластины карбида кремния можно разделить на проводящие и полуизолирующие. Среди них проводящие пластины карбида кремния в основном используются для производства высокотемпературных и высоковольтных силовых устройств с большим рыночным масштабом; Полуизолирующая подложка из карбида кремния в основном используется в микроволновых радиочастотных устройствах и других областях. С ускоренным строительством сети связи 5G спрос на рынке очевидно увеличился.
 [Исследование технологии обработки карбида кремния] Карбид кремния по твердости уступает только твердости алмаза, и его можно использовать в качестве абразива для шлифовальных инструментов, таких как шлифовальные круги. Поэтому для шлифовки, шлифовки и полировки в основном используются алмазные шлифовальные круги, среди которых алмазные шлифовальные круги обладают наибольшей эффективностью и являются важным средством обработки SiC. Однако материал SiC не только обладает характеристиками высокой твердости, но также его высокая хрупкость и низкая вязкость разрушения позволяют легко вызвать хрупкое разрушение материала в процессе шлифования, оставляя таким образом поверхностный разрушенный слой на поверхности материала. и вызывает серьезные повреждения поверхности и подповерхности, что влияет на точность обработки. Поэтому очень важно глубоко изучить механизм шлифования и подповерхностные повреждения SiC для повышения эффективности шлифования и качества поверхности SiC. 1. Механизм измельчения твердых и хрупких материалов. Твердые и хрупкие материалы измельчают, а абразивы оказывают на них раскатывающее или микрорежущее воздействие. При воздействии абразивных частиц на поверхность с неровностями и трещинами по мере шлифования часть абразивных частиц под действием шлифовальной нагрузки вдавливается в заготовку, а оголенный кончик используется для царапания поверхности заготовки для микрорезания. . Другая часть абразивных зерен катится между заготовкой и шлифовальным диском, создавая действие качения, в результате чего на поверхности заготовки образуются микротрещины, а трещина распространяется, образуя хрупкую стружку на поверхности заготовки, таким образом достигая цели обработки поверхности. удаление. Поскольку прочность на растяжение твердых и хрупких материалов ниже, чем прочность на сжатие, при нагружении абразивных частиц будут образовываться микротрещины при максимальном растягивающем напряжении на поверхности твердых и хрупких материалов. Когда перекрещивающиеся трещины расширяются и пересекают друг друга, часть, окруженная трещинами, ломается и разрушается на мелкие кусочки. Это основной процесс образования стружки и формирования поверхности при шлифовании твердых и хрупких материалов. Поскольку карбид кремния является разновидностью хрупкого материала высокой твердости, необходима специальная шлифовальная жидкость. Основная техническая трудность шлифования карбида кремния заключается в точном измерении и контроле толщины утонения высокотвердого материала. После шлифования поверхность пластины будет повреждена, появятся микротрещины и остаточные напряжения, а утончение пластины карбида кремния приведет к большей деформации, чем у пластины карбида кремния. 2. Исследования по полирующей обработке карбида кремния. В настоящее время методы полировки карбида кремния в основном включают механическую полировку, магнитореологическую полировку, химико-механическую полировку (ХМП), электрохимическую полировку (ЭКМП), каталитическое полирование или каталитическое травление (CACP/CARE), трибохимическое полирование (TCP). и плазменная полировка (PAP). Технология химической полировки (ХМП) в настоящее время является важным средством обработки полупроводников, а также наиболее эффективной технологией обработки поверхности монокристаллического кремния до атомного уровня. Это единственная практическая технология, которая может реализовать локальную и глобальную планаризацию в процессе обработки. Эффективность обработки ХМП в основном определяется скоростью химической реакции на поверхности заготовки. Результаты исследования влияния параметров процесса на скорость полировки материалов SiC показывают, что скорость вращения и давление полировки имеют большое влияние; А температура и значение pH полировочного раствора мало на что влияют. Чтобы улучшить скорость полировки материалов, скорость вращения должна быть увеличена как можно больше. Хотя увеличение давления полировки также может улучшить скорость удаления, полировальную подушечку легко повредить. В настоящее время метод полировки карбида кремния имеет проблемы, связанные с низкой скоростью съема материала и высокой стоимостью, а также отсутствием абразивного шлифования и полировки, каталитической вспомогательной обработки и других методов обработки. Из-за сложных условий и сложности эксплуатации устройства оно все еще находится в лаборатории, и его массовое производство вряд ли будет реализовано. Карбид кремния был впервые обнаружен в метеоритах в 1905 году, и сейчас его получают в основном путем искусственного синтеза. Карбид кремния имеет множество применений, и сфера его применения широка. Его можно использовать в качестве материалов для инженерной обработки монокристаллического кремния, поликристаллического кремния, арсенида калия, кристалла Ши Ин и т. д., солнечной фотоэлектрической промышленности, полупроводниковой промышленности и промышленности пьезоэлектрических кристаллов. [Технологический процесс обработки карбида кремния] Пластины карбида кремния изготавливаются из порошка кремния высокой чистоты и углеродного порошка высокой чистоты в качестве сырья, а кристаллы карбида кремния выращиваются методом физического переноса паров (PVT), а затем перерабатываются в пластины карбида кремния. . ① синтез сырья. Порошок кремния высокой чистоты и порошок углерода высокой чистоты смешиваются в определенной пропорции, а частицы карбида кремния синтезируются путем реакции при высокой температуре более 2,000 ℃. После дробления, очистки и других процессов получают сырье микропорошка карбида кремния высокой чистоты, отвечающее требованиям роста кристаллов. ② Рост кристаллов. Используя микропорошок карбида кремния высокой чистоты в качестве сырья, кристаллы карбида кремния были выращены методом физического переноса паров (PVT) в печи для выращивания кристаллов собственной разработки. Принцип его роста показан на следующем рисунке:
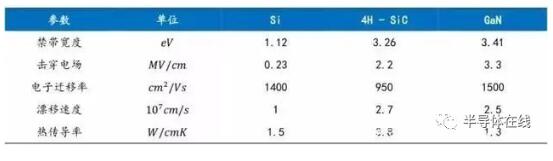
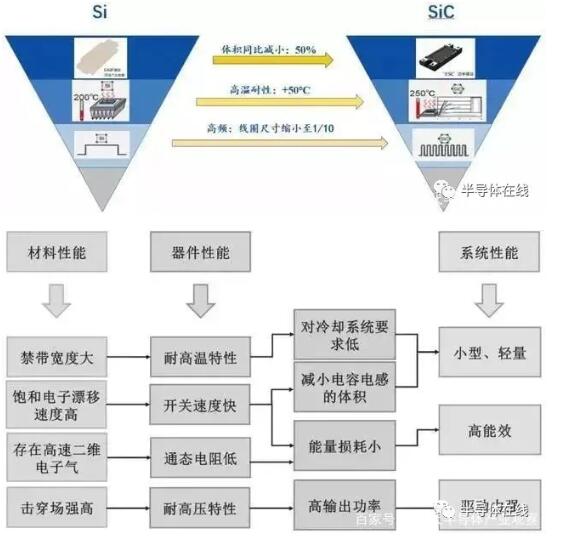
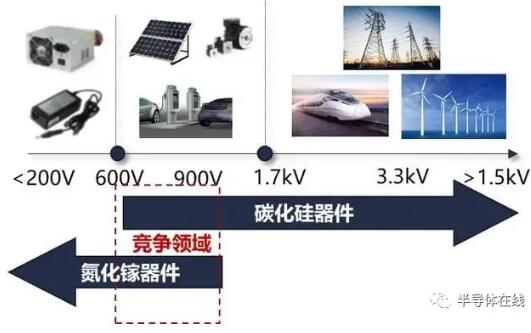
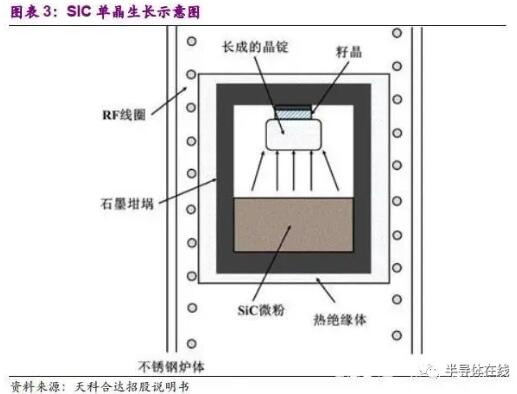 Микропорошок карбида кремния высокой чистоты и затравочный кристалл помещают соответственно в нижнюю и верхнюю часть цилиндрического герметичного графитового тигля в печи для выращивания монокристаллов. Тигель нагревается до температуры более 2,000 ℃ за счет электромагнитной индукции, а температура затравочного кристалла немного ниже, чем у нижнего микропорошка, что приводит к образованию осевого температурного градиента в тигле. Микропорошок карбида кремния сублимируется при высокой температуре с образованием газообразных веществ, таких как Si2C, SiC2, Si и т. д., и под действием градиента температуры достигает затравочного кристалла с более низкой температурой и кристаллизуется на нем, образуя цилиндрический слиток карбида кремния. . ③ Обработка слитков. Полученный слиток карбида кремния ориентируют с помощью рентгеновского монокристаллического ориентатора, затем шлифуют и прокатывают и перерабатывают в кристаллы карбида кремния стандартного диаметра. ④ Огранка кристаллов. На многопроволочном режущем оборудовании разрежьте кристалл карбида кремния на тонкие пластинки толщиной не более 1 мм. ⑤ шлифование пластин. Шлифование пластины до необходимой плоскостности и шероховатости алмазной шлифовальной жидкостью с различным размером частиц. ⑥ полировка пластин. Полировальную пластину карбида кремния без повреждения поверхности получают путем механической полировки и химико-механической полировки. ⑦ проверка пластины. Используя оптический микроскоп, рентгеновский дифрактометр, атомно-силовой микроскоп, бесконтактный тестер удельного сопротивления, тестер плоскостности поверхности, комплексный тестер поверхностных дефектов и другие инструменты и оборудование, различные параметры, такие как плотность микротрубочек, качество кристаллов, шероховатость поверхности, удельное сопротивление, коробление, Определяли кривизну, изменение толщины, царапины на поверхности пластины карбида кремния и соответственно оценивали качество пластины. ⑧ Очистка пластин. Очистка полировального листа из карбида кремния чистящим средством и чистой водой для удаления остаточных поверхностных загрязнений, таких как полировальный раствор, на полировальном листе, а затем продувка и центрифугирование пластины азотом сверхвысокой чистоты и центрифугирующей сушилкой; Пластина упаковывается в чистую коробку в сверхчистой комнате, чтобы сформировать пластину из карбида кремния, которую можно открыть и сразу же использовать. Чем больше размер пластины, тем сложнее вырастить и обработать соответствующий кристалл, а чем выше эффективность производства последующих устройств, тем ниже себестоимость единицы продукции. В настоящее время международные производители пластин из карбида кремния в основном поставляют пластины из карбида кремния размером от 4 до 6 дюймов, а ведущие международные предприятия, такие как CREE и II-VI, начали инвестировать в строительство линий по производству 8-дюймовых пластин из карбида кремния. [Ситуация в промышленности карбида кремния]01. Карбид кремния (SiC) — идеальный материал для мощных устройств. Кремний является основным материалом первого поколения в полупроводниковой промышленности. В настоящее время более 95% компонентов интегральных схем в мире изготовлены из кремния. В настоящее время, с развитием электромобилей, 5G и других приложений, спрос на мощные, высоковольтные и высокочастотные устройства быстро растет. Если напряжение превышает 900 В, то короткая плата кремниевых силовых МОП-транзисторов и БТИЗ будет открыта, что ограничит многие аспекты, такие как эффективность преобразования, частота переключения и рабочая температура. Карбид кремния (SiC) широко используется в высокотемпературных, высоковольтных, высокочастотных, мощных электронных устройствах, аэрокосмической промышленности и других экстремальных условиях благодаря своей широкой запрещенной зоне (в 3 раза больше, чем у Si), высокой теплопроводности (в 3.3 раза больше, чем у Si или в 10 раз больше, чем у GaAs), высокой скорости миграции электронов при насыщении (в 2.5 раза больше, чем у Si) и высокому электрическому полю пробоя (в 5 раз больше, чем у Si или GaAs). Карбид кремния получают путем плавки кварцевого песка, нефтяного кокса (или каменноугольного кокса), опилок (при производстве зеленого карбида кремния необходима соль) и другого сырья в печи сопротивления при высокой температуре. 02. Преимущества силовых полупроводниковых приборов SiC Полупроводник третьего поколения, также известный как широкозонный полупроводник из-за своей физической структуры, в основном представлен нитридом галлия и карбидом кремния. Его полупроводниковые характеристики отличаются от характеристик кремния первого поколения и арсенида галлия второго поколения, что дает ему такие преимущества, как высокая запрещенная зона, высокая теплопроводность, высокая напряженность поля пробоя и высокая скорость дрейфа электронного насыщения. Таким образом, мы можем разрабатывать миниатюрные силовые полупроводниковые устройства, которые больше подходят для суровых условий, таких как высокая температура, высокая мощность, высокое напряжение, высокая частота и радиационная стойкость, а также эффективно преодолевать физические ограничения традиционных силовых полупроводниковых устройств на основе кремния и их материалы.
В настоящее время основной процесс подготовки подложки SiC грубо разделен на два этапа: первый этап заключается в том, что порошок SiC сублимируется при высокой температуре в монокристаллической печи, а затем в монокристаллической печи формируется слиток SiC; Во-вторых, грубая механическая обработка, резка, шлифовка и полировка слитка SiC для получения прозрачной или полупрозрачной пластины SiC (т.е. подложки SiC) без слоя повреждений и с низкой шероховатостью.
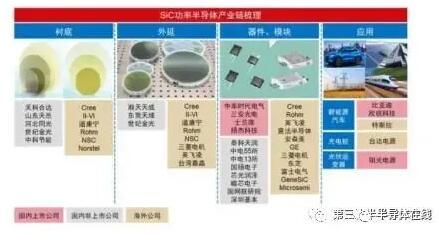
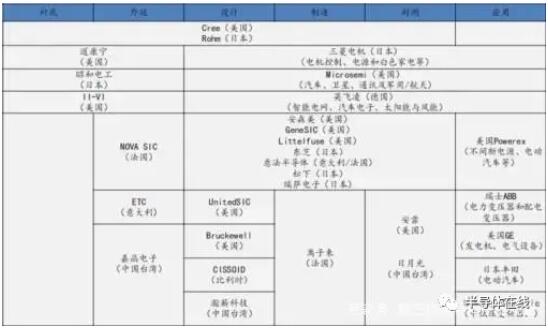
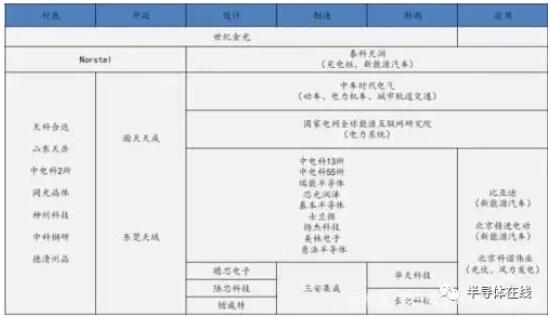
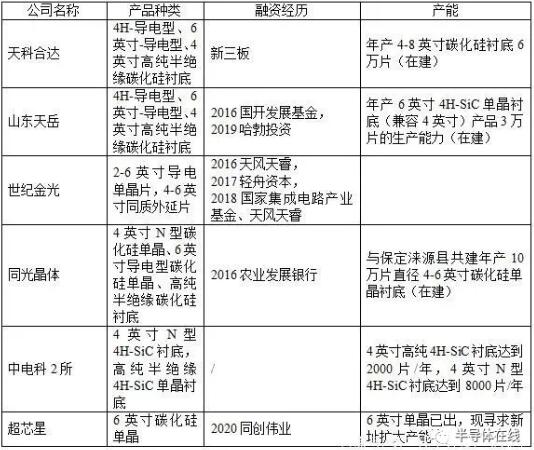
Направление технической эволюции: с точки зрения устройств разрабатываются устройства с высоким выдерживаемым напряжением выше 3.3 кВ, а также внедряется конструкция траншей для повышения производительности и надежности устройств; Что касается упаковки, процесс упаковки будет оптимизирован, чтобы в полной мере раскрыть преимущества стойкости карбида кремния к высоким температурам.
Связанные рекомендации
Эксклюзивное интервью с Ли Гангом из компании Yunfan Ruida: Точность миллиметровых радиолокационных устройств и теплота человеческого духа.
2026-07-22
3637
Увидимся в следующем году! | Slkor на выставке electronica China 2026: краткий обзор основных моментов
2026-07-14
3110





 粤公网安备44030002007346号