
























Đường dây nóng dịch vụ
Giải pháp

Giải pháp
Độ tin cậy của bao bì điện tử (lỗi, hỏng hóc bao bì, v.v.), bài viết này đã tường thuật rõ ràng!
2022-03-17
423
Thiết bị điện tử là một hệ thống rất phức tạp, những khiếm khuyết, hư hỏng trong quá trình đóng gói cũng rất phức tạp. Do đó, việc nghiên cứu các khiếm khuyết và hư hỏng của bao bì đòi hỏi sự hiểu biết có hệ thống về quy trình đóng gói, để phân tích nguyên nhân gây ra khiếm khuyết từ nhiều góc độ.
Cơ chế hư hỏng bao bì có thể được chia thành hai loại: quá tải và hao mòn. Sự cố do quá tải thường xảy ra tức thời và nghiêm trọng; Hao mòn là hư hỏng tích lũy lâu dài, thường biểu hiện sự suy giảm hiệu suất trước tiên, sau đó là lỗi thiết bị. Các loại sự cố có thể được chia thành tải cơ học, tải nhiệt, tải điện, tải bức xạ và tải hóa học.
Có nhiều yếu tố ảnh hưởng đến khuyết tật và hư hỏng của bao bì, chẳng hạn như thành phần và tính chất vật liệu, thiết kế bao bì, điều kiện môi trường và các thông số quy trình. Xác định các yếu tố ảnh hưởng và tiền đề cơ bản để ngăn ngừa các khiếm khuyết và hư hỏng của bao bì. Các yếu tố ảnh hưởng có thể được xác định bằng thử nghiệm hoặc mô phỏng, và nói chung phương pháp mô hình vật lý và phương pháp tham số số được áp dụng. Đối với các cơ chế lỗi và khiếm khuyết phức tạp hơn, phương pháp thử và sai thường được sử dụng để xác định các yếu tố ảnh hưởng chính, nhưng phương pháp này đòi hỏi thời gian thử nghiệm và hiệu chỉnh thiết bị lâu, không hiệu quả và tốn kém.
Trong quá trình phân tích cơ chế hư hỏng, phương pháp phổ biến trong ngành là sử dụng sơ đồ xương cá (sơ đồ nhân quả) để chỉ ra các yếu tố ảnh hưởng. Biểu đồ xương cá có thể giải thích mối quan hệ giữa các nguyên nhân phức tạp với các yếu tố ảnh hưởng và lỗi đóng gói, đồng thời cũng có thể phân biệt các nguyên nhân khác nhau và phân loại chúng. Trong ứng dụng sản xuất có một loại sơ đồ xương cá gọi là 6Ms: phân tích các yếu tố ảnh hưởng từ sáu chiều như máy móc, phương pháp, vật liệu, đo lường, nhân lực và lực lượng tự nhiên.
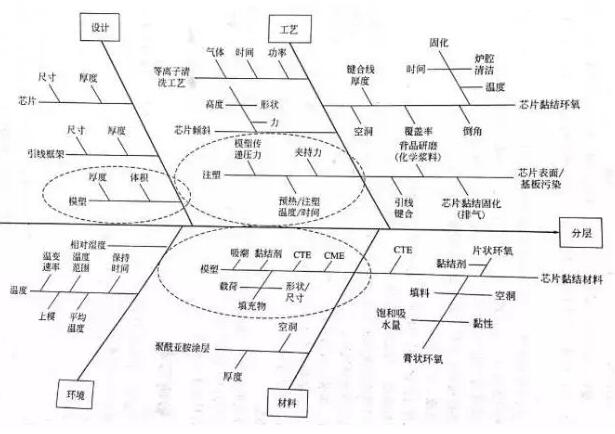
Bức ảnh này thể hiện sơ đồ xương cá thể hiện nguyên nhân gây ra sự tách lớp của chip bao bì nhựa và được phân tích từ 4 khía cạnh: thiết kế, công nghệ, môi trường và vật liệu. Thông qua sơ đồ xương cá, tất cả các yếu tố ảnh hưởng đều được hiển thị rõ ràng, tạo nền tảng tốt cho việc phân tích lỗi.
Loại tải gây ra lỗi.
Như đã đề cập ở phần trước, các loại tải của gói hàng có thể được chia thành tải cơ, nhiệt, điện, bức xạ và hóa học.
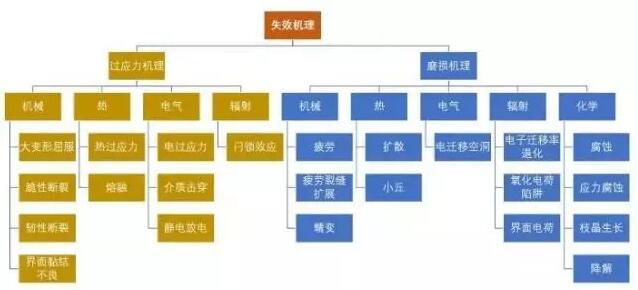
Phân loại cơ chế hư hỏng
Tải trọng cơ học: bao gồm tác động vật lý, độ rung, ứng suất (chẳng hạn như ứng suất co ngót) và lực quán tính (chẳng hạn như gia tốc cực lớn của tàu vũ trụ) tác dụng bằng cách lấp đầy các hạt trên chip silicon, v.v. Phản ứng của vật liệu đối với các tải trọng này có thể được biểu hiện dưới dạng biến dạng đàn hồi, biến dạng dẻo, cong vênh, gãy giòn hoặc dẻo, sự phân tách bề mặt, hình thành và lan truyền các vết nứt mỏi, vết nứt từ biến và từ biến, v.v..
Tải nhiệt: bao gồm nhiệt độ cao của quá trình đóng rắn keo dính, gia nhiệt trước trước khi liên kết dây, quá trình đúc khuôn, xử lý sau, xử lý lại các bộ phận liền kề, hàn ngâm, hàn pha khí và hàn nóng chảy lại, v.v. Tải nhiệt bên ngoài sẽ thay đổi kích thước của vật liệu do sự giãn nở nhiệt và cũng thay đổi các tính chất vật lý như tốc độ rão. Ví dụ, xảy ra hiện tượng không khớp hệ số giãn nở nhiệt (CTE không khớp), dẫn đến ứng suất cục bộ và cuối cùng dẫn đến hỏng cấu trúc bao bì. Tải nhiệt quá mức thậm chí có thể dẫn đến đốt cháy các vật liệu dễ cháy trong thiết bị.
Tải điện: bao gồm sự dao động dòng điện, phóng tĩnh điện, ứng suất quá dòng, v.v. do điện giật đột ngột, điện áp không ổn định hoặc dao động đột ngột trong quá trình truyền tải dòng điện (chẳng hạn như nối đất kém). Các tải điện bên ngoài này có thể dẫn đến đánh thủng điện môi, đánh thủng bề mặt điện áp, mất nhiệt hoặc di chuyển điện năng. Nó cũng có thể làm tăng sự ăn mòn điện phân và sự phát triển của dendrite, gây ra dòng điện rò rỉ và suy giảm nhiệt.
Tải lượng hóa học: bao gồm ăn mòn, oxy hóa và sự phát triển dendrite bề mặt ion do môi trường sử dụng hóa chất. Vì hơi ẩm có thể xuyên qua vật liệu đóng gói nhựa nên độ ẩm là vấn đề chính ảnh hưởng đến các thiết bị đóng gói nhựa trong môi trường ẩm ướt. Độ ẩm được hấp thụ bởi vật liệu đóng gói nhựa có thể chiết xuất dư lượng chất xúc tác từ vật liệu đóng gói nhựa, tạo thành các sản phẩm phụ xâm nhập vào đế kim loại, vật liệu bán dẫn và các giao diện khác nhau liên kết với chip và gây ra sự suy giảm hoặc thậm chí hỏng hiệu suất của thiết bị. . Ví dụ, từ thông còn lại trên thiết bị sau khi lắp ráp sẽ di chuyển lên bề mặt chip thông qua gói nhựa. Trong các mạch tần số cao, những thay đổi tinh tế của tính chất điện môi (như thay đổi hằng số điện môi và hệ số tiêu tán sau khi hấp thụ độ ẩm) là rất quan trọng. Trong các bộ chuyển đổi điện áp cao và các thiết bị khác, việc thay đổi điện áp đánh thủng của gói là rất quan trọng. Ngoài ra, một số epoxy polyamit và polyuretan sẽ bị phân hủy (đôi khi được gọi là “đảo ngược”) nếu tiếp xúc với nhiệt độ cao và độ ẩm cao trong thời gian dài. Thông thường, các thử nghiệm cấp tốc được sử dụng để xác định xem vật liệu đóng gói bằng nhựa có dễ gặp phải lỗi này hay không.
Cần lưu ý rằng khi áp dụng các loại tải trọng khác nhau, các cơ chế hư hỏng khác nhau có thể tương tác trên các thiết bị đóng gói nhựa cùng một lúc. Ví dụ, tải nhiệt sẽ gây ra sự không khớp hệ số giãn nở nhiệt giữa các vật liệu liền kề trong cấu trúc bao bì, dẫn đến hỏng hóc cơ học. Các tương tác khác bao gồm ăn mòn do ứng suất hỗ trợ, nứt do ăn mòn ứng suất, di chuyển kim loại do hiện trường, các vết nứt trong lớp thụ động và lớp điện phân, nứt gói do nhiệt ẩm và tăng tốc phản ứng hóa học do nhiệt độ, v.v.. Trong những trường hợp này, tác động toàn diện của cơ chế sai lỗi không nhất thiết phải bằng tổng các tác động riêng lẻ.
Phân loại khuyết tật bao bì
Các khuyết tật về bao bì chủ yếu bao gồm biến dạng chì, lệch bệ, cong vênh, nứt phoi, tách lớp, khoảng trống, bao bì không đều, gờ, hạt lạ và quá trình bảo dưỡng không hoàn toàn.
Biến dạng dây dẫn
Biến dạng của dây dẫn thường đề cập đến sự dịch chuyển hoặc biến dạng của dây dẫn do dòng chảy của vật liệu bịt kín bằng nhựa, thường được biểu thị bằng tỷ lệ x/L giữa độ dịch chuyển ngang tối đa x của dây dẫn và chiều dài l của dây dẫn. Dây dẫn bị uốn cong có thể gây đoản mạch điện (đặc biệt là trong các gói thiết bị I/O mật độ cao). Đôi khi, ứng suất do uốn cong sẽ dẫn đến nứt các điểm liên kết hoặc giảm độ bền liên kết.
Các yếu tố ảnh hưởng đến liên kết dây bao gồm thiết kế gói, bố trí dây, vật liệu và kích thước dây, tính chất của hợp chất đúc, quy trình liên kết dây và quy trình đóng gói, v.v. Các thông số dây ảnh hưởng đến độ uốn của dây bao gồm đường kính dây, chiều dài dây, tải trọng đứt dây, mật độ dây, v.v.
Độ lệch cơ sở
Độ lệch đề cập đến sự biến dạng và độ lệch của sóng mang (đế chip) hỗ trợ chip.
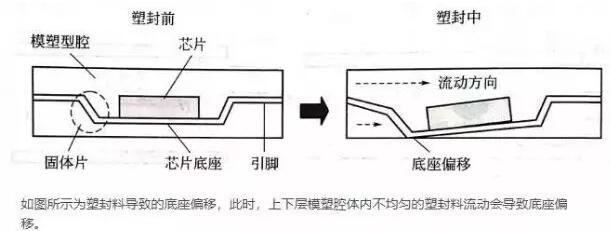
Như thể hiện trong hình, độ lệch nền do hợp chất đúc gây ra. Lúc này, dòng chảy không đồng đều của hợp chất đúc ở khoang đúc trên và dưới sẽ gây ra hiện tượng lệch nền.
Các yếu tố ảnh hưởng đến độ lệch của đế bao gồm tính lưu động của gói nhựa, thiết kế lắp ráp của khung chì và tính chất vật liệu của gói nhựa và khung chì. Các thiết bị đóng gói như TSOP và TQFP dễ bị lệch đế và biến dạng chốt do khung chì mỏng.
cong vênh
Cong vênh đề cập đến sự uốn cong và biến dạng của các thiết bị đóng gói ra khỏi mặt phẳng. Sự cong vênh do quá trình đóng gói bằng nhựa gây ra sẽ dẫn đến một loạt vấn đề về độ tin cậy như bong tróc và nứt phoi. Sự cong vênh cũng sẽ dẫn đến một loạt các vấn đề trong sản xuất. Ví dụ, trong các thiết bị mảng lưới bóng nhựa (PBGA), hiện tượng cong vênh sẽ dẫn đến độ đồng phẳng kém của các quả bóng hàn, điều này sẽ dẫn đến các vấn đề về lắp đặt trong quá trình hàn nóng chảy lại của các thiết bị được lắp ráp vào bảng mạch in.
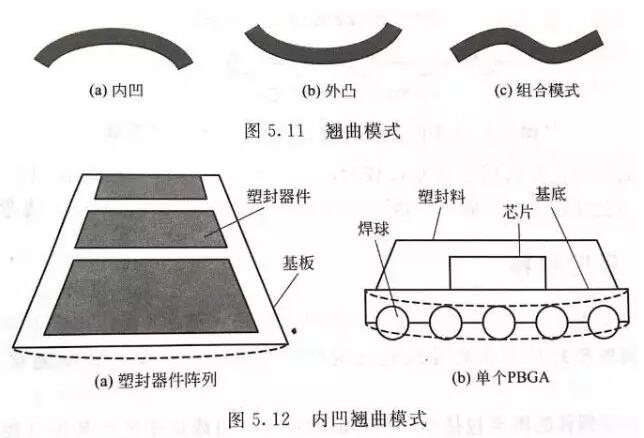
Các chế độ cong vênh bao gồm chế độ lõm, lồi và kết hợp.
Nguyên nhân gây cong vênh chủ yếu bao gồm CTE không khớp và co ngót/đóng rắn. Lúc đầu, cái sau không nhận được nhiều sự chú ý. Nghiên cứu chuyên sâu cho thấy độ co ngót hóa học của hợp chất đúc cũng đóng vai trò quan trọng trong hiện tượng cong vênh của thiết bị IC, đặc biệt là trên các thiết bị đóng gói có độ dày khác nhau ở mặt trên và mặt dưới của chip. Trong quá trình đóng rắn và sau đóng rắn, sự co ngót hóa học của vật liệu đóng gói nhựa sẽ xảy ra ở nhiệt độ đóng rắn cao, hiện tượng này gọi là “co ngót nhiệt hóa học”. Bằng cách tăng nhiệt độ chuyển thủy tinh và giảm sự thay đổi hệ số giãn nở nhiệt gần Tg, có thể giảm độ co ngót hóa học trong quá trình đóng rắn.
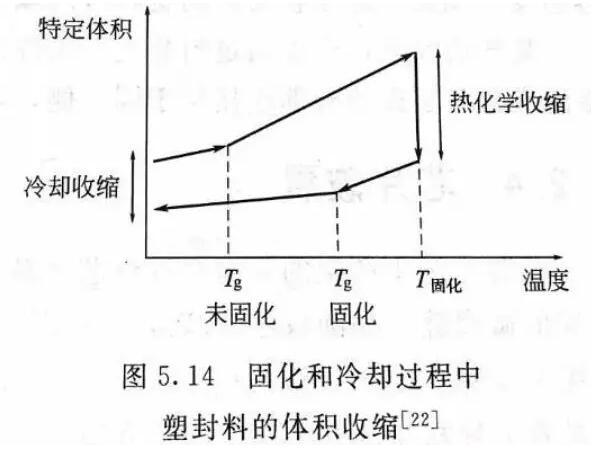
Các yếu tố dẫn đến cong vênh còn bao gồm thành phần của hợp chất đúc, độ ẩm của hợp chất đúc, cấu trúc hình học của bao bì, v.v. Bằng cách kiểm soát vật liệu và thành phần của bao bì nhựa, các thông số quy trình, cấu trúc bao bì và môi trường trước khi đóng gói, độ cong vênh của bao bì có thể được giảm thiểu. Trong một số trường hợp, hiện tượng cong vênh có thể được khắc phục bằng cách đóng gói mặt sau của các linh kiện điện tử. Ví dụ: các kết nối bên ngoài của bảng mạch gốm lớn hoặc bảng nhiều lớp được đặt ở cùng một phía và việc đóng gói chúng lại có thể làm giảm hiện tượng cong vênh.
Vỡ chip
Ứng suất sinh ra trong quá trình đóng gói sẽ khiến chip bị nứt. Quá trình đóng gói thường làm trầm trọng thêm các vết nứt nhỏ hình thành trong quá trình lắp ráp trước đó. Hoặc làm mỏng chip wafer, mài mặt sau và liên kết chip là tất cả các bước có thể dẫn đến bắt đầu nứt chip.
Chip bị nứt và hỏng về mặt cơ học không nhất thiết là do lỗi về điện. Việc vết nứt chip có dẫn đến sự cố mất điện tức thời của thiết bị hay không cũng phụ thuộc vào đường phát triển của vết nứt. Ví dụ: nếu vết nứt xuất hiện ở mặt sau của con chip, nó có thể không ảnh hưởng đến bất kỳ cấu trúc nhạy cảm nào.
Bởi vì các tấm bán dẫn silicon mỏng và giòn nên hiện tượng nứt chip dễ xảy ra hơn trong các gói ở cấp độ bán dẫn. Do đó, các thông số quy trình như áp suất kẹp và áp suất chuyển đổi khuôn trong quá trình đúc chuyển phải được kiểm soát chặt chẽ để ngăn chặn chip bị nứt. Hiện tượng nứt chip dễ xảy ra trong gói xếp chồng 3D do quá trình cán màng. Các yếu tố thiết kế ảnh hưởng đến hiện tượng vỡ chip trong bao bì 3D bao gồm cấu trúc ngăn xếp chip, độ dày lớp nền, khối lượng đúc, độ dày ống bọc khuôn, v.v.
lớp
Hoặc sự phân tách yếu đề cập đến sự phân tách giữa hợp chất bịt kín bằng nhựa và bề mặt vật liệu liền kề của nó. Vị trí tách lớp có thể xảy ra ở bất kỳ khu vực nào trong thiết bị vi điện tử gói nhựa; Nó cũng có thể xảy ra trong quá trình đóng gói, giai đoạn sản xuất sau đóng gói hoặc giai đoạn sử dụng thiết bị.
Giao diện liên kết kém do bao bì là yếu tố chính gây ra sự phân tách. Các khoảng trống ở bề mặt, bề mặt bị nhiễm bẩn trong quá trình đóng gói và quá trình xử lý không hoàn toàn sẽ dẫn đến độ bám dính kém. Các yếu tố ảnh hưởng khác bao gồm ứng suất co ngót và cong vênh trong quá trình đóng rắn và làm nguội. Trong quá trình làm mát, sự không phù hợp CTE giữa hợp chất đúc và các vật liệu lân cận cũng sẽ dẫn đến ứng suất nhiệt cơ, dẫn đến sự phân tách.
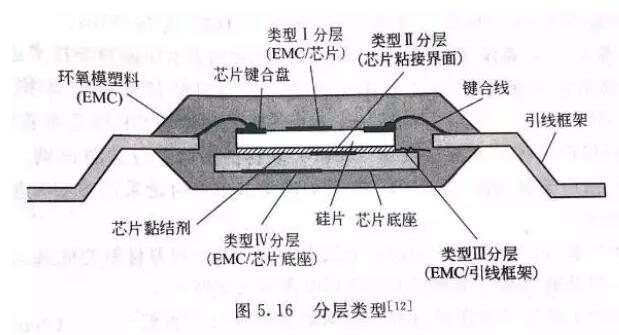
Các lớp có thể được phân loại theo loại giao diện:
khoang
Trong quy trình đóng gói, bong bóng được nhúng vào vật liệu epoxy để tạo thành khoảng trống, có thể xảy ra ở bất kỳ giai đoạn nào của quy trình đóng gói, bao gồm đúc chuyển, làm đầy, đổ bầu và in vật liệu đóng gói nhựa trong môi trường không khí. Bằng cách giảm thiểu lượng không khí, chẳng hạn như làm trống hoặc hút bụi, các khoảng trống có thể được giảm bớt. Đã có báo cáo cho rằng phạm vi áp suất chân không là 1 ~ 300Torr (một áp suất khí quyển là 760Torr).
Theo phân tích mô phỏng, chính sự tiếp xúc giữa mặt trước của lớp tan chảy ở đáy và con chip đã cản trở tính lưu động. Một phần của cạnh trước của chất nóng chảy chảy lên trên và lấp đầy nửa trên của khuôn thông qua vùng hở lớn xung quanh chip. Mặt trước tan chảy mới hình thành và mặt trước tan chảy hấp phụ đi vào khu vực trên cùng của nửa khuôn, do đó tạo thành bong bóng.
Bao bì không đồng đều
Độ dày của bao bì nhựa không đồng đều sẽ dẫn đến hiện tượng cong vênh, bong tróc. Các công nghệ đóng gói truyền thống, chẳng hạn như công nghệ đúc chuyển, ép áp lực và đổ bao bì, không dễ tạo ra các khuyết tật bao bì với độ dày không đồng đều. Bao bì dạng wafer dễ gây ra độ dày bao bì nhựa không đồng đều do đặc tính công nghệ của nó.
Để có được độ dày đồng đều của lớp niêm phong nhựa, chất mang wafer phải được cố định với độ nghiêng tối thiểu để tạo điều kiện thuận lợi cho việc lắp đặt dụng cụ cạo. Ngoài ra, cần kiểm soát vị trí của dao cạo để đảm bảo áp suất của dao cạo ổn định, sao cho lớp nhựa bịt kín có độ dày đồng đều.
Trước khi đông cứng, khi các hạt độn tập trung lại và hình thành sự phân bố không đồng đều trong khu vực cục bộ của hợp chất làm kín nhựa sẽ dẫn đến chất lượng khác nhau hoặc thành phần vật liệu không đồng đều. Việc trộn nguyên liệu bao bì nhựa không đúng cách sẽ dẫn đến hiện tượng chất lượng khác nhau trong quá trình đóng gói và đóng bầu.
biên giới thô
Cạnh thô dùng để chỉ hợp chất đúc đi qua dây chuyền đúc và được lắng đọng trên chốt của thiết bị trong quy trình đóng gói nhựa.
Áp lực kẹp không đủ là nguyên nhân chính gây ra gờ. Nếu cặn nấm mốc trên các chốt không được loại bỏ kịp thời sẽ dẫn đến nhiều vấn đề khác nhau trong giai đoạn lắp ráp. Ví dụ: liên kết hoặc độ bám dính không đủ ở giai đoạn đóng gói tiếp theo. Rò rỉ nhựa là một dạng gờ thưa thớt.
Hạt kỳ lạ
Trong quá trình đóng gói, nếu vật liệu đóng gói tiếp xúc với môi trường, thiết bị hoặc vật liệu bị ô nhiễm, các hạt lạ sẽ khuếch tán trong bao bì và tích tụ trên các bộ phận kim loại trong bao bì (chẳng hạn như chip IC và các điểm liên kết dây), điều này sẽ dẫn đến ăn mòn và các vấn đề về độ tin cậy tiếp theo khác.
Chữa không đầy đủ
Thời gian đóng rắn không đủ hoặc nhiệt độ đóng rắn thấp sẽ dẫn đến việc đóng rắn không hoàn toàn. Ngoài ra, trong quá trình đổ hai loại vật liệu làm bầu, sự sai lệch nhỏ về tỷ lệ trộn sẽ dẫn đến quá trình đóng rắn không hoàn toàn. Để phát huy tối đa các đặc tính của vật liệu đóng gói, cần đảm bảo rằng vật liệu đóng gói đã được xử lý hoàn toàn. Trong nhiều phương pháp đóng gói, việc xử lý sau được phép đảm bảo việc xử lý hoàn toàn vật liệu đóng gói. Hơn nữa, cần chú ý đảm bảo tỷ lệ chính xác của nguyên liệu đóng gói.
Phân loại lỗi gói
Lỗi gói sẽ xảy ra ở giai đoạn lắp ráp gói hoặc sử dụng thiết bị. Đặc biệt khi thiết bị vi điện tử đóng gói được lắp ráp trên bảng mạch in thì điều này dễ xảy ra hơn. Ở giai đoạn này, thiết bị cần phải chịu nhiệt độ nóng chảy lại cao, điều này sẽ dẫn đến hiện tượng tách lớp hoặc nứt bề mặt của vật liệu đóng gói bằng nhựa.
lớp
Như đã đề cập ở phần trước, sự tách lớp đề cập đến việc tách vật liệu đóng gói bằng nhựa khỏi các vật liệu lân cận ở bề mặt liên kết. Tải trọng và ứng suất bên ngoài có thể dẫn đến sự phân tách bao gồm hơi nước, độ ẩm, nhiệt độ và các tác động kết hợp của chúng.
Một loại phân tách thường xảy ra trong giai đoạn lắp ráp được gọi là phân tách do hơi nước và cơ chế hư hỏng của nó chủ yếu là áp suất hơi nước ở nhiệt độ tương đối cao. Khi thiết bị đóng gói được lắp ráp trên bảng mạch in, nhiệt độ nóng chảy của vật hàn cần đạt 220oC hoặc thậm chí cao hơn, cao hơn nhiều so với nhiệt độ chuyển hóa thủy tinh của hợp chất đúc (khoảng 110 ~ 200oC). Ở nhiệt độ nóng chảy lại cao, hơi nước tồn tại giữa vật liệu đóng gói nhựa và bề mặt kim loại bay hơi tạo thành hơi nước và áp suất hơi sinh ra tác động cùng với các yếu tố như sự không cân xứng nhiệt giữa các vật liệu, ứng suất do hấp thụ và giãn nở độ ẩm, v.v. , điều này cuối cùng dẫn đến liên kết yếu hoặc phân tách giao diện và thậm chí dẫn đến vỡ gói. So với chất hàn chì truyền thống, chất hàn không chì có nhiệt độ nóng chảy cao hơn và dễ bị phân tách hơn.
Hệ số giãn nở hấp thụ độ ẩm (CHE), còn gọi là hệ số giãn nở độ ẩm (CME)
Cơ chế khuếch tán độ ẩm đến bề mặt bao bì bị lỗi là một yếu tố quan trọng gây ra sự phân tách do hơi nước và độ ẩm. Độ ẩm có thể khuếch tán qua bao bì hoặc dọc theo bề mặt tiếp xúc giữa khung chì và hợp chất đúc. Người ta nhận thấy rằng khi bề mặt tiếp xúc giữa hợp chất đúc và khung chì được liên kết tốt, hơi ẩm chủ yếu xâm nhập vào bao bì thông qua bao bì nhựa. Tuy nhiên, khi giao diện liên kết này xuống cấp do công nghệ đóng gói kém (chẳng hạn như quá trình oxy hóa do nhiệt độ liên kết, khung chì bị cong vênh do giải phóng ứng suất không đủ, cắt tỉa quá mức và ứng suất hình thức, v.v.), sự phân tách và các vết nứt nhỏ sẽ được hình thành trên phác thảo bao bì, và hơi ẩm hoặc hơi nước sẽ dễ dàng lan truyền dọc theo con đường này. Tệ hơn nữa, độ ẩm sẽ dẫn đến hiện tượng hydrat hóa keo epoxy phân cực, làm suy yếu và giảm liên kết hóa học tại bề mặt tiếp xúc.
Bề mặt sạch là yêu cầu then chốt để đạt được độ bám dính tốt. Quá trình oxy hóa bề mặt thường dẫn đến hiện tượng tách lớp (như đã đề cập ở bài viết trước). Ví dụ, khung chì hợp kim đồng tiếp xúc với nhiệt độ cao thường dẫn đến hiện tượng phân tách. Sự tồn tại của nitơ hoặc khí tổng hợp khác có lợi cho việc tránh quá trình oxy hóa.
Chất bôi trơn và chất kích thích bám dính trong nhựa có thể thúc đẩy quá trình phân tách. Chất bôi trơn có thể giúp hợp chất đúc tách ra khỏi khoang khuôn nhưng sẽ làm tăng nguy cơ bong tróc bề mặt. Mặt khác, chất kích thích bám dính có thể đảm bảo độ bám dính tốt giữa hợp chất đúc và giao diện chip, nhưng rất khó để loại bỏ khỏi khoang khuôn.
Việc phân lớp không chỉ tạo ra đường khuếch tán hơi nước mà còn là nguyên nhân gây ra các vết nứt nhựa. Giao diện là vị trí bắt đầu vết nứt và vết nứt sẽ lan truyền qua nhựa khi chịu tải trọng bên ngoài cao. Kết quả cho thấy sự phân tách giữa mặt đất của đế chip và nhựa có nhiều khả năng gây ra vết nứt nhựa nhất, và sự phân tách giao diện ở các vị trí khác ít ảnh hưởng đến vết nứt nhựa.
Nứt do khí gây ra (hiện tượng bỏng ngô)
Sự phát triển hơn nữa của quá trình phân tầng do hơi nước gây ra sẽ dẫn đến hiện tượng nứt do khí gây ra. Khi hơi nước trong gói thoát ra qua vết nứt sẽ tạo ra âm thanh tanh tách rất giống với âm thanh của bắp rang nên còn gọi là hiện tượng bỏng ngô. Các vết nứt thường kéo dài từ đế chip xuống đáy bao bì nhựa. Trong bảng mạch hàn, rất khó phát hiện những vết nứt này bằng cách kiểm tra trực quan. Các dạng bao bì nhựa to và mỏng như QFP, TQFP dễ gây hiện tượng bỏng ngô nhất; Ngoài ra, điều này cũng dễ xảy ra ở những thiết bị có tỷ lệ diện tích đế chip trên diện tích thiết bị lớn và tỷ lệ diện tích đế chip lớn với độ dày vật liệu bịt kín bằng nhựa tối thiểu. Hiện tượng bỏng ngô có thể đi kèm với các vấn đề khác, bao gồm vỡ bi liên kết khỏi đĩa liên kết và các hố silicon bên dưới bi liên kết.
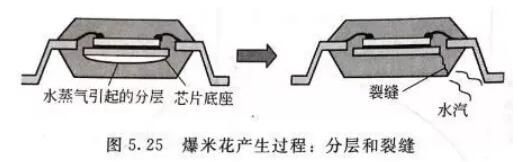
Các vết nứt trong thiết bị đóng gói nhựa thường bắt nguồn từ các khu vực tập trung ứng suất (như các cạnh và gờ) trên khung chì và lan truyền ở khu vực bao bì nhựa mỏng nhất. Đó là biến dạng kích thước nhỏ của bề mặt khung chì được tạo ra trong quá trình dập. Thay đổi hướng dập sao cho các gờ nằm ở phía trên khung chì hoặc khắc khung chì (ép khuôn) có thể làm giảm vết nứt.
Giảm độ ẩm trong các thiết bị đóng gói bằng nhựa chính là chìa khóa để giảm hiện tượng bỏng ngô. Áp dụng phương pháp nướng ở nhiệt độ cao để giảm độ ẩm trong thiết bị đóng gói nhựa. Các nghiên cứu trước đây đã phát hiện ra rằng độ ẩm an toàn cho phép trong bao bì là khoảng 1100× 10^-6(0.11 trọng lượng%)。 Nướng ở 125oC trong 24 giờ có thể loại bỏ hoàn toàn độ ẩm hấp thụ trong gói.
gãy xương giòn
Gãy giòn thường xảy ra ở cường độ chảy thấp và vật liệu không đàn hồi (chẳng hạn như chip silicon). Khi vật liệu bị ứng suất quá mức, sự lan truyền vết nứt đột ngột và nghiêm trọng sẽ bắt nguồn từ những khuyết tật nhỏ như lỗ rỗng, tạp chất hoặc sự gián đoạn.
gãy dẻo
Vật liệu đóng gói bằng nhựa dễ bị gãy và dễ gãy, chủ yếu phụ thuộc vào các yếu tố môi trường và vật liệu, bao gồm nhiệt độ, đặc tính nhớt của nhựa polymer và tải trọng làm đầy. Ngay cả trong vật liệu đóng gói bằng nhựa chịu tải cao có chứa chất độn silicon giòn, vết nứt dẻo vẫn có thể xảy ra do đặc tính nhớt của nhựa polyme.
vết nứt mỏi
Khi vật liệu bịt kín bằng nhựa chịu ứng suất tuần hoàn trong phạm vi cường độ giới hạn, nó sẽ bị gãy do hiện tượng gãy mỏi tích lũy. Các tải trọng ướt, nhiệt, cơ học hoặc toàn diện tác dụng lên vật liệu đóng gói bằng nhựa đều sẽ tạo ra ứng suất theo chu kỳ. Hư hỏng do mỏi là một loại cơ chế hư hỏng do mài mòn và các vết nứt thường bắt nguồn từ các điểm không liên tục hoặc các vị trí khuyết tật.
Cơ chế mỏi bao gồm 3 giai đoạn: bắt đầu vết nứt (giai đoạn ⅰ); Sự lan truyền vết nứt ổn định (giai đoạn Ⅱ); Thất bại đột ngột, không chắc chắn và thảm khốc (giai đoạn III). Dưới ứng suất theo chu kỳ, sự lan truyền vết nứt mỏi ở giai đoạn ⅱ đề cập đến sự tăng trưởng ổn định của chiều dài vết nứt. Tốc độ phát triển vết nứt của vật liệu đóng gói nhựa cao hơn nhiều so với giá trị điển hình của sự phát triển vết nứt mỏi của vật liệu kim loại (khoảng 3 lần).
Các yếu tố đẩy nhanh sự thất bại
Và tải trọng và áp lực của các vật liệu môi trường, chẳng hạn như độ ẩm, nhiệt độ và các chất ô nhiễm, sẽ đẩy nhanh sự hỏng hóc của các thiết bị đóng gói bằng nhựa. Công nghệ đóng gói nhựa đang đóng một vai trò quan trọng trong sự thất bại của bao bì, chẳng hạn như hệ số khuếch tán độ ẩm, độ ẩm bão hòa, tốc độ khuếch tán ion, hệ số giãn nở nhiệt và hệ số giãn nở hấp thụ độ ẩm của vật liệu đóng gói nhựa, sẽ ảnh hưởng lớn đến tỷ lệ thất bại. Các yếu tố dẫn đến hư hỏng nhanh chủ yếu bao gồm độ ẩm, nhiệt độ, chất ô nhiễm và môi trường dung môi, ứng suất dư, ứng suất môi trường tự nhiên, tải trọng sản xuất và lắp ráp cũng như các điều kiện ứng suất tải toàn diện.
Độ ẩm có thể đẩy nhanh quá trình phân tách, nứt và hư hỏng do ăn mòn của các thiết bị vi điện tử được bọc nhựa. Độ ẩm là yếu tố làm tăng tốc độ hỏng hóc quan trọng trong các thiết bị đóng gói bằng nhựa. Các cơ chế liên quan đến sự gia tăng hư hỏng do độ ẩm gây ra bao gồm sự xuống cấp của bề mặt liên kết, ứng suất hấp thụ và giãn nở độ ẩm, áp suất hơi nước, sự di chuyển ion và sự thay đổi đặc tính của vật liệu đóng gói bằng nhựa.
Độ ẩm có thể thay đổi nhiệt độ chuyển hóa thủy tinh Tg, mô đun đàn hồi và điện trở suất thể tích của vật liệu đóng gói nhựa.Nhiệt độ là một yếu tố đẩy nhanh sự hư hỏng quan trọng khác. Thông thường, cấp nhiệt độ liên quan đến nhiệt độ chuyển hóa thủy tinh của hợp chất đúc, sự giãn nở nhiệt và rửa các vật liệu khác nhau cũng như ứng suất cơ-nhiệt do nó gây ra được sử dụng để đánh giá ảnh hưởng của nhiệt độ đến lỗi gói hàng. Một yếu tố ảnh hưởng khác của nhiệt độ đến hư hỏng bao bì là nó sẽ làm thay đổi tính chất của vật liệu đóng gói, hệ số khuếch tán hơi ẩm và khuếch tán giữa các kim loại liên quan đến nhiệt độ.
Các chất gây ô nhiễm và các chất gây ô nhiễm môi trường có dung môi là nơi khởi đầu và mở rộng các hư hỏng. Các nguồn ô nhiễm chủ yếu bao gồm các chất gây ô nhiễm không khí, độ ẩm, cặn chất trợ dung, chất bẩn trong vật liệu đóng gói bằng nhựa, các yếu tố ăn mòn được tạo ra do phân hủy nhiệt và các sản phẩm phụ (thường là epoxy) thải ra từ chất kết dính chip. Nói chung, bao bì nhựa sẽ không bị ăn mòn, nhưng hơi ẩm và các chất ô nhiễm sẽ khuếch tán trong bao bì nhựa và tiếp cận các bộ phận kim loại, gây ra sự ăn mòn các bộ phận kim loại trong thiết bị đóng gói nhựa.
Liên kết chip ứng suất dư sẽ tạo ra ứng suất đơn vị. Mức độ căng thẳng chủ yếu phụ thuộc vào đặc tính của lớp liên kết của chip. Do độ co ngót của hợp chất đúc lớn hơn so với các vật liệu đóng gói khác nên ứng suất sinh ra trong quá trình đúc là khá lớn. Chip kiểm tra ứng suất có thể được sử dụng để đo ứng suất lắp ráp.
Căng thẳng môi trường Trong môi trường tự nhiên, vật liệu đóng gói bằng nhựa có thể bị phân hủy. Sự xuống cấp được đặc trưng bởi sự phá vỡ các liên kết trùng hợp và thường là các polyme rắn được chuyển thành chất lỏng nhớt có chứa monome, dimer và các loại trọng lượng phân tử thấp khác. Nhiệt độ tăng cao và môi trường khép kín thường đẩy nhanh quá trình xuống cấp. Tia cực tím trong ánh sáng mặt trời và tầng ozone trong khí quyển là chất xúc tác mạnh mẽ cho sự phân hủy, có thể dẫn đến phân hủy bằng cách cắt đứt chuỗi phân tử của nhựa epoxy. Cách ly thiết bị đóng gói nhựa khỏi môi trường dễ gây ra sự phân hủy và sử dụng các polyme có khả năng chống phân hủy là phương pháp để ngăn chặn sự phân hủy. Sản phẩm cần làm việc trong môi trường nóng ẩm cần có polyme chống phân hủy.
Tải trọng sản xuất và lắp ráp Các điều kiện sản xuất và lắp ráp có thể dẫn đến hỏng gói, bao gồm nhiệt độ cao, nhiệt độ thấp, thay đổi nhiệt độ, tải vận hành và tải tác dụng lên dây liên kết và đế chip do dòng chảy của vật liệu bịt kín bằng nhựa. Hiện tượng bỏng ngô trong quá trình lắp ráp các thiết bị đóng gói bằng nhựa là một ví dụ điển hình.
Điều kiện ứng suất tải toàn diện Trong quá trình chế tạo, lắp ráp hoặc vận hành, các yếu tố gia tốc hư hỏng như nhiệt độ và độ ẩm thường tồn tại đồng thời. Các điều kiện tải trọng và ứng suất kết hợp thường làm tăng thêm sự hư hỏng. Tính năng này thường được áp dụng cho thiết kế thử nghiệm tăng tốc nhằm mục đích sàng lọc các bộ phận bị lỗi và xác định các thiết bị đóng gói dễ bị tổn thương.
Giới thiệu ngắn gọn về phân tích lỗi
Nhìn chung, theo các chế độ và hiện tượng hỏng hóc, nó mô phỏng các hoạt động của hiện tượng hỏng hóc tái diễn, tìm ra nguyên nhân hỏng hóc và tìm ra cơ chế hỏng hóc thông qua phân tích và xác minh. Nó có ý nghĩa thực tiễn to lớn trong việc nâng cao chất lượng sản phẩm, phát triển và cải tiến công nghệ, sửa chữa sản phẩm và phân xử các tai nạn hỏng hóc.
Quá trình phân tích lỗi
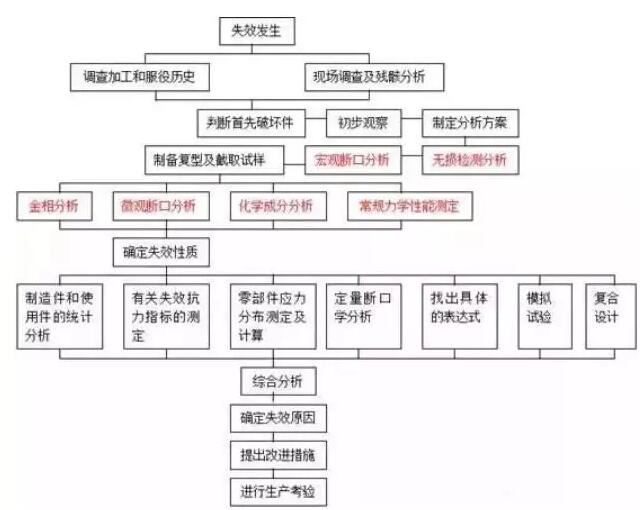
图 1 Quá trình phân tích lỗi
Phương pháp phân tích và phát hiện lỗi của các vật liệu khác nhau
1. Phân tích lỗi PCB/PCBA
Là chất mang của các thành phần khác nhau và là trung tâm truyền tín hiệu mạch, PCB đã trở thành bộ phận quan trọng và quan trọng nhất của các sản phẩm thông tin điện tử, chất lượng và mức độ tin cậy của nó quyết định chất lượng và độ tin cậy của toàn bộ thiết bị.
2 PCB/PCBA
chế độ thất bại
Nổ tấm, tách lớp, ngắn mạch, phồng rộp, hàn kém, di chuyển ăn mòn, v.v.
Phương tiện thông thường
Kiểm tra không phá hủy:
Kiểm tra bề ngoài, kiểm tra huỳnh quang tia X, kiểm tra CT 3D, kiểm tra C-SAM, chụp ảnh nhiệt hồng ngoại
Phân tích thành phần bề mặt:
Kính hiển vi điện tử quét và phân tích phổ năng lượng (SEM/EDS)
Phân tích hồng ngoại vi mô (FTIR)
Quang phổ điện tử Auger (AES)
Quang phổ quang điện tử tia X (XPS)
Phương pháp khối phổ ion thứ cấp (TOF-SIMS)
Phân tích nhiệt:
Đo nhiệt lượng quét vi sai (DSC)
Phân tích cơ học (TMA)
Phân tích nhiệt (TGA)
Phân tích cơ học động (DMA)
Độ dẫn nhiệt (phương pháp dòng nhiệt ở trạng thái ổn định, phương pháp tán xạ laser)
Kiểm tra hiệu suất điện:
Điện áp đánh thủng, điện áp chịu được, hằng số điện môi, điện di
Kiểm tra hiệu suất phá hủy:
Phát hiện nhuộm và thẩm thấu
2. Phân tích lỗi của linh kiện điện tử
Sự phát triển nhanh chóng của công nghệ linh kiện điện tử và sự nâng cao độ tin cậy đã đặt nền móng cho các thiết bị điện tử hiện đại. Nhiệm vụ cơ bản của công việc độ tin cậy của thành phần là cải thiện độ tin cậy của các thành phần.
Hình 3 Linh kiện điện tử
chế độ thất bại
Hở mạch, đoản mạch, rò rỉ điện, hỏng chức năng, trôi thông số điện, hỏng không ổn định, v.v.
Phương tiện thông thường
Đo lường điện: kiểm tra kết nối, kiểm tra thông số điện và kiểm tra chức năng.
Kiểm tra không phá hủy:
Công nghệ mở (mở cơ khí, mở hóa học, mở laser)
Công nghệ thụ động (khắc hóa học, khắc plasma, mài cơ học)
Công nghệ phân tích vi mô (FIB, CP)
Công nghệ chuẩn bị mẫu:
Công nghệ mở (mở cơ khí, mở hóa học, mở laser)
Công nghệ thụ động (khắc hóa học, khắc plasma, mài cơ học)
Công nghệ phân tích vi mô (FIB, CP)
Phân tích hình thái kính hiển vi:
Công nghệ phân tích quang họcCông nghệ ảnh điện tử thứ cấp của kính hiển vi điện tử quét
Phân tích thành phần bề mặt:
Kính hiển vi điện tử quét và phân tích phổ năng lượng (SEM/EDS)
Quang phổ điện tử Auger (AES)
Quang phổ quang điện tử tia X (XPS)
Phổ khối ion thứ cấp (SIMS)
Công nghệ phân tích không phá hủy:
Nội soi huỳnh quang tia XCông nghệ phối cảnh ba chiềuKính hiển vi âm học quét phản xạ (C-SAM)
3.Phân tích lỗi vật liệu
Với sự tiến bộ của xã hội và sự phát triển của khoa học công nghệ, các sản phẩm kim loại được sử dụng rộng rãi trong công nghiệp, nông nghiệp, khoa học công nghệ và đời sống nhân dân nên chất lượng vật liệu kim loại cần được quan tâm nhiều hơn.
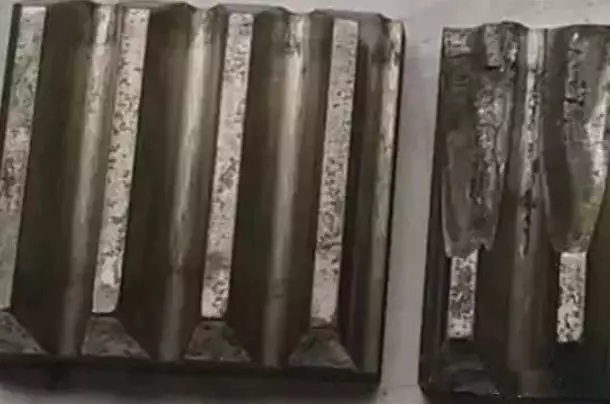
Hình 4 Bánh răng trục khuỷu của động cơ diesel tàu thủy
chế độ thất bại
Thiết kế không đúng, lỗi vật liệu, lỗi đúc, lỗi hàn và lỗi xử lý nhiệt.
Phương tiện thông thường
Phân tích cấu trúc vi mô vật liệu:
phân tích kim loại
Phân tích cấu trúc pha tia X
Phân tích ứng suất dư bề mặt
Kích thước hạt kim loại
Phân tích thành phần: máy quang phổ đọc trực tiếp, máy quang phổ quang điện tử tia X (XPS), máy quang phổ điện tử Auger (AES), v.v.
Phân tích pha: Nhiễu xạ tia X (XRD)
Phân tích ứng suất dư: Máy đo ứng suất bằng tia X
Phân tích hiệu suất cơ học: máy kiểm tra vạn năng, máy kiểm tra va đập, máy kiểm tra độ cứng, v.v.
Phân tích hiệu suất cơ học: máy kiểm tra vạn năng, máy kiểm tra va đập, máy kiểm tra độ cứng, v.v.
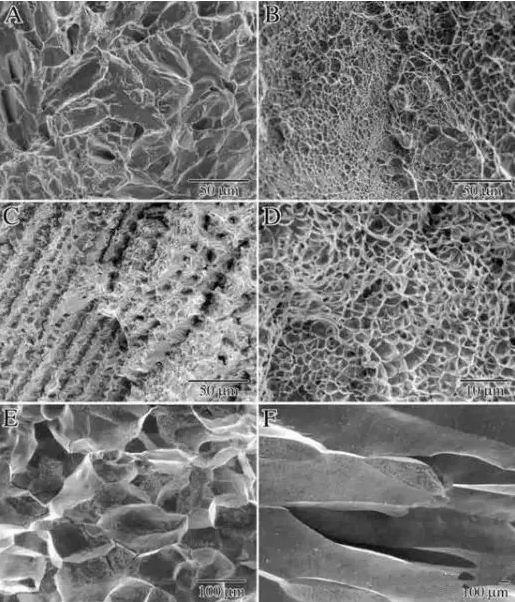
Hình 5 Ảnh SEM bề mặt đứt gãy của vật liệu thử kéo
4. Phân tích lỗi của vật liệu polymer
Xu hướng phát triển chung của công nghệ polymer là hiệu suất cao, chức năng cao, phức tạp, thông minh và xanh. Do yêu cầu hoàn toàn mới về công nghệ và nhu cầu cao về sản phẩm, cần phải tìm ra nguyên nhân gốc rễ và cơ chế gây ra lỗi bằng phương pháp phân tích lỗi để nâng cao chất lượng sản phẩm, cải tiến quy trình và phân xử trách nhiệm pháp lý.
Hình 6 Nhựa không phun
chế độ thất bại
Gãy xương, nứt, tách lớp, ăn mòn, phồng rộp, bong tróc lớp phủ, đổi màu và hư hỏng do mài mòn.
Phương tiện thông thường
Phân tích thành phần:
Máy quang phổ hồng ngoại biến đổi Fourier (FTIR)
Máy quang phổ Raman đồng tiêu hiển vi (Raman)
Kính hiển vi điện tử quét và phân tích phổ năng lượng (SEM/EDS)
Quang phổ huỳnh quang tia X (XRF)
Sắc ký khí khối phổ (GC-MS)
Phương pháp sắc ký khí nhiệt phân khối phổ (PGC-MS)
Phân tích cộng hưởng từ hạt nhân (NMR)Quang phổ điện tử Auger (AES)
Quang phổ quang điện tử tia X (XPS)
Máy đo nhiễu xạ tia X (XRD)
Phép đo khối phổ ion thứ cấp thời gian bay (TOF-SIMS)
Phân tích nhiệt:
Đo nhiệt lượng quét vi sai (DSC)
Phân tích cơ học (TMA)
Phân tích nhiệt (TGA)
Phân tích cơ học động (DMA)
Độ dẫn nhiệt (phương pháp dòng nhiệt ở trạng thái ổn định, phương pháp tán xạ laser)
Phân tích vết nứt:
Sắc ký khí nhiệt phân-khối phổSắc ký thẩm thấu gel (GPC)
Kiểm tra chỉ số nóng chảy (MFR)
Phân tích vết nứt:
Kính hiển vi điện tử quét (SEM), máy quang phổ năng lượng tia X (EDS), v.v.
Phân tích hiệu suất vật lý:
Máy đo độ cứng, máy đo độ bền kéo, máy đo phổ quát, v.v.
5. Phân tích lỗi của vật liệu composite
Vật liệu composite là sự kết hợp của hai hay nhiều loại vật liệu có tính chất khác nhau. Nó có ưu điểm là cường độ riêng cao, độ dẻo dai tuyệt vời và khả năng chống chịu môi trường tốt nên được sử dụng rộng rãi trong thực tế sản xuất.
chế độ thất bại
Gãy xương, mất màu, ăn mòn, tính chất cơ học không đủ, v.v.
Phương tiện thông thường
Kiểm tra không phá hủy:
Công nghệ phát hiện tia X (tia X, tia γ, tia neutron, v.v.), CT công nghiệp, công nghệ chụp ảnh tán xạ ngược Compton (CST), công nghệ phát hiện siêu âm (phương pháp xuyên thấu, phương pháp phản xạ xung, phương pháp song song), sóng nhiệt hồng ngoại công nghệ phát hiện, công nghệ phát hiện phát xạ âm thanh, công nghệ phát hiện dòng điện xoáy, công nghệ phát hiện vi sóng, công nghệ phát hiện ảnh ba chiều bằng laser, v.v.
Phân tích thành phần:
Phép đo phổ huỳnh quang tia X (XRF), v.v., xem phân tích thành phần trong phân tích lỗi của vật liệu polymer.
Phân tích nhiệt:
Phân tích trọng lượng (TG), đo nhiệt lượng quét vi sai (DSC), phân tích cơ nhiệt tĩnh (TMA), phân tích cơ nhiệt động (DMTA) và phân tích điện môi động (DETA).
Thí nghiệm phá hủy:
Phân tích (phần kim loại, chuẩn bị mẫu chùm ion tập trung (FIB), chuẩn bị mẫu phay ion (CP))
6. Phân tích lỗi của lớp phủ/lớp phủ
chế độ thất bại
Tách lớp, nứt, ăn mòn, phồng rộp, bong tróc lớp phủ/mạ, mất màu, v.v.
Phương tiện thông thường
Phân tích thành phần:
Xem phân tích lỗi của vật liệu polymer.
Phân tích nhiệt:
Xem phân tích lỗi của vật liệu polymer.
Phân tích vết nứt:
Kính hiển vi khối lượng (OM)Phân tích kính hiển vi điện tử quét (SEM)
Tính chất vật lý:
Độ bền kéo, độ bền uốn, v.v.
Kiểm tra mô phỏng (nếu cần)
Kiểm tra trong cùng điều kiện làm việc hoặc kiểm tra trong điều kiện làm việc mô phỏng.
Nộp kết quả phân tích
1) đưa ra bản chất và nguyên nhân của sự thất bại.
2) Đưa ra các biện pháp phòng ngừa (gợi ý)
3) Gửi báo cáo phân tích lỗi.
Tóm tắt: Phân tích lỗi là sự kết hợp giữa kinh nghiệm và khoa học. Các kỹ sư sửa lỗi cũng giống như các bác sĩ. Khi bắt đầu thiết kế quy trình, cần thực hiện các biện pháp phòng ngừa; Sau khi sản phẩm rời khỏi nhà máy, việc kiểm tra thực tế được thực hiện để tìm ra những nguy hiểm tiềm ẩn và biện pháp phòng ngừa. Đưa ra giá trị đo được; Tìm ra nguyên nhân bằng nhiều phương pháp: xét nghiệm máu, chụp X-quang, siêu âm B, v.v. Theo số liệu kiểm tra, phân tích triệu chứng, kê đơn thuốc phù hợp và đưa ra biện pháp khắc phục.
Tóm tắt: Phân tích lỗi là sự kết hợp giữa kinh nghiệm và khoa học. Các kỹ sư sửa lỗi cũng giống như các bác sĩ. Khi bắt đầu thiết kế quy trình, cần thực hiện các biện pháp phòng ngừa; Sau khi sản phẩm rời khỏi nhà máy, việc kiểm tra thực tế được thực hiện để tìm ra những nguy hiểm tiềm ẩn và biện pháp phòng ngừa. Đưa ra giá trị đo được; Tìm ra nguyên nhân bằng nhiều phương pháp: xét nghiệm máu, chụp X-quang, siêu âm B, v.v. Theo số liệu kiểm tra, phân tích triệu chứng, kê đơn thuốc phù hợp và đưa ra biện pháp khắc phục.
Khuyến nghị liên quan
Slkor Micro ULN2003AU: Mảng transistor Darlington SOP-16 với điện áp chịu đựng 50V và dòng điện 500mA.
2026-10-22
531
SLKORMICRO TL431: Bộ tham chiếu điện áp shunt ba cực điều chỉnh được 36V, gói SOT-23 / TO-92
2026-10-21
804
Giải pháp ứng dụng cảm biến nhiệt độ Slkor SL-FW-TRS-5.5D1
2026-07-28
5437





 粤公网安备44030002007346号