
























Linha de Apoio
Soluções

Soluções
A confiabilidade da embalagem eletrônica (defeito da embalagem, falha, etc.), este artigo fez uma narrativa clara!
2022-03-17
423
O dispositivo eletrônico é um sistema muito complexo, e os defeitos e falhas no processo de embalagem também são muito complexos. Portanto, o estudo dos defeitos e falhas das embalagens requer uma compreensão sistemática do processo de embalagem, de modo a analisar as causas dos defeitos sob vários ângulos.
O mecanismo de falha da embalagem pode ser dividido em duas categorias: sobrecarga e desgaste. A falha causada por sobrecarga costuma ser instantânea e catastrófica; O desgaste é o dano cumulativo de longo prazo, que geralmente mostra primeiro a degradação do desempenho e depois a falha do equipamento. Os tipos de falha podem ser divididos em carga mecânica, carga térmica, carga elétrica, carga de radiação e carga química.
Existem muitos fatores que afetam os defeitos e falhas das embalagens, como composição e propriedades do material, design da embalagem, condições ambientais e parâmetros do processo. Determine os fatores de influência e a premissa básica para prevenir defeitos e falhas de embalagem. Os fatores de influência podem ser determinados por experimento ou simulação, e geralmente são adotados o método do modelo físico e o método dos parâmetros numéricos. Para defeitos e mecanismos de falha mais complexos, o método de tentativa e erro é frequentemente usado para determinar os principais fatores de influência, mas esse método requer um longo tempo de teste e correção de equipamentos, o que é ineficiente e caro.
No processo de análise do mecanismo de falha, é um método comum na indústria usar o diagrama de espinha de peixe (diagrama de causalidade) para mostrar os fatores que influenciam. O diagrama de espinha de peixe pode explicar a relação entre causas complexas e fatores de influência e defeitos de embalagem, e também pode distinguir várias causas e classificá-las. Na aplicação de produção, existe uma espécie de diagrama de espinha de peixe denominado 6Ms: analisando os fatores de influência de seis dimensões, como máquina, método, material, medição, mão de obra e forças naturais.
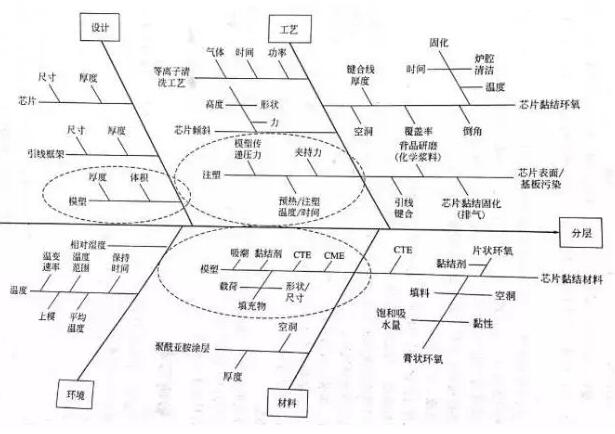
Esta imagem mostra o diagrama de espinha de peixe que mostra os motivos da delaminação de chips de embalagens plásticas e é analisada sob quatro aspectos: design, tecnologia, meio ambiente e materiais. Através do diagrama de espinha de peixe, todos os fatores de influência são claramente exibidos, o que estabelece uma boa base para a análise de falhas.
O tipo de carga que causou a falha.
Conforme mencionado na seção anterior, os tipos de carga das embalagens podem ser divididos em cargas mecânicas, térmicas, elétricas, de radiação e químicas.
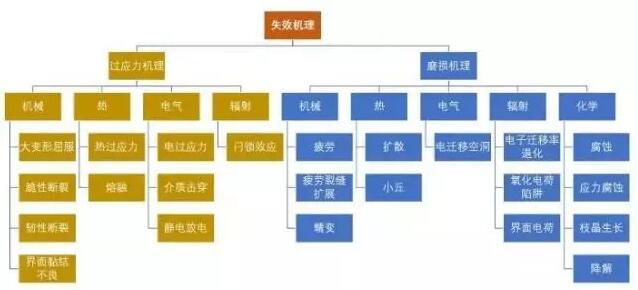
Classificação do mecanismo de falha
Carga mecânica: incluindo impacto físico, vibração, tensão (como tensão de contração) e força inercial (como grande aceleração de espaçonaves) exercida pelo preenchimento de partículas no chip de silício, etc. A resposta dos materiais a essas cargas pode se manifestar como deformação elástica, deformação plástica, empenamento, fratura frágil ou flexível, delaminação de interface, geração e propagação de trincas por fadiga, fluência e trincas por fluência, etc.
Carga térmica: incluindo a alta temperatura de cura do adesivo da matriz, pré-aquecimento antes da colagem do fio, processo de moldagem, pós-cura, reprocessamento de componentes adjacentes, soldagem por imersão, soldagem em fase gasosa e soldagem por refluxo, etc. A carga térmica externa alterará o tamanho dos materiais devido à expansão térmica e também alterará as propriedades físicas, como a taxa de fluência. Por exemplo, ocorre incompatibilidade do coeficiente de expansão térmica (incompatibilidade CTE), o que leva ao estresse local e, finalmente, leva à falha da estrutura da embalagem. A carga térmica excessiva pode até levar à combustão de materiais inflamáveis no dispositivo.
Carga elétrica: incluindo flutuação de corrente, descarga eletrostática, estresse de sobrecorrente, etc. causado por choque elétrico repentino, instabilidade de tensão ou oscilação repentina durante a transmissão de corrente (como aterramento deficiente). Estas cargas elétricas externas podem levar à ruptura dielétrica, ruptura da superfície de tensão, perda térmica ou eletromigração de energia elétrica. Também pode aumentar a corrosão eletrolítica e o crescimento de dendritos, causando corrente de fuga e degradação térmica.
Carga química: incluindo corrosão, oxidação e crescimento de dendritos na superfície iônica causado pelo ambiente de uso de produtos químicos. Como a umidade pode penetrar através dos materiais de embalagem plástica, a umidade é o principal problema que afeta os dispositivos de embalagem plástica em ambientes úmidos. A umidade absorvida pelo material de embalagem plástica pode extrair o resíduo do catalisador do material de embalagem plástica, formando subprodutos que entram na base metálica, materiais semicondutores e diversas interfaces ligadas ao chip, e induzem a degradação ou mesmo falha no desempenho do dispositivo . Por exemplo, o fluxo restante no dispositivo após a montagem migrará para a superfície do chip através da embalagem plástica. Em circuitos de alta frequência, as mudanças sutis nas propriedades dielétricas (como as mudanças na constante dielétrica e no fator de dissipação após a absorção de umidade) são muito críticas. Em conversores de alta tensão e outros dispositivos, a alteração da tensão de ruptura do pacote é muito importante. Além disso, algumas poliamidas epóxi e poliuretanos serão degradados (às vezes chamados de "reversão") se expostos a altas temperaturas e alta umidade por um longo período. Normalmente, testes acelerados são usados para identificar se os materiais de embalagens plásticas são propensos a esse tipo de falha.
Deve-se notar que quando diferentes tipos de cargas são aplicadas, vários mecanismos de falha podem interagir nos dispositivos de embalagem plástica ao mesmo tempo. Por exemplo, a carga térmica causará incompatibilidade do coeficiente de expansão térmica entre materiais adjacentes na estrutura da embalagem, o que causará falha mecânica. Outras interações incluem corrosão assistida por tensão, corrosão sob tensão, migração de metal induzida por campo, rachaduras na camada de passivação e na camada de eletrólito, rachaduras na embalagem causadas por calor úmido e aceleração de reação química causada pela temperatura, etc. Nestes casos, os efeitos abrangentes dos mecanismos de falha não são necessariamente iguais à soma dos efeitos individuais.
Classificação de defeitos de embalagem
Os defeitos de embalagem incluem principalmente deformação do chumbo, desvio do pedestal, empenamento, quebra de cavacos, delaminação, vazios, embalagem irregular, rebarbas, partículas estranhas e cura incompleta.
Deformação do fio condutor
A deformação do chumbo geralmente se refere ao deslocamento ou deformação do chumbo causado pelo fluxo do material plástico de vedação, que geralmente é expresso pela razão x/L entre o deslocamento lateral máximo x do chumbo e o comprimento l do chumbo. Dobrar os cabos pode causar curto-circuito elétrico (especialmente em conjuntos de dispositivos de E/S de alta densidade). Às vezes, a tensão causada pela flexão levará à quebra dos pontos de ligação ou à diminuição da resistência da ligação.
Os fatores que afetam a ligação dos fios incluem o design da embalagem, o layout dos fios, o material e o tamanho dos fios, as propriedades do composto de moldagem, o processo de ligação dos fios e o processo de embalagem, etc. Os parâmetros do fio que afetam a dobra do fio incluem diâmetro do fio, comprimento do fio, carga de ruptura do fio, densidade do fio e assim por diante.
Deslocamento básico
O deslocamento refere-se à deformação e deslocamento do suporte (base do chip) que suporta o chip.
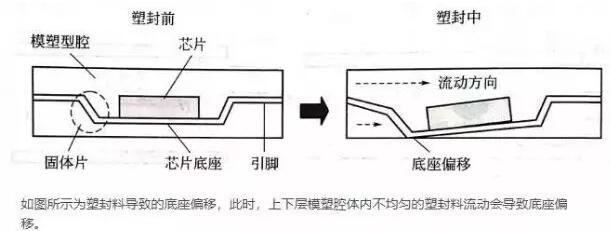
Conforme mostrado na figura, o deslocamento da base causado pelo composto de moldagem. Neste momento, o fluxo irregular do composto de moldagem nas cavidades de moldagem superior e inferior causará o deslocamento da base.
Os fatores que afetam o deslocamento da base incluem a fluidez da embalagem plástica, o projeto de montagem da estrutura principal e as propriedades do material da embalagem plástica e da estrutura principal. Dispositivos de embalagem como TSOP e TQFP são propensos ao deslocamento da base e à deformação do pino devido à estrutura fina do condutor.
entortar
Empenamento refere-se à flexão e deformação de dispositivos embalados fora do plano. O empenamento causado pelo processo de embalagem plástica levará a uma série de problemas de confiabilidade, como delaminação e quebra de cavacos. A deformação também levará a uma série de problemas de fabricação. Por exemplo, em dispositivos de matriz de grade de esferas plásticas (PBGA), o empenamento levará a uma fraca coplanaridade das esferas de solda, o que levará a problemas de montagem no processo de soldagem por refluxo dos dispositivos montados em placas de circuito impresso.
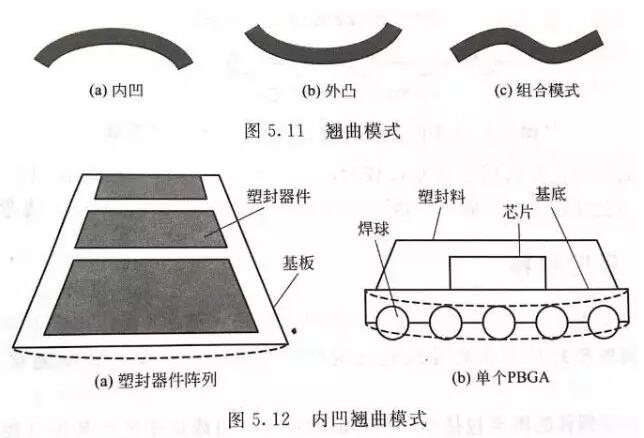
Os modos de distorção incluem os modos côncavo, convexo e combinado.
As causas do empenamento incluem principalmente incompatibilidade de CTE e encolhimento de cura/compressão. A princípio, este último não recebeu muita atenção. Uma pesquisa aprofundada descobriu que o encolhimento químico do composto de moldagem também desempenhou um papel importante no empenamento dos dispositivos IC, especialmente nos dispositivos de embalagem com diferentes espessuras nos lados superior e inferior do chip. No processo de cura e pós-cura, o encolhimento químico do material de embalagem plástica ocorrerá em alta temperatura de cura, o que é chamado de "encolhimento termoquímico". Ao aumentar a temperatura de transição vítrea e diminuir a mudança do coeficiente de expansão térmica perto de Tg, a retração química durante a cura pode ser reduzida.
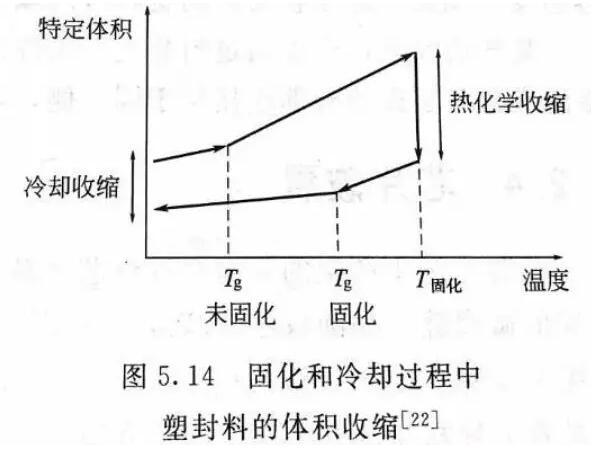
Os fatores que levam ao empenamento também incluem ingredientes do composto de moldagem, umidade do composto de moldagem, estrutura geométrica da embalagem, etc. Ao controlar os materiais e componentes das embalagens plásticas, os parâmetros do processo, a estrutura da embalagem e o ambiente de pré-embalagem, o empenamento da embalagem pode ser minimizado. Em alguns casos, o empenamento pode ser compensado empacotando a parte traseira dos componentes eletrônicos. Por exemplo, as conexões externas de grandes placas de circuito cerâmico ou placas multicamadas estão localizadas no mesmo lado e embalá-las pode reduzir o empenamento.
Ruptura de cavacos
A tensão gerada no processo de embalagem fará com que o chip quebre. O processo de embalagem costuma agravar as microfissuras formadas no processo de montagem anterior. Ou desbaste de cavacos de wafer, retificação posterior e colagem de cavacos são etapas que podem levar ao início da quebra de cavacos.
Chips rachados e com falha mecânica não apresentam necessariamente falhas elétricas. Se a rachadura do chip levará à falha elétrica instantânea do dispositivo também depende do caminho de crescimento da rachadura. Por exemplo, se a rachadura aparecer na parte traseira do chip, ela poderá não afetar nenhuma estrutura sensível.
Como os wafers de silício são finos e quebradiços, é mais provável que ocorra quebra de chips em pacotes de nível de wafer. Portanto, os parâmetros do processo, como pressão de fixação e pressão de conversão de moldagem no processo de moldagem por transferência, devem ser estritamente controlados para evitar que o cavaco quebre. A quebra de cavacos é fácil de ocorrer em embalagens empilhadas 3D devido ao processo de laminação. Os fatores de projeto que afetam a quebra de cavacos em embalagens 3D incluem estrutura da pilha de cavacos, espessura do substrato, volume de moldagem, espessura da manga do molde, etc.
camada
Ou a delaminação fraca refere-se à separação entre o composto de vedação plástico e sua interface de material adjacente. A posição de delaminação pode ocorrer em qualquer área do dispositivo microeletrônico da embalagem plástica; Também pode ocorrer no processo de embalagem, na fase de fabricação pós-embalagem ou na fase de utilização do dispositivo.
A má interface de ligação causada pela embalagem é o principal fator que causa a delaminação. Vazios na interface, contaminação da superfície durante a embalagem e cura incompleta levarão a uma má adesão. Outros fatores que influenciam incluem tensão de contração e empenamento durante a cura e o resfriamento. Durante o processo de resfriamento, a incompatibilidade de CTE entre o composto de moldagem e os materiais adjacentes também levará ao estresse termomecânico, o que levará à delaminação.
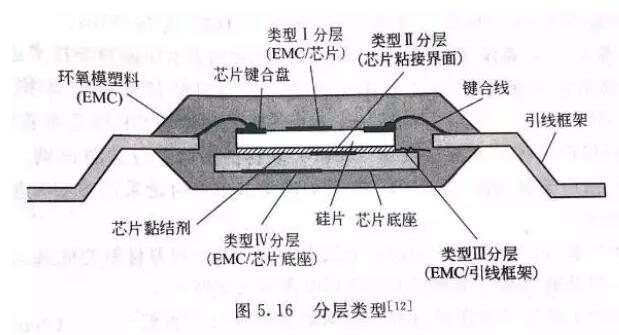
As camadas podem ser classificadas de acordo com o tipo de interface:
cavidade
No processo de embalagem, as bolhas são incorporadas em materiais epóxi para formar vazios, o que pode ocorrer em qualquer estágio do processo de embalagem, incluindo moldagem por transferência, enchimento, envasamento e impressão de materiais de embalagem plástica em ambiente arejado. Ao minimizar a quantidade de ar, como esvaziar ou aspirar, os vazios podem ser reduzidos. Foi relatado que a faixa de pressão de vácuo é de 1 ~ 300Torr (uma pressão atmosférica é 760Torr).
De acordo com a análise da simulação, é o contato entre a frente do fundido inferior e o cavaco que dificulta a fluidez. Parte da borda frontal do fundido flui para cima e preenche metade do topo do molde através da grande área aberta ao redor do cavaco. A frente de fusão recém-formada e a frente de fusão adsorvida entram na área superior da metade do molde, formando assim bolhas.
Embalagem irregular
A espessura não uniforme da embalagem plástica causará empenamento e delaminação. As tecnologias de embalagem tradicionais, como moldagem por transferência, moldagem por pressão e tecnologia de embalagem por vazamento, não são fáceis de produzir defeitos de embalagem com espessura irregular. As embalagens em nível de wafer são fáceis de causar espessura irregular das embalagens plásticas devido às suas características tecnológicas.
Para obter espessura uniforme da camada de vedação plástica, o transportador do wafer deve ser fixado com inclinação mínima para facilitar a instalação do raspador. Além disso, é necessário controlar a posição do raspador para garantir que a pressão do raspador seja estável, de modo a obter uma espessura uniforme da camada de vedação plástica.
Antes do endurecimento, quando as partículas de enchimento se acumulam e formam uma distribuição irregular na área local do composto de vedação plástico, isso levará a uma qualidade diferente ou a uma composição irregular do material. A mistura inadequada de materiais de embalagem plástica levará a diferentes fenômenos de qualidade no processo de embalagem e envasamento.
ourela áspera
A borda bruta refere-se ao composto de moldagem que passa pela linha de moldagem e é depositado no pino do dispositivo no processo de embalagem plástica.
Pressão de fixação insuficiente é a principal causa de rebarbas. Se o resíduo de molde nos pinos não for removido a tempo, poderá causar diversos problemas na fase de montagem. Por exemplo, ligação ou adesão insuficiente na próxima etapa de embalagem. O vazamento de resina é uma forma esparsa de rebarbas.
Partículas exóticas
No processo de embalagem, se os materiais de embalagem forem expostos ao ambiente, equipamentos ou materiais poluídos, partículas estranhas se difundirão na embalagem e se acumularão nas partes metálicas da embalagem (como chips IC e pontos de ligação de fios), o que levará à corrosão e outros problemas de confiabilidade subsequentes.
Cura incompleta
Tempo de cura insuficiente ou baixa temperatura de cura levarão a uma cura incompleta. Além disso, no vazamento dos dois materiais de envasamento, o ligeiro desvio da proporção de mistura levará à cura incompleta. Para maximizar as características dos materiais de embalagem, é necessário garantir que os materiais de embalagem estejam completamente curados. Em muitos métodos de embalagem, a pós-cura é permitida para garantir a cura completa dos materiais de embalagem. Além disso, deve-se prestar atenção para garantir a proporção precisa dos materiais de embalagem.
Classificação de falha de pacote
A falha do pacote ocorrerá na fase de montagem do pacote ou uso do dispositivo. Especialmente quando o dispositivo microeletrônico embalado é montado na placa de circuito impresso, é mais provável que isso aconteça. Nesta fase, o dispositivo precisa suportar alta temperatura de refluxo, o que levará à delaminação ou rachadura da interface do material de embalagem plástica.
camada
Conforme mencionado na seção anterior, a delaminação refere-se à separação dos materiais de embalagem plástica dos materiais adjacentes na interface de ligação. Cargas e tensões externas que podem levar à delaminação incluem vapor de água, umidade, temperatura e seus efeitos combinados.
Um tipo de delaminação que ocorre frequentemente na fase de montagem é chamada de delaminação induzida por vapor de água, e seu mecanismo de falha é principalmente a pressão do vapor de água em temperaturas relativamente altas. Quando o dispositivo de embalagem é montado na placa de circuito impresso, a temperatura de fusão da solda precisa atingir 220°C ou até mais, o que é muito maior que a temperatura de transição vítrea do composto de moldagem (cerca de 110~200°C). Em alta temperatura de refluxo, o vapor de água existente entre o material de embalagem plástico e a interface metálica evapora para formar vapor de água, e a pressão de vapor gerada atua em conjunto com fatores como incompatibilidade térmica entre materiais, tensão causada pela absorção e expansão de umidade, etc. , o que eventualmente leva à fraca ligação ou delaminação da interface, e até mesmo à ruptura da embalagem. Em comparação com as soldas tradicionais à base de chumbo, as soldas sem chumbo têm temperatura de refluxo mais alta e são mais propensas à delaminação.
Coeficiente de expansão de absorção de umidade (CHE), também conhecido como coeficiente de expansão de umidade (CME)
O mecanismo de falha na difusão da umidade para a interface da embalagem é um fator importante de delaminação causada pelo vapor d'água e pela umidade. A umidade pode difundir-se através da embalagem ou ao longo da interface entre a estrutura principal e o composto de moldagem. Verifica-se que quando a interface entre o composto de moldagem e a estrutura de chumbo está bem ligada, a umidade entra principalmente na embalagem através da embalagem plástica. No entanto, quando esta interface de ligação se degrada devido à má tecnologia de embalagem (como oxidação causada pela temperatura de ligação, deformação da estrutura de chumbo causada por liberação insuficiente de tensão, corte excessivo e tensão formal, etc.), delaminação e microfissuras serão formadas no contorno da embalagem e umidade ou vapor de água se espalharão facilmente por esse caminho. Pior ainda, a umidade levará à hidratação do adesivo epóxi polar, o que enfraquecerá e reduzirá a ligação química na interface.
Uma superfície limpa é o principal requisito para obter uma boa adesão. A oxidação da superfície geralmente leva à delaminação (conforme mencionado no artigo anterior). Por exemplo, estruturas de chumbo em liga de cobre expostas a altas temperaturas geralmente levam à delaminação. A existência de nitrogênio ou outro gás sintético é benéfica para evitar a oxidação.
Lubrificantes e promotores de adesão em plásticos podem promover delaminação. O lubrificante pode ajudar o composto de moldagem a se separar da cavidade do molde, mas aumentará o risco de delaminação da interface. Por outro lado, o promotor de adesão pode garantir uma boa adesão entre o composto de moldagem e a interface do chip, mas é difícil de remover da cavidade do molde.
A estratificação não apenas fornece um caminho para a difusão do vapor de água, mas também é a fonte de rachaduras na resina. A interface é o local de início da trinca e a trinca se propagará através da resina quando submetida a alta carga externa. Os resultados mostram que a delaminação entre o retificado da base do cavaco e a resina tem maior probabilidade de causar a trinca da resina, e a delaminação da interface em outras posições tem pouca influência na trinca da resina.
Cracking induzido por gás (fenômeno pipoca)
O desenvolvimento adicional da estratificação induzida por vapor de água levará ao craqueamento induzido por gás. Quando o vapor d'água da embalagem escapa pela fresta, produz um som crepitante, que é muito parecido com o som da pipoca, por isso também é chamado de fenômeno da pipoca. As rachaduras geralmente se estendem da base do chip até o fundo da embalagem plástica. Na placa de circuito soldada, é difícil encontrar essas rachaduras por inspeção visual. Formas de embalagens plásticas grandes e finas, como QFP e TQFP, têm maior probabilidade de produzir o fenômeno da pipoca; Além disso, também é fácil de ocorrer em dispositivos com uma grande proporção entre a área da base do chip e a área do dispositivo e uma grande proporção entre a área da base do chip e a espessura mínima do material de vedação plástica. O fenômeno da pipoca pode ser acompanhado por outros problemas, incluindo a quebra da bola de ligação do disco de ligação e os poços de silício sob a bola de ligação.
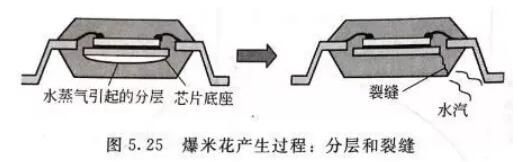
Rachaduras em dispositivos de embalagem plástica geralmente se originam de áreas de concentração de tensão (como bordas e rebarbas) na estrutura principal e se propagam na área mais fina da embalagem plástica. É a pequena deformação da superfície da estrutura de chumbo produzida no processo de estampagem. Alterar a direção de estampagem para que as rebarbas fiquem localizadas na parte superior da estrutura de chumbo ou gravar a estrutura de chumbo (prensagem da matriz) pode reduzir as rachaduras.
Reduzir a umidade em dispositivos de embalagem plástica é a chave para reduzir o fenômeno da pipoca. Adote o método de cozimento em alta temperatura para reduzir a umidade no dispositivo de embalagem plástica. Estudos anteriores descobriram que o teor de umidade seguro permitido na embalagem é de cerca de 1100× 10 ^ -6 (0.11% em peso)。 Assar a 125°C por 24h pode remover totalmente a umidade absorvida na embalagem.
fratura frágil
A fratura frágil ocorre frequentemente em materiais com baixa resistência ao escoamento e inelásticos (como chips de silício). Quando o material é sobrecarregado, a propagação repentina e catastrófica de fissuras terá origem em pequenos defeitos, como vazios, inclusões ou descontinuidades.
fratura dúctil
Os materiais de embalagem plástica são propensos a modos de fratura frágeis e dúcteis, que dependem principalmente de fatores ambientais e materiais, incluindo temperatura, características viscoplásticas da resina polimérica e carga de enchimento. Mesmo em materiais de embalagens plásticas de alta carga contendo enchimento de silício frágil, a fratura dúctil ainda pode ocorrer devido às características viscoplásticas da resina polimérica.
trinca por fadiga
Quando o material de vedação plástico é submetido à tensão cíclica dentro da faixa de resistência limite, ele quebrará devido à fratura por fadiga acumulada. As cargas úmidas, térmicas, mecânicas ou abrangentes aplicadas aos materiais de embalagem plástica produzirão tensões cíclicas. A falha por fadiga é um tipo de mecanismo de falha por desgaste, e as trincas geralmente se originam em pontos descontínuos ou em posições defeituosas.
O mecanismo de fadiga inclui três estágios: início da trinca (estágio ⅰ); Propagação estável de fissuras (estágio Ⅱ); Falha repentina, incerta e catastrófica (estágio III). Sob tensão cíclica, a propagação da trinca por fadiga no estágio ⅱ refere-se ao crescimento constante do comprimento da trinca. A taxa de crescimento de fissuras em materiais de embalagem plástica é muito maior do que o valor típico de crescimento de fissuras por fadiga em materiais metálicos (cerca de 3 vezes).
Fatores que aceleram o fracasso
E a carga e o estresse dos materiais ambientais, como umidade, temperatura e poluentes, acelerarão a falha dos dispositivos de embalagens plásticas. A tecnologia de embalagens plásticas está desempenhando um papel fundamental nas falhas das embalagens, como coeficiente de difusão de umidade, teor de umidade saturada, taxa de difusão de íons, coeficiente de expansão térmica e coeficiente de expansão de absorção de umidade de materiais de embalagens plásticas, o que afetará muito a taxa de falhas. Os fatores que levam à falha acelerada incluem principalmente umidade, temperatura, poluentes e ambiente solvente, tensão residual, tensão ambiental natural, cargas de fabricação e montagem e condições abrangentes de tensão de carga.
A umidade pode acelerar a delaminação, rachaduras e falhas por corrosão de dispositivos microeletrônicos encapsulados em plástico. A umidade é um importante fator acelerador de falhas em dispositivos de embalagens plásticas. Os mecanismos relacionados à aceleração da falha causada pela umidade incluem a degradação da superfície de ligação, a absorção de umidade e o estresse de expansão, a pressão do vapor de água, a migração de íons e a mudança nas características dos materiais de embalagem plástica.
A umidade pode alterar a temperatura de transição vítrea Tg, o módulo de elasticidade e a resistividade volumétrica dos materiais de embalagem plástica.A temperatura é outro fator chave de aceleração de falhas. Normalmente, o grau de temperatura relacionado à temperatura de transição vítrea do composto de moldagem, à expansão térmica e à lavagem de diversos materiais e ao estresse termomecânico causado por ela é usado para avaliar o efeito da temperatura na falha da embalagem. Outro fator de influência da temperatura na falha da embalagem é que ela alterará as propriedades dos materiais de embalagem, o coeficiente de difusão de umidade e a difusão intermetálica relacionada à temperatura.
Contaminantes e solventes poluentes ambientais fornecem um local para o início e expansão de falhas. As fontes de poluição incluem principalmente poluentes atmosféricos, umidade, resíduos de fluxo, amostras sujas em materiais de embalagens plásticas, elementos corrosivos produzidos por degradação térmica e subprodutos (geralmente epóxi) liberados de adesivos de chips. Geralmente, a embalagem plástica não será corroída, mas a umidade e os poluentes se difundirão na embalagem plástica e atingirão as peças metálicas, causando corrosão das peças metálicas nos dispositivos da embalagem plástica.
A ligação do chip com tensão residual produzirá tensão unitária. O nível de tensão depende principalmente das características da camada de ligação do chip. Como o encolhimento do composto de moldagem é maior do que o de outros materiais de embalagem, a tensão gerada durante a moldagem é bastante grande. O chip de teste de tensão pode ser usado para medir a tensão da montagem.
Estresse ambiental No ambiente natural, os materiais de embalagem plástica podem ser degradados. A degradação é caracterizada pela quebra das ligações de polimerização, e muitas vezes os polímeros sólidos são convertidos em líquidos viscosos contendo monômeros, dímeros e outras espécies de baixo peso molecular. A temperatura elevada e o ambiente fechado muitas vezes aceleram a degradação. Os raios ultravioleta da luz solar e a camada de ozônio atmosférica são poderosos catalisadores de degradação, que podem levar à degradação ao cortar a cadeia molecular da resina epóxi. Isolar o dispositivo de embalagem plástica do meio ambiente, que é fácil de induzir a degradação, e adotar polímeros com capacidade anti-degradação são os métodos para prevenir a degradação. Produtos que precisam trabalhar em ambientes quentes e úmidos necessitam de polímeros anti-degradação.
Carga de fabricação e montagem As condições de fabricação e montagem podem levar à falha da embalagem, incluindo alta temperatura, baixa temperatura, mudança de temperatura, carga operacional e a carga exercida nos fios de ligação e na base do chip devido ao fluxo do material de vedação plástico. O fenômeno da pipoca durante a montagem de embalagens plásticas é um exemplo típico.
Condições abrangentes de tensão de carga No processo de fabricação, montagem ou operação, fatores de aceleração de falha, como temperatura e umidade, muitas vezes existem simultaneamente. As condições combinadas de carga e tensão muitas vezes aceleram ainda mais a falha. Esse recurso é frequentemente aplicado ao projeto de teste acelerado com a finalidade de rastrear peças defeituosas e identificar dispositivos embalados vulneráveis.
Breve introdução à análise de falhas
Geralmente, de acordo com os modos e fenômenos de falha, ele simula as atividades de fenômenos de falha recorrentes, descobrindo as causas da falha e descobrindo o mecanismo da falha por meio de análise e verificação. É de grande importância prática na melhoria da qualidade do produto, desenvolvimento e melhoria de tecnologia, reparo de produtos e arbitragem de acidentes com falhas.
Processo de análise de falhas
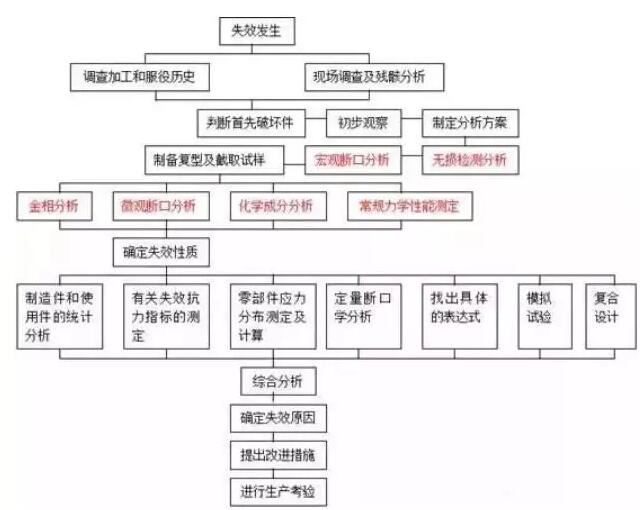
图 1 Processo de análise de falhas
Análise de falhas e método de detecção de vários materiais
1. Análise de falhas de PCB/PCBA
Como portador de vários componentes e centro de transmissão de sinais de circuito, o PCB tornou-se a parte mais importante e crítica dos produtos de informação eletrônica, e seu nível de qualidade e confiabilidade determina a qualidade e confiabilidade de todo o equipamento.
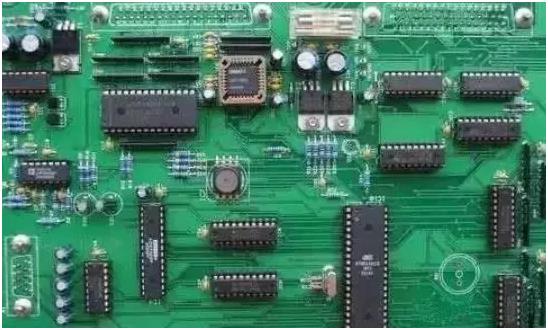
2 PCB/PCBA
Modo de falha
Explosão de placa, delaminação, curto-circuito, formação de bolhas, soldagem deficiente, migração de corrosão, etc.
Meios comuns
Teste não destrutivo:
Inspeção de aparência, inspeção de fluoroscopia de raios X, inspeção de tomografia computadorizada 3D, inspeção C-SAM, imagem térmica infravermelha
Análise de elementos de superfície:
Microscópio eletrônico de varredura e análise de espectro de energia (SEM/EDS)
Análise microinfravermelha (FTIR)
Espectroscopia de elétrons Auger (AES)
Espectroscopia de fotoelétrons de raios X (XPS)
Espectrometria de massa de íons secundários (TOF-SIMS)
Análise térmica:
Calorimetria exploratória diferencial (DSC)
Análise mecânica (TMA)
Análise térmica (TGA)
Análise mecânica dinâmica (DMA)
Condutividade térmica (método de fluxo de calor em estado estacionário, método de dispersão de laser)
Teste de desempenho elétrico:
Tensão de ruptura, tensão suportável, constante dielétrica, eletromigração
Teste de desempenho de destruição:
Detecção de tingimento e penetrante
2. Análise de falhas de componentes eletrônicos
O rápido desenvolvimento da tecnologia de componentes eletrônicos e a melhoria da confiabilidade lançaram as bases dos equipamentos eletrônicos modernos. A tarefa fundamental do trabalho de confiabilidade de componentes é melhorar a confiabilidade dos componentes.
Figura 3 Componentes eletrônicos
Modo de falha
Circuito aberto, curto-circuito, vazamento elétrico, falha funcional, desvio de parâmetros elétricos, falha instável, etc.
Meios comuns
Medição elétrica: teste de conectividade, teste de parâmetros elétricos e teste funcional.
Teste não destrutivo:
Tecnologia de abertura (abertura mecânica, abertura química, abertura a laser)
Tecnologia de passivação (gravura química, corrosão por plasma, retificação mecânica)
Tecnologia de microanálise (FIB, CP)
Tecnologia de preparação de amostras:
Tecnologia de abertura (abertura mecânica, abertura química, abertura a laser)
Tecnologia de passivação (gravura química, corrosão por plasma, retificação mecânica)
Tecnologia de microanálise (FIB, CP)
Análise morfológica microscópica:
Tecnologia de análise ópticaTecnologia de imagem eletrônica secundária de microscópio eletrônico de varredura
Análise de elementos de superfície:
Microscópio eletrônico de varredura e análise de espectro de energia (SEM/EDS)
Espectroscopia de elétrons Auger (AES)
Espectroscopia de fotoelétrons de raios X (XPS)
Espectrometria de massa de íons secundários (SIMS)
Tecnologia de análise não destrutiva:
Fluoroscopia de raios XTecnologia de perspectiva tridimensionalMicroscopia acústica de varredura reflexiva (C-SAM)
3.Análise de falhas de materiais
Com o progresso da sociedade e o desenvolvimento da ciência e da tecnologia, os produtos metálicos são amplamente utilizados na indústria, agricultura, ciência e tecnologia e na vida das pessoas, por isso deve-se prestar mais atenção à qualidade dos materiais metálicos.
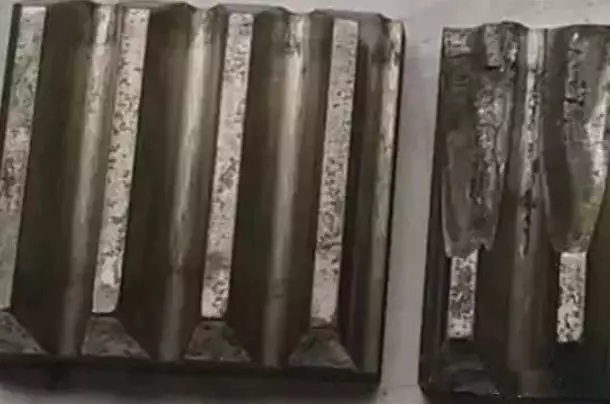
Figura 4 Engrenagem do virabrequim do motor diesel marítimo
Modo de falha
Projeto inadequado, defeitos de material, defeitos de fundição, defeitos de soldagem e defeitos de tratamento térmico.
Meios comuns
Análise da microestrutura do material:
análise metalográfica
Análise da estrutura da fase de raios X
Análise de tensão residual superficial
Tamanho do grão do metal
Análise de composição: espectrômetro de leitura direta, espectroscopia de fotoelétrons de raios X (XPS), espectroscopia de elétrons Auger (AES), etc.
Análise de fase: difração de raios X (XRD)
Análise de tensão residual: testador de tensão de raios X
Análise de desempenho mecânico: máquina de teste universal, máquina de teste de impacto, máquina de teste de dureza, etc.
Análise de desempenho mecânico: máquina de teste universal, máquina de teste de impacto, máquina de teste de dureza, etc.
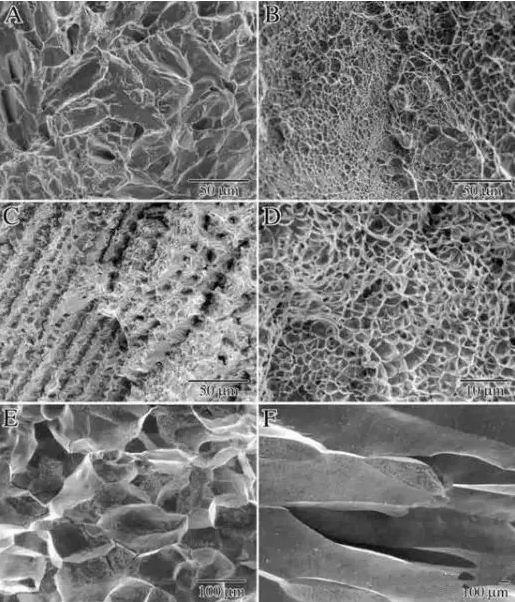
Fig. 5 Imagem SEM da superfície de fratura do material de teste de tração
4. Análise de falhas de materiais poliméricos
A tendência geral de desenvolvimento da tecnologia de polímeros é de alto desempenho, alta funcionalidade, complexa, inteligente e verde. Devido aos novos requisitos de tecnologia e à alta demanda de produtos, é necessário encontrar a causa raiz e o mecanismo de sua falha por meio da análise de falhas para melhorar a qualidade do produto, melhoria do processo e arbitragem de responsabilidades.
Figura 6 Plásticos sem spray
Modo de falha
Fratura, rachadura, delaminação, corrosão, formação de bolhas, derramamento de revestimento, descoloração e falha por desgaste.
Meios comuns
Análise de composição:
Espectrômetro infravermelho com transformada de Fourier (FTIR)
Espectrômetro Raman confocal microscópico (Raman)
Microscópio eletrônico de varredura e análise de espectro de energia (SEM/EDS)
Espectrometria de fluorescência de raios X (XRF)
Cromatografia gasosa-espectrometria de massa (GC-MS)
Cromatografia gasosa de pirólise-espectrometria de massa (PGC-MS)
Análise de ressonância magnética nuclear (RMN)Espectroscopia de elétrons Auger (AES)
Espectroscopia de fotoelétrons de raios X (XPS)
Difratômetro de raios X (XRD)
Espectrometria de massa de íons secundários de tempo de voo (TOF-SIMS)
Análise térmica:
Calorimetria exploratória diferencial (DSC)
Análise mecânica (TMA)
Análise térmica (TGA)
Análise mecânica dinâmica (DMA)
Condutividade térmica (método de fluxo de calor em estado estacionário, método de dispersão de laser)
Análise de fissuração:
Cromatografia gasosa de pirólise-espectrometria de massaCromatografia de permeação em gel (GPC)
Teste de índice de fusão (MFR)
Análise de fratura:
Microscópio eletrônico de varredura (MEV), espectrômetro de energia de raios X (EDS), etc.
Análise de desempenho físico:
Testador de dureza, testador de tração, testador universal, etc.
5. Análise de falhas de materiais compósitos
Material compósito é uma combinação de dois ou mais materiais com propriedades diferentes. Tem as vantagens de alta resistência específica, excelente tenacidade e boa resistência ambiental, por isso é amplamente utilizado na produção prática.
Modo de falha
Fratura, falha de descoloração, corrosão, propriedades mecânicas insuficientes, etc.
Meios comuns
Teste não destrutivo:
Tecnologia de detecção de raios X (raios X, raios γ, raios de nêutrons, etc.), CT industrial, tecnologia de imagem de retroespalhamento Compton (CST), tecnologia de detecção ultrassônica (método de penetração, método de reflexão de pulso, método tandem), onda térmica infravermelha tecnologia de detecção, tecnologia de detecção de emissão acústica, tecnologia de detecção de correntes parasitas, tecnologia de detecção de microondas, tecnologia de detecção holográfica a laser, etc.
Análise de composição:
Espectrometria de fluorescência de raios X (XRF), etc., consulte análise de composição em análise de falhas de materiais poliméricos.
Análise térmica:
Análise gravimétrica (TG), calorimetria exploratória diferencial (DSC), análise termomecânica estática (TMA), análise termomecânica dinâmica (DMTA) e análise dielétrica dinâmica (DETA).
Experimento destrutivo:
Análise (seção metalográfica, preparação de amostra por feixe de íons focado (FIB), preparação de amostra por moagem iônica (CP))
6. Análise de Falhas de Revestimento/Revestimento
Modo de falha
Delaminação, rachaduras, corrosão, formação de bolhas, queda de revestimento/revestimento, falha de descoloração, etc.
Meios comuns
Análise de composição:
Consulte análise de falhas de materiais poliméricos.
Análise térmica:
Consulte análise de falhas de materiais poliméricos.
Análise de fratura:
Microscópio de volume (OM)Análise por microscópio eletrônico de varredura (SEM)
Propriedades físicas:
Resistência à tração, resistência à flexão, etc.
Teste de simulação (se necessário)
Teste sob a mesma condição de trabalho ou teste sob condição de trabalho simulada.
Envio do resultado da análise
1) apresentar a natureza e a causa do fracasso.
2) Apresentar medidas preventivas (sugestões)
3) Envie o relatório de análise de falhas.
Resumo: A análise de falhas é uma combinação de experiência e ciência. Os engenheiros de falhas são como médicos. No início do desenho do processo, devem ser tomadas medidas preventivas; Depois que o produto sai da fábrica, é realizado um exame físico para encontrar perigos ocultos e medidas preventivas. Forneça o valor medido; Encontre a causa por vários meios: exame de sangue, raio-X, ultrassonografia B, etc. De acordo com os dados da inspeção, analise os sintomas, prescreva o remédio certo e tome medidas corretivas.
Resumo: A análise de falhas é uma combinação de experiência e ciência. Os engenheiros de falhas são como médicos. No início do desenho do processo, devem ser tomadas medidas preventivas; Depois que o produto sai da fábrica, é realizado um exame físico para encontrar perigos ocultos e medidas preventivas. Forneça o valor medido; Encontre a causa por vários meios: exame de sangue, raio-X, ultrassonografia B, etc. De acordo com os dados da inspeção, analise os sintomas, prescreva o remédio certo e tome medidas corretivas.
Recomendações relacionadas





 粤公网安备44030002007346号