
























Service-Hotline
Lösungen

Lösungen
Die Zuverlässigkeit der elektronischen Verpackung (Verpackungsdefekt, Ausfall usw.) wurde in diesem Artikel klar dargelegt!
2022-03-17
423
Das elektronische Gerät ist ein sehr komplexes System, und auch die Mängel und Ausfälle im Verpackungsprozess sind sehr komplex. Daher erfordert die Untersuchung von Verpackungsfehlern und -ausfällen ein systematisches Verständnis des Verpackungsprozesses, um die Fehlerursachen aus mehreren Blickwinkeln analysieren zu können.
Der Mechanismus des Verpackungsversagens lässt sich in zwei Kategorien einteilen: Überlastung und Verschleiß. Der durch Überlast verursachte Ausfall tritt normalerweise sofort ein und ist katastrophal. Unter Verschleiß versteht man den kumulativen Langzeitschaden, der sich in der Regel zuerst in einem Leistungsabfall und dann in einem Geräteausfall äußert. Die Versagensarten können in mechanische Belastung, thermische Belastung, elektrische Belastung, Strahlungsbelastung und chemische Belastung unterteilt werden.
Es gibt viele Faktoren, die die Mängel und Ausfälle von Verpackungen beeinflussen, wie etwa Materialzusammensetzung und -eigenschaften, Verpackungsdesign, Umgebungsbedingungen und Prozessparameter. Bestimmen Sie die Einflussfaktoren und die Grundvoraussetzung zur Vermeidung von Verpackungsfehlern und -ausfällen. Die Einflussfaktoren können durch Experimente oder Simulationen bestimmt werden, und im Allgemeinen werden physikalische Modellmethoden und numerische Parametermethoden angewendet. Bei komplexeren Defekten und Fehlermechanismen wird häufig die Trial-and-Error-Methode zur Bestimmung der wichtigsten Einflussfaktoren verwendet. Diese Methode erfordert jedoch eine lange Testzeit und Gerätekorrekturen, was ineffizient und kostspielig ist.
Bei der Analyse des Fehlermechanismus ist es eine in der Branche übliche Methode, das Fischgrätendiagramm (Kausalitätsdiagramm) zur Darstellung der Einflussfaktoren zu verwenden. Das Fischgrätendiagramm kann den Zusammenhang zwischen komplexen Ursachen und Einflussfaktoren und Verpackungsfehlern erklären sowie verschiedene Ursachen unterscheiden und klassifizieren. In der Produktionsanwendung gibt es eine Art Fischgrätendiagramm namens 6Ms: Analyse der Einflussfaktoren aus sechs Dimensionen, wie Maschine, Methode, Material, Messung, Arbeitskraft und Naturkräfte.
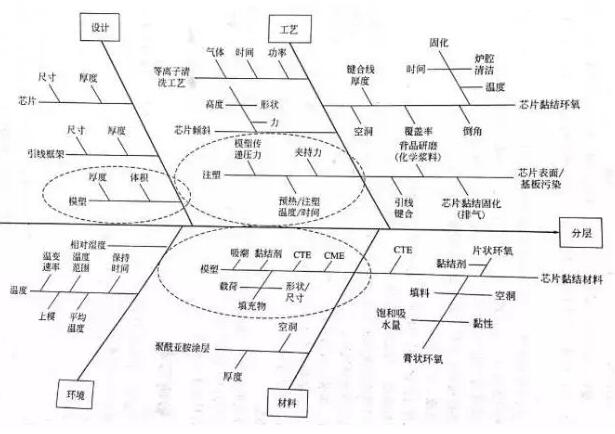
Dieses Bild zeigt das Fischgrätendiagramm, das die Gründe für die Delaminierung von Kunststoffverpackungschips zeigt und unter vier Aspekten analysiert wird: Design, Technologie, Umwelt und Materialien. Durch das Fischgrätendiagramm werden alle Einflussfaktoren übersichtlich dargestellt, was eine gute Grundlage für die Fehleranalyse bildet.
Der Lasttyp, der den Fehler verursacht hat.
Wie im vorherigen Abschnitt erwähnt, lassen sich die Belastungsarten von Packstücken in mechanische, thermische, elektrische, Strahlungs- und chemische Belastungen unterteilen.
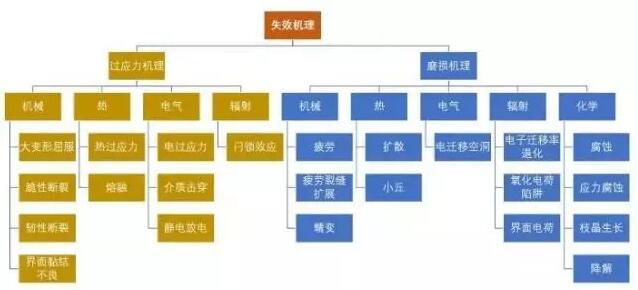
Klassifizierung des Fehlermechanismus
Mechanische Belastung: einschließlich physikalischer Stöße, Vibrationen, Spannungen (z. B. Schrumpfungsstress) und Trägheitskräfte (z. B. enorme Beschleunigung von Raumfahrzeugen), die durch Füllpartikel auf dem Siliziumchip usw. ausgeübt werden. Die Reaktion von Materialien auf diese Belastungen kann sich in Form von elastischer Verformung, plastischer Verformung, Verwerfung, sprödem oder flexiblem Bruch, Grenzflächenablösung, Entstehung und Ausbreitung von Ermüdungsrissen, Kriechen und Kriechrissen usw. äußern.
Wärmebelastung: einschließlich der hohen Temperatur beim Aushärten des Matrizenklebers, Vorwärmen vor dem Drahtbonden, Formprozess, Nachhärten, Wiederaufbereitung benachbarter Komponenten, Tauchschweißen, Gasphasenschweißen und Reflow-Schweißen usw. Eine äußere thermische Belastung verändert die Größe von Materialien aufgrund der Wärmeausdehnung und verändert auch physikalische Eigenschaften wie die Kriechgeschwindigkeit. Beispielsweise kommt es zu einer Fehlanpassung des Wärmeausdehnungskoeffizienten (CTE-Fehlanpassung), die zu lokalen Spannungen und schließlich zum Versagen der Verpackungsstruktur führt. Bei übermäßiger thermischer Belastung kann es sogar zur Verbrennung brennbarer Stoffe im Gerät kommen.
Elektrische Belastung: einschließlich Stromschwankungen, elektrostatischer Entladung, Überstrombelastung usw., verursacht durch plötzlichen Stromschlag, Spannungsinstabilität oder plötzliche Schwingungen während der Stromübertragung (z. B. schlechte Erdung). Diese externen elektrischen Lasten können zu einem dielektrischen Durchschlag, einem Durchschlag an der Spannungsoberfläche, einem Wärmeverlust oder einer Elektromigration elektrischer Energie führen. Es kann auch die elektrolytische Korrosion und das Dendritenwachstum verstärken, was zu Leckströmen und thermischem Abbau führt.
Chemische Belastung: einschließlich Korrosion, Oxidation und Dendritenwachstum auf der Ionenoberfläche, verursacht durch die chemische Einsatzumgebung. Da Feuchtigkeit durch Kunststoffverpackungsmaterialien eindringen kann, ist Feuchtigkeit das Hauptproblem bei Kunststoffverpackungsgeräten in feuchter Umgebung. Die vom Kunststoffverpackungsmaterial absorbierte Feuchtigkeit kann die Katalysatorrückstände aus dem Kunststoffverpackungsmaterial extrahieren und dabei Nebenprodukte bilden, die in die Metallbasis, Halbleitermaterialien und verschiedene mit dem Chip verbundene Schnittstellen gelangen und zu einer Verschlechterung oder sogar zum Ausfall der Geräteleistung führen . Beispielsweise wandert das Flussmittel, das nach dem Zusammenbau auf dem Gerät verbleibt, durch das Kunststoffgehäuse zur Oberfläche des Chips. In Hochfrequenzschaltungen sind die geringfügigen Änderungen der dielektrischen Eigenschaften (z. B. Änderungen der Dielektrizitätskonstante und des Verlustfaktors nach Feuchtigkeitsaufnahme) sehr kritisch. Bei Hochspannungswandlern und anderen Geräten ist die Änderung der Durchbruchspannung des Gehäuses sehr wichtig. Darüber hinaus werden einige Epoxidpolyamide und -polyurethane abgebaut (manchmal auch als „Umkehrung“ bezeichnet), wenn sie über einen längeren Zeitraum hohen Temperaturen und hoher Luftfeuchtigkeit ausgesetzt werden. Normalerweise werden beschleunigte Tests verwendet, um festzustellen, ob Kunststoffverpackungsmaterialien anfällig für diese Art von Fehlern sind.
Es ist zu beachten, dass bei verschiedenen Belastungsarten gleichzeitig verschiedene Versagensmechanismen an Kunststoffverpackungen zusammenwirken können. Beispielsweise führt eine thermische Belastung zu einer Diskrepanz zwischen den Wärmeausdehnungskoeffizienten benachbarter Materialien in der Gehäusestruktur, was zu mechanischem Versagen führt. Weitere Wechselwirkungen umfassen spannungsunterstützte Korrosion, Spannungsrisskorrosion, feldinduzierte Metallmigration, Risse in der Passivierungsschicht und der Elektrolytschicht, durch feuchte Hitze verursachte Gehäuserisse und durch Temperatur verursachte Beschleunigung chemischer Reaktionen usw. In diesen Fällen sind die Gesamtwirkungen der Versagensmechanismen nicht notwendigerweise gleich der Summe der Einzelwirkungen.
Klassifizierung von Verpackungsmängeln
Zu den Verpackungsfehlern zählen hauptsächlich Bleiverformung, Sockelabweichung, Verzug, Spanrisse, Delaminierung, Hohlräume, ungleichmäßige Verpackung, Grate, Fremdpartikel und unvollständige Aushärtung.
Verformung des Anschlusskabels
Die Leitungsverformung bezieht sich üblicherweise auf die Verschiebung oder Verformung der Leitung, die durch das Fließen des plastischen Dichtungsmaterials verursacht wird, was üblicherweise durch das Verhältnis x/L zwischen der maximalen seitlichen Verschiebung x der Leitung und der Länge l der Leitung ausgedrückt wird. Verbiegete Leitungen können einen elektrischen Kurzschluss verursachen (insbesondere bei E/A-Gerätepaketen mit hoher Dichte). Manchmal führt die durch das Biegen verursachte Belastung zu Rissen an den Klebepunkten oder zu einer Verringerung der Klebefestigkeit.
Zu den Faktoren, die das Drahtbonden beeinflussen, gehören Gehäusedesign, Drahtlayout, Drahtmaterial und -größe, Eigenschaften der Formmasse, Drahtbond- und Verpackungsprozess usw. Zu den Drahtparametern, die sich auf die Drahtbiegung auswirken, gehören Drahtdurchmesser, Drahtlänge, Drahtbruchlast, Drahtdichte usw.
Basisversatz
Der Versatz bezieht sich auf die Verformung und den Versatz des Trägers (Chipbasis), der den Chip trägt.
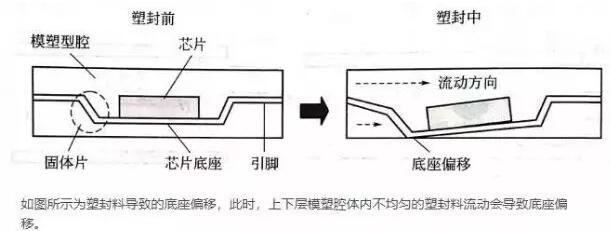
Wie in der Abbildung dargestellt, wird der Basisversatz durch die Formmasse verursacht. Zu diesem Zeitpunkt führt der ungleichmäßige Fluss der Formmasse in den oberen und unteren Formhohlräumen zu einem Basisversatz.
Zu den Faktoren, die den Versatz der Basis beeinflussen, gehören die Fließfähigkeit des Kunststoffgehäuses, das Montagedesign des Leiterrahmens und die Materialeigenschaften des Kunststoffgehäuses und des Leiterrahmens. Verpackungsgeräte wie TSOP und TQFP sind aufgrund des dünnen Leiterrahmens anfällig für Basisversatz und Pinverformung.
Verziehen
Unter Verziehen versteht man das Biegen und Verformen verpackter Geräte aus der Ebene. Der durch den Kunststoffverpackungsprozess verursachte Verzug führt zu einer Reihe von Zuverlässigkeitsproblemen wie Delaminierung und Spanrissen. Außerdem führt das Verziehen zu einer Reihe von Herstellungsproblemen. Bei Kunststoff-Ball-Grid-Array-Geräten (PBGA) beispielsweise führt die Verformung zu einer schlechten Koplanarität der Lotkugeln, was zu Montageproblemen beim Reflow-Lötprozess der auf Leiterplatten montierten Geräte führt.
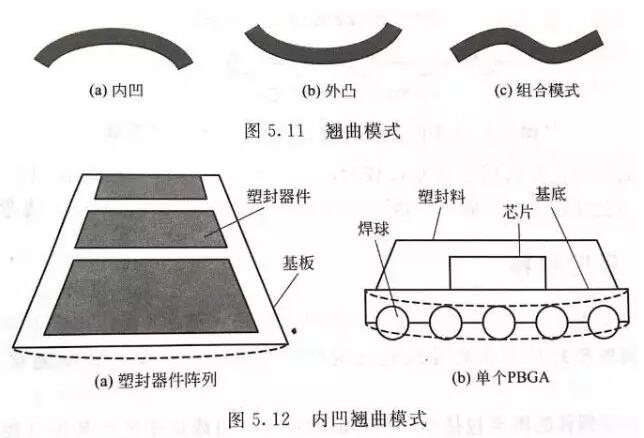
Zu den Warping-Modi gehören konkave, konvexe und kombinierte Modi.
Zu den Ursachen für Verzug zählen vor allem CTE-Fehlanpassungen und Härtungs-/Kompressionsschrumpfung. Letzteres fand zunächst keine große Beachtung. Eingehende Untersuchungen ergaben, dass die chemische Schrumpfung der Formmasse auch eine wichtige Rolle bei der Verformung von IC-Geräten spielt, insbesondere bei Verpackungsgeräten mit unterschiedlichen Dicken auf der Ober- und Unterseite des Chips. Beim Aushärten und Nachhärten kommt es bei hoher Aushärtungstemperatur zu einer chemischen Schrumpfung des Kunststoffverpackungsmaterials, die als „thermochemische Schrumpfung“ bezeichnet wird. Durch Erhöhen der Glasübergangstemperatur und Verringern der Änderung des Wärmeausdehnungskoeffizienten nahe Tg kann die chemische Schrumpfung während der Aushärtung verringert werden.
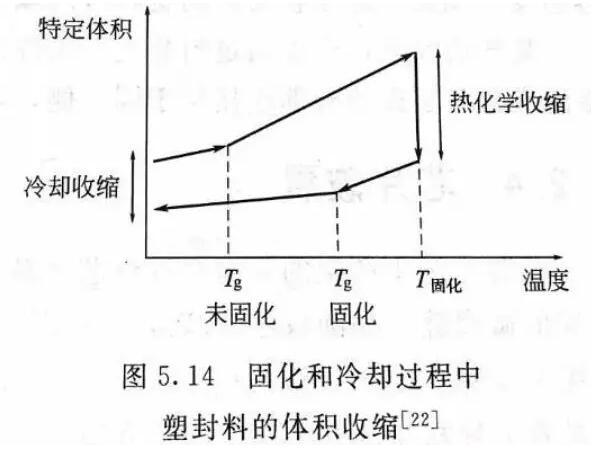
Zu den Faktoren, die zum Verzug führen, gehören auch Bestandteile der Formmasse, Feuchtigkeit der Formmasse, geometrische Struktur der Verpackung usw. Durch die Kontrolle der Materialien und Komponenten von Kunststoffverpackungen, der Prozessparameter, der Verpackungsstruktur und der Vorverpackungsumgebung kann der Verpackungsverzug minimiert werden. In manchen Fällen kann der Verzug durch eine Verpackung der Rückseite elektronischer Bauteile ausgeglichen werden. Beispielsweise befinden sich die Außenanschlüsse großer Keramikleiterplatten oder Mehrschichtplatinen auf derselben Seite, und durch eine Rückverpackung kann der Verzug reduziert werden.
Spanbruch
Die beim Verpackungsprozess entstehende Spannung führt dazu, dass der Chip reißt. Der Verpackungsprozess verschlimmert in der Regel die Mikrorisse, die beim vorherigen Montageprozess entstanden sind. Oder das Ausdünnen des Waferchips, das Schleifen der Rückseite und das Bonden des Chips sind alles Schritte, die zur Entstehung von Chiprissen führen können.
Gesprungene und mechanisch defekte Chips weisen nicht zwangsläufig elektrische Ausfälle auf. Ob der Chipriss zu einem sofortigen elektrischen Ausfall des Geräts führt, hängt auch vom Wachstumspfad des Risses ab. Tritt der Riss beispielsweise auf der Rückseite des Chips auf, kann es sein, dass er keine empfindliche Struktur beeinträchtigt.
Da Siliziumwafer dünn und spröde sind, kommt es bei Wafer-Level-Gehäusen eher zu Chiprissen. Daher müssen die Prozessparameter wie Klemmdruck und Formumwandlungsdruck im Transferformverfahren streng kontrolliert werden, um eine Rissbildung des Chips zu verhindern. Aufgrund des Laminierungsprozesses kann es in 3D-gestapelten Paketen leicht zu Chiprissen kommen. Zu den Designfaktoren, die den Chipbruch beim 3D-Packaging beeinflussen, gehören die Chipstapelstruktur, die Substratdicke, das Formvolumen, die Formhülsendicke usw.
Schicht
Unter schwacher Delamination versteht man die Trennung zwischen der Kunststoffdichtmasse und der angrenzenden Materialgrenzfläche. Die Delaminationsposition kann in jedem Bereich der Kunststoffverpackung des mikroelektronischen Geräts auftreten; Es kann auch im Verpackungsprozess, in der Herstellungsphase nach der Verpackung oder in der Gerätenutzungsphase auftreten.
Die durch die Verpackung verursachte schlechte Klebeschnittstelle ist der Hauptgrund für die Delaminierung. Lücken in der Grenzfläche, Oberflächenverunreinigungen beim Verpacken und unvollständige Aushärtung führen zu einer schlechten Haftung. Weitere Einflussfaktoren sind Schrumpfspannung und Verzug beim Aushärten und Abkühlen. Während des Abkühlvorgangs führt die Nichtübereinstimmung des Wärmeausdehnungskoeffizienten zwischen der Formmasse und angrenzenden Materialien auch zu thermomechanischen Spannungen, die zu einer Delaminierung führen.
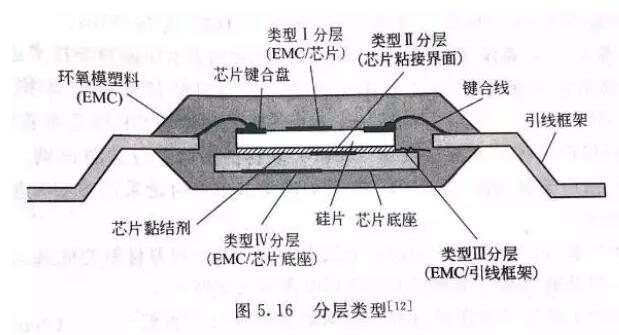
Schichten können nach dem Schnittstellentyp klassifiziert werden:
Hohlraum
Beim Verpackungsprozess werden Blasen in Epoxidmaterialien eingebettet, um Hohlräume zu bilden, die in jeder Phase des Verpackungsprozesses auftreten können, einschließlich Spritzpressen, Füllen, Vergießen und Bedrucken von Kunststoffverpackungsmaterialien in einer Luftumgebung. Durch die Minimierung der Luftmenge, beispielsweise durch Entleeren oder Staubsaugen, können die Hohlräume reduziert werden. Es wurde berichtet, dass der Vakuumdruckbereich 1 bis 300 Torr beträgt (ein Atmosphärendruck beträgt 760 Torr).
Laut Simulationsanalyse ist es der Kontakt zwischen der Vorderseite der unteren Schmelze und dem Chip, der die Fließfähigkeit behindert. Ein Teil der Vorderkante der Schmelze fließt nach oben und füllt die Oberseite der Formhälfte durch den großen offenen Bereich um den Chip herum. Die neu gebildete Schmelzefront und die adsorbierte Schmelzefront dringen in den oberen Bereich der Formhälfte ein und bilden dort Blasen.
Ungleichmäßige Verpackung
Eine ungleichmäßige Dicke der Kunststoffverpackung führt zu Verformung und Delaminierung. Bei herkömmlichen Verpackungstechnologien wie Spritzpressen, Druckformen und Gießverpackungstechnologie ist es nicht einfach, Verpackungsfehler mit ungleichmäßiger Dicke zu erzeugen. Wafer-Level-Verpackungen können aufgrund ihrer technologischen Eigenschaften leicht zu ungleichmäßiger Kunststoffverpackungsdicke führen.
Um eine gleichmäßige Dicke der Kunststoffversiegelungsschicht zu erhalten, sollte der Waferträger mit minimaler Neigung befestigt werden, um die Installation des Schabers zu erleichtern. Darüber hinaus ist es notwendig, die Position des Schabers zu kontrollieren, um sicherzustellen, dass der Druck des Schabers stabil ist, um eine gleichmäßige Dicke der Kunststoffdichtungsschicht zu erhalten.
Wenn sich die Füllstoffpartikel vor dem Aushärten sammeln und im lokalen Bereich der Kunststoffdichtmasse ungleichmäßig verteilen, führt dies zu unterschiedlicher Qualität bzw. ungleichmäßiger Materialzusammensetzung. Eine unzureichende Mischung von Kunststoffverpackungsmaterialien führt zu unterschiedlichen Qualitätserscheinungen beim Verpackungs- und Vergussprozess.
grobe Webkante
Die Rohkante bezieht sich auf die Formmasse, die durch die Formlinie läuft und beim Kunststoffverpackungsprozess auf dem Stift des Geräts abgelagert wird.
Zu geringer Spanndruck ist die Hauptursache für Gratbildung. Werden die Schimmelreste an den Stiften nicht rechtzeitig entfernt, führt dies zu verschiedenen Problemen bei der Montage. Zum Beispiel unzureichende Verbindung oder Haftung im nächsten Verpackungsschritt. Harzaustritt ist eine spärliche Form von Graten.
Exotische Partikel
Wenn die Verpackungsmaterialien im Verpackungsprozess der verschmutzten Umgebung, Ausrüstung oder Materialien ausgesetzt werden, diffundieren Fremdpartikel in die Verpackung und sammeln sich auf den Metallteilen in der Verpackung (z. B. IC-Chips und Drahtverbindungspunkten), was zu einer Verunreinigung führt zu Korrosion und anderen daraus resultierenden Zuverlässigkeitsproblemen führen.
Unvollständige Aushärtung
Eine unzureichende Aushärtezeit oder eine niedrige Aushärtetemperatur führen zu einer unvollständigen Aushärtung. Darüber hinaus führt die geringfügige Abweichung des Mischungsverhältnisses beim Vergießen der beiden Vergussmaterialien zu einer unvollständigen Aushärtung. Um die Eigenschaften von Verpackungsmaterialien zu maximieren, muss sichergestellt werden, dass die Verpackungsmaterialien vollständig ausgehärtet sind. Bei vielen Verpackungsmethoden ist eine Nachhärtung zulässig, um die vollständige Aushärtung der Verpackungsmaterialien sicherzustellen. Darüber hinaus sollte auf das richtige Verhältnis der Verpackungsmaterialien geachtet werden.
Klassifizierung von Paketfehlern
Beim Zusammenbau des Pakets oder bei der Verwendung des Geräts kommt es zu Paketfehlern. Insbesondere wenn das verpackte mikroelektronische Gerät auf der Leiterplatte montiert wird, ist die Wahrscheinlichkeit größer, dass dies geschieht. In diesem Stadium muss das Gerät einer hohen Reflow-Temperatur standhalten, was zu einer Delamination oder Rissbildung an der Grenzfläche des Kunststoffverpackungsmaterials führt.
Schicht
Wie im vorherigen Abschnitt erwähnt, bezieht sich Delaminierung auf die Trennung von Kunststoffverpackungsmaterialien von angrenzenden Materialien an der Klebeschnittstelle. Zu den äußeren Belastungen und Spannungen, die zur Delamination führen können, gehören Wasserdampf, Feuchtigkeit, Temperatur und deren kombinierte Auswirkungen.
Eine Art der Delaminierung, die häufig in der Montagephase auftritt, wird als durch Wasserdampf verursachte Delaminierung bezeichnet und ihr Ausfallmechanismus ist hauptsächlich der Wasserdampfdruck bei relativ hoher Temperatur. Wenn das Gehäusegerät auf der Leiterplatte montiert wird, muss die Schmelztemperatur des Lots 220 °C oder sogar höher erreichen, was viel höher ist als die Glasübergangstemperatur der Formmasse (ca. 110–200 °C). Bei einer hohen Reflow-Temperatur verdampft der zwischen dem Kunststoffverpackungsmaterial und der Metallgrenzfläche vorhandene Wasserdampf und bildet Wasserdampf. Der erzeugte Dampfdruck wirkt zusammen mit Faktoren wie thermischer Fehlanpassung zwischen Materialien, Spannungen durch Feuchtigkeitsaufnahme und -ausdehnung usw. , was schließlich zu einer schwachen Bindung oder Delaminierung der Grenzfläche und sogar zum Bruch des Gehäuses führt. Im Vergleich zu herkömmlichen Loten auf Bleibasis haben bleifreie Lote eine höhere Reflow-Temperatur und sind anfälliger für Delaminierung.
Feuchtigkeitsabsorptions-Ausdehnungskoeffizient (CHE), auch bekannt als Feuchtigkeitsausdehnungskoeffizient (CME)
Der Fehlermechanismus der Feuchtigkeitsdiffusion zur Verpackungsgrenzfläche ist ein wichtiger Faktor für die durch Wasserdampf und Feuchtigkeit verursachte Delaminierung. Feuchtigkeit kann durch das Gehäuse oder entlang der Grenzfläche zwischen dem Leiterrahmen und der Formmasse diffundieren. Es zeigt sich, dass Feuchtigkeit hauptsächlich über das Kunststoffgehäuse in das Gehäuse eindringt, wenn die Schnittstelle zwischen Formmasse und Leiterrahmen gut verklebt ist. Wenn sich diese Verbindungsschnittstelle jedoch aufgrund einer schlechten Verpackungstechnologie verschlechtert (z. B. Oxidation durch die Verbindungstemperatur, Verziehen des Leiterrahmens durch unzureichende Spannungsfreigabe, übermäßiges Beschneiden und formelle Spannung usw.), kommt es zur Bildung von Delamination und Mikrorissen Der Umriss der Verpackung verläuft, und Feuchtigkeit oder Wasserdampf können sich auf diesem Weg leicht ausbreiten. Schlimmer noch: Feuchtigkeit führt zur Hydratisierung des polaren Epoxidklebstoffs, wodurch die chemische Bindung an der Grenzfläche geschwächt und verringert wird.
Eine saubere Oberfläche ist die wichtigste Voraussetzung für eine gute Haftung. Oberflächenoxidation führt häufig zu Delamination (wie im vorherigen Artikel erwähnt). Beispielsweise führen Leiterrahmen aus Kupferlegierungen, die hohen Temperaturen ausgesetzt sind, häufig zur Delaminierung. Das Vorhandensein von Stickstoff oder einem anderen synthetischen Gas ist vorteilhaft, um Oxidation zu vermeiden.
Gleitmittel und Haftvermittler in Kunststoffen können die Delamination begünstigen. Schmiermittel können dazu beitragen, dass sich die Formmasse vom Formhohlraum löst, es erhöht jedoch das Risiko einer Delamination der Grenzfläche. Andererseits kann ein Haftvermittler zwar eine gute Haftung zwischen Formmasse und Chipschnittstelle gewährleisten, lässt sich aber nur schwer aus dem Formhohlraum entfernen.
Die Schichtung ermöglicht nicht nur die Diffusion von Wasserdampf, sondern ist auch die Ursache für Risse im Harz. Die Grenzfläche ist der Ort der Rissbildung, und der Riss breitet sich durch das Harz aus, wenn es einer hohen äußeren Belastung ausgesetzt wird. Die Ergebnisse zeigen, dass die Delaminierung zwischen dem Boden der Chipbasis und dem Harz am wahrscheinlichsten zu Harzrissen führt und die Grenzflächendelaminierung an anderen Stellen nur geringen Einfluss auf den Harzriss hat.
Gasinduziertes Cracken (Popcorn-Phänomen)
Die weitere Entwicklung der durch Wasserdampf verursachten Schichtung wird zu einer durch Gas verursachten Rissbildung führen. Wenn der Wasserdampf in der Verpackung durch den Riss entweicht, erzeugt er ein knisterndes Geräusch, das dem Geräusch von Popcorn sehr ähnlich ist und daher auch als Popcorn-Phänomen bezeichnet wird. Risse reichen oft von der Chipbasis bis zum Boden des Kunststoffgehäuses. In der gelöteten Leiterplatte ist es schwierig, diese Risse durch Sichtprüfung zu finden. Große und dünne Kunststoffverpackungsformen wie QFP und TQFP verursachen am wahrscheinlichsten das Popcorn-Phänomen; Darüber hinaus kann es auch leicht bei Geräten mit einem großen Verhältnis von Chip-Grundfläche zu Gerätefläche und einem großen Verhältnis von Chip-Grundfläche zu minimaler Dicke des Kunststoffdichtungsmaterials auftreten. Das Popcorn-Phänomen kann von anderen Problemen begleitet sein, einschließlich des Abbrechens der Bonding-Kugel von der Bonding-Scheibe und der Silikonvertiefungen unter der Bonding-Kugel.
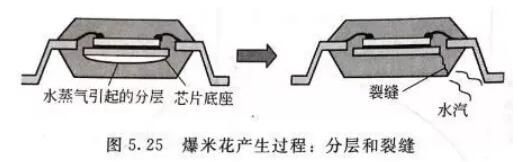
Risse in Kunststoffverpackungsgeräten entstehen normalerweise durch Spannungskonzentrationsbereiche (z. B. Kanten und Grate) am Leiterrahmen und breiten sich im dünnsten Bereich der Kunststoffverpackung aus. Dabei handelt es sich um eine geringfügige Verformung der Oberfläche des Leiterrahmens, die beim Stanzprozess entsteht. Durch Ändern der Prägerichtung, sodass sich die Grate auf der Oberseite des Leiterrahmens befinden, oder durch Ätzen des Leiterrahmens (Matrizenpressen) können die Risse reduziert werden.
Die Reduzierung der Feuchtigkeit in Kunststoffverpackungsgeräten ist der Schlüssel zur Reduzierung des Popcorn-Phänomens. Verwenden Sie die Backmethode bei hoher Temperatur, um die Feuchtigkeit in der Kunststoffverpackung zu reduzieren. Frühere Studien haben ergeben, dass der zulässige sichere Feuchtigkeitsgehalt in der Verpackung etwa 1100x beträgt 10^-6(0.11 Gew.%)。 Durch 125-stündiges Backen bei 24 °C kann die in der Verpackung absorbierte Feuchtigkeit vollständig entfernt werden.
spröder Bruch
Sprödbruch tritt häufig bei Materialien mit geringer Streckgrenze und unelastischen Materialien (z. B. Siliziumchips) auf. Wenn das Material überbeansprucht wird, kommt es zu einer plötzlichen und katastrophalen Rissausbreitung durch winzige Defekte wie Hohlräume, Einschlüsse oder Diskontinuitäten.
duktiler Bruch
Kunststoffverpackungsmaterialien neigen zu spröden und duktilen Brucharten, die hauptsächlich von Umwelt- und Materialfaktoren abhängen, darunter Temperatur, viskoplastische Eigenschaften des Polymerharzes und Fülllast. Selbst in hochbeanspruchten Kunststoffverpackungsmaterialien mit sprödem Silikonfüllstoff kann es aufgrund der viskoplastischen Eigenschaften des Polymerharzes immer noch zu einem duktilen Bruch kommen.
Ermüdungsriss
Wenn das Kunststoffdichtungsmaterial der zyklischen Belastung innerhalb des Grenzfestigkeitsbereichs ausgesetzt wird, bricht es aufgrund des akkumulierten Ermüdungsbruchs. Die auf die Verpackungsmaterialien aus Kunststoff einwirkenden nassen, thermischen, mechanischen oder umfassenden Belastungen führen zu zyklischer Belastung. Ermüdungsversagen ist eine Art Verschleißversagensmechanismus, und Risse entstehen normalerweise an diskontinuierlichen Stellen oder Defektstellen.
Der Ermüdungsmechanismus umfasst drei Stufen: Rissinitiierung (Stadium ⅰ); Stabile Rissausbreitung (Stadium Ⅱ); Plötzliches, unsicheres und katastrophales Versagen (Stadium III). Unter zyklischer Belastung bezieht sich die Ermüdungsrissausbreitung im Stadium ⅱ auf das stetige Wachstum der Risslänge. Die Risswachstumsrate von Kunststoffverpackungsmaterialien ist viel höher als der typische Wert des Ermüdungsrisswachstums von Metallmaterialien (etwa dreimal).
Faktoren, die das Scheitern beschleunigen
Und die Belastung und Belastung durch Umweltmaterialien wie Feuchtigkeit, Temperatur und Schadstoffe beschleunigen den Ausfall von Kunststoffverpackungsgeräten. Die Kunststoffverpackungstechnologie spielt eine Schlüsselrolle bei Verpackungsfehlern, wie z. B. Feuchtigkeitsdiffusionskoeffizient, Sättigungsfeuchtigkeitsgehalt, Ionendiffusionsrate, Wärmeausdehnungskoeffizient und Feuchtigkeitsaufnahmeausdehnungskoeffizient von Kunststoffverpackungsmaterialien, die die Ausfallrate stark beeinflussen. Zu den Faktoren, die zu einem beschleunigten Versagen führen, gehören hauptsächlich Feuchtigkeit, Temperatur, Schadstoffe und Lösungsmittelumgebung, Eigenspannung, natürliche Umweltbelastung, Fertigungs- und Montagebelastungen sowie umfassende Belastungsbedingungen.
Feuchtigkeit kann die Delaminierung, Rissbildung und Korrosion von in Kunststoff eingekapselten mikroelektronischen Geräten beschleunigen. Feuchtigkeit ist ein wichtiger Faktor, der den Ausfall von Kunststoffverpackungsgeräten beschleunigt. Zu den Mechanismen im Zusammenhang mit der durch Feuchtigkeit verursachten Fehlerbeschleunigung gehören die Verschlechterung der Klebefläche, Feuchtigkeitsaufnahme und -ausdehnungsspannung, Wasserdampfdruck, Ionenmigration und die Änderung der Eigenschaften von Kunststoffverpackungsmaterialien.
Feuchtigkeit kann die Glasübergangstemperatur Tg, den Elastizitätsmodul und den Volumenwiderstand von Kunststoffverpackungsmaterialien verändern.Die Temperatur ist ein weiterer wichtiger Faktor, der den Ausfall beschleunigt. Normalerweise wird der Temperaturgrad im Zusammenhang mit der Glasübergangstemperatur der Formmasse, der Wärmeausdehnung und dem Auswaschen verschiedener Materialien sowie der dadurch verursachten thermisch-mechanischen Belastung verwendet, um den Einfluss der Temperatur auf das Versagen von Gehäusen zu bewerten. Ein weiterer Einflussfaktor der Temperatur auf Verpackungsfehler besteht darin, dass sie die Eigenschaften von Verpackungsmaterialien, den Feuchtigkeitsdiffusionskoeffizienten und die intermetallische Diffusion in Abhängigkeit von der Temperatur verändert.
Schadstoffe und lösungsmittelhaltige Umweltschadstoffe bieten einen Ort für die Auslösung und Ausweitung von Fehlern. Zu den Verschmutzungsquellen gehören hauptsächlich Luftschadstoffe, Feuchtigkeit, Flussmittelrückstände, unsaubere Bestandteile in Kunststoffverpackungsmaterialien, korrosive Elemente, die durch thermischen Abbau entstehen, und Nebenprodukte (normalerweise Epoxidharz), die aus Chip-Klebstoffen freigesetzt werden. Im Allgemeinen korrodiert die Kunststoffverpackung nicht, aber Feuchtigkeit und Schadstoffe diffundieren in die Kunststoffverpackung und gelangen zu den Metallteilen, was zu Korrosion der Metallteile in den Kunststoffverpackungsgeräten führt.
Durch die Restspannung des Chipbondings wird eine Einheitsspannung erzeugt. Das Spannungsniveau hängt hauptsächlich von den Eigenschaften der Verbindungsschicht des Chips ab. Da die Schrumpfung der Formmasse größer ist als bei anderen Verpackungsmaterialien, ist die beim Formen entstehende Spannung recht groß. Mit dem Stresstest-Chip kann die Beanspruchung der Baugruppe gemessen werden.
Umweltstress In der natürlichen Umwelt können Kunststoffverpackungsmaterialien abgebaut werden. Der Abbau ist durch das Aufbrechen von Polymerisationsbindungen gekennzeichnet, und häufig werden feste Polymere in viskose Flüssigkeiten umgewandelt, die Monomere, Dimere und andere niedermolekulare Spezies enthalten. Erhöhte Temperaturen und geschlossene Umgebungen beschleunigen häufig den Abbau. Ultraviolette Strahlen im Sonnenlicht und in der atmosphärischen Ozonschicht sind starke Katalysatoren für den Abbau, die durch Abschneiden der Molekülkette des Epoxidharzes zum Abbau führen können. Die Isolierung des Kunststoffverpackungsgeräts von der Umgebung, in der es leicht zu einer Zersetzung kommt, und die Verwendung von Polymeren mit Anti-Degradations-Fähigkeit sind Methoden zur Verhinderung der Zersetzung. Produkte, die in heißen und feuchten Umgebungen eingesetzt werden müssen, erfordern Antidegradationspolymere.
Fertigungs- und Montagebelastung Die Fertigungs- und Montagebedingungen können zu Gehäuseausfällen führen, einschließlich hoher Temperatur, niedriger Temperatur, Temperaturwechsel, Betriebsbelastung und der Belastung, die auf Bonddrähte und Chipbasis aufgrund des Fließens von Kunststoffdichtungsmaterial ausgeübt wird. Ein typisches Beispiel ist das Popcorn-Phänomen bei der Montage von Kunststoffverpackungsgeräten.
Umfassende Belastungszustände Im Herstellungs-, Montage- oder Betriebsprozess treten häufig ausfallbeschleunigende Faktoren wie Temperatur und Feuchtigkeit gleichzeitig auf. Kombinierte Belastungs- und Stressbedingungen beschleunigen den Ausfall häufig zusätzlich. Diese Funktion wird häufig beim beschleunigten Testdesign angewendet, um fehlerhafte Teile zu überprüfen und anfällige verpackte Geräte zu identifizieren.
Kurze Einführung in die Fehleranalyse
Im Allgemeinen werden anhand der Fehlermodi und -phänomene die Aktivitäten wiederkehrender Fehlerphänomene simuliert, die Fehlerursachen ermittelt und der Fehlermechanismus durch Analyse und Überprüfung aufgedeckt. Es ist von großer praktischer Bedeutung bei der Verbesserung der Produktqualität, der Technologieentwicklung und -verbesserung, der Produktreparatur und der Schlichtung von Fehlerunfällen.
Fehleranalyseprozess
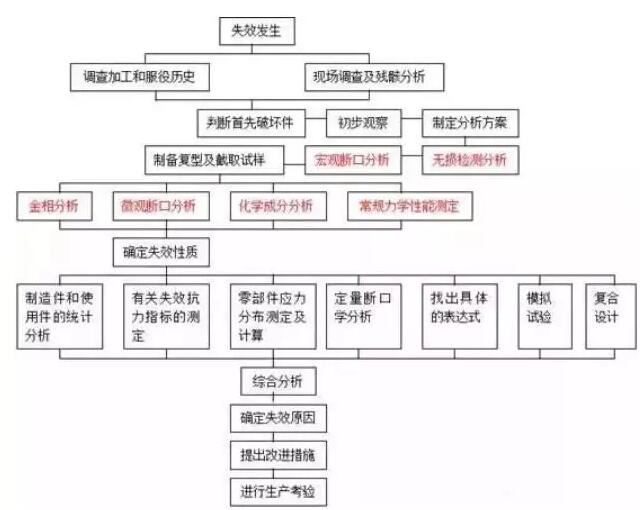
图 1 Fehleranalyseprozess
Fehleranalyse- und Erkennungsmethode verschiedener Materialien
1. PCB/PCBA-Fehleranalyse
Als Träger verschiedener Komponenten und Drehscheibe für die Signalübertragung von Schaltkreisen ist die Leiterplatte zum wichtigsten und kritischsten Teil elektronischer Informationsprodukte geworden, und ihr Qualitäts- und Zuverlässigkeitsniveau bestimmt die Qualität und Zuverlässigkeit der gesamten Ausrüstung.
图2 PCB/PCBA
Fehlermodus
Plattenexplosion, Delaminierung, Kurzschluss, Blasenbildung, schlechte Schweißung, Korrosionsmigration usw.
Gemeinsame Mittel
Zerstörungsfreie Prüfung:
Aussehensprüfung, Röntgendurchleuchtungsprüfung, 3D-CT-Prüfung, C-SAM-Prüfung, Infrarot-Wärmebildaufnahme
Oberflächenelementanalyse:
Rasterelektronenmikroskop und Energiespektrumanalyse (SEM/EDS)
Mikro-Infrarot-Analyse (FTIR)
Auger-Elektronenspektroskopie (AES)
Röntgen-Photoelektronenspektroskopie (XPS)
Sekundärionen-Massenspektrometrie (TOF-SIMS)
Thermische Analyse:
Differential Scanning Calorimetry (DSC)
Mechanische Analyse (TMA)
Thermische Analyse (TGA)
Dynamisch-mechanische Analyse (DMA)
Wärmeleitfähigkeit (stationäre Wärmeflussmethode, Laserstreumethode)
Elektrischer Leistungstest:
Durchbruchspannung, Spannungsfestigkeit, Dielektrizitätskonstante, Elektromigration
Zerstörungsleistungstest:
Färbe- und Eindringprüfung
2. Fehleranalyse elektronischer Komponenten
Die rasante Entwicklung der elektronischen Komponententechnologie und die Verbesserung der Zuverlässigkeit haben den Grundstein für moderne elektronische Geräte gelegt. Die grundlegende Aufgabe der Komponentenzuverlässigkeitsarbeit besteht darin, die Zuverlässigkeit von Komponenten zu verbessern.
Abbildung 3 Elektronische Komponenten
Fehlermodus
Offener Stromkreis, Kurzschluss, elektrische Leckage, Funktionsfehler, Abweichung der elektrischen Parameter, instabiler Fehler usw.
Gemeinsame Mittel
Elektrische Messung: Konnektivitätstest, elektrischer Parametertest und Funktionstest.
Zerstörungsfreie Prüfung:
Öffnungstechnologie (mechanische Öffnung, chemische Öffnung, Laseröffnung)
Passivierungstechnologie (chemisches Ätzen, Plasmaätzen, mechanisches Schleifen)
Mikroanalysetechnik (FIB, CP)
Probenvorbereitungstechnik:
Öffnungstechnologie (mechanische Öffnung, chemische Öffnung, Laseröffnung)
Passivierungstechnologie (chemisches Ätzen, Plasmaätzen, mechanisches Schleifen)
Mikroanalysetechnik (FIB, CP)
Mikroskopische Morphologieanalyse:
Optische AnalysetechnikSekundärelektronenbildtechnologie des Rasterelektronenmikroskops
Oberflächenelementanalyse:
Rasterelektronenmikroskop und Energiespektrumanalyse (SEM/EDS)
Auger-Elektronenspektroskopie (AES)
Röntgen-Photoelektronenspektroskopie (XPS)
Sekundärionen-Massenspektrometrie (SIMS)
Zerstörungsfreie Analysetechnologie:
RöntgendurchleuchtungDreidimensionale PerspektiventechnologieReflektierende akustische Rastermikroskopie (C-SAM)
3.Materialfehleranalyse
Mit dem Fortschritt der Gesellschaft und der Entwicklung von Wissenschaft und Technologie werden Metallprodukte in Industrie, Landwirtschaft, Wissenschaft und Technologie sowie im Leben der Menschen häufig verwendet, daher sollte der Qualität von Metallmaterialien mehr Aufmerksamkeit geschenkt werden.
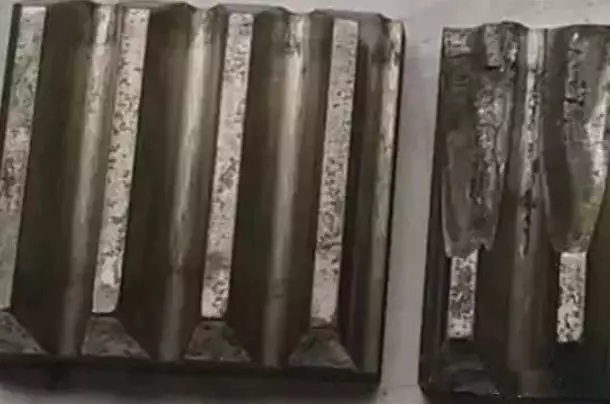
Abbildung 4: Kurbelwellenrad eines Schiffsdieselmotors
Fehlermodus
Unsachgemäße Konstruktion, Materialfehler, Gussfehler, Schweißfehler und Wärmebehandlungsfehler.
Gemeinsame Mittel
Materialmikrostrukturanalyse:
metallographische Analyse
Röntgenphasenstrukturanalyse
Oberflächeneigenspannungsanalyse
Korngröße von Metall
Zusammensetzungsanalyse: Direktablesungsspektrometer, Röntgenphotoelektronenspektroskopie (XPS), Auger-Elektronenspektroskopie (AES) usw.
Phasenanalyse: Röntgenbeugung (XRD)
Eigenspannungsanalyse: Röntgenstresstester
Mechanische Leistungsanalyse: Universalprüfmaschine, Schlagprüfmaschine, Härteprüfmaschine usw.
Mechanische Leistungsanalyse: Universalprüfmaschine, Schlagprüfmaschine, Härteprüfmaschine usw.
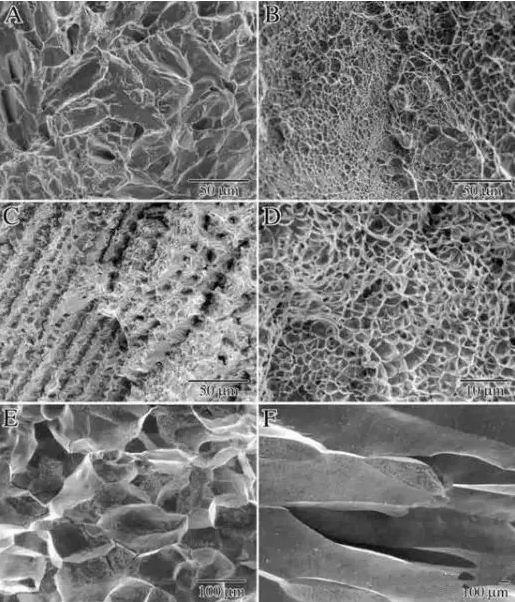
Abb. 5 REM-Aufnahme der Bruchfläche des Zugversuchsmaterials
4. Fehleranalyse von Polymermaterialien
Der allgemeine Entwicklungstrend der Polymertechnologie ist leistungsstark, hochfunktional, komplex, intelligent und umweltfreundlich. Aufgrund der völlig neuen Anforderungen an die Technologie und der hohen Nachfrage nach Produkten ist es zur Verbesserung der Produktqualität, Prozessverbesserung und Haftungsschlichtung erforderlich, die Ursache und den Mechanismus ihres Versagens mithilfe einer Fehleranalyse zu finden.
Abbildung 6 Spritzfreie Kunststoffe
Fehlermodus
Bruch, Rissbildung, Delaminierung, Korrosion, Blasenbildung, Ablösen der Beschichtung, Verfärbung und Verschleiß.
Gemeinsame Mittel
Zusammensetzungsanalyse:
Fourier-Transformations-Infrarotspektrometer (FTIR)
Mikroskopisches konfokales Raman-Spektrometer (Raman)
Rasterelektronenmikroskop und Energiespektrumanalyse (SEM/EDS)
Röntgenfluoreszenzspektrometrie (RFA)
Gaschromatographie-Massenspektrometrie (GC-MS)
Pyrolyse-Gaschromatographie-Massenspektrometrie (PGC-MS)
Kernspinresonanzanalyse (NMR)Auger-Elektronenspektroskopie (AES)
Röntgen-Photoelektronenspektroskopie (XPS)
Röntgendiffraktometer (XRD)
Flugzeit-Sekundärionen-Massenspektrometrie (TOF-SIMS)
Thermische Analyse:
Differential Scanning Calorimetry (DSC)
Mechanische Analyse (TMA)
Thermische Analyse (TGA)
Dynamisch-mechanische Analyse (DMA)
Wärmeleitfähigkeit (stationäre Wärmeflussmethode, Laserstreumethode)
Rissanalyse:
Pyrolyse-Gaschromatographie-MassenspektrometrieGelpermeationschromatographie (GPC)
Schmelzindextest (MFR)
Bruchanalyse:
Rasterelektronenmikroskop (REM), Röntgenenergiespektrometer (EDS) usw.
Körperliche Leistungsanalyse:
Härteprüfer, Zugprüfer, Universalprüfer usw.
5. Fehleranalyse von Verbundwerkstoffen
Verbundwerkstoff ist eine Kombination aus zwei oder mehr Materialien mit unterschiedlichen Eigenschaften. Es verfügt über die Vorteile einer hohen spezifischen Festigkeit, einer hervorragenden Zähigkeit und einer guten Umweltbeständigkeit und wird daher häufig in der praktischen Produktion eingesetzt.
Fehlermodus
Bruch, Verfärbungsfehler, Korrosion, unzureichende mechanische Eigenschaften usw.
Gemeinsame Mittel
Zerstörungsfreie Prüfung:
Röntgendetektionstechnologie (Röntgen, γ-Strahlen, Neutronenstrahlen usw.), industrielle CT, Compton-Rückstreu-Bildgebungstechnologie (CST), Ultraschalldetektionstechnologie (Penetrationsmethode, Impulsreflexionsmethode, Tandemmethode), Infrarot-Wärmewelle Detektionstechnologie, Technologie zur Detektion akustischer Emissionen, Wirbelstromdetektionstechnologie, Mikrowellendetektionstechnologie, laserholographische Detektionstechnologie usw.
Zusammensetzungsanalyse:
Röntgenfluoreszenzspektrometrie (XRF) usw., siehe Zusammensetzungsanalyse in der Fehleranalyse von Polymermaterialien.
Thermische Analyse:
Gravimetrische Analyse (TG), dynamische Differenzkalorimetrie (DSC), statische thermomechanische Analyse (TMA), dynamische thermomechanische Analyse (DMTA) und dynamische dielektrische Analyse (DETA).
Zerstörerisches Experiment:
Analyse (metallografischer Schnitt, Probenvorbereitung mit fokussiertem Ionenstrahl (FIB), Probenvorbereitung durch Ionenfräsen (CP))
6. Fehleranalyse von Beschichtungen/Beschichtungen
Fehlermodus
Delaminierung, Rissbildung, Korrosion, Blasenbildung, Abfall der Beschichtung/Beschichtung, Verfärbungsfehler usw.
Gemeinsame Mittel
Zusammensetzungsanalyse:
Siehe Fehleranalyse von Polymermaterialien.
Thermische Analyse:
Siehe Fehleranalyse von Polymermaterialien.
Bruchanalyse:
Volumenmikroskop (OM)Rasterelektronenmikroskop-Analyse (REM)
Physikalische Eigenschaften:
Zugfestigkeit, Biegefestigkeit usw.
Simulationstest (falls erforderlich)
Testen Sie unter den gleichen Arbeitsbedingungen oder testen Sie unter simulierten Arbeitsbedingungen.
Übermittlung der Analyseergebnisse
1) Geben Sie die Art und Ursache des Fehlers an.
2) Vorbeugende Maßnahmen vorschlagen (Vorschläge)
3) Senden Sie einen Fehleranalysebericht.
Zusammenfassung: Die Fehleranalyse ist eine Kombination aus Erfahrung und Wissenschaft. Fehleringenieure sind wie Ärzte. Zu Beginn der Prozessgestaltung sollten vorbeugende Maßnahmen ergriffen werden; Nachdem das Produkt das Werk verlässt, wird eine körperliche Untersuchung durchgeführt, um versteckte Gefahren zu erkennen und vorbeugende Maßnahmen zu ergreifen. Geben Sie den Messwert an; Finden Sie die Ursache mit verschiedenen Mitteln: Blutuntersuchung, Röntgen, B-Ultraschall usw. Analysieren Sie anhand der Inspektionsdaten die Symptome, verschreiben Sie das richtige Medikament und ergreifen Sie Abhilfemaßnahmen.
Zusammenfassung: Die Fehleranalyse ist eine Kombination aus Erfahrung und Wissenschaft. Fehleringenieure sind wie Ärzte. Zu Beginn der Prozessgestaltung sollten vorbeugende Maßnahmen ergriffen werden; Nachdem das Produkt das Werk verlässt, wird eine körperliche Untersuchung durchgeführt, um versteckte Gefahren zu erkennen und vorbeugende Maßnahmen zu ergreifen. Geben Sie den Messwert an; Finden Sie die Ursache mit verschiedenen Mitteln: Blutuntersuchung, Röntgen, B-Ultraschall usw. Analysieren Sie anhand der Inspektionsdaten die Symptome, verschreiben Sie das richtige Medikament und ergreifen Sie Abhilfemaßnahmen.
Verwandte Empfehlungen





 粤公网安备44030002007346号