
























servicio de teléfono directo
Soluciones

Soluciones
La confiabilidad del empaque electrónico (defecto del empaque, falla, etc.), ¡este artículo dejó una narrativa clara!
2022-03-17
423
El dispositivo electrónico es un sistema muy complejo, y los defectos y fallos en el proceso de embalaje también lo son. Por lo tanto, el estudio de los defectos y fallas del empaque requiere una comprensión sistemática del proceso de empaque, para poder analizar las causas de los defectos desde múltiples ángulos.
El mecanismo de falla del empaque se puede dividir en dos categorías: sobrecarga y desgaste. La falla provocada por sobrecarga suele ser instantánea y catastrófica; El desgaste es el daño acumulativo a largo plazo, que generalmente muestra primero la degradación del rendimiento y luego la falla del equipo. Los tipos de falla se pueden dividir en carga mecánica, carga térmica, carga eléctrica, carga de radiación y carga química.
Hay muchos factores que afectan los defectos y fallas del empaque, como la composición y propiedades del material, el diseño del empaque, las condiciones ambientales y los parámetros del proceso. Determinar los factores que influyen y la premisa básica para prevenir defectos y fallas en el empaque. Los factores que influyen pueden determinarse mediante experimento o simulación y, en general, se adoptan el método del modelo físico y el método de parámetros numéricos. Para defectos y mecanismos de falla más complejos, el método de prueba y error se usa a menudo para determinar los factores clave que influyen, pero este método requiere un largo tiempo de prueba y corrección del equipo, lo cual es ineficiente y costoso.
En el proceso de análisis del mecanismo de falla, un método común en la industria es utilizar el diagrama de espina de pescado (diagrama de causalidad) para mostrar los factores que influyen. El diagrama de espina de pescado puede explicar la relación entre causas complejas y factores que influyen y defectos de embalaje, y también puede distinguir varias causas y clasificarlas. En la aplicación de producción, existe una especie de diagrama de espina de pescado llamado 6M: analiza los factores que influyen en seis dimensiones, como máquina, método, material, medición, mano de obra y fuerzas naturales.
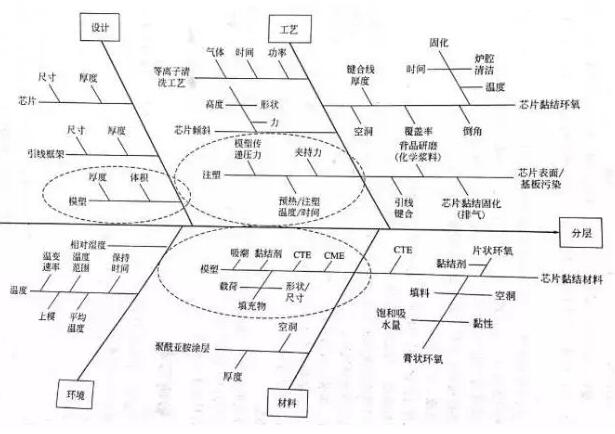
Esta imagen muestra el diagrama de espina de pescado que muestra los motivos de la delaminación de los chips de envases de plástico, y se analiza desde cuatro aspectos: diseño, tecnología, medio ambiente y materiales. A través del diagrama de espina de pescado se muestran claramente todos los factores que influyen, lo que sienta una buena base para el análisis de fallos.
El tipo de carga que causó el error.
Como se mencionó en la sección anterior, los tipos de carga de los bultos se pueden dividir en cargas mecánicas, térmicas, eléctricas, de radiación y químicas.
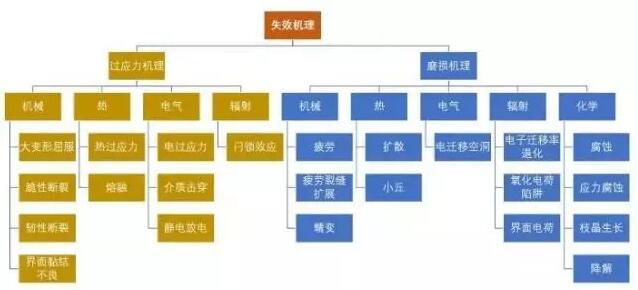
Clasificación del mecanismo de falla.
Carga mecánica: incluye impacto físico, vibración, tensión (como la tensión de contracción) y fuerza de inercia (como la enorme aceleración de una nave espacial) ejercida por las partículas de relleno en el chip de silicio, etc. La respuesta de los materiales a estas cargas puede manifestarse como deformación elástica, deformación plástica, alabeo, fractura frágil o flexible, delaminación de la interfaz, generación y propagación de grietas por fatiga, fluencia y grietas por fluencia, etc.
Carga de calor: incluida la alta temperatura de curado del adhesivo del troquel, precalentamiento antes de la unión de cables, proceso de moldeo, poscurado, reprocesamiento de componentes adyacentes, soldadura por inmersión, soldadura en fase gaseosa y soldadura por reflujo, etc. La carga térmica externa cambiará el tamaño de los materiales debido a la expansión térmica y también cambiará las propiedades físicas como la velocidad de fluencia. Por ejemplo, se produce un desajuste del coeficiente de expansión térmica (desajuste CTE), lo que provoca tensiones locales y finalmente provoca el fallo de la estructura del embalaje. Una carga térmica excesiva puede incluso provocar la combustión de materiales inflamables en el dispositivo.
Carga eléctrica: incluida la fluctuación de corriente, descarga electrostática, tensión por sobrecorriente, etc. causada por descarga eléctrica repentina, inestabilidad de voltaje u oscilación repentina durante la transmisión de corriente (como una mala conexión a tierra). Estas cargas eléctricas externas pueden provocar rupturas dieléctricas, rupturas de tensión en la superficie, pérdidas térmicas o electromigración de energía eléctrica. También puede aumentar la corrosión electrolítica y el crecimiento de dendritas, provocando corrientes de fuga y degradación térmica.
Carga química: incluida la corrosión, la oxidación y el crecimiento de dendritas en la superficie iónica causado por el entorno de uso de productos químicos. Debido a que la humedad puede penetrar a través de los materiales de embalaje de plástico, la humedad es el principal problema que afecta a los dispositivos de embalaje de plástico en ambientes húmedos. La humedad absorbida por el material de embalaje de plástico puede extraer el residuo del catalizador del material de embalaje de plástico, formando subproductos que ingresan a la base metálica, los materiales semiconductores y varias interfaces unidas al chip, e inducen la degradación o incluso la falla del rendimiento del dispositivo. . Por ejemplo, el flujo que queda en el dispositivo después del montaje migrará a la superficie del chip a través del paquete de plástico. En los circuitos de alta frecuencia, los cambios sutiles de las propiedades dieléctricas (como los cambios de la constante dieléctrica y el factor de disipación después de la absorción de humedad) son muy críticos. En convertidores de alto voltaje y otros dispositivos, el cambio del voltaje de ruptura del paquete es muy importante. Además, algunas poliamidas y poliuretanos epoxi se degradarán (a veces llamado "inversión") si se exponen a altas temperaturas y alta humedad durante un tiempo prolongado. Por lo general, se utilizan pruebas aceleradas para identificar si los materiales de embalaje de plástico son propensos a este tipo de fallas.
Cabe señalar que cuando se aplican diferentes tipos de cargas, varios mecanismos de falla pueden interactuar en los dispositivos de embalaje de plástico al mismo tiempo. Por ejemplo, la carga térmica provocará un desajuste en el coeficiente de expansión térmica entre materiales adyacentes en la estructura del paquete, lo que provocará fallas mecánicas. Otras interacciones incluyen corrosión asistida por tensión, agrietamiento por corrosión bajo tensión, migración de metal inducida por el campo, grietas en la capa de pasivación y en la capa de electrolito, agrietamiento del paquete causado por calor húmedo y aceleración de reacciones químicas causada por la temperatura, etc. En estos casos, los efectos integrales de los mecanismos de falla no son necesariamente iguales a la suma de los efectos individuales.
Clasificación de defectos de embalaje.
Los defectos del embalaje incluyen principalmente deformación del plomo, desviación del pedestal, deformación, agrietamiento de astillas, delaminación, huecos, embalaje desigual, rebabas, partículas extrañas y curado incompleto.
Deformación del cable conductor
La deformación del cable generalmente se refiere al desplazamiento o deformación del cable causado por el flujo del material plástico de sellado, que generalmente se expresa por la relación x/L entre el desplazamiento lateral máximo x del cable y la longitud l del cable. Los cables doblados pueden provocar un cortocircuito eléctrico (especialmente en paquetes de dispositivos de E/S de alta densidad). A veces, la tensión causada por la flexión provocará el agrietamiento de los puntos de unión o una disminución de la fuerza de la unión.
Los factores que afectan la unión de cables incluyen el diseño del paquete, la disposición de los cables, el material y el tamaño del cable, las propiedades del compuesto de moldeo, el proceso de unión de cables y el proceso de embalaje, etc. Los parámetros del cable que afectan la flexión del cable incluyen el diámetro del cable, la longitud del cable, la carga de rotura del cable, la densidad del cable, etc.
Desplazamiento base
El desplazamiento se refiere a la deformación y el desplazamiento del soporte (base del chip) que soporta el chip.
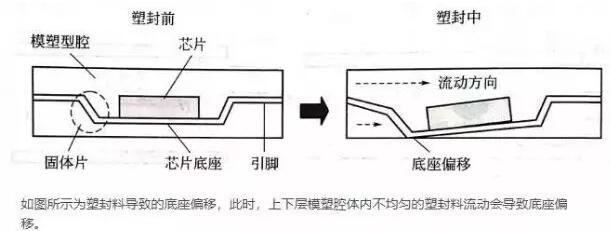
Como se muestra en la figura, el desplazamiento de la base causado por el compuesto de moldeo. En este momento, el flujo desigual del compuesto de moldeo en las cavidades de moldeo superior e inferior provocará que la base se desplace.
Los factores que afectan el desplazamiento de la base incluyen la fluidez del paquete de plástico, el diseño de ensamblaje del marco principal y las propiedades materiales del paquete de plástico y del marco principal. Los dispositivos de embalaje como TSOP y TQFP son propensos a desplazar la base y deformar los pasadores debido al delgado marco de plomo.
pandeo
La deformación se refiere a la flexión y deformación de dispositivos empaquetados fuera del plano. La deformación causada por el proceso de envasado de plástico provocará una serie de problemas de confiabilidad, como delaminación y agrietamiento de astillas. La deformación también provocará una serie de problemas de fabricación. Por ejemplo, en los dispositivos de matriz de rejilla de bolas de plástico (PBGA), la deformación provocará una mala coplanaridad de las bolas de soldadura, lo que provocará problemas de montaje en el proceso de soldadura por reflujo de los dispositivos ensamblados en placas de circuito impreso.
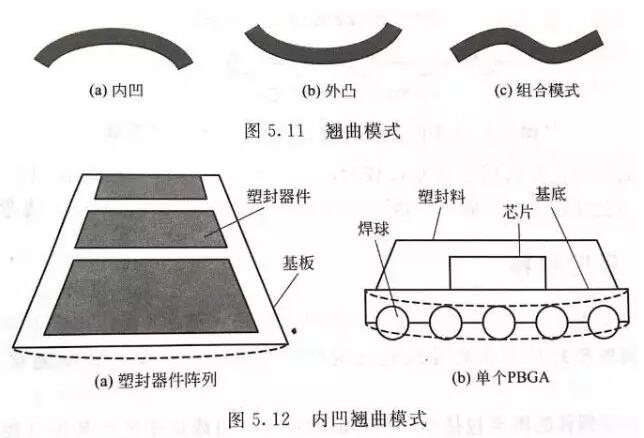
Los modos de deformación incluyen modos cóncavos, convexos y combinados.
Las causas de la deformación incluyen principalmente la falta de coincidencia del CTE y la contracción por curado/compresión. Al principio, esto último no recibió mucha atención. Una investigación en profundidad encontró que la contracción química del compuesto de moldeo también desempeña un papel importante en la deformación de los dispositivos IC, especialmente en los dispositivos de embalaje con diferentes espesores en los lados superior e inferior del chip. En el proceso de curado y poscurado, la contracción química del material de embalaje de plástico se producirá a una temperatura de curado alta, lo que se denomina "contracción termoquímica". Al aumentar la temperatura de transición vítrea y disminuir el cambio del coeficiente de expansión térmica cerca de Tg, se puede reducir la contracción química durante el curado.
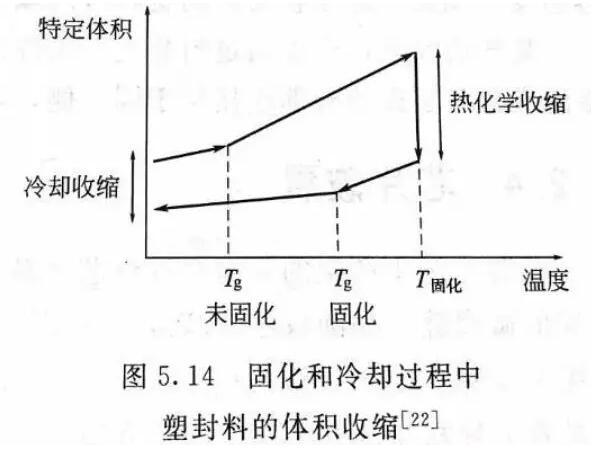
Los factores que conducen a la deformación también incluyen los ingredientes del compuesto de moldeo, la humedad del compuesto de moldeo, la estructura geométrica del paquete, etc. Al controlar los materiales y componentes de los envases de plástico, los parámetros del proceso, la estructura del envase y el entorno previo al envasado, se puede minimizar la deformación del envase. En algunos casos, la deformación se puede compensar empaquetando la parte posterior de los componentes electrónicos. Por ejemplo, las conexiones externas de placas de circuitos cerámicos grandes o placas multicapa están ubicadas en el mismo lado, y empaquetarlas en la parte posterior puede reducir la deformación.
rotura de viruta
La tensión generada en el proceso de envasado hará que el chip se agriete. El proceso de envasado suele agravar las microfisuras formadas en el proceso de montaje previo. O el adelgazamiento de la viruta de la oblea, el rectificado posterior y la unión de la viruta son pasos que pueden conducir al inicio del agrietamiento de la viruta.
Los chips agrietados y con fallas mecánicas no necesariamente tienen fallas eléctricas. Si la grieta de la viruta provocará una falla eléctrica instantánea del dispositivo también depende de la trayectoria de crecimiento de la grieta. Por ejemplo, si la grieta aparece en la parte posterior del chip, es posible que no afecte a ninguna estructura sensible.
Debido a que las obleas de silicio son delgadas y quebradizas, es más probable que se produzca agrietamiento de chips en paquetes a nivel de oblea. Por lo tanto, los parámetros del proceso, como la presión de sujeción y la presión de conversión del moldeo en el proceso de moldeo por transferencia, deben controlarse estrictamente para evitar que la viruta se agriete. El agrietamiento de virutas es fácil de producir en paquetes apilados en 3D debido al proceso de laminación. Los factores de diseño que afectan la rotura de virutas en envases 3D incluyen la estructura de la pila de virutas, el espesor del sustrato, el volumen de moldeo, el espesor de la manga del molde, etc.
.
O delaminación débil se refiere a la separación entre el compuesto sellador de plástico y su interfaz de material adyacente. La posición de delaminación puede ocurrir en cualquier área del dispositivo microelectrónico del paquete de plástico; También puede ocurrir en el proceso de empaque, en la etapa de fabricación posterior al empaque o en la etapa de uso del dispositivo.
La mala interfaz de unión causada por el embalaje es el principal factor que provoca la delaminación. Los huecos en la interfaz, la contaminación de la superficie durante el embalaje y el curado incompleto conducirán a una unión deficiente. Otros factores que influyen incluyen la tensión de contracción y la deformación durante el curado y el enfriamiento. Durante el proceso de enfriamiento, la falta de coincidencia del CTE entre el compuesto de moldeo y los materiales adyacentes también provocará tensión termomecánica, lo que provocará la delaminación.
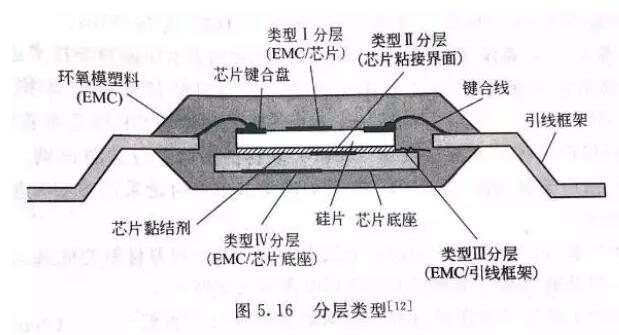
Las capas se pueden clasificar según el tipo de interfaz:
cavidad
En el proceso de embalaje, se incrustan burbujas en materiales epoxi para formar huecos, lo que puede ocurrir en cualquier etapa del proceso de embalaje, incluido el moldeo por transferencia, el llenado, el encapsulado y la impresión de materiales de embalaje de plástico en un ambiente aéreo. Al minimizar la cantidad de aire, como vaciar o aspirar, se pueden reducir los huecos. Se ha informado que el rango de presión de vacío es de 1 a 300 Torr (una presión atmosférica es de 760 Torr).
Según el análisis de simulación, es el contacto entre la parte frontal de la masa fundida inferior y la viruta lo que dificulta la fluidez. Parte del borde frontal de la masa fundida fluye hacia arriba y llena la parte superior del molde hasta la mitad a través de la gran área abierta alrededor del chip. El frente de masa fundida recién formado y el frente de masa fundida adsorbido entran en la zona superior de la mitad del molde, formando así burbujas.
Embalaje desigual
El espesor no uniforme del paquete de plástico provocará deformaciones y delaminación. Las tecnologías de envasado tradicionales, como el moldeo por transferencia, el moldeo a presión y la tecnología de envasado por vertido, no producen fácilmente defectos de envasado con espesores desiguales. El embalaje a nivel de oblea es fácil de provocar un espesor desigual del embalaje de plástico debido a sus características tecnológicas.
Para obtener un espesor uniforme de la capa selladora de plástico, el soporte de la oblea debe fijarse con una inclinación mínima para facilitar la instalación del raspador. Además, es necesario controlar la posición del raspador para garantizar que la presión del raspador sea estable, a fin de obtener un espesor uniforme de la capa de sellado de plástico.
Antes del endurecimiento, cuando las partículas de relleno se acumulan y forman una distribución desigual en el área local del compuesto sellador de plástico, se producirá una calidad diferente o una composición del material desigual. La mezcla inadecuada de materiales de embalaje de plástico dará lugar a diferentes fenómenos de calidad en el proceso de embalaje y encapsulado.
orillo áspero
El borde sin rematar se refiere al compuesto de moldeo que pasa a través de la línea de moldeo y se deposita en el pasador del dispositivo en el proceso de envasado de plástico.
La causa principal de la aparición de rebabas es una presión de sujeción insuficiente. Si los residuos de molde en los pasadores no se eliminan a tiempo, se producirán varios problemas en la etapa de montaje. Por ejemplo, una unión o adherencia insuficiente en la siguiente etapa de embalaje. La fuga de resina es una forma escasa de rebabas.
Partículas exóticas
En el proceso de embalaje, si los materiales de embalaje se exponen a ambientes, equipos o materiales contaminados, las partículas extrañas se difundirán en el embalaje y se acumularán en las partes metálicas del mismo (como chips IC y puntos de unión de cables), lo que provocará a la corrosión y otros problemas de confiabilidad posteriores.
Curado incompleto
Un tiempo de curado insuficiente o una temperatura de curado baja provocarán un curado incompleto. Además, al verter los dos materiales de encapsulado, la ligera desviación de la proporción de mezcla conducirá a un curado incompleto. Para maximizar las características de los materiales de embalaje, es necesario garantizar que estén completamente curados. En muchos métodos de envasado, se permite el poscurado para garantizar el curado completo de los materiales de envasado. Además, se debe prestar atención a garantizar la proporción exacta de los materiales de embalaje.
Clasificación de falla del paquete.
La falla del paquete ocurrirá en la etapa de ensamblaje del paquete o uso del dispositivo. Especialmente cuando el dispositivo microelectrónico empaquetado está ensamblado en la placa de circuito impreso, es más probable que esto suceda. En esta etapa, el dispositivo debe soportar una temperatura de reflujo alta, lo que provocará delaminación o agrietamiento de la interfaz del material de embalaje de plástico.
.
Como se mencionó en la sección anterior, la delaminación se refiere a la separación de los materiales de embalaje de plástico de los materiales adyacentes en la interfaz de unión. Las cargas y tensiones externas que pueden provocar la delaminación incluyen el vapor de agua, la humedad, la temperatura y sus efectos combinados.
Un tipo de delaminación que ocurre a menudo en la etapa de ensamblaje se llama delaminación inducida por vapor de agua, y su mecanismo de falla es principalmente la presión del vapor de agua a una temperatura relativamente alta. Cuando el dispositivo de paquete se ensambla en la placa de circuito impreso, la temperatura de fusión de la soldadura debe alcanzar los 220 ℃ o incluso más, que es mucho más alta que la temperatura de transición vítrea del compuesto de moldeo (aproximadamente 110 ~ 200 ℃). A alta temperatura de reflujo, el vapor de agua existente entre el material de embalaje de plástico y la interfaz metálica se evapora para formar vapor de agua, y la presión de vapor generada actúa junto con factores como el desajuste térmico entre los materiales, la tensión causada por la absorción y expansión de humedad, etc. , lo que eventualmente conduce a una unión débil o delaminación de la interfaz, e incluso conduce a la ruptura del paquete. En comparación con las soldaduras tradicionales a base de plomo, las soldaduras sin plomo tienen una temperatura de reflujo más alta y son más propensas a la delaminación.
Coeficiente de expansión de absorción de humedad (CHE), también conocido como coeficiente de expansión de humedad (CME)
El mecanismo de falla de la difusión de humedad a la interfaz del empaque es un factor importante de delaminación causada por el vapor de agua y la humedad. La humedad puede difundirse a través del paquete o a lo largo de la interfaz entre el marco conductor y el compuesto de moldeo. Se ha descubierto que cuando la interfaz entre el compuesto de moldeo y el marco de plomo está bien unida, la humedad entra al paquete principalmente a través del paquete de plástico. Sin embargo, cuando esta interfaz de unión se degrada debido a una tecnología de empaque deficiente (como oxidación causada por la temperatura de unión, deformación del marco de plomo causada por una liberación de tensión insuficiente, recorte excesivo y tensión formal, etc.), se formarán delaminación y microfisuras en la superficie. contorno del embalaje, y la humedad o el vapor de agua se propagarán fácilmente a lo largo de este camino. Peor aún, la humedad provocará la hidratación del adhesivo epóxico polar, lo que debilitará y reducirá los enlaces químicos en la interfaz.
La superficie limpia es el requisito clave para lograr una buena adherencia. La oxidación de la superficie a menudo conduce a la delaminación (como se mencionó en el artículo anterior). Por ejemplo, los marcos de plomo de aleación de cobre expuestos a altas temperaturas a menudo provocan delaminación. La existencia de nitrógeno u otro gas sintético es beneficiosa para evitar la oxidación.
Los lubricantes y promotores de adhesión en plásticos pueden promover la delaminación. El lubricante puede ayudar a que el compuesto de moldeo se separe de la cavidad del molde, pero aumentará el riesgo de delaminación de la interfaz. Por otro lado, el promotor de adhesión puede asegurar una buena adhesión entre el compuesto de moldeo y la interfaz del chip, pero es difícil de retirar de la cavidad del molde.
La estratificación no sólo proporciona un camino para la difusión del vapor de agua, sino que también es la fuente de grietas de la resina. La interfaz es el lugar de inicio de la grieta, y la grieta se propagará a través de la resina cuando se someta a una carga externa elevada. Los resultados muestran que la delaminación entre el suelo de la base del chip y la resina es más probable que cause la grieta de la resina, y la delaminación de la interfaz en otras posiciones tiene poca influencia en la grieta de la resina.
Cracking inducido por gas (fenómeno de las palomitas de maíz)
El mayor desarrollo de la estratificación inducida por vapor de agua conducirá al craqueo inducido por gas. Cuando el vapor de agua del paquete se escapa a través de la grieta, se produce un crujido, que es muy similar al sonido de las palomitas de maíz, por lo que también se le llama fenómeno de las palomitas de maíz. Las grietas a menudo se extienden desde la base del chip hasta el fondo del paquete de plástico. En la placa de circuito soldada, es difícil encontrar estas grietas mediante inspección visual. Los envases de plástico grandes y delgados, como QFP y TQFP, tienen más probabilidades de producir el fenómeno de las palomitas de maíz; Además, también es fácil que ocurra en dispositivos con una gran relación entre el área de la base del chip y el área del dispositivo y una gran relación entre el área de la base del chip y el espesor mínimo del material de sellado plástico. El fenómeno de las palomitas de maíz puede ir acompañado de otros problemas, incluida la rotura de la bola de unión del disco de unión y los hoyos de silicio debajo de la bola de unión.
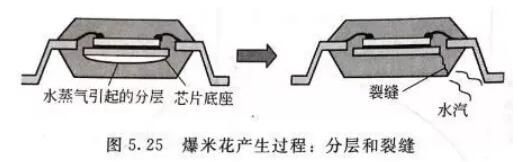
Las grietas en los dispositivos de embalaje de plástico generalmente se originan en áreas de concentración de tensiones (como bordes y rebabas) en el marco de plomo y se propagan en el área más delgada del embalaje de plástico. Es la pequeña deformación de la superficie del marco de plomo que se produce en el proceso de estampado. Cambiar la dirección de estampado para que las rebabas queden ubicadas en la parte superior del marco de plomo o grabar el marco de plomo (prensado con matriz) puede reducir las grietas.
Reducir la humedad en los envases de plástico es la clave para reducir el fenómeno de las palomitas de maíz. Adopte el método de horneado a alta temperatura para reducir la humedad en el dispositivo de embalaje de plástico. Estudios anteriores han encontrado que el contenido de humedad seguro permitido en el paquete es aproximadamente 1100× 10 ^ -6 (0.11 % en peso). Hornear a 125 ℃ durante 24 horas puede eliminar completamente la humedad absorbida en el paquete.
fractura por fragilidad
La fractura frágil ocurre a menudo en materiales inelásticos y de bajo límite elástico (como chips de silicio). Cuando el material sufre tensiones excesivas, la propagación repentina y catastrófica de grietas se originará a partir de pequeños defectos como huecos, inclusiones o discontinuidades.
fractura dúctil
Los materiales de embalaje de plástico son propensos a modos de fractura frágiles y dúctiles, que dependen principalmente de factores ambientales y materiales, incluida la temperatura, las características viscoplásticas de la resina polimérica y la carga de llenado. Incluso en materiales de embalaje de plástico de alta carga que contienen relleno de silicio quebradizo, aún puede ocurrir fractura dúctil debido a las características viscoplásticas de la resina polimérica.
fisura por fatiga
Cuando el material plástico de sellado se somete a tensión cíclica dentro del rango de resistencia límite, se romperá debido a la fractura por fatiga acumulada. Las cargas húmedas, térmicas, mecánicas o integrales aplicadas a los materiales de embalaje de plástico producirán tensiones cíclicas. La falla por fatiga es un tipo de mecanismo de falla por desgaste y las grietas generalmente se originan en puntos discontinuos o posiciones defectuosas.
El mecanismo de fatiga incluye tres etapas: iniciación de grieta (etapa ⅰ); Propagación estable de grietas (etapa Ⅱ); Fracaso repentino, incierto y catastrófico (etapa III). Bajo tensión cíclica, la propagación de grietas por fatiga en la etapa ⅱ se refiere al crecimiento constante de la longitud de la grieta. La tasa de crecimiento de grietas en los materiales de embalaje de plástico es mucho mayor que el valor típico de crecimiento de grietas por fatiga en materiales metálicos (aproximadamente 3 veces).
Factores que aceleran el fracaso
Y la carga y el estrés de los materiales ambientales, como la humedad, la temperatura y los contaminantes, acelerarán el fallo de los dispositivos de embalaje de plástico. La tecnología de envases de plástico está desempeñando un papel clave en las fallas de los empaques, como el coeficiente de difusión de humedad, el contenido de humedad saturada, la tasa de difusión de iones, el coeficiente de expansión térmica y el coeficiente de expansión de absorción de humedad de los materiales de empaque de plástico, lo que afectará en gran medida la tasa de fallas. Los factores que conducen a una falla acelerada incluyen principalmente la humedad, la temperatura, los contaminantes y el ambiente solvente, la tensión residual, la tensión ambiental natural, las cargas de fabricación y ensamblaje y las condiciones de tensión de carga integrales.
La humedad puede acelerar la delaminación, el agrietamiento y la corrosión de los dispositivos microelectrónicos encapsulados en plástico. La humedad es un factor importante que acelera las fallas en los dispositivos de embalaje de plástico. Los mecanismos relacionados con la aceleración de la falla causada por la humedad incluyen la degradación de la superficie de unión, la absorción de humedad y el estrés de expansión, la presión del vapor de agua, la migración de iones y el cambio de las características de los materiales de embalaje de plástico.
La humedad puede cambiar la temperatura de transición vítrea Tg, el módulo elástico y la resistividad volumétrica de los materiales de embalaje de plástico.La temperatura es otro factor clave que acelera las fallas. Por lo general, el grado de temperatura relacionado con la temperatura de transición vítrea del compuesto de moldeo, la expansión térmica y el lavado de diversos materiales y la tensión termomecánica causada por ello se utiliza para evaluar el efecto de la temperatura en la falla del paquete. Otro factor que influye la temperatura en las fallas del empaque es que cambiará las propiedades de los materiales de empaque, el coeficiente de difusión de humedad y la difusión intermetálica relacionada con la temperatura.
Los contaminantes y los contaminantes ambientales solventes proporcionan un lugar para el inicio y la expansión de fallas. Las fuentes de contaminación incluyen principalmente contaminantes del aire, humedad, residuos de fundente, ejemplos sucios en materiales de embalaje de plástico, elementos corrosivos producidos por degradación térmica y subproductos (generalmente epoxi) descargados de adhesivos para chips. Generalmente, el paquete de plástico no se corroerá, pero la humedad y los contaminantes se difundirán en el paquete de plástico y alcanzarán las partes metálicas, provocando la corrosión de las partes metálicas en los dispositivos del paquete de plástico.
La unión de virutas con tensión residual producirá tensión unitaria. El nivel de tensión depende principalmente de las características de la capa de unión del chip. Debido a que la contracción del compuesto de moldeo es mayor que la de otros materiales de embalaje, la tensión generada durante el moldeo es bastante grande. El chip de prueba de tensión se puede utilizar para medir la tensión del montaje.
Estrés medioambiental En el entorno natural, los materiales de embalaje de plástico pueden degradarse. La degradación se caracteriza por la rotura de los enlaces de polimerización, y es frecuente que los polímeros sólidos se conviertan en líquidos viscosos que contienen monómeros, dímeros y otras especies de bajo peso molecular. Las temperaturas elevadas y los ambientes cerrados a menudo aceleran la degradación. Los rayos ultravioleta de la luz solar y la capa de ozono atmosférico son poderosos catalizadores de la degradación, que pueden conducir a la degradación al cortar la cadena molecular de la resina epoxi. Los métodos para prevenir la degradación son aislar el dispositivo de embalaje de plástico del entorno que es fácil de inducir la degradación y adoptar polímeros con capacidad antidegradación. Los productos que necesitan funcionar en ambientes cálidos y húmedos requieren polímeros antidegradación.
Carga de fabricación y ensamblaje Las condiciones de fabricación y ensamblaje pueden provocar fallas en el paquete, incluidas altas temperaturas, bajas temperaturas, cambios de temperatura, carga operativa y la carga ejercida sobre los cables de unión y la base del chip debido al flujo de material plástico de sellado. Un ejemplo típico es el fenómeno de las palomitas de maíz durante el montaje de envases de plástico.
Condiciones de tensión de carga integrales En el proceso de fabricación, montaje u operación, los factores de aceleración de fallas como la temperatura y la humedad a menudo existen simultáneamente. Las condiciones combinadas de carga y estrés a menudo aceleran aún más la falla. Esta característica se aplica a menudo al diseño de pruebas aceleradas con el fin de detectar piezas defectuosas e identificar dispositivos empaquetados vulnerables.
Breve introducción al análisis de fallas.
Generalmente, de acuerdo con los modos y fenómenos de falla, simula las actividades de reaparición de fenómenos de falla, descubriendo las causas de la falla y desenterrando el mecanismo de la falla a través del análisis y la verificación. Es de gran importancia práctica para mejorar la calidad del producto, el desarrollo y mejora de la tecnología, la reparación del producto y el arbitraje de accidentes fallidos.
Proceso de análisis de fallas
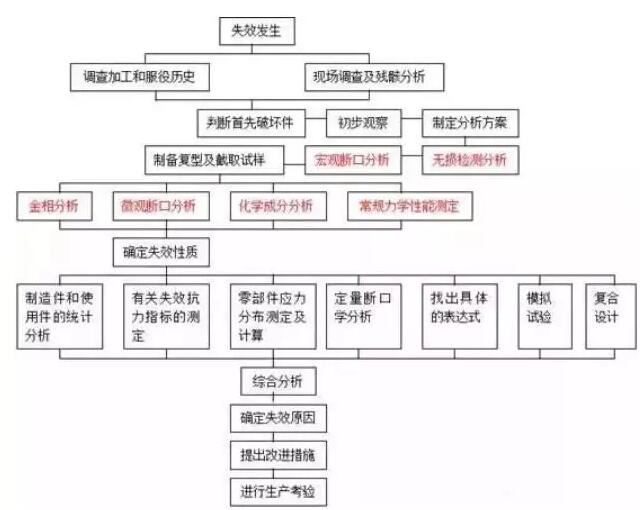
图 1 Proceso de análisis de fallas
Método de análisis y detección de fallas de diversos materiales.
1. Análisis de fallas de PCB/PCBA
Como portador de diversos componentes y centro de transmisión de señales de circuitos, la PCB se ha convertido en la parte más importante y crítica de los productos de información electrónica, y su nivel de calidad y confiabilidad determinan la calidad y confiabilidad de todo el equipo.
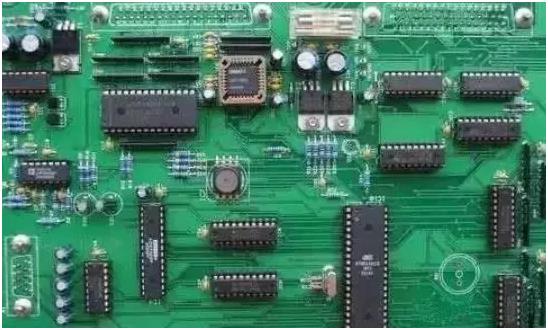
2 PCB/PCBA
modo de fallo
Explosión de placas, delaminación, cortocircuito, formación de ampollas, mala soldadura, migración de corrosión, etc.
medios comunes
Pruebas no destructivas:
Inspección de apariencia, inspección por fluoroscopia de rayos X, inspección por TC 3D, inspección C-SAM, imágenes térmicas infrarrojas
Análisis de elementos de superficie:
Microscopio electrónico de barrido y análisis del espectro energético (SEM/EDS)
Análisis de microinfrarrojos (FTIR)
Espectroscopia de electrones Auger (AES)
Espectroscopía de fotoelectrones de rayos X (XPS)
Espectrometría de masas de iones secundarios (TOF-SIMS)
Análisis térmico:
Calorimetría diferencial de barrido (DSC)
Análisis mecánico (TMA)
Análisis térmico (TGA)
Análisis mecánico dinámico (DMA)
Conductividad térmica (método de flujo de calor en estado estacionario, método de dispersión láser)
Prueba de rendimiento eléctrico:
Tensión de ruptura, tensión soportada, constante dieléctrica, electromigración.
Prueba de rendimiento de destrucción:
Detección de tintes y penetrantes.
2. Análisis de fallas de componentes electrónicos.
El rápido desarrollo de la tecnología de componentes electrónicos y la mejora de la confiabilidad han sentado las bases de los equipos electrónicos modernos. La tarea fundamental del trabajo de confiabilidad de componentes es mejorar la confiabilidad de los componentes.
Figura 3 Componentes electrónicos
modo de fallo
Circuito abierto, cortocircuito, fuga eléctrica, falla funcional, desviación de parámetros eléctricos, falla inestable, etc.
medios comunes
Medición eléctrica: prueba de conectividad, prueba de parámetros eléctricos y prueba funcional.
Pruebas no destructivas:
Tecnología de apertura (apertura mecánica, apertura química, apertura láser)
Tecnología de pasivación (grabado químico, grabado por plasma, rectificado mecánico)
Tecnología de microanálisis (FIB, CP)
Tecnología de preparación de muestras:
Tecnología de apertura (apertura mecánica, apertura química, apertura láser)
Tecnología de pasivación (grabado químico, grabado por plasma, rectificado mecánico)
Tecnología de microanálisis (FIB, CP)
Análisis de morfología microscópica:
Tecnología de análisis óptico.Tecnología de imagen de electrones secundarios del microscopio electrónico de barrido.
Análisis de elementos de superficie:
Microscopio electrónico de barrido y análisis del espectro energético (SEM/EDS)
Espectroscopia de electrones Auger (AES)
Espectroscopía de fotoelectrones de rayos X (XPS)
Espectrometría de masas de iones secundarios (SIMS)
Tecnología de análisis no destructivo:
fluoroscopia de rayos XTecnología de perspectiva tridimensional.Microscopía acústica de barrido reflectante (C-SAM)
3.Análisis de fallas de materiales
Con el progreso de la sociedad y el desarrollo de la ciencia y la tecnología, los productos metálicos se utilizan ampliamente en la industria, la agricultura, la ciencia y la tecnología y la vida de las personas, por lo que se debe prestar más atención a la calidad de los materiales metálicos.
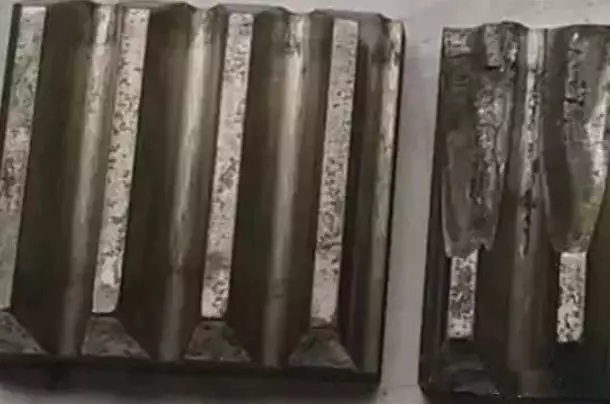
Figura 4 Engranaje del cigüeñal de un motor diésel marino
modo de fallo
Diseño inadecuado, defectos de materiales, defectos de fundición, defectos de soldadura y defectos de tratamiento térmico.
medios comunes
Análisis de microestructura de materiales:
análisis metalográfico
Análisis de estructura de fase de rayos X.
Análisis de tensiones residuales superficiales.
Tamaño de grano del metal
Análisis de composición: espectrómetro de lectura directa, espectroscopia de fotoelectrones de rayos X (XPS), espectroscopia de electrones Auger (AES), etc.
Análisis de fase: difracción de rayos X (XRD)
Análisis de tensión residual: probador de tensión por rayos X
Análisis de rendimiento mecánico: máquina de ensayo universal, máquina de ensayo de impacto, máquina de ensayo de dureza, etc.
Análisis de rendimiento mecánico: máquina de ensayo universal, máquina de ensayo de impacto, máquina de ensayo de dureza, etc.
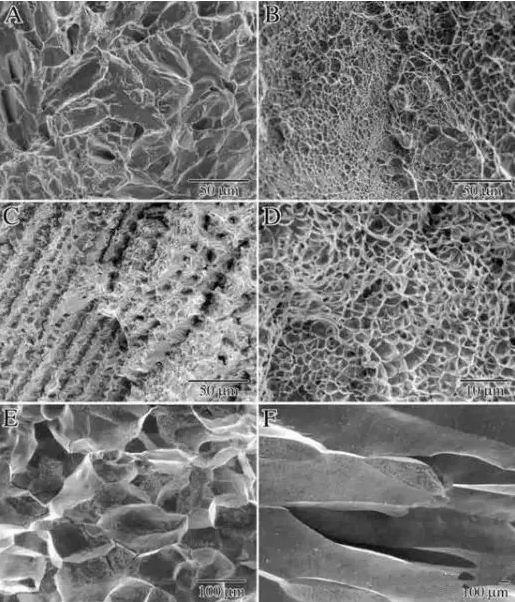
Fig. 5 Imagen SEM de la superficie de fractura del material de prueba de tracción.
4. Análisis de fallas de materiales poliméricos.
La tendencia general de desarrollo de la tecnología de polímeros es la de alto rendimiento, alta funcionalidad, compleja, inteligente y ecológica. Debido a los nuevos requisitos de la tecnología y la alta demanda de productos, es necesario encontrar la causa raíz y el mecanismo de su falla mediante análisis de fallas para mejorar la calidad del producto, la mejora de procesos y el arbitraje de responsabilidad.
Figura 6 Plásticos sin spray
modo de fallo
Fractura, agrietamiento, delaminación, corrosión, formación de ampollas, desprendimiento del revestimiento, decoloración y falla por desgaste.
medios comunes
Análisis de composición:
Espectrómetro infrarrojo por transformada de Fourier (FTIR)
Espectrómetro Raman confocal microscópico (Raman)
Microscopio electrónico de barrido y análisis del espectro energético (SEM/EDS)
Espectrometría de fluorescencia de rayos X (XRF)
Cromatografía de gases-espectrometría de masas (GC-MS)
Cromatografía de gases por pirólisis-espectrometría de masas (PGC-MS)
Análisis de resonancia magnética nuclear (RMN)Espectroscopia de electrones Auger (AES)
Espectroscopía de fotoelectrones de rayos X (XPS)
Difractómetro de rayos X (DRX)
Espectrometría de masas de iones secundarios de tiempo de vuelo (TOF-SIMS)
Análisis térmico:
Calorimetría diferencial de barrido (DSC)
Análisis mecánico (TMA)
Análisis térmico (TGA)
Análisis mecánico dinámico (DMA)
Conductividad térmica (método de flujo de calor en estado estacionario, método de dispersión láser)
Análisis de craqueo:
Cromatografía de gases por pirólisis-espectrometría de masas.Cromatografía de permeación en gel (GPC)
Prueba de índice de fusión (MFR)
Análisis de fractura:
Microscopio electrónico de barrido (SEM), espectrómetro de energía de rayos X (EDS), etc.
Análisis del rendimiento físico:
Probador de dureza, probador de tracción, probador universal, etc.
5. Análisis de fallos de materiales compuestos.
El material compuesto es una combinación de dos o más materiales con diferentes propiedades. Tiene las ventajas de una alta resistencia específica, excelente tenacidad y buena resistencia ambiental, por lo que se usa ampliamente en la producción práctica.
modo de fallo
Fractura, falla por decoloración, corrosión, propiedades mecánicas insuficientes, etc.
medios comunes
Pruebas no destructivas:
Tecnología de detección de rayos X (rayos X, rayos γ, rayos de neutrones, etc.), CT industrial, tecnología de imágenes de retrodispersión (CST) Compton, tecnología de detección ultrasónica (método de penetración, método de reflexión de pulso, método en tándem), onda térmica infrarroja tecnología de detección, tecnología de detección de emisiones acústicas, tecnología de detección de corrientes parásitas, tecnología de detección de microondas, tecnología de detección holográfica láser, etc.
Análisis de composición:
Espectrometría de fluorescencia de rayos X (XRF), etc., consulte análisis de composición en análisis de fallas de materiales poliméricos.
Análisis térmico:
Análisis gravimétrico (TG), calorimetría diferencial de barrido (DSC), análisis termomecánico estático (TMA), análisis termomecánico dinámico (DMTA) y análisis dieléctrico dinámico (DETA).
Experimento destructivo:
Análisis (sección metalográfica, preparación de muestras con haz de iones enfocados (FIB), preparación de muestras con molienda de iones (CP))
6. Análisis de fallas de recubrimiento/recubrimiento
modo de fallo
Delaminación, agrietamiento, corrosión, formación de ampollas, caída del revestimiento/chapado, falla en la decoloración, etc.
medios comunes
Análisis de composición:
Ver análisis de fallas de materiales poliméricos.
Análisis térmico:
Ver análisis de fallas de materiales poliméricos.
Análisis de fractura:
Microscopio de volumen (OM)Análisis con microscopio electrónico de barrido (SEM)
Propiedades físicas:
Resistencia a la tracción, resistencia a la flexión, etc.
Prueba de simulación (si es necesario)
Pruebe bajo las mismas condiciones de trabajo o pruebe bajo condiciones de trabajo simuladas.
Envío de resultados de análisis
1) exponer la naturaleza y causa del fracaso.
2) Proponer medidas preventivas (sugerencias)
3) Presentar informe de análisis de fallas.
Resumen: El análisis de fallas es una combinación de experiencia y ciencia. Los ingenieros de fallos son como médicos. Al inicio del diseño del proceso se deben tomar medidas preventivas; Una vez que el producto sale de fábrica, se realiza un examen físico para encontrar peligros ocultos y medidas preventivas. Dé el valor medido; Encuentre la causa por diversos medios: análisis de sangre, rayos X, ecografía B, etc. Según los datos de la inspección, analice los síntomas, prescriba el medicamento adecuado y dé las medidas correctivas.
Resumen: El análisis de fallas es una combinación de experiencia y ciencia. Los ingenieros de fallos son como médicos. Al inicio del diseño del proceso se deben tomar medidas preventivas; Una vez que el producto sale de fábrica, se realiza un examen físico para encontrar peligros ocultos y medidas preventivas. Dé el valor medido; Encuentre la causa por diversos medios: análisis de sangre, rayos X, ecografía B, etc. Según los datos de la inspección, analice los síntomas, prescriba el medicamento adecuado y dé las medidas correctivas.
Recomendaciones relacionadas





 粤公网安备44030002007346号