
























خدمة الخط الساخن
الحلول

الحلول
موثوقية العبوة الإلكترونية (عيب التغليف، الفشل، وما إلى ذلك)، قدمت هذه المقالة سردًا واضحًا!
2022-03-17
422
يعد الجهاز الإلكتروني نظامًا معقدًا للغاية، كما أن العيوب والإخفاقات في عملية التعبئة والتغليف معقدة للغاية أيضًا. لذلك فإن دراسة عيوب وأعطال التغليف تتطلب فهماً منهجياً لعملية التغليف، وذلك لتحليل أسباب العيوب من زوايا متعددة.
يمكن تقسيم آلية فشل التغليف إلى فئتين: التحميل الزائد والتآكل. عادةً ما يكون الفشل الناتج عن التحميل الزائد فوريًا وكارثيًا؛ التآكل هو الضرر التراكمي طويل المدى، والذي يظهر عادةً تدهور الأداء أولاً، ثم فشل المعدات. يمكن تقسيم أنواع الفشل إلى الحمل الميكانيكي والحمل الحراري والحمل الكهربائي والحمل الإشعاعي والحمل الكيميائي.
هناك العديد من العوامل التي تؤثر على عيوب وفشل التعبئة والتغليف، مثل تكوين المواد وخصائصها، وتصميم التعبئة والتغليف، والظروف البيئية ومعلمات العملية. تحديد العوامل المؤثرة والفرضية الأساسية لمنع عيوب التعبئة والتغليف والفشل. يمكن تحديد العوامل المؤثرة عن طريق التجربة أو المحاكاة، وبشكل عام يتم اعتماد طريقة النموذج الفيزيائي وطريقة المعلمة العددية. بالنسبة للعيوب وآليات الفشل الأكثر تعقيدًا، غالبًا ما يتم استخدام طريقة التجربة والخطأ لتحديد العوامل المؤثرة الرئيسية، ولكن هذه الطريقة تتطلب وقتًا طويلاً للاختبار وتصحيح المعدات، وهي طريقة غير فعالة ومكلفة.
في عملية تحليل آلية الفشل، من الطرق الشائعة في الصناعة استخدام مخطط هيكل السمكة (مخطط السببية) لإظهار العوامل المؤثرة. يمكن لمخطط هيكل السمكة أن يوضح العلاقة بين الأسباب المعقدة والعوامل المؤثرة وعيوب التغليف، ويمكنه أيضًا التمييز بين الأسباب المختلفة وتصنيفها. في تطبيق الإنتاج، يوجد نوع من مخطط هيكل السمكة يسمى 6Ms: تحليل العوامل المؤثرة من ستة أبعاد، مثل الآلة والطريقة والمادة والقياس والقوى العاملة والقوى الطبيعية.
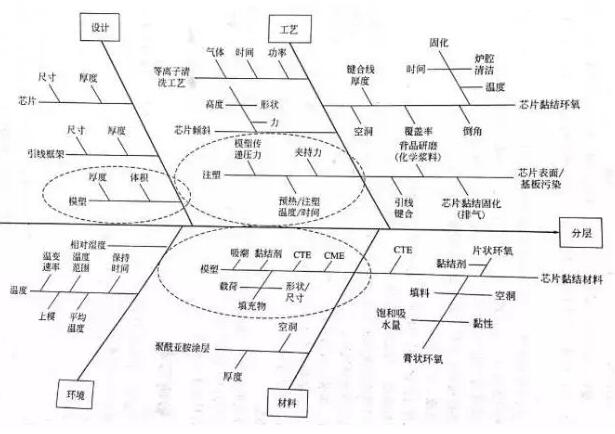
توضح هذه الصورة مخطط هيكل السمكة الذي يوضح أسباب انفصال رقائق التغليف البلاستيكية، ويتم تحليلها من أربعة جوانب: التصميم والتكنولوجيا والبيئة والمواد. من خلال مخطط هيكل السمكة، يتم عرض جميع العوامل المؤثرة بوضوح، مما يضع أساسًا جيدًا لتحليل الفشل.
نوع التحميل الذي تسبب في الفشل.
كما ذكرنا في القسم السابق يمكن تقسيم أنواع أحمال الطرود إلى أحمال ميكانيكية وحرارية وكهربائية وإشعاعية وكيميائية.
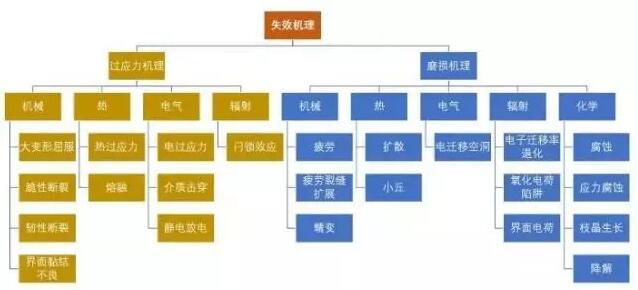
تصنيف آلية الفشل
الحمل الميكانيكي: بما في ذلك التأثير الجسدي، والاهتزاز، والإجهاد (مثل إجهاد الانكماش) وقوة القصور الذاتي (مثل التسارع الكبير للمركبة الفضائية) التي تمارسها جزيئات الحشو على شريحة السيليكون، وما إلى ذلك. قد تتجلى استجابة المواد لهذه الأحمال في شكل تشوه مرن، وتشوه بلاستيكي، وتزييف، وكسر هش أو مرن، وتصفيح الواجهة، وتوليد وانتشار شقوق التعب، وتكسير الزحف والزحف، وما إلى ذلك.
الحمل الحراري: بما في ذلك درجة الحرارة العالية لمعالجة المادة اللاصقة بالقالب، والتسخين المسبق قبل ربط الأسلاك، وعملية التشكيل، وما بعد المعالجة، وإعادة معالجة المكونات المجاورة، واللحام بالغمر، واللحام بالطور الغازي، واللحام بإعادة التدفق، وما إلى ذلك. سيؤدي الحمل الحراري الخارجي إلى تغيير حجم المواد بسبب التمدد الحراري، وكذلك تغيير الخصائص الفيزيائية مثل معدل الزحف. على سبيل المثال، يحدث عدم تطابق معامل التمدد الحراري (CTE عدم تطابق)، مما يؤدي إلى الإجهاد المحلي ويؤدي في النهاية إلى فشل هيكل التغليف. قد يؤدي الحمل الحراري المفرط إلى احتراق المواد القابلة للاشتعال في الجهاز.
الحمل الكهربائي: بما في ذلك تقلب التيار، والتفريغ الكهروستاتيكي، والضغط الزائد للتيار، وما إلى ذلك الناجم عن الصدمة الكهربائية المفاجئة، أو عدم استقرار الجهد أو التذبذب المفاجئ أثناء نقل التيار (مثل سوء التأريض). قد تؤدي هذه الأحمال الكهربائية الخارجية إلى انهيار العزل الكهربائي، أو انهيار سطح الجهد، أو فقدان الحرارة أو الهجرة الكهربائية للطاقة الكهربائية. قد يؤدي أيضًا إلى زيادة التآكل الإلكتروليتي ونمو التشعبات، مما يتسبب في تسرب التيار والتدهور الحراري.
الحمل الكيميائي: بما في ذلك التآكل والأكسدة ونمو التشعبات السطحية الأيونية الناتجة عن بيئة الاستخدام الكيميائي. نظرًا لأن الرطوبة يمكن أن تخترق مواد التغليف البلاستيكية، فإن الرطوبة هي المشكلة الرئيسية التي تؤثر على أجهزة التغليف البلاستيكية في البيئة الرطبة. يمكن للرطوبة التي تمتصها مادة التغليف البلاستيكية أن تستخرج بقايا المحفز من مادة التغليف البلاستيكية، وتشكل منتجات ثانوية تدخل القاعدة المعدنية، ومواد أشباه الموصلات والواجهات المختلفة المرتبطة بالرقاقة، وتؤدي إلى تدهور أو حتى فشل أداء الجهاز . على سبيل المثال، سينتقل التدفق المتبقي على الجهاز بعد التجميع إلى سطح الشريحة من خلال العبوة البلاستيكية. في الدوائر عالية التردد، تعد التغييرات الطفيفة في خصائص العزل الكهربائي (مثل التغيرات في ثابت العزل الكهربائي وعامل التبديد بعد امتصاص الرطوبة) أمرًا بالغ الأهمية. في محولات الجهد العالي والأجهزة الأخرى، يعد تغيير جهد انهيار الحزمة أمرًا مهمًا للغاية. بالإضافة إلى ذلك، فإن بعض البولياميدات والبولي يوريثان الإيبوكسي سوف تتحلل (تسمى أحيانًا "الانعكاس") إذا تعرضت لدرجة حرارة عالية ورطوبة عالية لفترة طويلة. عادةً ما يتم استخدام اختبارات سريعة لتحديد ما إذا كانت مواد التغليف البلاستيكية عرضة لهذا النوع من الفشل.
تجدر الإشارة إلى أنه عند تطبيق أنواع مختلفة من الأحمال، قد تتفاعل آليات الفشل المختلفة على أجهزة التغليف البلاستيكية في نفس الوقت. على سبيل المثال، سوف يتسبب الحمل الحراري في عدم تطابق معامل التمدد الحراري بين المواد المتجاورة في هيكل العبوة، مما سيؤدي إلى حدوث عطل ميكانيكي. تشمل التفاعلات الأخرى التآكل بمساعدة الإجهاد، وتكسير التآكل الإجهادي، وهجرة المعادن الناتجة عن الحقل، والشقوق في طبقة التخميل وطبقة الإلكتروليت، وتكسير العبوات الناتج عن الحرارة الرطبة، وتسارع التفاعل الكيميائي الناجم عن درجة الحرارة، وما إلى ذلك. وفي هذه الحالات، فإن التأثيرات الشاملة لآليات الفشل لا تساوي بالضرورة مجموع التأثيرات الفردية.
تصنيف عيوب التعبئة والتغليف
تشمل عيوب التغليف بشكل أساسي تشوه الرصاص، وانحراف القاعدة، والاعوجاج، وتكسير الرقائق، والتصفيح، والفراغات، والتعبئة غير المستوية، والنتوءات، والجزيئات الغريبة، والمعالجة غير الكاملة.
تشوه سلك الرصاص
يشير تشوه الرصاص عادةً إلى إزاحة أو تشوه الرصاص الناتج عن تدفق مادة الختم البلاستيكية، والتي يتم التعبير عنها عادةً بنسبة x/L بين الحد الأقصى للإزاحة الجانبية x للرصاص وطول الرصاص l. قد يؤدي ثني الأسلاك إلى حدوث ماس كهربائي (خاصة في مجموعات أجهزة الإدخال/الإخراج عالية الكثافة). في بعض الأحيان، يؤدي الضغط الناتج عن الانحناء إلى تشقق نقاط الترابط أو انخفاض قوة الترابط.
تشمل العوامل التي تؤثر على ربط الأسلاك تصميم العبوة، وتخطيط الأسلاك، ومواد الأسلاك وحجمها، وخصائص مركب القولبة، وعملية ربط الأسلاك، وعملية التعبئة والتغليف، وما إلى ذلك. تتضمن معلمات السلك التي تؤثر على ثني السلك قطر السلك وطول السلك وحمل كسر السلك وكثافة السلك وما إلى ذلك.
إزاحة القاعدة
يشير الإزاحة إلى تشوه وإزاحة الناقل (قاعدة الشريحة) التي تدعم الشريحة.
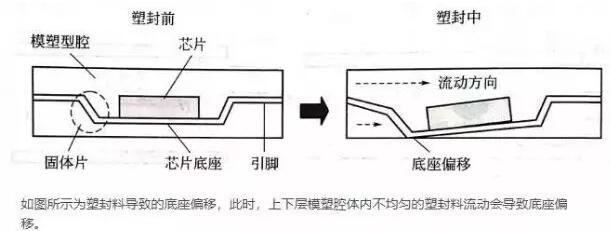
كما هو موضح في الشكل، فإن الإزاحة الأساسية الناتجة عن مركب التشكيل. في هذا الوقت، فإن التدفق غير المتكافئ لمركب القولبة في تجاويف القولبة العلوية والسفلية سوف يتسبب في إزاحة القاعدة.
تشمل العوامل التي تؤثر على إزاحة القاعدة سيولة العبوة البلاستيكية، وتصميم تجميع إطار الرصاص وخصائص المادة للعبوة البلاستيكية وإطار الرصاص. أجهزة التغليف مثل TSOP وTQFP معرضة لإزاحة القاعدة وتشوه الدبوس بسبب إطار الرصاص الرقيق.
تزييفها
يشير الالتواء إلى ثني وتشوه الأجهزة المعبأة خارج المستوى. ستؤدي صفحة الالتواء الناتجة عن عملية التغليف البلاستيكية إلى سلسلة من مشكلات الموثوقية مثل التصفيح وتكسير الرقائق. سيؤدي التشويه أيضًا إلى سلسلة من مشكلات التصنيع. على سبيل المثال، في أجهزة مصفوفة شبكة الكرات البلاستيكية (PBGA)، سيؤدي الالتواء إلى ضعف المستوى المشترك لكرات اللحام، مما سيؤدي إلى مشاكل متزايدة في عملية اللحام بإعادة التدفق للأجهزة المجمعة على لوحات الدوائر المطبوعة.
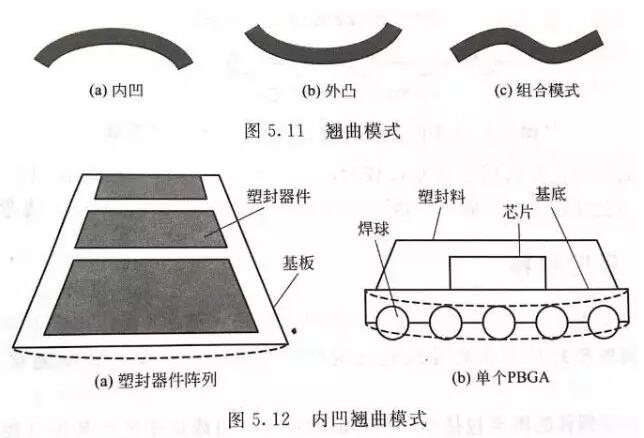
تتضمن أوضاع التزييف الأوضاع المقعرة والمحدبة والمدمجة.
تتضمن أسباب الالتواء بشكل أساسي عدم تطابق CTE وانكماش المعالجة/الضغط. في البداية، لم يحظ هذا الأخير باهتمام كبير. وجدت الأبحاث المتعمقة أن الانكماش الكيميائي لمركب القولبة لعب أيضًا دورًا مهمًا في تشويه أجهزة IC، خاصة على أجهزة التغليف ذات السماكات المختلفة على الجانبين العلوي والسفلي للرقاقة. في عملية المعالجة وما بعد المعالجة، سيحدث الانكماش الكيميائي لمواد التغليف البلاستيكية عند درجة حرارة المعالجة العالية، وهو ما يسمى "الانكماش الكيميائي الحراري". من خلال زيادة درجة حرارة التزجج وتقليل التغير في معامل التمدد الحراري بالقرب من Tg، يمكن تقليل الانكماش الكيميائي أثناء المعالجة.
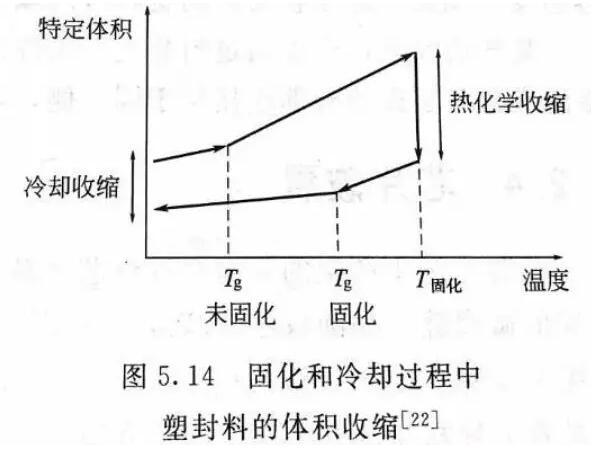
تشمل العوامل التي تؤدي إلى الالتواء أيضًا مكونات مركب القولبة، ورطوبة مركب القولبة، والبنية الهندسية للعبوة، وما إلى ذلك. من خلال التحكم في مواد ومكونات التغليف البلاستيكي، ومعلمات العملية، وهيكل التغليف وبيئة ما قبل التغليف، يمكن تقليل صفحات التغليف البلاستيكية إلى الحد الأدنى. في بعض الحالات، يمكن تعويض صفحة الاعوجاج عن طريق تغليف الجزء الخلفي من المكونات الإلكترونية. على سبيل المثال، توجد الوصلات الخارجية للوحات الدوائر الخزفية الكبيرة أو اللوحات متعددة الطبقات على نفس الجانب، ويمكن أن يؤدي تغليفها الخلفي إلى تقليل التشوه.
تمزق الشريحة
سيؤدي الضغط الناتج عن عملية التغليف إلى تشقق الشريحة. عادةً ما تؤدي عملية التغليف إلى تفاقم الشقوق الصغيرة التي تكونت في عملية التجميع السابقة. أو إن ترقق رقاقة الرقاقة، والطحن الخلفي، وربط الرقاقة كلها خطوات قد تؤدي إلى بدء تشقق الرقاقة.
لا تحتوي الرقائق المتشققة والمعطلة ميكانيكيًا بالضرورة على أعطال كهربائية. ما إذا كان شرخ الشريحة سيؤدي إلى عطل كهربائي فوري للجهاز يعتمد أيضًا على مسار نمو الكراك. على سبيل المثال، إذا ظهر الشق على الجزء الخلفي من الشريحة، فقد لا يؤثر ذلك على أي بنية حساسة.
نظرًا لأن رقائق السيليكون رقيقة وهشة، فمن المرجح أن يحدث تكسير الرقائق في العبوات على مستوى الرقاقة. لذلك، يجب التحكم بشكل صارم في معلمات العملية مثل ضغط التثبيت وضغط تحويل القالب في عملية قولبة النقل لمنع الرقاقة من التشقق. من السهل أن يحدث تكسير الرقائق في العبوات المكدسة ثلاثية الأبعاد بسبب عملية التصفيح. تتضمن عوامل التصميم التي تؤثر على تكسر الرقائق في التغليف ثلاثي الأبعاد هيكل مجموعة الرقاقات، وسمك الركيزة، وحجم القالب، وسمك غلاف القالب، وما إلى ذلك.
طبقة
أو يشير التصفيح الضعيف إلى الفصل بين مركب الختم البلاستيكي وواجهة المواد المجاورة له. قد يحدث موضع التصفيح في أي منطقة في الجهاز الإلكتروني الدقيق للعبوة البلاستيكية؛ وقد يحدث أيضًا في عملية التغليف أو مرحلة التصنيع بعد التغليف أو مرحلة استخدام الجهاز.
تعتبر واجهة الترابط الضعيفة الناتجة عن التغليف هي العامل الرئيسي الذي يسبب التصفيح. ستؤدي فراغات الواجهة وتلوث السطح أثناء التغليف والمعالجة غير الكاملة إلى ضعف الترابط. وتشمل العوامل المؤثرة الأخرى إجهاد الانكماش والالتواء أثناء المعالجة والتبريد. أثناء عملية التبريد، سيؤدي عدم تطابق CTE بين مركب القولبة والمواد المجاورة أيضًا إلى إجهاد ميكانيكي حراري، مما سيؤدي إلى التصفيح.
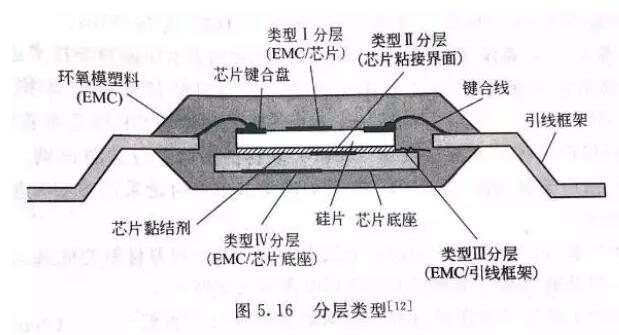
يمكن تصنيف الطبقات حسب نوع الواجهة:
تجويف
في عملية التعبئة والتغليف، يتم دمج الفقاعات في مواد الإيبوكسي لتكوين فراغات، والتي يمكن أن تحدث في أي مرحلة من مراحل عملية التعبئة والتغليف، بما في ذلك نقل القولبة والتعبئة والتأصيص وطباعة مواد التعبئة والتغليف البلاستيكية في بيئة الهواء. عن طريق تقليل كمية الهواء، مثل التفريغ أو الكنس، يمكن تقليل الفراغات. تم الإبلاغ عن أن نطاق ضغط الفراغ هو 1 ~ 300 Torr (الضغط الجوي الواحد هو 760 Torr).
وفقًا لتحليل المحاكاة، فإن الاتصال بين الجزء الأمامي من الذوبان السفلي والرقاقة هو الذي يعيق السيولة. يتدفق جزء من الحافة الأمامية للمصهور إلى أعلى ويملأ الجزء العلوي من القالب إلى النصف من خلال المنطقة المفتوحة الكبيرة حول الشريحة. تدخل مقدمة الذوبان المشكلة حديثًا وجبهة الذوبان الممتزة إلى المنطقة العلوية لنصف القالب، وبالتالي تشكل الفقاعات.
التعبئة والتغليف غير المتكافئة
سيؤدي السمك غير الموحد للعبوة البلاستيكية إلى الالتواء والتصفيح. ليس من السهل أن تنتج تقنيات التغليف التقليدية، مثل قولبة النقل، وقولبة الضغط، وتكنولوجيا التعبئة والتغليف بالصب، عيوب تعبئة ذات سماكة غير متساوية. من السهل أن يتسبب التغليف على مستوى الرقاقة في سماكة غير متساوية للتغليف البلاستيكي بسبب خصائصه التكنولوجية.
من أجل الحصول على سماكة موحدة لطبقة الختم البلاستيكية، يجب تثبيت حامل الرقاقة بأقل ميل لتسهيل تركيب الكاشطة. بالإضافة إلى ذلك، من الضروري التحكم في موضع الكاشطة لضمان استقرار ضغط الكاشطة، وذلك للحصول على سمك موحد لطبقة الختم البلاستيكية.
قبل التصلب، عندما تتجمع جزيئات الحشو وتشكل توزيعًا غير متساوٍ في المنطقة المحلية لمركب الختم البلاستيكي، سيؤدي ذلك إلى اختلاف الجودة أو تكوين المواد غير المتساوي. سيؤدي الخلط غير الكافي لمواد التعبئة والتغليف البلاستيكية إلى ظواهر جودة مختلفة في عملية التعبئة والتغليف ووضع الأصيص.
حاشية خشنة
تشير الحافة الخام إلى مركب التشكيل الذي يمر عبر خط التشكيل ويتم ترسيبه على دبوس الجهاز في عملية التغليف البلاستيكية.
الضغط غير الكافي هو السبب الرئيسي للنتوءات. إذا لم تتم إزالة بقايا القالب على المسامير في الوقت المناسب، فسوف يؤدي ذلك إلى مشاكل مختلفة في مرحلة التجميع. على سبيل المثال، عدم كفاية الترابط أو الالتصاق في مرحلة التغليف التالية. تسرب الراتنج هو شكل متفرق من النتوءات.
جزيئات غريبة
في عملية التعبئة والتغليف، إذا تعرضت مواد التعبئة والتغليف للبيئة أو المعدات أو المواد الملوثة، فسوف تنتشر الجزيئات الأجنبية في العبوة وتتجمع على الأجزاء المعدنية في العبوة (مثل رقائق IC ونقاط ربط الأسلاك)، مما سيؤدي إلى للتآكل ومشاكل الموثوقية اللاحقة الأخرى.
علاج غير مكتمل
سيؤدي وقت المعالجة غير الكافي أو درجة حرارة المعالجة المنخفضة إلى معالجة غير كاملة. بالإضافة إلى ذلك، في صب مادتي التأصيص، فإن الانحراف الطفيف في نسبة الخلط سيؤدي إلى معالجة غير كاملة. من أجل تعظيم خصائص مواد التعبئة والتغليف، من الضروري التأكد من معالجة مواد التعبئة والتغليف بالكامل. في العديد من طرق التعبئة والتغليف، يُسمح بالمعالجة اللاحقة لضمان المعالجة الكاملة لمواد التعبئة والتغليف. علاوة على ذلك، ينبغي الاهتمام بضمان النسبة الدقيقة لمواد التعبئة والتغليف.
تصنيف فشل الحزمة
سيحدث فشل الحزمة في مرحلة تجميع الحزمة أو استخدام الجهاز. خاصة عندما يتم تجميع الأجهزة الإلكترونية الدقيقة المعبأة على لوحة الدوائر المطبوعة، فمن المرجح أن يحدث ذلك. في هذه المرحلة، يحتاج الجهاز إلى تحمل درجة حرارة إعادة التدفق العالية، مما سيؤدي إلى انفصال أو تشقق واجهة مادة التغليف البلاستيكية.
طبقة
كما ذكرنا في القسم السابق، يشير التصفيح إلى فصل مواد التغليف البلاستيكية عن المواد المجاورة عند واجهة الربط. وتشمل الأحمال والضغوط الخارجية التي قد تؤدي إلى التصفيح بخار الماء والرطوبة ودرجة الحرارة وتأثيراتها مجتمعة.
يسمى نوع التصفيح الذي يحدث غالبًا في مرحلة التجميع بالتصفيح المستحث ببخار الماء، وآلية فشله هي بشكل أساسي ضغط بخار الماء عند درجة حرارة عالية نسبيًا. عندما يتم تجميع جهاز التغليف على لوحة الدائرة المطبوعة، يجب أن تصل درجة حرارة انصهار اللحام إلى 220 درجة مئوية أو أعلى، وهو أعلى بكثير من درجة حرارة التزجج لمركب القولبة (حوالي 110 ~ 200 درجة مئوية). عند درجة حرارة الانحسار العالية، يتبخر بخار الماء الموجود بين مواد التغليف البلاستيكية والواجهة المعدنية ليشكل بخار ماء، ويعمل ضغط البخار المتولد مع عوامل مثل عدم التطابق الحراري بين المواد، والضغط الناتج عن امتصاص الرطوبة وتمددها، وما إلى ذلك. مما يؤدي في النهاية إلى ضعف الترابط أو فصل الواجهة، بل ويؤدي إلى تمزق الحزمة. بالمقارنة مع اللحام التقليدي الذي يحتوي على الرصاص، فإن اللحام الخالي من الرصاص يتمتع بدرجة حرارة إعادة تدفق أعلى ويكون أكثر عرضة للتصفيح.
معامل تمدد امتصاص الرطوبة (CHE)، المعروف أيضًا باسم معامل تمدد الرطوبة (CME)
تعد آلية فشل انتشار الرطوبة إلى واجهة التغليف عاملاً مهمًا في التصفيح الناتج عن بخار الماء والرطوبة. يمكن أن تنتشر الرطوبة عبر العبوة أو على طول الواجهة بين إطار الرصاص ومركب التشكيل. لقد وجد أنه عندما يتم ربط الواجهة بين مركب القالب وإطار الرصاص بشكل جيد، تدخل الرطوبة بشكل أساسي إلى العبوة من خلال العبوة البلاستيكية. ومع ذلك، عندما تتحلل واجهة الربط هذه بسبب تقنية التغليف الضعيفة (مثل الأكسدة الناتجة عن درجة حرارة الربط، وتشويه إطار الرصاص الناتج عن عدم كفاية إطلاق الضغط، والتشذيب المفرط والإجهاد الرسمي، وما إلى ذلك)، سيتم تشكيل التصفيح والشقوق الصغيرة على السطح. مخطط التغليف، وسوف تنتشر الرطوبة أو بخار الماء بسهولة على طول هذا المسار. والأسوأ من ذلك أن الرطوبة ستؤدي إلى ترطيب لاصق الإيبوكسي القطبي، مما سيضعف ويقلل الترابط الكيميائي عند الواجهة.
السطح النظيف هو الشرط الأساسي لتحقيق التصاق جيد. غالبًا ما تؤدي أكسدة السطح إلى التصفيح (كما ذكرنا في المقالة السابقة). على سبيل المثال، غالبًا ما تؤدي إطارات الرصاص المصنوعة من سبائك النحاس المعرضة لدرجة حرارة عالية إلى التصفيح. إن وجود النيتروجين أو أي غاز صناعي آخر مفيد لتجنب الأكسدة.
يمكن لمواد التشحيم ومعززات الالتصاق في المواد البلاستيكية أن تعزز عملية التصفيح. يمكن أن يساعد زيت التشحيم مركب القالب على الانفصال عن تجويف القالب، ولكنه سيزيد من خطر انفصال السطح البيني. من ناحية أخرى، يمكن لمعزز الالتصاق أن يضمن التصاق جيد بين مركب القولبة وواجهة الرقاقة، ولكن من الصعب إزالته من تجويف القالب.
لا يوفر وضع الطبقات مسارًا لانتشار بخار الماء فحسب، بل يعد أيضًا مصدرًا للشقوق الراتنجية. الواجهة هي موقع بدء الكراك، وسوف ينتشر الكراك من خلال الراتنج عند تعرضه لحمل خارجي عالي. تظهر النتائج أن التصفيح بين أرضية قاعدة الرقاقة والراتنج من المرجح أن يتسبب في تشقق الراتينج، وأن تصفيح الواجهة في المواضع الأخرى ليس له تأثير يذكر على صدع الراتينج.
التشقق الناتج عن الغاز (ظاهرة الفشار)
إن التطوير الإضافي للطبقية المستحثة ببخار الماء سيؤدي إلى تكسير ناجم عن الغاز. عندما يهرب بخار الماء الموجود في العبوة عبر الشق، فإنه سينتج صوت طقطقة، وهو مشابه جدًا لصوت الفشار، لذلك يطلق عليه أيضًا ظاهرة الفشار. غالبًا ما تمتد الشقوق من قاعدة الشريحة إلى أسفل العبوة البلاستيكية. في لوحة الدائرة الملحومة، من الصعب العثور على هذه الشقوق عن طريق الفحص البصري. من المرجح أن تنتج أشكال التغليف البلاستيكية الكبيرة والرفيعة مثل QFP وTQFP ظاهرة الفشار؛ بالإضافة إلى ذلك، من السهل أيضًا حدوث ذلك في الأجهزة التي تحتوي على نسبة كبيرة من مساحة قاعدة الرقاقة إلى مساحة الجهاز ونسبة كبيرة من مساحة قاعدة الرقاقة إلى الحد الأدنى من سماكة مادة الختم البلاستيكية. قد تصاحب ظاهرة الفشار مشاكل أخرى منها كسر كرة الترابط من قرص الترابط وحفر السيليكون الموجودة أسفل كرة الترابط.
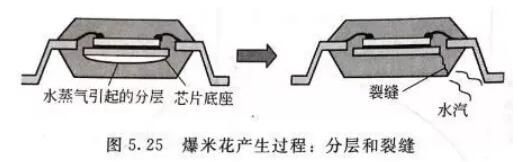
عادةً ما تنشأ التشققات في أجهزة التغليف البلاستيكية من مناطق تركيز الضغط (مثل الحواف والنتوءات) الموجودة على إطار الرصاص، وتنتشر في منطقة التغليف البلاستيكية الرقيقة. إنه تشوه صغير الحجم لسطح إطار الرصاص الناتج في عملية الختم. يمكن أن يؤدي تغيير اتجاه الختم بحيث تكون النتوءات موجودة في الجزء العلوي من إطار الرصاص أو حفر إطار الرصاص (الضغط على القالب) إلى تقليل الشقوق.
تقليل الرطوبة في أجهزة التغليف البلاستيكية هو المفتاح للحد من ظاهرة الفشار. اعتماد طريقة الخبز على درجة حرارة عالية لتقليل الرطوبة في جهاز التغليف البلاستيكي. وقد وجدت الدراسات السابقة أن محتوى الرطوبة الآمن المسموح به في العبوة يبلغ حوالي 1100× 10^-6(0.11 بالوزن%). يمكن أن يؤدي الخبز على حرارة 125 درجة مئوية لمدة 24 ساعة إلى إزالة الرطوبة الممتصة في العبوة بالكامل.
كسر هش
غالبًا ما يحدث الكسر الهش في المواد ذات قوة الخضوع المنخفضة والمواد غير المرنة (مثل رقائق السيليكون). عندما يتم الضغط على المادة بشكل زائد، فإن انتشار الشقوق المفاجئ والكارثي سوف ينشأ من عيوب صغيرة مثل الفراغات أو الشوائب أو الانقطاعات.
كسر الدكتايل
مواد التعبئة والتغليف البلاستيكية عرضة لأنماط الكسر الهشة والمرنة، والتي تعتمد بشكل أساسي على العوامل البيئية والمادية، بما في ذلك درجة الحرارة وخصائص اللزوجة اللدنة لراتنج البوليمر وحمل الحشو. حتى في مواد التعبئة والتغليف البلاستيكية عالية التحميل التي تحتوي على حشو السيليكون الهش، قد يحدث كسر مطيل بسبب خصائص اللزوجة اللدنة لراتنج البوليمر.
صدع التعب
عندما تتعرض مادة الختم البلاستيكية للضغط الدوري ضمن نطاق القوة المحدد، فسوف تنكسر بسبب كسر الكلال المتراكم. إن الأحمال الرطبة أو الحرارية أو الميكانيكية أو الشاملة المطبقة على مواد التغليف البلاستيكية ستنتج جميعها إجهادًا دوريًا. فشل التعب هو نوع من آلية فشل التآكل، وعادة ما تنشأ الشقوق عند نقاط متقطعة أو مواضع خلل.
تشتمل آلية الكلال على ثلاث مراحل: بدء التصدع (المرحلة ⅰ)؛ انتشار الشقوق المستقر (المرحلة Ⅱ)؛ الفشل المفاجئ وغير المؤكد والكارثي (المرحلة الثالثة). في ظل الإجهاد الدوري، يشير انتشار صدع التعب في المرحلة ⅱ إلى النمو المطرد لطول الشق. معدل نمو التشققات في مواد التعبئة والتغليف البلاستيكية أعلى بكثير من القيمة النموذجية لنمو تشققات التعب في المواد المعدنية (حوالي 3 مرات).
العوامل التي تسرع الفشل
كما أن الحمل والإجهاد الناتج عن المواد البيئية، مثل الرطوبة ودرجة الحرارة والملوثات، سوف يؤدي إلى تسريع فشل أجهزة التغليف البلاستيكية. تلعب تكنولوجيا التعبئة والتغليف البلاستيكية دورًا رئيسيًا في فشل التغليف، مثل معامل انتشار الرطوبة ومحتوى الرطوبة المشبعة ومعدل انتشار الأيونات ومعامل التمدد الحراري ومعامل تمدد امتصاص الرطوبة لمواد التغليف البلاستيكية، مما سيؤثر بشكل كبير على معدل الفشل. تشمل العوامل التي تؤدي إلى الفشل المتسارع بشكل أساسي الرطوبة ودرجة الحرارة والملوثات وبيئة المذيبات والإجهاد المتبقي والإجهاد البيئي الطبيعي وأحمال التصنيع والتجميع وظروف إجهاد الحمل الشامل.
يمكن أن تؤدي الرطوبة إلى تسريع عملية التصفيح والتشقق والتآكل في الأجهزة الإلكترونية الدقيقة المغلفة بالبلاستيك. تعتبر الرطوبة أحد عوامل تسريع الفشل المهمة في أجهزة التغليف البلاستيكية. تشمل الآليات المتعلقة بتسارع الفشل الناجم عن الرطوبة تدهور سطح الترابط، وامتصاص الرطوبة وإجهاد التمدد، وضغط بخار الماء، وهجرة الأيونات، وتغيير خصائص مواد التعبئة والتغليف البلاستيكية.
يمكن أن تغير الرطوبة درجة حرارة التزجج Tg، ومعامل المرونة ومقاومة الحجم لمواد التغليف البلاستيكية.تعتبر درجة الحرارة عاملاً رئيسياً آخر لتسريع الفشل. عادة، يتم استخدام درجة الحرارة المتعلقة بدرجة حرارة التزجج لمركب القولبة، والتمدد الحراري وغسل المواد المختلفة والضغط الحراري الميكانيكي الناتج عن ذلك لتقييم تأثير درجة الحرارة على فشل العبوة. عامل تأثير آخر لدرجة الحرارة على فشل التغليف هو أنه سيغير خصائص مواد التعبئة والتغليف ومعامل انتشار الرطوبة والانتشار بين المعادن المتعلقة بدرجة الحرارة.
توفر الملوثات والملوثات البيئية المذيبة مكانًا لبدء وتوسيع حالات الفشل. تشمل مصادر التلوث بشكل رئيسي ملوثات الهواء، والرطوبة، وبقايا التدفق، والأمثلة غير النظيفة في مواد التعبئة والتغليف البلاستيكية، والعناصر المسببة للتآكل الناتجة عن التحلل الحراري والمنتجات الثانوية (عادة الإيبوكسي) التي يتم تفريغها من المواد اللاصقة للرقائق. بشكل عام، لن تتآكل العبوة البلاستيكية، لكن الرطوبة والملوثات سوف تنتشر في العبوة البلاستيكية وتصل إلى الأجزاء المعدنية، مما يسبب تآكل الأجزاء المعدنية في أجهزة العبوة البلاستيكية.
سوف يؤدي ترابط شريحة الإجهاد المتبقية إلى إنتاج إجهاد الوحدة. يعتمد مستوى الضغط بشكل أساسي على خصائص طبقة الترابط الخاصة بالرقاقة. نظرًا لأن انكماش مركب القولبة أكبر من انكماش مواد التعبئة والتغليف الأخرى، فإن الضغط المتولد أثناء القولبة يكون كبيرًا جدًا. يمكن استخدام شريحة اختبار الإجهاد لقياس إجهاد التجميع.
الإجهاد البيئي في البيئة الطبيعية، قد تتدهور مواد التغليف البلاستيكية. يتميز التحلل بكسر روابط البلمرة، وغالبًا ما يتم تحويل البوليمرات الصلبة إلى سوائل لزجة تحتوي على مونومرات وثنائيات وأنواع أخرى ذات وزن جزيئي منخفض. غالبًا ما تؤدي درجات الحرارة المرتفعة والبيئة المغلقة إلى تسريع عملية التدهور. تعتبر الأشعة فوق البنفسجية الموجودة في ضوء الشمس وطبقة الأوزون في الغلاف الجوي محفزات قوية للتحلل، مما قد يؤدي إلى التحلل عن طريق قطع السلسلة الجزيئية لراتنجات الإيبوكسي. إن عزل جهاز التغليف البلاستيكي عن البيئة التي يسهل إحداث التحلل فيها، واعتماد البوليمرات ذات القدرة المضادة للتحلل هي طرق لمنع التحلل. تتطلب المنتجات التي تحتاج إلى العمل في بيئة حارة ورطبة بوليمرات مضادة للتحلل.
حمل التصنيع والتجميع قد تؤدي ظروف التصنيع والتجميع إلى فشل العبوة، بما في ذلك ارتفاع درجة الحرارة، ودرجة الحرارة المنخفضة، وتغير درجة الحرارة، وحمل التشغيل، والحمل الواقع على أسلاك الربط وقاعدة الرقاقة بسبب تدفق مواد الختم البلاستيكية. تعتبر ظاهرة الفشار أثناء تجميع أجهزة التغليف البلاستيكية مثالاً نموذجيًا.
ظروف إجهاد الحمل الشاملة في عملية التصنيع أو التجميع أو التشغيل، غالبًا ما تتواجد عوامل تسريع الفشل مثل درجة الحرارة والرطوبة في وقت واحد. غالبًا ما تؤدي ظروف الحمل والضغط المشتركة إلى تسريع الفشل. غالبًا ما يتم تطبيق هذه الميزة على تصميم الاختبار المتسارع بغرض فحص الأجزاء المعيبة وتحديد الأجهزة المعبأة الضعيفة.
مقدمة موجزة لتحليل الفشل
بشكل عام، وفقًا لأوضاع وظواهر الفشل، فإنه يحاكي أنشطة إعادة ظهور ظاهرة الفشل، واكتشاف أسباب الفشل واستخراج آلية الفشل من خلال التحليل والتحقق. إنها ذات أهمية عملية كبيرة في تحسين جودة المنتج وتطوير التكنولوجيا وتحسينها وإصلاح المنتج والتحكيم في حوادث الفشل.
عملية تحليل الفشل
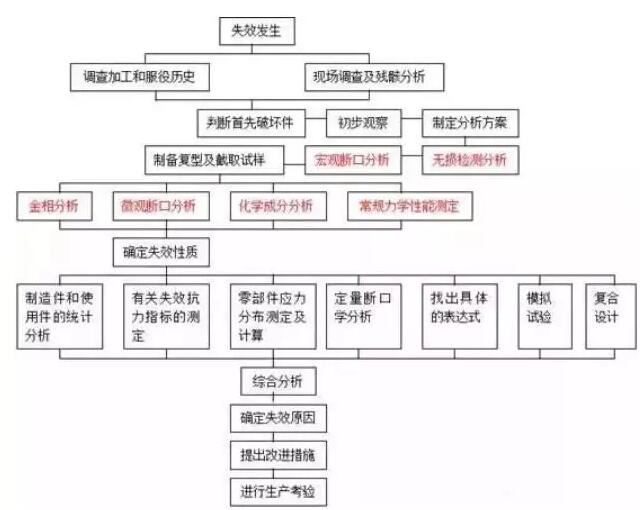
图 1 عملية تحليل الفشل
تحليل الفشل وطريقة الكشف عن المواد المختلفة
1. تحليل فشل PCB/PCBA
باعتبارها الناقل لمختلف المكونات ومحور نقل إشارة الدائرة، أصبح ثنائي الفينيل متعدد الكلور الجزء الأكثر أهمية وأهمية في منتجات المعلومات الإلكترونية، ويحدد مستوى الجودة والموثوقية جودة وموثوقية المعدات بأكملها.
图2 ثنائي الفينيل متعدد الكلور/ثنائي الفينيل متعدد الكلور
وضع الفشل
انفجار اللوحة، التصفيح، ماس كهربائى، تقرحات، لحام ضعيف، هجرة التآكل، إلخ.
الوسائل المشتركة
اختبار غير مدمر:
فحص المظهر، فحص التنظير الفلوري بالأشعة السينية، فحص CT ثلاثي الأبعاد، فحص C-SAM، التصوير الحراري بالأشعة تحت الحمراء
تحليل العناصر السطحية:
المجهر الإلكتروني الماسح وتحليل طيف الطاقة (SEM/EDS)
تحليل الأشعة تحت الحمراء الدقيقة (FTIR)
التحليل الطيفي للإلكترون (AES)
مطيافية الأشعة السينية الضوئية (XPS)
قياس الطيف الكتلي الأيوني الثانوي (TOF-SIMS)
التحليل الحراري:
قياس السعرات الحرارية بالمسح التفاضلي (DSC)
التحليل الميكانيكي (TMA)
التحليل الحراري (TGA)
التحليل الميكانيكي الديناميكي (DMA)
الموصلية الحرارية (طريقة التدفق الحراري في الحالة المستقرة، طريقة نثر الليزر)
اختبار الأداء الكهربائي:
جهد الانهيار، جهد التحمل، ثابت العزل الكهربائي، الهجرة الكهربائية
اختبار أداء التدمير:
الصباغة وكشف الاختراق
2. تحليل فشل المكونات الإلكترونية
لقد وضع التطور السريع لتكنولوجيا المكونات الإلكترونية وتحسين الموثوقية الأساس للمعدات الإلكترونية الحديثة. المهمة الأساسية لعمل موثوقية المكونات هي تحسين موثوقية المكونات.
الشكل 3: المكونات الإلكترونية
وضع الفشل
الدائرة المفتوحة، الدائرة القصيرة، التسرب الكهربائي، الفشل الوظيفي، انحراف المعلمة الكهربائية، الفشل غير المستقر، إلخ.
الوسائل المشتركة
القياس الكهربائي: اختبار التوصيل، اختبار المعلمة الكهربائية، الاختبار الوظيفي.
اختبار غير مدمر:
تقنية الفتح (الفتح الميكانيكي، الفتح الكيميائي، الفتح بالليزر)
تكنولوجيا التخميل (النقش الكيميائي، النقش بالبلازما، الطحن الميكانيكي)
تكنولوجيا التحليل الجزئي (FIB، CP)
تكنولوجيا تحضير العينة:
تقنية الفتح (الفتح الميكانيكي، الفتح الكيميائي، الفتح بالليزر)
تكنولوجيا التخميل (النقش الكيميائي، النقش بالبلازما، الطحن الميكانيكي)
تكنولوجيا التحليل الجزئي (FIB، CP)
التحليل المورفولوجي المجهري:
تكنولوجيا التحليل البصريتكنولوجيا الصورة الإلكترونية الثانوية للمجهر الإلكتروني الماسح
تحليل العناصر السطحية:
المجهر الإلكتروني الماسح وتحليل طيف الطاقة (SEM/EDS)
التحليل الطيفي للإلكترون (AES)
مطيافية الأشعة السينية الضوئية (XPS)
قياس الطيف الكتلي الأيوني الثانوي (SIMS)
تكنولوجيا التحليل غير المدمر:
التنظير الفلوري بالأشعة السينيةتكنولوجيا المنظور ثلاثي الأبعادالمجهر الصوتي الماسح العاكس (C-SAM)
3.تحليل فشل المواد
مع تقدم المجتمع وتطور العلوم والتكنولوجيا، يتم استخدام المنتجات المعدنية على نطاق واسع في الصناعة والزراعة والعلوم والتكنولوجيا وحياة الناس، لذلك ينبغي إيلاء المزيد من الاهتمام لجودة المواد المعدنية.
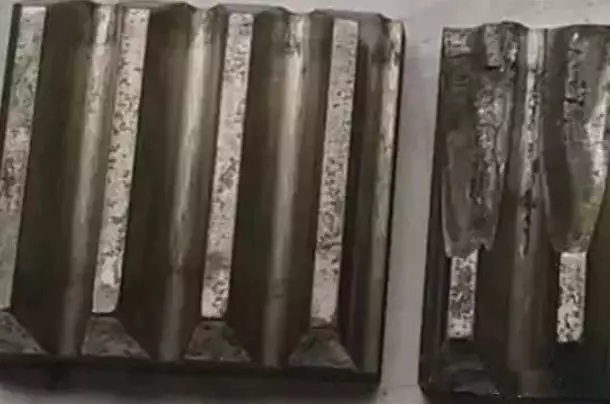
الشكل 4: تروس العمود المرفقي لمحرك الديزل البحري
وضع الفشل
التصميم غير السليم وعيوب المواد وعيوب الصب وعيوب اللحام وعيوب المعالجة الحرارية.
الوسائل المشتركة
تحليل البنية المجهرية للمواد:
التحليل المعدني
تحليل بنية طور الأشعة السينية
تحليل الإجهاد السطحي المتبقي
حجم حبة المعدن
تحليل التركيب: مطياف القراءة المباشرة، التحليل الطيفي الإلكتروني الضوئي للأشعة السينية (XPS)، التحليل الطيفي الإلكتروني أوجيه (AES)، إلخ.
تحليل المرحلة: حيود الأشعة السينية (XRD)
تحليل الإجهاد المتبقي: اختبار الإجهاد بالأشعة السينية
تحليل الأداء الميكانيكي: آلة الاختبار الشاملة، آلة اختبار التأثير، آلة اختبار الصلابة، إلخ.
تحليل الأداء الميكانيكي: آلة الاختبار الشاملة، آلة اختبار التأثير، آلة اختبار الصلابة، إلخ.
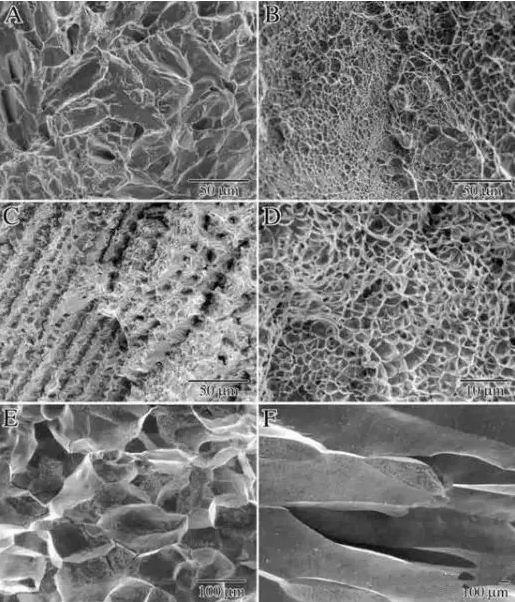
الشكل 5: صورة SEM لسطح الكسر لمواد اختبار الشد
4. تحليل فشل المواد البوليمرية
الاتجاه العام لتطوير تكنولوجيا البوليمر هو الأداء العالي والوظائف العالية والمعقدة والذكية والخضراء. نظرًا للمتطلبات الجديدة تمامًا للتكنولوجيا والطلب المرتفع على المنتجات، فمن الضروري العثور على السبب الجذري وآلية فشلها عن طريق تحليل الفشل لتحسين جودة المنتج وتحسين العمليات وتحكيم المسؤولية.
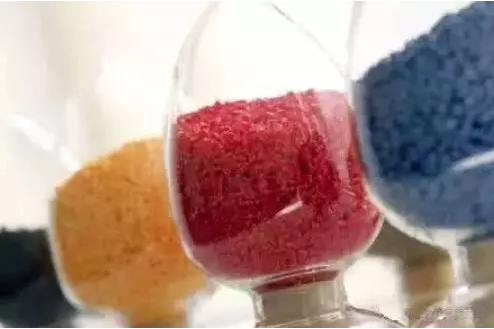
الشكل 6: مواد بلاستيكية خالية من الرش
وضع الفشل
الكسر، التشقق، التصفيح، التآكل، ظهور تقرحات، تساقط الطلاء، تغير اللون وفشل التآكل.
الوسائل المشتركة
تحليل التكوين:
مطياف تحويل فورييه للأشعة تحت الحمراء (FTIR)
مطياف رامان المجهري متحد البؤر (رامان)
المجهر الإلكتروني الماسح وتحليل طيف الطاقة (SEM/EDS)
قياس طيف الأشعة السينية (XRF)
كروماتوغرافيا الغاز - قياس الطيف الكتلي (GC-MS)
تحليل كروماتوغرافيا الغاز بالانحلال الحراري - قياس الطيف الكتلي (PGC-MS)
تحليل الرنين المغناطيسي النووي (NMR)التحليل الطيفي للإلكترون (AES)
مطيافية الأشعة السينية الضوئية (XPS)
مقياس حيود الأشعة السينية (XRD)
قياس الطيف الكتلي الأيوني الثانوي في وقت الرحلة (TOF-SIMS)
التحليل الحراري:
قياس السعرات الحرارية بالمسح التفاضلي (DSC)
التحليل الميكانيكي (TMA)
التحليل الحراري (TGA)
التحليل الميكانيكي الديناميكي (DMA)
الموصلية الحرارية (طريقة التدفق الحراري في الحالة المستقرة، طريقة نثر الليزر)
تحليل التكسير:
الانحلال الحراري للغاز اللوني - قياس الطيف الكتليكروماتوغرافيا تغلغل الهلام (GPC)
اختبار مؤشر الذوبان (MFR)
تحليل الكسر:
المجهر الإلكتروني الماسح (SEM)، ومطياف طاقة الأشعة السينية (EDS)، وما إلى ذلك.
تحليل الأداء البدني:
اختبار الصلابة، اختبار الشد، اختبار عالمي، إلخ.
5. تحليل فشل المواد المركبة
المادة المركبة هي مزيج من مادتين أو أكثر ذات خصائص مختلفة. إنها تتميز بمزايا القوة المحددة العالية والمتانة الممتازة والمقاومة البيئية الجيدة، لذلك يتم استخدامها على نطاق واسع في الإنتاج العملي.
وضع الفشل
الكسر، فشل تغير اللون، التآكل، الخواص الميكانيكية غير الكافية، إلخ.
الوسائل المشتركة
اختبار غير مدمر:
تكنولوجيا الكشف عن الأشعة السينية (الأشعة السينية، أشعة جاما، أشعة النيوترون، وما إلى ذلك)، التصوير المقطعي الصناعي، تقنية التصوير الارتجاعي كومبتون (CST)، تقنية الكشف بالموجات فوق الصوتية (طريقة الاختراق، طريقة انعكاس النبض، الطريقة الترادفية)، الموجة الحرارية بالأشعة تحت الحمراء تكنولوجيا الكشف، تكنولوجيا الكشف عن الانبعاثات الصوتية، تكنولوجيا الكشف عن التيار الدوامي، تكنولوجيا الكشف عن الميكروويف، تكنولوجيا الكشف المجسم بالليزر، إلخ.
تحليل التكوين:
قياس الطيف الفلوري للأشعة السينية (XRF)، وما إلى ذلك، راجع تحليل التركيب في تحليل فشل مواد البوليمر.
التحليل الحراري:
التحليل الوزني (TG)، قياس السعرات الحرارية بالمسح التفاضلي (DSC)، التحليل الميكانيكي الحراري الثابت (TMA)، التحليل الميكانيكي الحراري الديناميكي (DMTA) وتحليل العزل الكهربائي الديناميكي (DETA).
التجربة المدمرة:
التحليل (قسم فحص المعادن، إعداد عينة الشعاع الأيوني المركز (FIB)، إعداد عينة الطحن الأيوني (CP))
6. تحليل فشل الطلاء/الطلاء
وضع الفشل
التصفيح، التكسير، التآكل، ظهور تقرحات، سقوط الطلاء/الطلاء، فشل تغير اللون، إلخ.
الوسائل المشتركة
تحليل التكوين:
انظر تحليل فشل مواد البوليمر.
التحليل الحراري:
انظر تحليل فشل مواد البوليمر.
تحليل الكسر:
المجهر الحجمي (OM)تحليل المجهر الإلكتروني الماسح (SEM)
الخصائص الفيزيائية:
قوة الشد، قوة الانحناء، الخ.
اختبار المحاكاة (إذا لزم الأمر)
اختبار تحت نفس ظروف العمل، أو اختبار تحت ظروف العمل المحاكاة.
تقديم نتيجة التحليل
1) طرح طبيعة وسبب الفشل.
2) طرح التدابير الوقائية (اقتراحات)
3) تقديم تقرير تحليل الفشل.
ملخص: تحليل الفشل هو مزيج من الخبرة والعلم. مهندسو الأخطاء هم مثل الأطباء. في بداية تصميم العملية، ينبغي اتخاذ تدابير وقائية؛ بعد مغادرة المنتج للمصنع، يتم إجراء الفحص البدني للعثور على المخاطر الخفية والتدابير الوقائية. إعطاء القيمة المقاسة. ابحث عن السبب بوسائل مختلفة: فحص الدم، الأشعة السينية، الموجات فوق الصوتية ب، إلخ. وفقًا لبيانات الفحص، قم بتحليل الأعراض ووصف الدواء المناسب وإعطاء التدابير العلاجية.
ملخص: تحليل الفشل هو مزيج من الخبرة والعلم. مهندسو الأخطاء هم مثل الأطباء. في بداية تصميم العملية، ينبغي اتخاذ تدابير وقائية؛ بعد مغادرة المنتج للمصنع، يتم إجراء الفحص البدني للعثور على المخاطر الخفية والتدابير الوقائية. إعطاء القيمة المقاسة. ابحث عن السبب بوسائل مختلفة: فحص الدم، الأشعة السينية، الموجات فوق الصوتية ب، إلخ. وفقًا لبيانات الفحص، قم بتحليل الأعراض ووصف الدواء المناسب وإعطاء التدابير العلاجية.
التوصيات ذات الصلة
Slkor Micro ULN2003AU: مصفوفة ترانزستور دارلينجتون SOP-16، جهد تحمل 50 فولت، تيار 500 مللي أمبير
2026-10-22
516
SLKORMICRO TL431: مرجع جهد تحويلي ثلاثي الأطراف قابل للتعديل 36 فولت، عبوة SOT-23 / TO-92
2026-10-21
787
ترانزستور MOSFET من نوع N-Channel من شركة Slkormicro، طراز SL2312: 20 فولت 5 أمبير، SOT-23، مفتاح طاقة FET
2026-10-20
538
حلول تطبيقات مستشعر درجة الحرارة Slkor SL-FW-TRS-5.5D1
2026-07-28
5435





 粤公网安备44030002007346号