
























บริการสายด่วน
โซลูชัน

โซลูชัน
ความน่าเชื่อถือของบรรจุภัณฑ์อิเล็กทรอนิกส์ (ข้อบกพร่องของบรรจุภัณฑ์ ความล้มเหลว ฯลฯ) บทความนี้อธิบายได้ชัดเจน!
2022-03-17
423
อุปกรณ์อิเล็กทรอนิกส์เป็นระบบที่ซับซ้อนมาก และข้อบกพร่องและความล้มเหลวในกระบวนการบรรจุภัณฑ์ก็ซับซ้อนมากเช่นกัน ดังนั้นการศึกษาข้อบกพร่องและความล้มเหลวของบรรจุภัณฑ์จึงต้องมีความเข้าใจอย่างเป็นระบบเกี่ยวกับกระบวนการบรรจุภัณฑ์ เพื่อวิเคราะห์สาเหตุของข้อบกพร่องจากหลายมุม
กลไกความล้มเหลวของบรรจุภัณฑ์สามารถแบ่งได้เป็น 2 ประเภท: การใช้งานเกินและการสึกหรอ ความล้มเหลวที่เกิดจากการโอเวอร์โหลดมักจะเกิดขึ้นทันทีและเป็นหายนะ การสึกหรอเป็นความเสียหายสะสมในระยะยาว ซึ่งมักจะแสดงให้เห็นประสิทธิภาพที่ลดลงก่อน จากนั้นจึงแสดงความล้มเหลวของอุปกรณ์ ประเภทของความล้มเหลวสามารถแบ่งออกได้เป็นภาระทางกล โหลดความร้อน โหลดไฟฟ้า โหลดการแผ่รังสี และโหลดทางเคมี
มีหลายปัจจัยที่ส่งผลต่อข้อบกพร่องและความล้มเหลวของบรรจุภัณฑ์ เช่น องค์ประกอบและคุณสมบัติของวัสดุ การออกแบบบรรจุภัณฑ์ สภาพแวดล้อม และพารามิเตอร์ของกระบวนการ กำหนดปัจจัยที่มีอิทธิพลและพื้นฐานในการป้องกันข้อบกพร่องและความล้มเหลวของบรรจุภัณฑ์ ปัจจัยที่มีอิทธิพลสามารถกำหนดได้โดยการทดลองหรือการจำลอง และโดยทั่วไปจะใช้วิธีแบบจำลองทางกายภาพและวิธีการพารามิเตอร์ตัวเลข สำหรับกลไกข้อบกพร่องและความล้มเหลวที่ซับซ้อนมากขึ้น มักใช้วิธีลองผิดลองถูกเพื่อระบุปัจจัยที่มีอิทธิพลหลัก แต่วิธีนี้ต้องใช้เวลาในการทดสอบนานและการแก้ไขอุปกรณ์ ซึ่งไม่มีประสิทธิภาพและมีค่าใช้จ่ายสูง
ในกระบวนการวิเคราะห์กลไกความล้มเหลว เป็นวิธีทั่วไปในอุตสาหกรรมที่ใช้แผนภาพก้างปลา (causality diagram) เพื่อแสดงปัจจัยที่มีอิทธิพล แผนภาพก้างปลาสามารถอธิบายความสัมพันธ์ระหว่างสาเหตุที่ซับซ้อนกับปัจจัยที่มีอิทธิพลและข้อบกพร่องของบรรจุภัณฑ์ได้ และยังสามารถแยกแยะสาเหตุต่างๆ และจำแนกสาเหตุได้ ในการประยุกต์ใช้งานการผลิต มีแผนภาพก้างปลาชนิดหนึ่งที่เรียกว่า 6Ms ซึ่งเป็นการวิเคราะห์ปัจจัยที่มีอิทธิพลจากหกมิติ เช่น เครื่องจักร วิธีการ วัสดุ การวัด กำลังคน และแรงธรรมชาติ
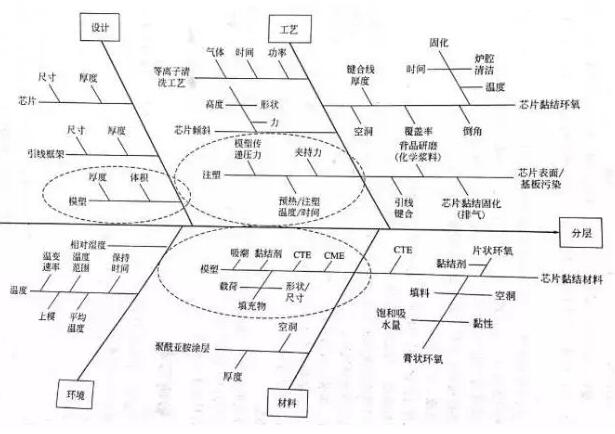
ภาพนี้แสดงแผนภาพก้างปลาที่แสดงสาเหตุของการหลุดล่อนของเศษบรรจุภัณฑ์พลาสติก และวิเคราะห์จากสี่ด้าน ได้แก่ การออกแบบ เทคโนโลยี สิ่งแวดล้อม และวัสดุ แผนภาพก้างปลาจะแสดงปัจจัยที่มีอิทธิพลทั้งหมดอย่างชัดเจน ซึ่งเป็นรากฐานที่ดีสำหรับการวิเคราะห์ความล้มเหลว
ประเภทการโหลดที่ทำให้เกิดความล้มเหลว
ดังที่ได้กล่าวไว้ในส่วนที่แล้ว ประเภทการโหลดของบรรจุภัณฑ์สามารถแบ่งออกเป็นโหลดทางกล ความร้อน ไฟฟ้า การแผ่รังสี และสารเคมี
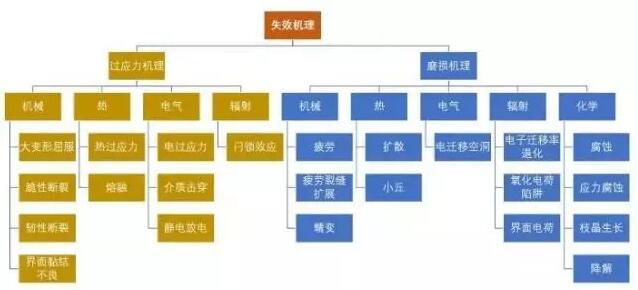
การจำแนกประเภทของกลไกความล้มเหลว
ภาระทางกล: รวมถึงผลกระทบทางกายภาพ การสั่นสะเทือน ความเครียด (เช่น ความเครียดจากการหดตัว) และแรงเฉื่อย (เช่น การเร่งความเร็วอย่างมากของยานอวกาศ) ที่กระทำโดยการเติมอนุภาคบนชิปซิลิคอน เป็นต้น การตอบสนองของวัสดุต่อโหลดเหล่านี้อาจแสดงออกมาในรูปแบบการเสียรูปแบบยืดหยุ่น การเสียรูปแบบพลาสติก การบิดงอ การแตกหักแบบเปราะหรือแบบยืดหยุ่น การแยกส่วนที่เชื่อมต่อ การสร้างและการแพร่กระจายของรอยแตกเมื่อยล้า การคืบคลานและการแตกร้าวแบบคืบ ฯลฯ
ภาระความร้อน: รวมถึงอุณหภูมิสูงของการบ่มด้วยกาวด้วยแม่พิมพ์ การอุ่นก่อนการติดลวด กระบวนการขึ้นรูป การหลังการบ่ม การประมวลผลส่วนประกอบที่อยู่ติดกันใหม่ การเชื่อมแบบแช่ การเชื่อมเฟสแก๊ส และการเชื่อมแบบรีโฟลว์ ฯลฯ ภาระความร้อนภายนอกจะเปลี่ยนขนาดของวัสดุเนื่องจากการขยายตัวทางความร้อน และยังเปลี่ยนคุณสมบัติทางกายภาพ เช่น อัตราการคืบ ตัวอย่างเช่น ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนไม่ตรงกัน (CTE ไม่ตรงกัน) เกิดขึ้น ซึ่งนำไปสู่ความเครียดในท้องถิ่น และสุดท้ายนำไปสู่ความล้มเหลวของโครงสร้างบรรจุภัณฑ์ ภาระความร้อนที่มากเกินไปอาจทำให้เกิดการเผาไหม้ของวัสดุไวไฟในอุปกรณ์ได้
โหลดไฟฟ้า: รวมถึงความผันผวนของกระแส การปล่อยประจุไฟฟ้าสถิต ความเครียดจากกระแสเกิน ฯลฯ ที่เกิดจากไฟฟ้าช็อตกะทันหัน แรงดันไฟฟ้าไม่เสถียร หรือการสั่นกะทันหันระหว่างการส่งกระแสไฟฟ้า (เช่น การต่อสายดินไม่ดี) โหลดไฟฟ้าภายนอกเหล่านี้อาจนำไปสู่การพังทลายของอิเล็กทริก การพังทลายของพื้นผิวแรงดันไฟฟ้า การสูญเสียความร้อน หรือการโยกย้ายพลังงานไฟฟ้า นอกจากนี้ยังอาจเพิ่มการกัดกร่อนด้วยไฟฟ้าและการเติบโตของเดนไดรต์ ทำให้เกิดกระแสรั่วไหลและการเสื่อมสภาพจากความร้อน
โหลดสารเคมี: รวมถึงการกัดกร่อน ออกซิเดชัน และการเจริญเติบโตของเดนไดรต์ที่พื้นผิวไอออนที่เกิดจากสภาพแวดล้อมการใช้สารเคมี เนื่องจากความชื้นสามารถทะลุผ่านวัสดุบรรจุภัณฑ์พลาสติกได้ ความชื้นจึงเป็นปัญหาหลักที่ส่งผลต่ออุปกรณ์บรรจุภัณฑ์พลาสติกในสภาพแวดล้อมที่มีความชื้น ความชื้นที่ดูดซับโดยวัสดุบรรจุภัณฑ์พลาสติกสามารถดึงสารตกค้างของตัวเร่งปฏิกิริยาออกจากวัสดุบรรจุภัณฑ์พลาสติก ทำให้เกิดผลพลอยได้ที่เข้าสู่ฐานโลหะ วัสดุเซมิคอนดักเตอร์ และส่วนต่อประสานต่างๆ ที่ยึดติดกับชิป และทำให้เกิดการเสื่อมสภาพหรือแม้แต่ความล้มเหลวของประสิทธิภาพของอุปกรณ์ . ตัวอย่างเช่น ฟลักซ์ที่เหลืออยู่บนอุปกรณ์หลังการประกอบจะย้ายไปยังพื้นผิวของชิปผ่านแพ็คเกจพลาสติก ในวงจรความถี่สูง การเปลี่ยนแปลงเล็กน้อยของคุณสมบัติไดอิเล็กทริก (เช่น การเปลี่ยนแปลงค่าคงที่ไดอิเล็กทริกและปัจจัยการกระจายหลังจากการดูดซับความชื้น) มีความสำคัญมาก ในตัวแปลงไฟฟ้าแรงสูงและอุปกรณ์อื่น ๆ การเปลี่ยนแปลงแรงดันพังทลายของบรรจุภัณฑ์มีความสำคัญมาก นอกจากนี้อีพอกซีโพลีเอไมด์และโพลียูรีเทนบางชนิดจะถูกย่อยสลาย (บางครั้งเรียกว่า "การกลับตัว") หากสัมผัสกับอุณหภูมิสูงและความชื้นสูงเป็นเวลานาน โดยปกติแล้ว การทดสอบแบบเร่งรัดจะใช้เพื่อระบุว่าวัสดุบรรจุภัณฑ์พลาสติกมีแนวโน้มที่จะเกิดความล้มเหลวประเภทนี้หรือไม่
ควรสังเกตว่าเมื่อใช้โหลดประเภทต่างๆ กลไกความล้มเหลวต่างๆ อาจมีผลกระทบกับอุปกรณ์บรรจุภัณฑ์พลาสติกในเวลาเดียวกัน ตัวอย่างเช่น โหลดความร้อนจะทำให้ค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนไม่ตรงกันระหว่างวัสดุที่อยู่ติดกันในโครงสร้างบรรจุภัณฑ์ ซึ่งจะทำให้เกิดความล้มเหลวทางกล ปฏิกิริยาอื่นๆ ได้แก่ การกัดกร่อนโดยอาศัยความเค้น การแตกร้าวจากการกัดกร่อนโดยความเค้น การเคลื่อนตัวของโลหะที่เกิดจากสนาม รอยแตกในชั้นทู่และชั้นอิเล็กโทรไลต์ การแตกของบรรจุภัณฑ์ที่เกิดจากความร้อนชื้น และการเร่งปฏิกิริยาเคมีที่เกิดจากอุณหภูมิ เป็นต้น ในกรณีเหล่านี้ ผลกระทบที่ครอบคลุมของกลไกความล้มเหลวไม่จำเป็นต้องเท่ากับผลรวมของผลกระทบแต่ละรายการ
การจำแนกข้อบกพร่องของบรรจุภัณฑ์
ข้อบกพร่องในบรรจุภัณฑ์ส่วนใหญ่ ได้แก่ การเสียรูปของตะกั่ว การเบี่ยงเบนฐาน การบิดเบี้ยว การแตกของชิป การแยกชั้น ช่องว่าง บรรจุภัณฑ์ที่ไม่สม่ำเสมอ เสี้ยน อนุภาคแปลกปลอม และการบ่มที่ไม่สมบูรณ์
การเสียรูปของลวดตะกั่ว
การเสียรูปของตะกั่วมักหมายถึงการกระจัดหรือการเสียรูปของตะกั่วที่เกิดจากการไหลของวัสดุปิดผนึกพลาสติก ซึ่งมักจะแสดงโดยอัตราส่วน x/L ระหว่างการกระจัดด้านข้างสูงสุด x ของตะกั่วและความยาว l ของตะกั่ว สายการดัดงออาจทำให้เกิดไฟฟ้าลัดวงจร (โดยเฉพาะในแพ็คเกจอุปกรณ์ I/O ความหนาแน่นสูง) บางครั้งความเครียดที่เกิดจากการดัดงออาจทำให้จุดยึดแตกร้าวหรือความแข็งแรงของพันธะลดลง
ปัจจัยที่มีผลต่อการติดลวด ได้แก่ การออกแบบบรรจุภัณฑ์ โครงร่างลวด วัสดุและขนาดของลวด คุณสมบัติของสารประกอบการขึ้นรูป กระบวนการติดลวด และกระบวนการบรรจุภัณฑ์ เป็นต้น พารามิเตอร์ของเส้นลวดที่ส่งผลต่อการดัดงอของเส้นลวด ได้แก่ เส้นผ่านศูนย์กลางของเส้นลวด ความยาวเส้นลวด น้ำหนักในการหักเส้นลวด ความหนาแน่นของเส้นลวด และอื่นๆ
ชดเชยฐาน
การชดเชยหมายถึงการเสียรูปและการชดเชยของตัวพา (ฐานชิป) ที่รองรับชิป
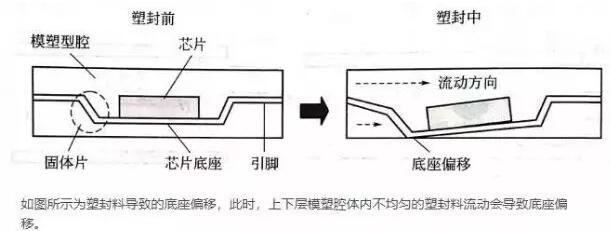
ดังแสดงในรูป ค่าชดเชยฐานที่เกิดจากสารประกอบการขึ้นรูป ในเวลานี้ การไหลที่ไม่สม่ำเสมอของคอมปาวน์การขึ้นรูปในช่องการขึ้นรูปด้านบนและด้านล่างจะทำให้เกิดการชดเชยฐาน
ปัจจัยที่ส่งผลต่อการเยื้องของฐาน ได้แก่ ความลื่นไหลของบรรจุภัณฑ์พลาสติก การออกแบบการประกอบลีดเฟรม และคุณสมบัติของวัสดุของบรรจุภัณฑ์พลาสติกและลีดเฟรม อุปกรณ์บรรจุภัณฑ์ เช่น TSOP และ TQFP มีแนวโน้มที่จะเกิดการชดเชยฐานและการเสียรูปของพินเนื่องจากลีดเฟรมที่บาง
แปรปรวน
การบิดงอหมายถึงการโค้งงอและการเสียรูปของอุปกรณ์ที่บรรจุหีบห่อออกจากระนาบ การบิดเบี้ยวที่เกิดจากกระบวนการบรรจุภัณฑ์พลาสติกจะนำไปสู่ปัญหาด้านความน่าเชื่อถือหลายอย่าง เช่น การหลุดล่อนและการแตกร้าวของเศษ การบิดงอยังจะนำไปสู่ปัญหาการผลิตหลายอย่าง ตัวอย่างเช่น ในอุปกรณ์ Plastic Ball Grid Array (PBGA) การบิดงอจะนำไปสู่ความไม่สมดุลของลูกบอลบัดกรี ซึ่งจะนำไปสู่ปัญหาการติดตั้งในกระบวนการบัดกรีแบบรีโฟลว์ของอุปกรณ์ที่ประกอบกับแผงวงจรพิมพ์
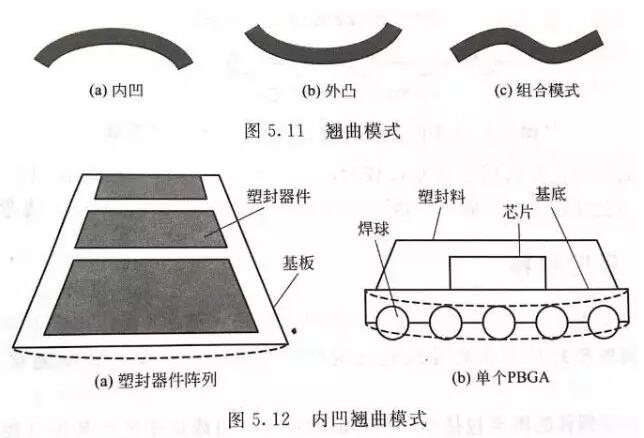
โหมดการบิดเบี้ยวประกอบด้วยโหมดเว้า นูน และโหมดรวม
สาเหตุของการบิดงอส่วนใหญ่ได้แก่ CTE ที่ไม่ตรงกัน และการหดตัวของการแข็งตัว/การบีบอัด ในตอนแรกฝ่ายหลังไม่ได้รับความสนใจมากนัก การวิจัยเชิงลึกพบว่าการหดตัวทางเคมีของสารประกอบการขึ้นรูปยังมีบทบาทสำคัญในการบิดเบี้ยวของอุปกรณ์ IC โดยเฉพาะอย่างยิ่งบนอุปกรณ์บรรจุภัณฑ์ที่มีความหนาต่างกันที่ด้านบนและด้านล่างของชิป ในกระบวนการบ่มและหลังการบ่ม การหดตัวทางเคมีของวัสดุบรรจุภัณฑ์พลาสติกจะเกิดขึ้นที่อุณหภูมิการบ่มสูง ซึ่งเรียกว่า "การหดตัวทางเทอร์โมเคมี" ด้วยการเพิ่มอุณหภูมิการเปลี่ยนสถานะคล้ายแก้วและลดการเปลี่ยนแปลงของค่าสัมประสิทธิ์การขยายตัวเนื่องจากความร้อนใกล้กับ Tg การหดตัวของสารเคมีในระหว่างการบ่มสามารถลดลงได้
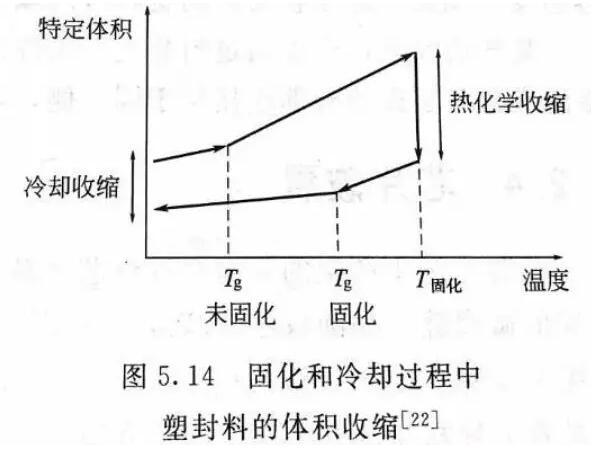
ปัจจัยที่นำไปสู่การบิดเบี้ยวยังรวมถึงส่วนผสมของสารประกอบการขึ้นรูป ความชื้นของสารประกอบการขึ้นรูป โครงสร้างทางเรขาคณิตของบรรจุภัณฑ์ เป็นต้น ด้วยการควบคุมวัสดุและส่วนประกอบของบรรจุภัณฑ์พลาสติก พารามิเตอร์กระบวนการ โครงสร้างบรรจุภัณฑ์ และสภาพแวดล้อมก่อนการบรรจุ จึงสามารถลดการบิดเบี้ยวของบรรจุภัณฑ์ได้ ในบางกรณี การบิดเบี้ยวสามารถชดเชยได้โดยการบรรจุด้านหลังของชิ้นส่วนอิเล็กทรอนิกส์ ตัวอย่างเช่น การเชื่อมต่อภายนอกของแผงวงจรเซรามิกขนาดใหญ่หรือแผงหลายชั้นจะอยู่ที่ด้านเดียวกัน และบรรจุภัณฑ์ด้านหลังสามารถลดการบิดเบี้ยวได้
ชิปแตก
ความเครียดที่เกิดขึ้นในกระบวนการบรรจุภัณฑ์จะทำให้ชิปแตกร้าว กระบวนการบรรจุภัณฑ์มักจะทำให้รอยแตกขนาดเล็กที่เกิดขึ้นในกระบวนการประกอบครั้งก่อนรุนแรงขึ้น หรือการทำให้ชิปบางลง การบดด้านหลัง และการยึดเกาะของชิป ล้วนเป็นขั้นตอนที่อาจนำไปสู่การเริ่มต้นการแตกร้าวของชิป
ชิปที่ร้าวและเสียหายทางกลไกไม่จำเป็นต้องเกิดไฟฟ้าขัดข้องเสมอไป การที่รอยแตกร้าวของชิปจะนำไปสู่ไฟฟ้าขัดข้องทันทีของอุปกรณ์หรือไม่นั้นก็ขึ้นอยู่กับเส้นทางการเติบโตของรอยแตกนั้นด้วย ตัวอย่างเช่น หากรอยแตกปรากฏที่ด้านหลังของชิป ก็อาจไม่ส่งผลกระทบต่อโครงสร้างที่ละเอียดอ่อนใดๆ
เนื่องจากเวเฟอร์ซิลิคอนบางและเปราะ การแตกร้าวของชิปจึงมีแนวโน้มที่จะเกิดขึ้นในบรรจุภัณฑ์ระดับเวเฟอร์ ดังนั้น พารามิเตอร์ของกระบวนการ เช่น แรงดันในการจับยึด และความดันการแปลงการขึ้นรูปในกระบวนการขึ้นรูปแบบถ่ายโอนจะต้องได้รับการควบคุมอย่างเข้มงวดเพื่อป้องกันไม่ให้เศษแตก การแตกร้าวของชิปเกิดขึ้นได้ง่ายในบรรจุภัณฑ์แบบเรียงซ้อน 3 มิติเนื่องจากกระบวนการเคลือบ ปัจจัยการออกแบบที่ส่งผลต่อการแตกหักของเศษในบรรจุภัณฑ์ 3 มิติ ได้แก่ โครงสร้างกองเศษ ความหนาของพื้นผิว ปริมาณการขึ้นรูป ความหนาของปลอกแม่พิมพ์ ฯลฯ
ชั้น
หรือการแยกชั้นอย่างอ่อนหมายถึงการแยกระหว่างสารปิดผนึกพลาสติกและส่วนต่อประสานวัสดุที่อยู่ติดกัน ตำแหน่งการแยกส่วนอาจเกิดขึ้นในพื้นที่ใดก็ได้ในอุปกรณ์ไมโครอิเล็กทรอนิกส์บรรจุภัณฑ์พลาสติก นอกจากนี้ยังอาจเกิดขึ้นในกระบวนการบรรจุภัณฑ์ ขั้นตอนการผลิตหลังบรรจุภัณฑ์ หรือขั้นตอนการใช้อุปกรณ์
ส่วนต่อประสานที่ไม่ดีซึ่งเกิดจากการบรรจุภัณฑ์เป็นปัจจัยหลักที่ทำให้เกิดการหลุดล่อน ช่องว่างของส่วนเชื่อมต่อ การปนเปื้อนบนพื้นผิวระหว่างการบรรจุ และการบ่มที่ไม่สมบูรณ์ ล้วนส่งผลให้การยึดเกาะไม่ดี ปัจจัยที่มีอิทธิพลอื่นๆ ได้แก่ ความเค้นจากการหดตัว และการบิดเบี้ยวระหว่างการบ่มและการทำความเย็น ในระหว่างกระบวนการทำความเย็น CTE ที่ไม่ตรงกันระหว่างสารประกอบการขึ้นรูปและวัสดุที่อยู่ติดกันจะทำให้เกิดความเครียดทางเทอร์โมกล ซึ่งจะนำไปสู่การแยกตัว
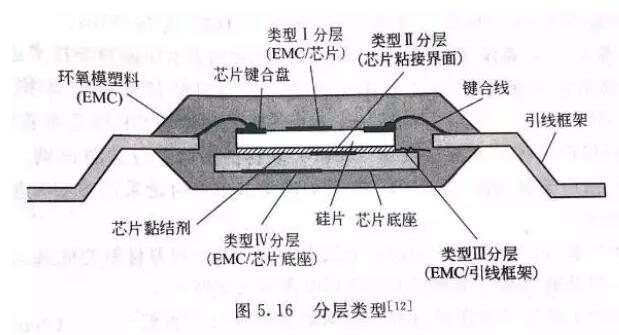
เลเยอร์สามารถจำแนกตามประเภทอินเทอร์เฟซ:
โพรง
ในกระบวนการบรรจุภัณฑ์ ฟองอากาศจะถูกฝังอยู่ในวัสดุอีพอกซีเพื่อสร้างช่องว่าง ซึ่งสามารถเกิดขึ้นได้ในขั้นตอนใด ๆ ของกระบวนการบรรจุภัณฑ์ รวมถึงการขึ้นรูปแบบถ่ายโอน การบรรจุ การปลูก และการพิมพ์วัสดุบรรจุภัณฑ์พลาสติกในสภาพแวดล้อมทางอากาศ การลดปริมาณอากาศ เช่น การเททิ้งหรือการดูดฝุ่น จะทำให้ช่องว่างลดลงได้ มีรายงานว่าช่วงความดันสุญญากาศอยู่ที่ 1 ~ 300Torr (ความดันบรรยากาศหนึ่งคือ 760Torr)
ตามการวิเคราะห์จำลอง การสัมผัสกันระหว่างด้านหน้าของจุดหลอมเหลวด้านล่างกับชิปที่เป็นอุปสรรคต่อความลื่นไหล ส่วนหนึ่งของขอบด้านหน้าของวัสดุหลอมจะไหลขึ้นด้านบนและเติมด้านบนของแม่พิมพ์ครึ่งหนึ่งผ่านพื้นที่เปิดขนาดใหญ่รอบๆ ชิป ส่วนหน้าหลอมเหลวที่ขึ้นรูปใหม่และส่วนหน้าหลอมละลายที่ถูกดูดซับจะเข้าสู่พื้นที่ด้านบนของครึ่งแม่พิมพ์ ทำให้เกิดฟอง
บรรจุภัณฑ์ที่ไม่สม่ำเสมอ
ความหนาไม่สม่ำเสมอของบรรจุภัณฑ์พลาสติกจะทำให้เกิดการบิดเบี้ยวและการหลุดร่อน เทคโนโลยีบรรจุภัณฑ์แบบดั้งเดิม เช่น เทคโนโลยีการขึ้นรูปแบบถ่ายโอน การขึ้นรูปแบบแรงดัน และเทคโนโลยีการบรรจุภัณฑ์แบบเท นั้นไม่ใช่เรื่องง่ายที่จะทำให้เกิดข้อบกพร่องในบรรจุภัณฑ์ที่มีความหนาไม่เท่ากัน บรรจุภัณฑ์ระดับเวเฟอร์ทำให้บรรจุภัณฑ์พลาสติกมีความหนาไม่สม่ำเสมอได้ง่ายเนื่องจากมีลักษณะทางเทคโนโลยี
เพื่อให้ได้ชั้นซีลพลาสติกที่มีความหนาสม่ำเสมอ ควรยึดตัวพาเวเฟอร์โดยมีความเอียงน้อยที่สุดเพื่ออำนวยความสะดวกในการติดตั้งเครื่องขูด นอกจากนี้ จำเป็นต้องควบคุมตำแหน่งของมีดโกนเพื่อให้แน่ใจว่าความดันของมีดโกนมีเสถียรภาพ เพื่อให้ได้ความหนาสม่ำเสมอของชั้นปิดผนึกพลาสติก
ก่อนที่จะแข็งตัว เมื่ออนุภาคของตัวเติมรวมตัวกันและเกิดการกระจายตัวที่ไม่สม่ำเสมอในพื้นที่ของสารประกอบซีลพลาสติก จะทำให้ได้คุณภาพที่แตกต่างกันหรือองค์ประกอบของวัสดุที่ไม่สม่ำเสมอ การผสมวัสดุบรรจุภัณฑ์พลาสติกไม่เพียงพอจะนำไปสู่ปรากฏการณ์ด้านคุณภาพที่แตกต่างกันในกระบวนการบรรจุภัณฑ์และการปลูก
ขอบหยาบ
ขอบดิบหมายถึงสารประกอบการขึ้นรูปที่ผ่านเส้นการขึ้นรูปและติดอยู่บนหมุดของอุปกรณ์ในกระบวนการบรรจุภัณฑ์พลาสติก
แรงดันในการจับยึดไม่เพียงพอเป็นสาเหตุหลักของการเกิดครีบ หากกำจัดเชื้อราที่ตกค้างบนหมุดออกไม่ทันจะทำให้เกิดปัญหาต่างๆ ในขั้นตอนการประกอบ เช่น การยึดเกาะหรือการยึดเกาะไม่เพียงพอในขั้นตอนการบรรจุภัณฑ์ครั้งต่อไป การรั่วซึมของเรซินถือเป็นเสี้ยนรูปแบบกระจัดกระจาย
อนุภาคที่แปลกใหม่
ในกระบวนการบรรจุภัณฑ์ หากวัสดุบรรจุภัณฑ์สัมผัสกับสภาพแวดล้อม อุปกรณ์ หรือวัสดุที่เป็นมลภาวะ อนุภาคแปลกปลอมจะแพร่กระจายในบรรจุภัณฑ์และรวมตัวกันบนชิ้นส่วนโลหะในบรรจุภัณฑ์ (เช่น ชิป IC และจุดเชื่อมลวด) ซึ่งจะนำไปสู่ การกัดกร่อนและปัญหาความน่าเชื่อถืออื่นๆ ที่ตามมา
การบ่มที่ไม่สมบูรณ์
เวลาในการบ่มไม่เพียงพอหรืออุณหภูมิการบ่มต่ำจะทำให้การบ่มไม่สมบูรณ์ นอกจากนี้ ในการเทวัสดุปลูกทั้งสอง การเบี่ยงเบนเล็กน้อยของอัตราส่วนการผสมจะนำไปสู่การบ่มที่ไม่สมบูรณ์ เพื่อเพิ่มคุณลักษณะของวัสดุบรรจุภัณฑ์ให้สูงสุด จำเป็นต้องตรวจสอบให้แน่ใจว่าวัสดุบรรจุภัณฑ์ได้รับการบ่มอย่างสมบูรณ์ ในวิธีการบรรจุหีบห่อหลายวิธี อนุญาตให้มีการบ่มภายหลังได้เพื่อให้แน่ใจว่าวัสดุบรรจุภัณฑ์จะบ่มได้อย่างสมบูรณ์ นอกจากนี้ควรให้ความสนใจเพื่อให้แน่ใจว่าสัดส่วนของวัสดุบรรจุภัณฑ์ถูกต้อง
การจำแนกประเภทของความล้มเหลวของแพ็คเกจ
ความล้มเหลวของแพ็คเกจจะเกิดขึ้นในขั้นตอนการประกอบแพ็คเกจหรือการใช้อุปกรณ์ โดยเฉพาะอย่างยิ่งเมื่อประกอบอุปกรณ์ไมโครอิเล็กทรอนิกส์แบบแพ็กเกจบนแผงวงจรพิมพ์ ก็มีแนวโน้มที่จะเกิดขึ้นมากขึ้น ในขั้นตอนนี้ อุปกรณ์จะต้องมีอุณหภูมิการรีโฟลว์สูง ซึ่งจะทำให้ส่วนต่อประสานของวัสดุบรรจุภัณฑ์พลาสติกหลุดหรือแตกร้าว
ชั้น
ดังที่กล่าวไว้แล้วในส่วนที่แล้ว การแยกชั้นหมายถึงการแยกวัสดุบรรจุภัณฑ์พลาสติกออกจากวัสดุที่อยู่ติดกันที่ส่วนต่อประสาน ภาระและความเค้นภายนอกที่อาจนำไปสู่การแยกชั้น ได้แก่ ไอน้ำ ความชื้น อุณหภูมิ และผลกระทบที่รวมกัน
การแยกชั้นชนิดหนึ่งที่มักเกิดขึ้นในขั้นตอนการประกอบเรียกว่าการแยกชั้นที่เกิดจากไอน้ำ และกลไกความล้มเหลวของมันคือความดันไอน้ำเป็นหลักที่อุณหภูมิค่อนข้างสูง เมื่อประกอบอุปกรณ์บรรจุภัณฑ์บนแผงวงจรพิมพ์ อุณหภูมิหลอมเหลวของโลหะบัดกรีจะต้องสูงถึง 220°C หรือสูงกว่านั้น ซึ่งสูงกว่าอุณหภูมิการเปลี่ยนสถานะคล้ายแก้วของสารประกอบการขึ้นรูปมาก (ประมาณ 110~200°C) ที่อุณหภูมิรีโฟลว์สูง ไอน้ำที่มีอยู่ระหว่างวัสดุบรรจุภัณฑ์พลาสติกและส่วนต่อประสานโลหะจะระเหยกลายเป็นไอน้ำ และแรงดันไอที่เกิดขึ้นจะทำหน้าที่ร่วมกับปัจจัยต่างๆ เช่น ความไม่ตรงกันทางความร้อนระหว่างวัสดุ ความเครียดที่เกิดจากการดูดซับความชื้นและการขยายตัว เป็นต้น ซึ่งในที่สุดจะนำไปสู่การยึดเกาะหรือการแยกส่วนอย่างอ่อนแอในที่สุด และยังนำไปสู่การแตกของบรรจุภัณฑ์อีกด้วย เมื่อเปรียบเทียบกับการบัดกรีแบบมีตะกั่วแบบดั้งเดิม การบัดกรีแบบไร้สารตะกั่วจะมีอุณหภูมิการไหลกลับที่สูงกว่าและมีแนวโน้มที่จะเกิดการหลุดล่อนมากกว่า
ค่าสัมประสิทธิ์การขยายตัวของการดูดซับความชื้น (CHE) หรือที่เรียกว่าค่าสัมประสิทธิ์การขยายตัวของความชื้น (CME)
กลไกความล้มเหลวของการแพร่กระจายของความชื้นไปยังส่วนต่อประสานของบรรจุภัณฑ์เป็นปัจจัยสำคัญของการแยกชั้นที่เกิดจากไอน้ำและความชื้น ความชื้นสามารถกระจายผ่านบรรจุภัณฑ์หรือตามรอยต่อระหว่างลีดเฟรมและคอมพาวด์การขึ้นรูป พบว่าเมื่อส่วนต่อประสานระหว่างส่วนผสมการขึ้นรูปและลีดเฟรมได้รับการประสานกันอย่างดี ความชื้นจะเข้าสู่บรรจุภัณฑ์ผ่านบรรจุภัณฑ์พลาสติกเป็นหลัก อย่างไรก็ตาม เมื่อส่วนต่อประสานการยึดเหนี่ยวนี้เสื่อมคุณภาพลงเนื่องจากเทคโนโลยีการบรรจุที่ไม่ดี (เช่น ออกซิเดชั่นที่เกิดจากอุณหภูมิการติด การบิดงอของลีดเฟรมที่เกิดจากการปลดปล่อยความเครียดไม่เพียงพอ การตัดแต่งมากเกินไปและความเครียดที่เป็นทางการ ฯลฯ) การแยกชั้นและรอยแตกขนาดเล็กจะก่อตัวขึ้นบน โครงร่างบรรจุภัณฑ์และความชื้นหรือไอน้ำจะกระจายไปตามเส้นทางนี้ได้ง่าย ที่แย่กว่านั้นคือความชื้นจะทำให้กาวโพลาร์อีพอกซีมีความชุ่มชื้น ซึ่งจะทำให้พันธะเคมีอ่อนตัวลงและลดพันธะเคมีที่ส่วนต่อประสาน
พื้นผิวที่สะอาดเป็นข้อกำหนดสำคัญในการยึดเกาะที่ดี การเกิดออกซิเดชันที่พื้นผิวมักนำไปสู่การหลุดล่อน (ดังที่กล่าวไว้ในบทความก่อนหน้านี้) ตัวอย่างเช่น กรอบตะกั่วโลหะผสมทองแดงที่สัมผัสกับอุณหภูมิสูงมักจะทำให้เกิดการหลุดร่อน การมีอยู่ของไนโตรเจนหรือก๊าซสังเคราะห์อื่นๆ มีประโยชน์ในการหลีกเลี่ยงการเกิดออกซิเดชัน
สารหล่อลื่นและสารเร่งการยึดเกาะในพลาสติกสามารถส่งเสริมการหลุดล่อนได้ น้ำมันหล่อลื่นสามารถช่วยให้สารประกอบการขึ้นรูปแยกออกจากโพรงแม่พิมพ์ แต่จะเพิ่มความเสี่ยงที่ส่วนต่อประสานจะหลุดร่อน ในทางกลับกัน สารก่อการยึดเกาะสามารถรับประกันการยึดเกาะที่ดีระหว่างสารประกอบการขึ้นรูปและส่วนต่อประสานของชิป แต่เป็นการยากที่จะเอาออกจากโพรงแม่พิมพ์
การแบ่งชั้นไม่เพียงแต่เป็นช่องทางในการแพร่กระจายไอน้ำเท่านั้น แต่ยังเป็นที่มาของรอยแตกของเรซินอีกด้วย ส่วนต่อประสานคือตำแหน่งของการแตกร้าว และรอยแตกร้าวจะแพร่กระจายผ่านเรซินเมื่อได้รับแรงภายนอกสูง ผลการวิจัยพบว่าการแยกส่วนระหว่างพื้นของฐานชิปและเรซินมีแนวโน้มที่จะทำให้เรซินแตกร้าวมากที่สุด และการแยกส่วนส่วนต่อประสานในตำแหน่งอื่นๆ มีอิทธิพลเพียงเล็กน้อยต่อการแตกร้าวของเรซิน
การแตกร้าวที่เกิดจากแก๊ส (ปรากฏการณ์ป๊อปคอร์น)
การพัฒนาเพิ่มเติมของการแบ่งชั้นที่เกิดจากไอน้ำจะนำไปสู่การแตกร้าวที่เกิดจากก๊าซ เมื่อไอน้ำในบรรจุภัณฑ์ลอดผ่านรอยแตกร้าวจะเกิดเสียงแตกซึ่งคล้ายกับเสียงป๊อปคอร์นมากจึงเรียกว่าปรากฏการณ์ป๊อปคอร์น รอยแตกมักจะขยายจากฐานชิปไปที่ด้านล่างของบรรจุภัณฑ์พลาสติก ในแผงวงจรบัดกรี เป็นการยากที่จะค้นหารอยแตกเหล่านี้ด้วยการตรวจสอบด้วยสายตา รูปแบบบรรจุภัณฑ์พลาสติกขนาดใหญ่และบาง เช่น QFP และ TQFP มีแนวโน้มที่จะสร้างปรากฏการณ์ป๊อปคอร์นมากที่สุด นอกจากนี้ยังเกิดขึ้นได้ง่ายในอุปกรณ์ที่มีอัตราส่วนพื้นที่ฐานชิปต่อพื้นที่อุปกรณ์สูง และมีอัตราส่วนพื้นที่ฐานชิปสูงต่อความหนาของวัสดุปิดผนึกพลาสติกขั้นต่ำ ปรากฏการณ์ป๊อปคอร์นอาจมาพร้อมกับปัญหาอื่นๆ รวมถึงการแตกหักของบอลประสานจากแผ่นประสานและหลุมซิลิคอนใต้บอลประสาน
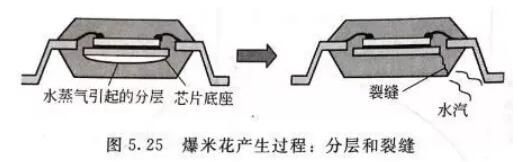
การแตกร้าวในอุปกรณ์บรรจุภัณฑ์พลาสติกมักเกิดขึ้นจากบริเวณที่มีความเข้มข้นของความเค้น (เช่น ขอบและรอยขรุขระ) บนลีดเฟรม และแพร่กระจายในพื้นที่บรรจุภัณฑ์พลาสติกที่บางที่สุด เป็นการเสียรูปขนาดเล็กของพื้นผิวของลีดเฟรมที่เกิดขึ้นในกระบวนการปั๊ม การเปลี่ยนทิศทางการตอกเพื่อให้เสี้ยนอยู่ด้านบนของลีดเฟรม หรือการกัดลีดเฟรม (การอัดแม่พิมพ์) สามารถลดรอยแตกร้าวได้
การลดความชื้นในอุปกรณ์บรรจุภัณฑ์พลาสติกเป็นกุญแจสำคัญในการลดปรากฏการณ์ป๊อปคอร์น ใช้วิธีการอบที่อุณหภูมิสูงเพื่อลดความชื้นในอุปกรณ์บรรจุภัณฑ์พลาสติก การศึกษาก่อนหน้านี้พบว่าปริมาณความชื้นที่ปลอดภัยที่อนุญาตในบรรจุภัณฑ์คือประมาณ 1100× 10^-6(0.11 น้ำหนัก%)。 การอบที่อุณหภูมิ 125°C เป็นเวลา 24 ชั่วโมงสามารถขจัดความชื้นที่ดูดซับในบรรจุภัณฑ์ได้เต็มที่
แตกหักเปราะ
การแตกหักแบบเปราะมักเกิดขึ้นในความแข็งแรงของผลผลิตต่ำและวัสดุที่ไม่ยืดหยุ่น (เช่น เศษซิลิคอน) เมื่อวัสดุได้รับความเครียดมากเกินไป การแพร่กระจายของรอยแตกร้าวอย่างกะทันหันและเป็นภัยพิบัติจะเกิดขึ้นจากข้อบกพร่องเล็กๆ น้อยๆ เช่น ช่องว่าง การรวมตัว หรือความไม่ต่อเนื่อง
การแตกหักแบบเหนียว
วัสดุบรรจุภัณฑ์พลาสติกมีแนวโน้มที่จะแตกหักแบบเปราะและเหนียว ซึ่งส่วนใหญ่ขึ้นอยู่กับปัจจัยด้านสิ่งแวดล้อมและวัสดุ รวมถึงอุณหภูมิ คุณลักษณะวิสโคพลาสติกของเรซินโพลีเมอร์ และปริมาณการบรรจุ แม้ในวัสดุบรรจุภัณฑ์พลาสติกที่มีการรับน้ำหนักสูงซึ่งมีตัวเติมซิลิกอนเปราะ การแตกหักแบบเหนียวอาจยังคงเกิดขึ้นได้เนื่องจากคุณลักษณะของเรซินโพลีเมอร์ที่มีความหนืด
รอยแตกเมื่อยล้า
เมื่อวัสดุปิดผนึกพลาสติกอยู่ภายใต้ความเค้นแบบวนภายในช่วงความแข็งแรงจำกัด วัสดุจะแตกหักเนื่องจากการแตกหักของความเมื่อยล้าที่สะสม โหลดแบบเปียก ความร้อน เชิงกล หรือแบบครอบคลุมที่ใช้กับวัสดุบรรจุภัณฑ์พลาสติกจะทำให้เกิดความเค้นแบบวนรอบ ความล้มเหลวจากความล้าเป็นกลไกหนึ่งของความล้มเหลวในการสึกหรอ และรอยแตกมักจะเกิดขึ้นที่จุดไม่ต่อเนื่องหรือตำแหน่งที่มีข้อบกพร่อง
กลไกความล้าประกอบด้วยสามขั้นตอน: การเริ่มต้นของรอยแตก (ระยะที่ ⅰ); การแพร่กระจายของรอยแตกที่เสถียร (ระยะที่ Ⅱ); ความล้มเหลวอย่างกะทันหัน ไม่แน่นอน และเป็นหายนะ (ระยะที่ 3) ภายใต้ความเครียดแบบวน การแพร่กระจายของรอยแตกเมื่อยล้าในระยะ ⅱ หมายถึงการเติบโตอย่างต่อเนื่องของความยาวของรอยแตก อัตราการเติบโตของรอยแตกร้าวของวัสดุบรรจุภัณฑ์พลาสติกนั้นสูงกว่าค่าทั่วไปของการเติบโตของรอยแตกเมื่อยล้าของวัสดุโลหะมาก (ประมาณ 3 เท่า)
ปัจจัยที่เร่งให้เกิดความล้มเหลว
และภาระและความเครียดของวัสดุด้านสิ่งแวดล้อม เช่น ความชื้น อุณหภูมิ และมลพิษ จะช่วยเร่งความล้มเหลวของอุปกรณ์บรรจุภัณฑ์พลาสติก เทคโนโลยีบรรจุภัณฑ์พลาสติกมีบทบาทสำคัญในความล้มเหลวของบรรจุภัณฑ์ เช่น ค่าสัมประสิทธิ์การแพร่กระจายของความชื้น ปริมาณความชื้นอิ่มตัว อัตราการแพร่กระจายของไอออน ค่าสัมประสิทธิ์การขยายตัวทางความร้อน และค่าสัมประสิทธิ์การขยายตัวของการดูดซับความชื้นของวัสดุบรรจุภัณฑ์พลาสติก ซึ่งจะส่งผลอย่างมากต่ออัตราความล้มเหลว ปัจจัยที่นำไปสู่ความล้มเหลวเร่งด่วนส่วนใหญ่ได้แก่ ความชื้น อุณหภูมิ มลภาวะ และสภาพแวดล้อมของตัวทำละลาย ความเค้นตกค้าง ความเค้นจากสิ่งแวดล้อมตามธรรมชาติ ปริมาณการผลิตและการประกอบ และสภาวะความเค้นโหลดที่ครอบคลุม
ความชื้นสามารถเร่งให้เกิดการแยกตัว การแตกร้าว และความล้มเหลวในการกัดกร่อนของอุปกรณ์ไมโครอิเล็กทรอนิกส์ที่ห่อหุ้มพลาสติก ความชื้นเป็นปัจจัยเร่งความล้มเหลวที่สำคัญในอุปกรณ์บรรจุภัณฑ์พลาสติก กลไกที่เกี่ยวข้องกับการเร่งความล้มเหลวที่เกิดจากความชื้น ได้แก่ การเสื่อมสภาพของพื้นผิวการยึดเกาะ การดูดซับความชื้นและความเครียดจากการขยายตัว แรงดันไอน้ำ การเคลื่อนตัวของไอออน และการเปลี่ยนแปลงคุณลักษณะของวัสดุบรรจุภัณฑ์พลาสติก
ความชื้นสามารถเปลี่ยนอุณหภูมิการเปลี่ยนสถานะคล้ายแก้ว Tg โมดูลัสยืดหยุ่น และความต้านทานต่อปริมาตรของวัสดุบรรจุภัณฑ์พลาสติกอุณหภูมิเป็นปัจจัยเร่งให้เกิดความล้มเหลวที่สำคัญอีกประการหนึ่ง โดยปกติแล้ว เกรดอุณหภูมิที่เกี่ยวข้องกับอุณหภูมิการเปลี่ยนสถานะคล้ายแก้วของสารประกอบการขึ้นรูป การขยายตัวทางความร้อนและการชะล้างของวัสดุต่างๆ และความเครียดทางกลและความร้อนที่เกิดจากสิ่งนี้ จะถูกนำมาใช้ในการประเมินผลกระทบของอุณหภูมิต่อความล้มเหลวของบรรจุภัณฑ์ ปัจจัยที่มีอิทธิพลอีกประการหนึ่งของอุณหภูมิต่อความล้มเหลวของบรรจุภัณฑ์คืออุณหภูมิจะเปลี่ยนคุณสมบัติของวัสดุบรรจุภัณฑ์ ค่าสัมประสิทธิ์การแพร่กระจายของความชื้น และการแพร่กระจายระหว่างโลหะที่เกี่ยวข้องกับอุณหภูมิ
สารปนเปื้อนและสารมลพิษต่อสิ่งแวดล้อมของตัวทำละลายเป็นจุดเริ่มต้นและการขยายตัวของความล้มเหลว แหล่งที่มาของมลพิษส่วนใหญ่ประกอบด้วยมลพิษทางอากาศ ความชื้น ฟลักซ์ตกค้าง ตัวอย่างที่ไม่สะอาดในวัสดุบรรจุภัณฑ์พลาสติก องค์ประกอบที่มีฤทธิ์กัดกร่อนที่เกิดจากการย่อยสลายด้วยความร้อน และผลพลอยได้ (โดยปกติคืออีพอกซี) ที่ปล่อยออกมาจากกาวติดชิป โดยทั่วไปบรรจุภัณฑ์พลาสติกจะไม่สึกกร่อนแต่ความชื้นและมลพิษจะแพร่กระจายในบรรจุภัณฑ์พลาสติกและไปถึงชิ้นส่วนโลหะทำให้เกิดการกัดกร่อนของชิ้นส่วนโลหะในอุปกรณ์บรรจุภัณฑ์พลาสติก
พันธะเศษความเค้นตกค้างจะทำให้เกิดความเค้นต่อหน่วย ระดับความเครียดส่วนใหญ่ขึ้นอยู่กับลักษณะของชั้นพันธะของชิป เนื่องจากการหดตัวของสารประกอบการขึ้นรูปมีขนาดใหญ่กว่าวัสดุบรรจุภัณฑ์อื่นๆ ความเครียดที่เกิดขึ้นระหว่างการขึ้นรูปจึงค่อนข้างมาก สามารถใช้ชิปทดสอบความเค้นเพื่อวัดความเค้นในการประกอบ
ความเครียดจากสิ่งแวดล้อม ในสภาพแวดล้อมทางธรรมชาติ วัสดุบรรจุภัณฑ์พลาสติกอาจเสื่อมสภาพ การย่อยสลายมีลักษณะพิเศษคือการแตกของพันธะโพลีเมอไรเซชัน และบ่อยครั้งที่โพลีเมอร์ที่เป็นของแข็งจะถูกแปลงเป็นของเหลวหนืดที่ประกอบด้วยโมโนเมอร์ ไดเมอร์ และสายพันธุ์อื่นๆ ที่มีน้ำหนักโมเลกุลต่ำ อุณหภูมิที่สูงขึ้นและสภาพแวดล้อมแบบปิดมักจะเร่งการย่อยสลาย รังสีอัลตราไวโอเลตในแสงแดดและชั้นโอโซนในชั้นบรรยากาศเป็นตัวเร่งปฏิกิริยาที่ทรงพลังสำหรับการย่อยสลาย ซึ่งสามารถนำไปสู่การย่อยสลายโดยการตัดสายโซ่โมเลกุลของอีพอกซีเรซินออก การแยกอุปกรณ์บรรจุภัณฑ์พลาสติกออกจากสิ่งแวดล้อมซึ่งทำให้เกิดการย่อยสลายได้ง่าย และการใช้โพลีเมอร์ที่มีความสามารถในการป้องกันการย่อยสลายเป็นวิธีการป้องกันการย่อยสลาย ผลิตภัณฑ์ที่ต้องทำงานในสภาพแวดล้อมที่ร้อนและชื้นต้องใช้โพลีเมอร์ป้องกันการย่อยสลาย
ปริมาณการผลิตและการประกอบ เงื่อนไขการผลิตและการประกอบอาจนำไปสู่ความล้มเหลวของบรรจุภัณฑ์ รวมถึงอุณหภูมิสูง อุณหภูมิต่ำ การเปลี่ยนแปลงของอุณหภูมิ โหลดในการทำงาน และภาระที่กระทำบนลวดเชื่อมและฐานชิปเนื่องจากการไหลของวัสดุปิดผนึกพลาสติก ปรากฏการณ์ป๊อปคอร์นระหว่างการประกอบอุปกรณ์บรรจุภัณฑ์พลาสติกเป็นตัวอย่างทั่วไป
สภาวะความเค้นโหลดที่ครอบคลุม ในกระบวนการผลิต การประกอบ หรือการทำงาน ปัจจัยเร่งความล้มเหลว เช่น อุณหภูมิและความชื้น มักเกิดขึ้นพร้อมๆ กัน สภาวะโหลดและความเครียดที่รวมกันมักจะเร่งความล้มเหลวให้เร็วขึ้น คุณลักษณะนี้มักใช้กับการออกแบบการทดสอบแบบเร่งเพื่อวัตถุประสงค์ในการคัดกรองชิ้นส่วนที่ชำรุดและระบุอุปกรณ์ที่บรรจุหีบห่อที่มีช่องโหว่
บทนำโดยย่อของการวิเคราะห์ความล้มเหลว
โดยทั่วไปแล้ว จะจำลองกิจกรรมของปรากฏการณ์ความล้มเหลวที่กลับมาเกิดขึ้นอีกครั้ง การค้นหาสาเหตุของความล้มเหลว และการขุดค้นกลไกของความล้มเหลวผ่านการวิเคราะห์และการตรวจสอบ โดยจะอิงตามโหมดและปรากฏการณ์ความล้มเหลว มีความสำคัญเชิงปฏิบัติอย่างยิ่งในการปรับปรุงคุณภาพผลิตภัณฑ์ การพัฒนาและปรับปรุงเทคโนโลยี การซ่อมแซมผลิตภัณฑ์ และการอนุญาโตตุลาการเกี่ยวกับอุบัติเหตุที่ล้มเหลว
กระบวนการวิเคราะห์ความล้มเหลว
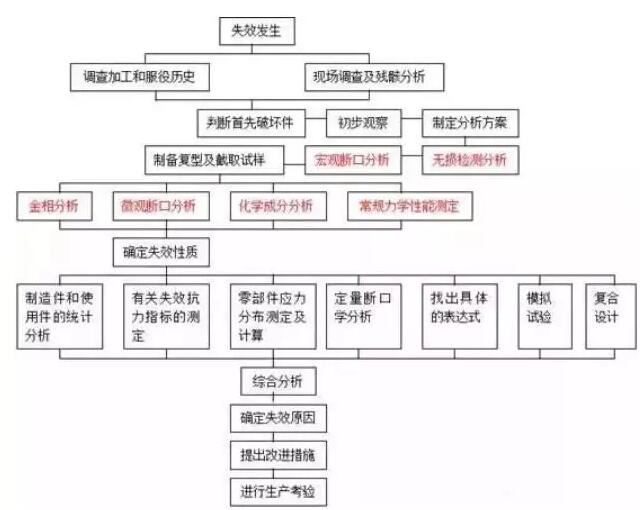
图 1 กระบวนการวิเคราะห์ความล้มเหลว
วิธีการวิเคราะห์และตรวจจับความล้มเหลวของวัสดุชนิดต่างๆ
1. การวิเคราะห์ความล้มเหลวของ PCB/PCBA
ในฐานะผู้ให้บริการส่วนประกอบต่างๆ และศูนย์กลางการส่งสัญญาณวงจร PCB ได้กลายเป็นส่วนสำคัญและสำคัญที่สุดของผลิตภัณฑ์ข้อมูลอิเล็กทรอนิกส์ และระดับคุณภาพและความน่าเชื่อถือจะกำหนดคุณภาพและความน่าเชื่อถือของอุปกรณ์ทั้งหมด
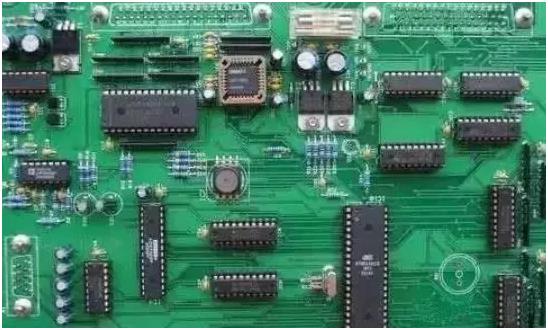
รูปที่ 2 PCB/PCBA
โหมดความล้มเหลว
การระเบิดของแผ่น การแยกชั้น การลัดวงจร การพุพอง การเชื่อมที่ไม่ดี การกัดกร่อน การโยกย้าย ฯลฯ
วิธีการทั่วไป
การทดสอบแบบไม่ทำลาย:
การตรวจสอบลักษณะที่ปรากฏ, การตรวจสอบด้วยรังสีเอกซ์, การตรวจสอบ CT 3D, การตรวจสอบ C-SAM, การถ่ายภาพความร้อนอินฟราเรด
การวิเคราะห์องค์ประกอบพื้นผิว:
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราดและการวิเคราะห์สเปกตรัมพลังงาน (SEM/EDS)
การวิเคราะห์ไมโครอินฟราเรด (FTIR)
สเปกโทรสโกปีอิเล็กตรอนแบบสว่าน (AES)
เอกซเรย์โฟโตอิเล็กตรอนสเปกโทรสโกปี (XPS)
สเปกโตรมิเตอร์มวลไอออนทุติยภูมิ (TOF-SIMS)
การวิเคราะห์เชิงความร้อน:
การวัดค่าความร้อนด้วยการสแกนดิฟเฟอเรนเชียล (DSC)
การวิเคราะห์ทางกล (TMA)
การวิเคราะห์เชิงความร้อน (TGA)
การวิเคราะห์เชิงกลแบบไดนามิก (DMA)
การนำความร้อน (วิธีการไหลของความร้อนในสภาวะคงที่, วิธีการกระจายด้วยเลเซอร์)
การทดสอบประสิทธิภาพไฟฟ้า:
แรงดันไฟฟ้าพังทลาย, ทนต่อแรงดันไฟฟ้า, ค่าคงที่ไดอิเล็กทริก, การย้ายถิ่นด้วยไฟฟ้า
การทดสอบประสิทธิภาพการทำลายล้าง:
การตรวจจับการย้อมสีและการแทรกซึม
2. การวิเคราะห์ความล้มเหลวของชิ้นส่วนอิเล็กทรอนิกส์
การพัฒนาอย่างรวดเร็วของเทคโนโลยีส่วนประกอบอิเล็กทรอนิกส์และการปรับปรุงความน่าเชื่อถือได้วางรากฐานของอุปกรณ์อิเล็กทรอนิกส์สมัยใหม่ งานพื้นฐานของงานความน่าเชื่อถือของส่วนประกอบคือการปรับปรุงความน่าเชื่อถือของส่วนประกอบ
รูปที่ 3 ชิ้นส่วนอิเล็กทรอนิกส์
โหมดความล้มเหลว
วงจรเปิด, ไฟฟ้าลัดวงจร, ไฟฟ้ารั่ว, ความล้มเหลวในการทำงาน, การเบี่ยงเบนของพารามิเตอร์ทางไฟฟ้า, ความล้มเหลวที่ไม่เสถียร ฯลฯ
วิธีการทั่วไป
การวัดทางไฟฟ้า: การทดสอบการเชื่อมต่อ การทดสอบพารามิเตอร์ทางไฟฟ้า และการทดสอบการทำงาน
การทดสอบแบบไม่ทำลาย:
เทคโนโลยีการเปิด (การเปิดเชิงกล, การเปิดสารเคมี, การเปิดด้วยเลเซอร์)
เทคโนโลยีการสร้างทู่ (การกัดด้วยสารเคมี, การกัดด้วยพลาสมา, การบดด้วยเครื่องกล)
เทคโนโลยีการวิเคราะห์ระดับจุลภาค (FIB, CP)
เทคโนโลยีการเตรียมตัวอย่าง:
เทคโนโลยีการเปิด (การเปิดเชิงกล, การเปิดสารเคมี, การเปิดด้วยเลเซอร์)
เทคโนโลยีการสร้างทู่ (การกัดด้วยสารเคมี, การกัดด้วยพลาสมา, การบดด้วยเครื่องกล)
เทคโนโลยีการวิเคราะห์ระดับจุลภาค (FIB, CP)
การวิเคราะห์ทางสัณฐานวิทยาด้วยกล้องจุลทรรศน์:
เทคโนโลยีการวิเคราะห์เชิงแสงเทคโนโลยีภาพอิเล็กตรอนทุติยภูมิของกล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด
การวิเคราะห์องค์ประกอบพื้นผิว:
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราดและการวิเคราะห์สเปกตรัมพลังงาน (SEM/EDS)
สเปกโทรสโกปีอิเล็กตรอนแบบสว่าน (AES)
เอกซเรย์โฟโตอิเล็กตรอนสเปกโทรสโกปี (XPS)
สเปกโตรมิเตอร์มวลไอออนทุติยภูมิ (SIMS)
เทคโนโลยีการวิเคราะห์แบบไม่ทำลาย:
เอ็กซ์เรย์ฟลูออโรสโคปเทคโนโลยีเปอร์สเปคทีฟสามมิติกล้องจุลทรรศน์อะคูสติกแบบสแกนแบบสะท้อนแสง (C-SAM)
3.การวิเคราะห์ความล้มเหลวของวัสดุ
ด้วยความก้าวหน้าของสังคมและการพัฒนาวิทยาศาสตร์และเทคโนโลยี ผลิตภัณฑ์โลหะจึงถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรม เกษตรกรรม วิทยาศาสตร์และเทคโนโลยี และชีวิตของผู้คน ดังนั้นควรให้ความสำคัญกับคุณภาพของวัสดุโลหะมากขึ้น
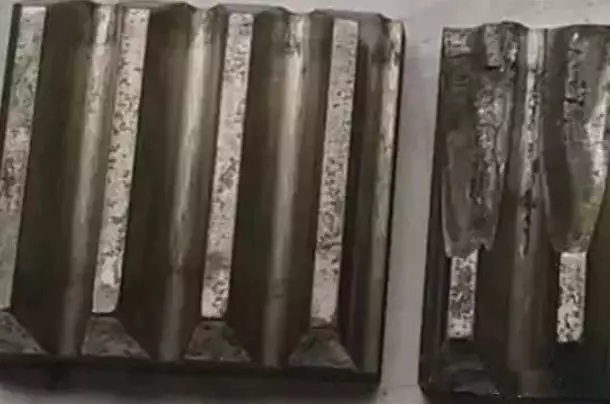
รูปที่ 4 เฟืองเพลาข้อเหวี่ยงของเครื่องยนต์ดีเซลทางทะเล
โหมดความล้มเหลว
การออกแบบที่ไม่เหมาะสม ข้อบกพร่องของวัสดุ ข้อบกพร่องในการหล่อ ข้อบกพร่องในการเชื่อม และข้อบกพร่องในการรักษาความร้อน
วิธีการทั่วไป
การวิเคราะห์โครงสร้างจุลภาคของวัสดุ:
การวิเคราะห์ทางโลหะวิทยา
การวิเคราะห์โครงสร้างเฟสรังสีเอกซ์
การวิเคราะห์ความเค้นตกค้างที่พื้นผิว
ขนาดเกรนของโลหะ
การวิเคราะห์องค์ประกอบ: สเปกโตรมิเตอร์การอ่านโดยตรง, โฟโตอิเล็กตรอนสเปกโทรสโกปี (XPS), สเปกโทรสโกปีอิเล็กตรอนแบบสว่าน (AES) ฯลฯ
การวิเคราะห์เฟส: การเลี้ยวเบนรังสีเอกซ์ (XRD)
การวิเคราะห์ความเค้นตกค้าง: เครื่องทดสอบความเครียดด้วยรังสีเอกซ์
การวิเคราะห์สมรรถนะทางกล: เครื่องทดสอบอเนกประสงค์, เครื่องทดสอบแรงกระแทก, เครื่องทดสอบความแข็ง ฯลฯ
การวิเคราะห์สมรรถนะทางกล: เครื่องทดสอบอเนกประสงค์, เครื่องทดสอบแรงกระแทก, เครื่องทดสอบความแข็ง ฯลฯ
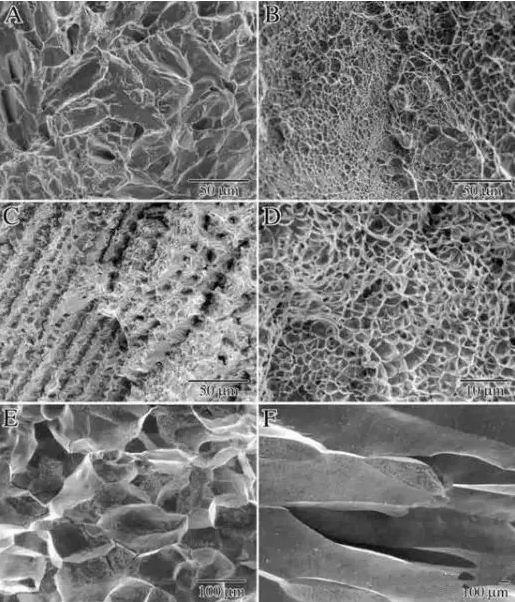
รูปที่ 5 ภาพ SEM ของพื้นผิวแตกหักของวัสดุทดสอบแรงดึง
4. การวิเคราะห์ความล้มเหลวของวัสดุโพลีเมอร์
แนวโน้มการพัฒนาทั่วไปของเทคโนโลยีโพลีเมอร์คือประสิทธิภาพสูง ฟังก์ชันสูง ซับซ้อน ชาญฉลาด และเป็นมิตรต่อสิ่งแวดล้อม เนื่องจากความต้องการเทคโนโลยีใหม่ล่าสุดและความต้องการผลิตภัณฑ์ที่สูง จึงจำเป็นต้องค้นหาสาเหตุและกลไกของความล้มเหลวโดยการวิเคราะห์ความล้มเหลวเพื่อปรับปรุงคุณภาพผลิตภัณฑ์ การปรับปรุงกระบวนการ และอนุญาโตตุลาการความรับผิด
รูปที่ 6 พลาสติกปลอดสเปรย์
โหมดความล้มเหลว
การแตกหัก การแตกร้าว การหลุดร่อน การกัดกร่อน การพองตัว การหลุดของสารเคลือบ การเปลี่ยนสี และการสึกหรอ
วิธีการทั่วไป
การวิเคราะห์องค์ประกอบ:
สเปกโตรมิเตอร์อินฟราเรดแปลงฟูริเยร์ (FTIR)
กล้องจุลทรรศน์คอนโฟคอลรามันสเปกโตรมิเตอร์ (รามัน)
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราดและการวิเคราะห์สเปกตรัมพลังงาน (SEM/EDS)
X-ray fluorescence spectrometry (XRF)
แก๊สโครมาโทกราฟี-แมสสเปกโตรเมตรี (GC-MS)
ไพโรไลซิสแก๊สโครมาโตกราฟี-แมสสเปกโตรเมทรี (PGC-MS)
การวิเคราะห์เรโซแนนซ์แม่เหล็กนิวเคลียร์ (NMR)สเปกโทรสโกปีอิเล็กตรอนแบบสว่าน (AES)
เอกซเรย์โฟโตอิเล็กตรอนสเปกโทรสโกปี (XPS)
เอ็กซ์เรย์ดิฟแฟรกโตมิเตอร์ (XRD)
สเปกโตรมิเตอร์มวลไอออนทุติยภูมิตามเวลาการบิน (TOF-SIMS)
การวิเคราะห์เชิงความร้อน:
การวัดค่าความร้อนด้วยการสแกนดิฟเฟอเรนเชียล (DSC)
การวิเคราะห์ทางกล (TMA)
การวิเคราะห์เชิงความร้อน (TGA)
การวิเคราะห์เชิงกลแบบไดนามิก (DMA)
การนำความร้อน (วิธีการไหลของความร้อนในสภาวะคงที่, วิธีการกระจายด้วยเลเซอร์)
การวิเคราะห์การแคร็ก:
โครมาโตกราฟีแก๊สแบบไพโรไลซิส-แมสสเปกโตรเมทรีโครมาโตกราฟีการซึมผ่านของเจล (GPC)
การทดสอบดัชนีการหลอมเหลว (MFR)
การวิเคราะห์การแตกหัก:
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด (SEM) สเปกโตรมิเตอร์พลังงานรังสีเอกซ์ (EDS) ฯลฯ
การวิเคราะห์สมรรถภาพทางกาย:
เครื่องทดสอบความแข็ง เครื่องทดสอบแรงดึง เครื่องทดสอบอเนกประสงค์ ฯลฯ
5. การวิเคราะห์ความล้มเหลวของวัสดุคอมโพสิต
วัสดุคอมโพสิตคือการรวมกันของวัสดุสองชนิดขึ้นไปที่มีคุณสมบัติต่างกัน มีข้อดีคือมีความแข็งแรงจำเพาะสูง มีความเหนียวดีเยี่ยม และทนต่อสิ่งแวดล้อมได้ดี ดังนั้นจึงมีการใช้กันอย่างแพร่หลายในการผลิตจริง
โหมดความล้มเหลว
การแตกหัก การเปลี่ยนสีล้มเหลว การกัดกร่อน คุณสมบัติทางกลไม่เพียงพอ ฯลฯ
วิธีการทั่วไป
การทดสอบแบบไม่ทำลาย:
เทคโนโลยีการตรวจจับรังสีเอกซ์ (X-ray, γ-ray, รังสีนิวตรอน ฯลฯ), CT อุตสาหกรรม, เทคโนโลยีการถ่ายภาพสะท้อนกลับของคอมป์ตัน (CST), เทคโนโลยีการตรวจจับด้วยคลื่นเสียงความถี่สูง (วิธีการทะลุทะลวง, วิธีสะท้อนพัลส์, วิธีตีคู่), คลื่นความร้อนอินฟราเรด เทคโนโลยีการตรวจจับ, เทคโนโลยีการตรวจจับการปล่อยเสียง, เทคโนโลยีการตรวจจับกระแสไหลวน, เทคโนโลยีการตรวจจับด้วยไมโครเวฟ, เทคโนโลยีการตรวจจับโฮโลแกรมด้วยเลเซอร์ ฯลฯ
การวิเคราะห์องค์ประกอบ:
X-ray fluorescence spectrometry (XRF) ฯลฯ ดูการวิเคราะห์องค์ประกอบในการวิเคราะห์ความล้มเหลวของวัสดุโพลีเมอร์
การวิเคราะห์เชิงความร้อน:
การวิเคราะห์แบบกราวิเมตริก (TG), ดิฟเฟอเรนเชียลสแกนนิงแคลอริเมทรี (DSC), การวิเคราะห์ทางความร้อนเชิงกลแบบคงที่ (TMA), การวิเคราะห์ทางความร้อนเชิงกลแบบไดนามิก (DMTA) และการวิเคราะห์ไดอิเล็กทริกแบบไดนามิก (DETA)
การทดลองทำลายล้าง:
การวิเคราะห์ (ส่วนโลหะวิทยา, การเตรียมตัวอย่างลำแสงไอออนโฟกัส (FIB), การเตรียมตัวอย่างการกัดไอออน (CP)
6. การวิเคราะห์ความล้มเหลวของการเคลือบ/การเคลือบ
โหมดความล้มเหลว
การหลุดร่อน การแตกร้าว การกัดกร่อน การพองตัว การเคลือบ/การชุบหลุดร่วง การเปลี่ยนสีล้มเหลว ฯลฯ
วิธีการทั่วไป
การวิเคราะห์องค์ประกอบ:
ดูการวิเคราะห์ความล้มเหลวของวัสดุโพลีเมอร์
การวิเคราะห์เชิงความร้อน:
ดูการวิเคราะห์ความล้มเหลวของวัสดุโพลีเมอร์
การวิเคราะห์การแตกหัก:
กล้องจุลทรรศน์ปริมาตร (OM)การวิเคราะห์ด้วยกล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด (SEM)
คุณสมบัติทางกายภาพ:
ความต้านแรงดึง ความต้านแรงดึง ฯลฯ
การทดสอบการจำลอง (ถ้าจำเป็น)
ทดสอบภายใต้สภาพการทำงานเดียวกัน หรือทดสอบภายใต้สภาพการทำงานจำลอง
ส่งผลการวิเคราะห์
1) หยิบยกลักษณะและสาเหตุของความล้มเหลว
2) เสนอมาตรการป้องกัน (ข้อเสนอแนะ)
3) ส่งรายงานการวิเคราะห์ความล้มเหลว
สรุป: การวิเคราะห์ความล้มเหลวเป็นการผสมผสานระหว่างประสบการณ์และวิทยาศาสตร์ Fault Engineer ก็เหมือนหมอ ในช่วงเริ่มต้นของการออกแบบกระบวนการ ควรมีมาตรการป้องกัน หลังจากสินค้าออกจากโรงงานแล้ว จะมีการตรวจร่างกายเพื่อค้นหาอันตรายที่ซ่อนอยู่และมาตรการป้องกัน ให้ค่าที่วัดได้ ค้นหาสาเหตุด้วยวิธีการต่างๆ เช่น การตรวจเลือด เอกซเรย์ บีอัลตราซาวนด์ เป็นต้น จากข้อมูลการตรวจสอบ วิเคราะห์อาการ จ่ายยาให้ถูกต้อง และให้มาตรการแก้ไข
สรุป: การวิเคราะห์ความล้มเหลวเป็นการผสมผสานระหว่างประสบการณ์และวิทยาศาสตร์ Fault Engineer ก็เหมือนหมอ ในช่วงเริ่มต้นของการออกแบบกระบวนการ ควรมีมาตรการป้องกัน หลังจากสินค้าออกจากโรงงานแล้ว จะมีการตรวจร่างกายเพื่อค้นหาอันตรายที่ซ่อนอยู่และมาตรการป้องกัน ให้ค่าที่วัดได้ ค้นหาสาเหตุด้วยวิธีการต่างๆ เช่น การตรวจเลือด เอกซเรย์ บีอัลตราซาวนด์ เป็นต้น จากข้อมูลการตรวจสอบ วิเคราะห์อาการ จ่ายยาให้ถูกต้อง และให้มาตรการแก้ไข
คำแนะนำที่เกี่ยวข้อง





 粤公网安备44030002007346号