
























サービスホットライン
ソリューション

ソリューション
電子パッケージの信頼性 (パッケージの欠陥、故障など) について、この記事で明確に説明しました。
2022-03-17
423
電子デバイスは非常に複雑なシステムであり、パッケージングプロセスにおける欠陥や故障も非常に複雑です。 したがって、パッケージングの欠陥や故障を研究するには、パッケージングプロセスを体系的に理解し、欠陥の原因を多角的に分析する必要があります。
パッケージングの破損のメカニズムは、過負荷と摩耗の 2 つのカテゴリに分類できます。 過負荷によって引き起こされる障害は通常、瞬間的で壊滅的なものです。 磨耗は長期にわたる累積的な損傷であり、通常、最初に性能の低下が現れ、次に機器の故障が現れます。 故障の種類は、機械的負荷、熱的負荷、電気的負荷、放射線的負荷、化学的負荷に分類できます。
材料の組成と特性、包装設計、環境条件、プロセスパラメータなど、包装の欠陥や故障に影響を与える要因は数多くあります。 影響を与える要因と、パッケージングの欠陥や故障を防ぐための基本的な前提を判断します。 影響要因は実験やシミュレーションによって求めることができ、一般的には物理モデル法や数値パラメータ法が採用されます。 より複雑な欠陥や故障メカニズムの場合、主な影響要因を特定するために試行錯誤の方法がよく使用されますが、この方法では長いテスト時間と機器の修正が必要となり、非効率的でコストがかかります。
故障メカニズムを分析するプロセスでは、影響要因を示すために特性要因図 (因果関係図) を使用することが業界で一般的な方法です。 特性要因図は、複雑な原因と影響要因、および包装欠陥との関係を説明し、さまざまな原因を区別して分類することもできます。 生産アプリケーションには、6M と呼ばれる一種の特性要因図があり、機械、方法、材料、測定、労働力、自然力などの XNUMX つの側面から影響要因を分析します。
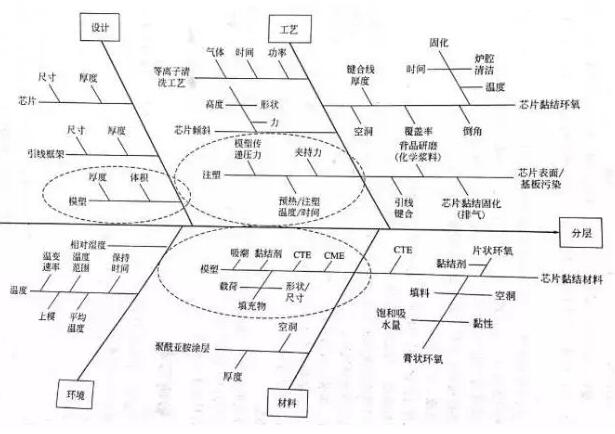
この写真は、プラスチック包装チップの剥離原因をフィッシュボーンダイアグラムで示したもので、デザイン、技術、環境、素材の4つの側面から分析しています。 特性要因図を通じて、影響を与えるすべての要因が明確に表示され、故障分析の優れた基盤となります。
障害の原因となった負荷のタイプ。
前のセクションで説明したように、パッケージの負荷タイプは、機械的負荷、熱的負荷、電気的負荷、放射線負荷、および化学的負荷に分類できます。
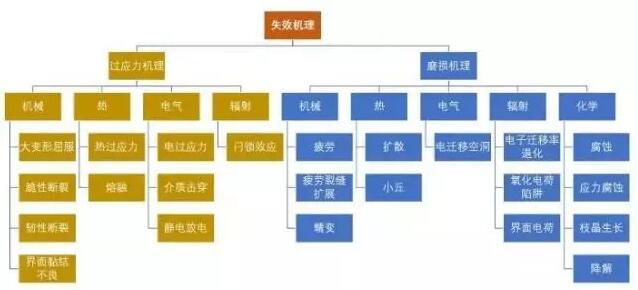
故障メカニズムの分類
機械的負荷:シリコンチップ上の充填粒子などにより加わる物理的衝撃、振動、応力(収縮応力など)、慣性力(宇宙船の巨大な加速度など)など。 これらの荷重に対する材料の応答は、弾性変形、塑性変形、反り、脆性破壊または柔軟破壊、界面剥離、疲労亀裂の発生と伝播、クリープおよびクリープ亀裂などとして現れることがあります。
熱負荷: ダイ接着剤の高温硬化、ワイヤボンディング前の予熱、成形プロセス、ポストキュア、隣接する部品の再処理、浸漬溶接、気相溶接、リフロー溶接などを含みます。 外部熱負荷により、熱膨張により材料のサイズが変化し、クリープ速度などの物理的特性も変化します。 たとえば、熱膨張係数の不一致 (CTE の不一致) が発生すると、局所的な応力が発生し、最終的にパッケージ構造の破損につながります。 過度の熱負荷は、デバイス内の可燃性物質の燃焼につながる可能性もあります。
電気負荷: 通電中の突然の感電、電圧の不安定、または突然の発振(接地不良など)によって引き起こされる電流変動、静電気放電、過電流ストレスなどを含みます。 これらの外部電気負荷は、絶縁破壊、電圧表面破壊、熱損失、または電気エネルギーのエレクトロマイグレーションを引き起こす可能性があります。 また、電食やデンドライトの成長も増加し、漏れ電流や熱劣化を引き起こす可能性があります。
化学負荷: 化学使用環境によって引き起こされる腐食、酸化、イオン表面樹枝状結晶の成長など。 湿気はプラスチック製の包装材料に浸透する可能性があるため、湿気の多い環境では、湿気がプラスチック製の包装機器に影響を与える主な問題となります。 プラスチックのパッケージング材料に吸収された水分は、プラスチックのパッケージング材料から触媒残留物を抽出し、金属ベース、半導体材料、およびチップに結合されたさまざまな界面に侵入する副生成物を形成し、デバイスの性能の低下または故障を引き起こす可能性があります。 。 たとえば、組み立て後にデバイス上に残ったフラックスは、プラスチック パッケージを通ってチップの表面に移動します。 高周波回路では、誘電特性の微妙な変化(吸湿後の誘電率や誘電正接の変化など)が非常に重要です。 高電圧コンバータやその他のデバイスでは、パッケージの耐圧の変更は非常に重要です。 さらに、一部のエポキシ ポリアミドおよびポリウレタンは、高温および高湿に長時間さらされると劣化 (「反転」と呼ばれることもあります) します。 通常、プラスチック包装材料がこの種の故障を起こしやすいかどうかを確認するために加速試験が使用されます。
異なる種類の荷重が適用されると、さまざまな故障メカニズムがプラスチック包装デバイスに同時に影響する可能性があることに注意してください。 たとえば、熱負荷により、パッケージ構造内の隣接する材料間に熱膨張係数の不一致が生じ、機械的故障が発生します。 その他の相互作用には、応力補助腐食、応力腐食割れ、フィールド誘起金属移動、パッシベーション層と電解質層の亀裂、湿熱によって引き起こされるパッケージの亀裂、温度によって引き起こされる化学反応の促進などが含まれます。 このような場合、障害メカニズムの総合的な影響は、必ずしも個々の影響の合計と等しくなりません。
包装欠陥の分類
実装不良には主に、リード変形、台座ずれ、反り、チップ割れ、層間剥離、ボイド、実装不均一、バリ、異物、硬化不完全などが含まれます。
リード線の変形
リード変形とは、通常、プラスチック封止材の流れによるリードの変位または変形を指し、通常、リードの最大横変位xとリードの長さlとの比x/Lで表されます。 リード線を曲げると、電気的短絡が発生する可能性があります (特に高密度 I/O デバイス パッケージの場合)。 曲げによる応力により、接合箇所にクラックが入ったり、接合強度が低下したりする場合があります。
ワイヤボンディングに影響を与える要因には、パッケージ設計、ワイヤレイアウト、ワイヤの材質とサイズ、成形材料の特性、ワイヤボンディングプロセスとパッケージングプロセスなどが含まれます。 ワイヤの曲げに影響を与えるワイヤパラメータには、ワイヤ直径、ワイヤ長さ、ワイヤ破断荷重、ワイヤ密度などが含まれます。
ベースオフセット
オフセットとは、チップを支持するキャリア(チップベース)の変形やオフセットを指します。
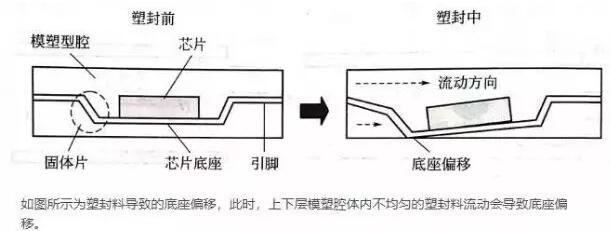
図に示すように、成形材料によってベースのオフセットが発生します。このとき、上下の成形キャビティ内の成形材料の流れが不均一になり、ベースオフセットが発生します。
ベースのオフセットに影響を与える要因としては、プラスチックパッケージの流動性、リードフレームの組立設計、プラスチックパッケージとリードフレームの材料特性などが挙げられます。 TSOP や TQFP などのパッケージング デバイスは、リード フレームが薄いため、ベース オフセットやピンの変形が発生しやすくなります。
反り
反りとは、パッケージ化されたデバイスが面外で曲がったり変形したりすることを指します。 プラスチックパッケージングプロセスによって生じる反りは、層間剥離やチップクラックなどの一連の信頼性問題を引き起こします。 反りは一連の製造上の問題にもつながります。たとえば、プラスチック ボール グリッド アレイ (PBGA) デバイスでは、反りははんだボールの共平面性の低下につながり、プリント基板に組み立てられるデバイスのリフローはんだ付けプロセスで実装上の問題が発生します。
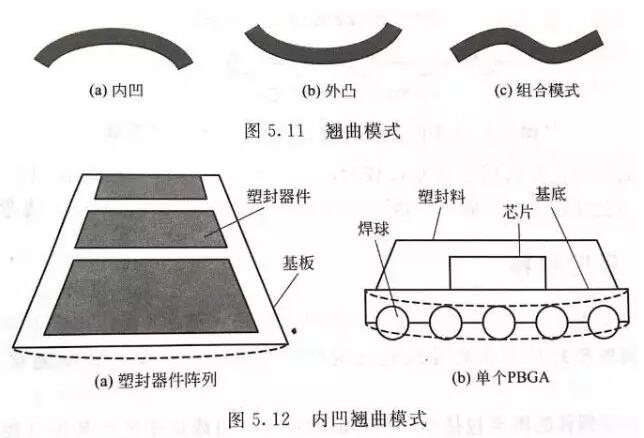
ワーピング モードには、凹面モード、凸面モード、および複合モードが含まれます。
反りの原因には主に CTE の不一致と硬化/圧縮収縮が含まれます。 当初、後者はあまり注目されませんでした。綿密な研究により、成形材料の化学収縮も IC デバイス、特にチップの上側と下側で厚さが異なるパッケージング デバイスの反りに重要な役割を果たしていることがわかりました。 プラスチック包装材料は、硬化および後硬化の過程で、高い硬化温度で化学収縮が発生します。これを「熱化学収縮」といいます。 ガラス転移温度を上げ、Tg付近の熱膨張係数の変化を小さくすることで、硬化時の化学収縮を小さくすることができます。
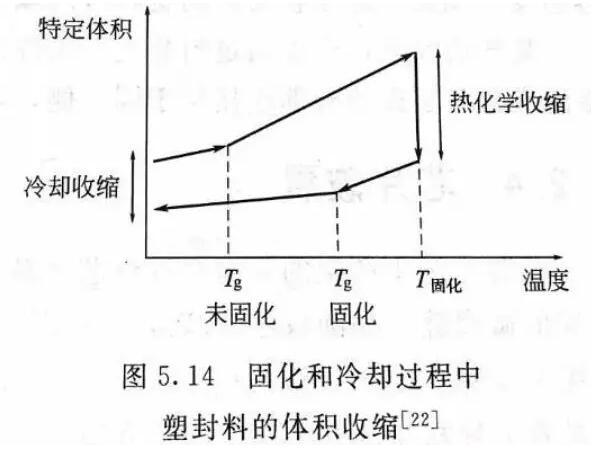
反りを引き起こす要因には、成形材料の成分、成形材料の水分、パッケージの幾何学的構造なども含まれます。 プラスチック包装の材料と成分、プロセスパラメータ、包装構造、包装前の環境を制御することで、包装の反りを最小限に抑えることができます。 場合によっては、電子部品の背面をパッケージングすることで反りを補正できる場合があります。 たとえば、大型のセラミック回路基板や多層基板の外部接続は同じ面に配置されており、バックパッケージ化することで反りを軽減できます。
切りくず破断
パッケージングプロセスで発生する応力により、チップにクラックが発生します。 通常、パッケージングプロセスは、前の組み立てプロセスで形成された微小亀裂を悪化させます。 あるいは、ウェーハチップの薄化、バックグラインド、およびチップボンディングはすべて、チップクラックの発生につながる可能性のあるステップです。
亀裂が入ったり、機械的に故障したチップには、必ずしも電気的な故障があるとは限りません。 チップ亀裂がデバイスの瞬間的な電気的故障につながるかどうかは、亀裂の成長経路にも依存します。 たとえば、チップの背面に亀裂が生じたとしても、敏感な構造には影響を及ぼさない可能性があります。
シリコンウェーハは薄くて脆いため、ウェーハレベルのパッケージではチップクラックが発生しやすくなります。 したがって、チップのクラックを防ぐために、トランスファーモールドプロセスにおけるクランプ圧力やモールド変換圧力などのプロセスパラメータを厳密に制御する必要があります。 3次元積層パッケージは積層工程によりチップクラックが発生しやすくなっています。 3Dパッケージングにおけるチップ破損に影響を与える設計要素には、チップスタック構造、基板厚さ、成形体積、モールドスリーブ厚さなどが含まれます。
層
または、弱い層間剥離とは、プラスチック シーリング コンパウンドとその隣接する材料の界面の間の剥離を指します。 層間剥離の位置は、プラスチック パッケージのマイクロ電子デバイスのどの領域でも発生する可能性があります。 また、パッケージングプロセス、パッケージング後の製造段階、またはデバイスの使用段階でも発生する可能性があります。
パッケージングによる接着界面の不良は、層間剥離を引き起こす主な要因です。 界面のボイド、パッケージング時の表面汚染、不完全な硬化はすべて、接着不良につながります。 その他の影響要因には、硬化および冷却中の収縮応力や反りなどがあります。 冷却プロセス中に、成形材料と隣接する材料の間の CTE の不一致も熱機械応力を引き起こし、層間剥離を引き起こします。
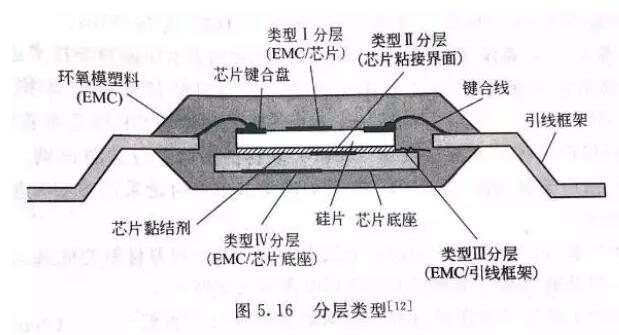
レイヤーはインターフェイスのタイプに応じて分類できます。
空洞
パッケージングプロセスでは、エポキシ材料に気泡が埋め込まれてボイドが形成されます。これは、トランスファーモールディング、充填、ポッティング、空気環境下でのプラスチックパッケージング材料の印刷など、パッケージングプロセスのどの段階でも発生する可能性があります。 空にするか掃除機をかけるなど、空気の量を最小限に抑えることで、空隙を減らすことができます。 真空圧力範囲は1~300Torr(760気圧はXNUMXTorr)であると報告されています。
シミュレーション解析によると、流動性を妨げるのはボトムメルトの前面とチップとの接触です。 メルトの前端の一部が上方に流れ、チップの周囲の大きな開口領域を通って金型の上部半分を満たします。 新たに形成されたメルト フロントと吸着されたメルト フロントが金型半体の上部領域に入り、気泡が形成されます。
不均一な梱包
プラスチックパッケージの厚みが不均一になると、反りや剥離が発生します。 トランスファーモールド、加圧モールド、流し込みパッケージング技術などの従来のパッケージング技術では、厚さが不均一なパッケージング欠陥が発生しにくいです。 ウエハレベルパッケージングは技術的特性上、プラスチックパッケージの厚みにばらつきが生じやすいです。
均一な厚さのプラスチック封止層を得るには、スクレーパーの取り付けを容易にするために、ウェーハキャリアを最小限の傾斜で固定する必要があります。 さらに、均一な厚さのプラスチック封止層を得るために、スクレーパの圧力を安定させるためにスクレーパの位置を制御する必要がある。
硬化前にフィラー粒子が集まって樹脂封止材の局所的に偏在すると、品質のばらつきや材料組成の不均一の原因となります。 プラスチック包装材料の混合が不十分であると、包装およびポッティングのプロセスで異なる品質現象が発生します。
粗い耳
ローエッジとは、成形ラインを通過し、プラスチックのパッケージングプロセスでデバイスのピンに堆積される成形材料を指します。
不十分なクランプ圧力はバリの主な原因です。 ピンに残った金型のカスが時間内に除去されないと、組立段階でさまざまな問題が発生します。 たとえば、次のパッケージング段階での接着や接着が不十分な場合などです。 樹脂漏れはまばらなバリです。
エキゾチックな粒子
パッケージング工程において、パッケージング材料が汚染された環境、設備、材料にさらされると、異物がパッケージング内に拡散し、パッケージング内の金属部品(IC チップやワイヤボンディングポイントなど)に集まり、損傷が発生します。腐食やその他の信頼性の問題につながります。
硬化が不完全
硬化時間が足りなかったり、硬化温度が低いと硬化が不完全になります。 また、2種類のポッティング材を注入する際、混合比がわずかにずれると硬化不良が発生します。 包装材の特性を最大限に発揮するには、包装材を完全に硬化させる必要があります。 多くの包装方法では、包装材料を完全に硬化させるために後硬化が許可されています。 さらに、梱包材の正確な割合を確保することに注意を払う必要があります。
パッケージ障害の分類
パッケージの故障はパッケージの組立段階やデバイスの使用段階で発生します。 特に、パッケージ化されたマイクロ電子デバイスがプリント基板上に組み立てられる場合、この問題が発生する可能性が高くなります。この段階では、デバイスは高いリフロー温度に耐える必要があり、これによりプラスチックのパッケージ材料の界面の層間剥離や亀裂が発生します。
層
前のセクションで述べたように、層間剥離とは、接着界面でプラスチック包装材料が隣接する材料から分離することを指します。 層間剥離を引き起こす可能性のある外部負荷および応力には、水蒸気、湿気、温度、およびそれらの複合影響が含まれます。
組み立て段階でよく発生する層間剥離の一種は水蒸気誘起層間剥離と呼ばれるもので、その破壊メカニズムは主に比較的高温での水蒸気圧によって引き起こされます。 パッケージデバイスをプリント基板に組み付ける際、はんだの溶融温度は220℃以上にする必要があり、成形材料のガラス転移温度(約110~200℃)よりもはるかに高くなります。 高いリフロー温度では、プラスチック包装材料と金属界面の間に存在する水蒸気が蒸発して水蒸気が形成され、発生した蒸気圧が材料間の熱的不整合、吸湿や膨張による応力などの要因とともに作用します。これにより、最終的には界面の結合が弱くなったり剥離したり、さらにはパッケージの破損につながることもあります。 従来の鉛ベースのはんだと比較して、鉛フリーはんだはリフロー温度が高く、層間剥離が起こりやすくなります。
吸湿膨張係数 (CHE)、湿気膨張係数 (CME) とも呼ばれます。
パッケージ界面への水分拡散の破壊メカニズムは、水蒸気や湿気によって引き起こされる層間剥離の重要な要因です。 湿気はパッケージを通して、またはリードフレームと成形材料の間の界面に沿って拡散する可能性があります。 モールディングコンパウンドとリードフレーム間の界面が十分に接着されている場合、湿気は主にプラスチックパッケージを通ってパッケージに侵入することがわかります。 しかし、この接合界面が不適切なパッケージング技術(接合温度による酸化、応力解放不足によるリードフレームの反り、過剰なトリミングやフォーマルストレスなど)によって劣化すると、接合面に剥離やマイクロクラックが発生します。湿気や水蒸気がこの経路に沿って容易に広がります。 さらに悪いことに、湿気により極性エポキシ接着剤の水和が起こり、界面での化学結合が弱まり、減少します。
良好な接着を実現するには、きれいな表面が重要な要件です。 表面の酸化は剥離を引き起こすことがよくあります (前の記事で述べたように)。たとえば、高温にさらされた銅合金のリードフレームは剥離を引き起こすことがよくあります。 窒素または他の合成ガスの存在は、酸化を避けるのに有益です。
プラスチック内の潤滑剤や接着促進剤は層間剥離を促進する可能性があります。 潤滑剤は成形材料を金型キャビティから分離するのに役立ちますが、界面剥離のリスクが高まります。 一方、接着促進剤は成形材料とチップ界面の間の良好な接着を確保できますが、金型キャビティから除去するのは困難です。
積層は水蒸気の拡散経路となるだけでなく、樹脂クラックの原因にもなります。 界面は亀裂が発生する場所であり、高い外部負荷がかかると亀裂は樹脂を通って伝播します。 その結果、チップベースのグランドと樹脂との剥離が最も樹脂クラックの原因となりやすく、その他の箇所の界面剥離は樹脂クラックにほとんど影響を及ぼさないことがわかった。
ガス誘起割れ(ポップコーン現象)
水蒸気による層状化がさらに進行すると、ガスによる亀裂が発生します。 パッケージ内の水蒸気が隙間から外に逃げるときにパチパチという音が発生し、ポップコーンの音によく似ているため、ポップコーン現象とも呼ばれます。 多くの場合、亀裂はチップのベースからプラスチック パッケージの底部まで広がります。 はんだ付けされた回路基板では、このようなクラックを目視検査で発見することは困難です。 QFP や TQFP などの大きくて薄いプラスチック包装形態は、ポップコーン現象を引き起こす可能性が最も高くなります。 さらに、デバイス面積に対するチップベース面積の比率が大きいデバイスや、プラスチック封止材の最小厚さに対するチップベース面積の比率が大きいデバイスでも発生しやすくなります。 ポップコーン現象には、ボンディング ディスクからのボンディング ボールの破損やボンディング ボールの下のシリコン ピットなど、他の問題が伴う場合があります。
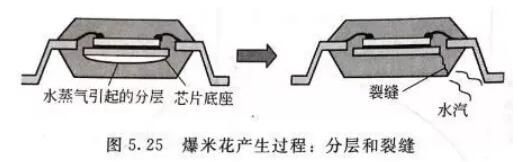
プラスチック パッケージング デバイスの亀裂は、通常、リード フレーム上の応力集中領域 (エッジやバリなど) から発生し、最も薄いプラスチック パッケージング領域で伝播します。 スタンピング工程で生じるリードフレーム表面の微小な変形です。バリがリードフレームの上面にくるようにプレス方向を変更したり、リードフレームをエッチング(金型プレス)することでクラックを軽減できます。
ポップコーン現象を減らすには、プラスチック包装装置内の湿気を減らすことが鍵となります。 プラスチックパッケージのデバイス内の水分を減らすために、高温でベーキングする方法を採用しています。 以前の研究では、パッケージ内の許容安全な水分含有量は約 1100 倍であることが判明しています。 10^-6(0.11 wt.%)。 125℃で24時間ベーキングすることで、パッケージ内に吸着した水分を完全に除去することができます。
脆性破壊
脆性破壊は、降伏強度が低く、弾性のない材料 (シリコン チップなど) でよく発生します。 材料に過剰な応力がかかると、空隙、介在物、不連続性などの小さな欠陥が原因で、突然の壊滅的な亀裂の伝播が発生します。
延性破壊
プラスチック包装材料は脆性および延性破壊モードを起こしやすく、これは主に温度、ポリマー樹脂の粘塑性特性、充填荷重などの環境および材料要因に依存します。 脆性シリコンフィラーを含む高荷重のプラスチック包装材料であっても、ポリマー樹脂の粘塑性特性により延性破壊が発生する可能性があります。
疲労亀裂
プラスチックシール材は限界強度範囲内で繰返し応力を受けると、蓄積疲労破壊により破壊します。 プラスチック包装材料にかかる湿潤、熱、機械的または総合的な負荷はすべて、周期的な応力を生成します。 疲労破壊は摩耗破壊機構の一種であり、通常、亀裂は不連続点や欠陥位置から発生します。
疲労メカニズムには 3 つの段階があります。亀裂の発生 (段階 ⅰ)。 安定した亀裂伝播(ステージⅡ)。 突然、不確実で壊滅的な障害 (ステージ III)。 繰り返し応力下で、ステージ ii の疲労亀裂の進展とは、亀裂の長さが着実に成長することを指します。 プラスチック包装材料の亀裂進展速度は、金属材料の疲労亀裂進展の代表値(約 3 倍)よりもはるかに高速です。
失敗を加速させる要因
また、湿気、温度、汚染物質などの環境物質の負荷とストレスにより、プラスチック製の包装装置の故障が加速します。 プラスチック包装技術は、包装破損において重要な役割を果たしており、プラスチック包装材料の水分拡散係数、飽和含水率、イオン拡散速度、熱膨張係数、吸湿膨張係数などが不良率に大きく影響します。 故障の加速につながる要因には、主に、湿気、温度、汚染物質、溶剤環境、残留応力、自然環境ストレス、製造および組み立ての負荷、および包括的な負荷ストレス条件が含まれます。
湿気は、プラスチックでカプセル化されたマイクロ電子デバイスの層間剥離、亀裂、腐食破損を促進する可能性があります。 湿気は、プラスチック包装装置の故障を促進する重要な要因です。 湿気による破損促進のメカニズムとしては、接着面の劣化、吸湿・膨張応力、水蒸気圧、イオンマイグレーション、プラスチック包装材料の特性変化などが挙げられます。
湿気はプラスチック包装材料のガラス転移温度 Tg、弾性率、体積抵抗率を変化させる可能性があります。温度も故障を加速する重要な要因です。通常、パッケージの故障に対する温度の影響を評価するために、成形材料のガラス転移温度、さまざまな材料の熱膨張と洗浄、およびそれによって引き起こされる熱機械応力に関連する温度グレードが使用されます。 包装の破損に対する温度のもう 1 つの影響要因は、温度に関連して包装材料の特性、水分拡散係数、および金属間拡散が変化することです。
汚染物質や溶剤による環境汚染物質は、故障の始まりと拡大の原因となります。汚染源には主に、大気汚染物質、湿気、フラックス残留物、プラスチック包装材料の不潔な例、熱劣化によって生成される腐食性要素、およびチップ接着剤から排出される副生成物(通常はエポキシ)が含まれます。 通常、プラスチックパッケージは腐食しませんが、プラスチックパッケージ内で水分や汚染物質が拡散し、金属部品に到達し、プラスチックパッケージの機器の金属部品が腐食することがあります。
残留応力チップ接合では単位応力が発生します。 応力レベルは主にチップの接合層の特性に依存します。 成形材料は他の包装材料に比べて収縮が大きいため、成形時に発生する応力は非常に大きくなります。 ストレステストチップを使用して、組み立てストレスを測定できます。
環境ストレス 自然環境下では、プラスチック製の包装材が劣化する場合があります。 劣化は重合結合の切断を特徴とし、固体ポリマーがモノマー、ダイマー、その他の低分子量種を含む粘稠な液体に変化することがよくあります。 高温や閉鎖環境では、劣化が促進されることがよくあります。 太陽光に含まれる紫外線や大気中のオゾン層は強力な劣化触媒となり、エポキシ樹脂の分子鎖を切断して劣化を引き起こす可能性があります。 プラスチック包装装置を劣化しやすい環境から隔離したり、耐劣化性のあるポリマーを採用したりすることで劣化を防ぐ方法があります。 高温多湿の環境で使用する必要がある製品には、劣化防止ポリマーが必要です。
製造・組立負荷 高温、低温、温度変化、動作負荷、プラスチック封止材の流動によりボンディングワイヤやチップベースにかかる負荷などの製造・組立条件により、パッケージの故障が発生する可能性があります。 プラスチック包装装置の組み立て時のポップコーン現象はその典型的な例です。
包括的な負荷ストレス条件 製造、組立、または運転のプロセスでは、温度や湿度などの故障促進要因が同時に存在することがよくあります。 負荷とストレス条件が組み合わされると、故障がさらに加速することがよくあります。 この機能は、欠陥のある部品をスクリーニングし、脆弱なパッケージ デバイスを特定する目的で、加速テスト設計に適用されることがよくあります。
故障解析の概要
一般的には、故障モードや故障現象に応じて、故障現象の再現活動をシミュレーションし、分析と検証を通じて故障の原因を突き止め、故障のメカニズムを解明します。 製品の品質向上、技術開発・改良、製品の修理、故障事故の調停などにおいて、実用上大きな意義があります。
故障解析プロセス
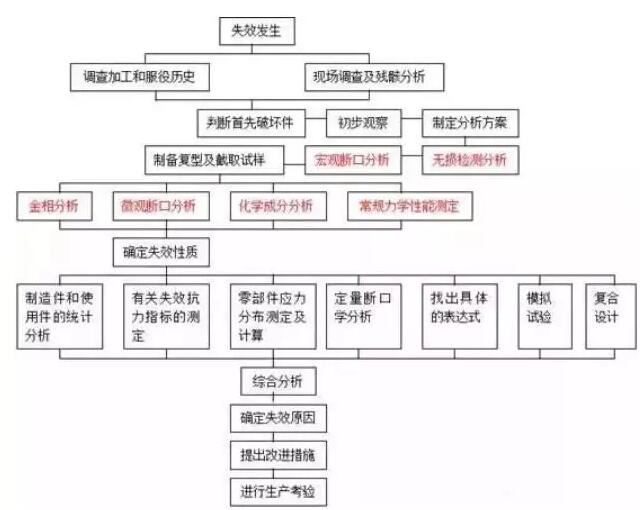
图1 故障解析プロセス
各種材料の故障解析・検出方法
1. PCB/PCBA の故障解析
さまざまなコンポーネントのキャリアおよび回路信号伝送のハブとして、PCB は電子情報製品の最も重要かつ重要な部分となっており、その品質と信頼性レベルが機器全体の品質と信頼性を決定します。
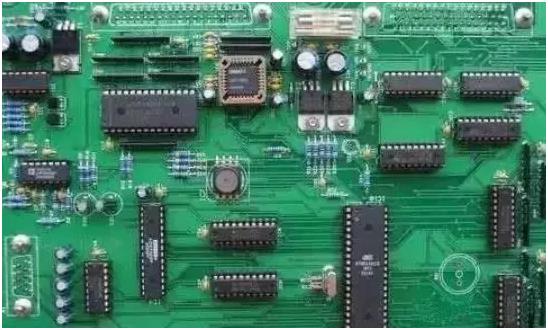
図2 PCB/PCBA
故障モード
プレートの爆発、剥離、ショート、膨れ、溶接不良、腐食移行など
共通手段
非破壊検査:
外観検査、X線透視検査、3D CT検査、C-SAM検査、赤外線熱画像検査
表面元素分析:
走査型電子顕微鏡とエネルギースペクトル分析(SEM/EDS)
微小赤外線分析 (FTIR)
オージェ電子分光法 (AES)
X線光電子分光法(XPS)
二次イオン質量分析法(TOF-SIMS)
熱分析:
示差走査熱量測定(DSC)
機械分析 (TMA)
熱分析(TGA)
動的機械分析(DMA)
熱伝導率(定常熱流法、レーザー散乱法)
電気的性能試験:
耐電圧、耐電圧、誘電率、エレクトロマイグレーション
破壊性能試験:
染色と浸透剤の検出
2. 電子部品の故障解析
電子部品技術の急速な発展と信頼性の向上は、現代の電子機器の基礎を築きました。コンポーネントの信頼性作業の基本的なタスクは、コンポーネントの信頼性を向上させることです。
図3 電子部品
故障モード
断線、短絡、漏電、機能障害、電気的パラメータのドリフト、不安定障害など
共通手段
電気測定: 接続テスト、電気パラメータテスト、機能テスト。
非破壊検査:
開口技術(機械的開口、化学的開口、レーザー開口)
パッシベーション技術(化学エッチング、プラズマエッチング、機械研磨)
微量分析技術(FIB、CP)
サンプル前処理技術:
開口技術(機械的開口、化学的開口、レーザー開口)
パッシベーション技術(化学エッチング、プラズマエッチング、機械研磨)
微量分析技術(FIB、CP)
顕微鏡による形態解析:
光学解析技術走査型電子顕微鏡の二次電子画像技術
表面元素分析:
走査型電子顕微鏡とエネルギースペクトル分析(SEM/EDS)
オージェ電子分光法 (AES)
X線光電子分光法(XPS)
二次イオン質量分析法 (SIMS)
非破壊分析技術:
X線透視検査三次元透視技術反射型走査型音響顕微鏡 (C-SAM)
3.材料破損解析
社会の進歩と科学技術の発展に伴い、金属製品は産業、農業、科学技術、人々の生活に広く使用されており、金属材料の品質にはさらに注意を払う必要があります。
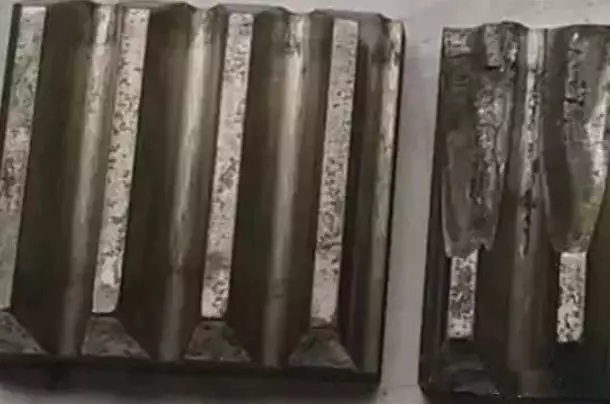
図4 船舶用ディーゼルエンジンのクランクシャフトギヤ
故障モード
不適切な設計、材料欠陥、鋳造欠陥、溶接欠陥、熱処理欠陥。
共通手段
材料の微細構造分析:
金属組織分析
X線相構造解析
表面残留応力解析
金属の粒度
組成分析:直読分光計、X線光電子分光法(XPS)、オージェ電子分光法(AES)など
相分析: X 線回折 (XRD)
残留応力解析:X線応力試験機
機械性能解析:万能試験機、衝撃試験機、硬さ試験機など
機械性能解析:万能試験機、衝撃試験機、硬さ試験機など
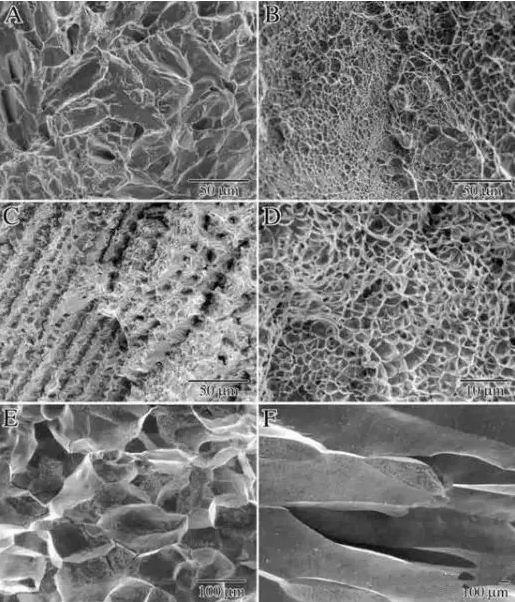
図5 引張試験材破面のSEM画像
4. 高分子材料の破損解析
ポリマー技術の一般的な開発傾向は、高性能、高機能、複雑、インテリジェント、グリーンです。 まったく新しい技術要件と製品への高い需要のため、製品の品質を向上させ、プロセスを改善し、責任を仲裁するためには、故障分析によって故障の根本原因とメカニズムを見つける必要があります。
図 6 スプレーフリーのプラスチック
故障モード
割れ、ひび割れ、層間剥離、腐食、膨れ、コーティングの剥離、変色、摩耗不良。
共通手段
成分分析:
フーリエ変換赤外分光計 (FTIR)
顕微共焦点ラマン分光計(ラマン)
走査型電子顕微鏡とエネルギースペクトル分析(SEM/EDS)
蛍光X線分析法(XRF)
ガスクロマトグラフィー質量分析法 (GC-MS)
熱分解ガスクロマトグラフィー質量分析 (PGC-MS)
核磁気共鳴分析 (NMR)オージェ電子分光法 (AES)
X線光電子分光法(XPS)
X線回折装置(XRD)
飛行時間型二次イオン質量分析法 (TOF-SIMS)
熱分析:
示差走査熱量測定(DSC)
機械分析 (TMA)
熱分析(TGA)
動的機械分析(DMA)
熱伝導率(定常熱流法、レーザー散乱法)
亀裂解析:
熱分解ガスクロマトグラフィー質量分析法ゲル透過クロマトグラフィー (GPC)
メルトインデックステスト (MFR)
破壊解析:
走査型電子顕微鏡(SEM)、X線エネルギー分析装置(EDS)など
物理的パフォーマンスの分析:
硬さ試験機、引張試験機、万能試験機など
5. 複合材料の破壊解析
複合材料は、異なる特性を持つ 2 つ以上の材料を組み合わせたものです。 比強度が高く、靱性が高く、耐環境性に優れているという利点があり、実用生産に広く使用されています。
故障モード
欠損、変色不良、腐食、機械的特性不足など
共通手段
非破壊検査:
X線検出技術(X線、γ線、中性子線など)、工業用CT、コンプトン後方散乱イメージング(CST)技術、超音波検出技術(透過法、パルス反射法、タンデム法)、赤外線熱波検出技術、アコースティック・エミッション検出技術、渦電流検出技術、マイクロ波検出技術、レーザーホログラフィック検出技術など
成分分析:
蛍光X線分析法(XRF)など、高分子材料の破損解析における組成分析を参照。
熱分析:
重量分析 (TG)、示差走査熱量分析 (DSC)、静的熱機械分析 (TMA)、動的熱機械分析 (DMTA)、および動的誘電分析 (DETA)。
破壊実験:
分析(金属組織断面、集束イオンビーム(FIB)サンプル前処理、イオンミリング(CP)サンプル前処理)
6. 塗装・コーティングの故障解析
故障モード
デラミネーション、クラック、腐食、フクレ、塗装・メッキの剥がれ、変色不良等。
共通手段
成分分析:
ポリマー材料の破損解析を参照してください。
熱分析:
ポリマー材料の破損解析を参照してください。
破壊解析:
ボリューム顕微鏡(OM)走査電子顕微鏡分析 (SEM)
物理的性質:
引張強さ、曲げ強さなど
シミュレーションテスト(必要な場合)
同じ動作条件下でテストするか、模擬動作条件下でテストします。
分析結果の提出
1) 失敗の性質と原因を提示します。
2)再発防止策(提案)を出します
3) 故障解析報告書を提出します。
概要: 故障分析は経験と科学を組み合わせたものです。 障害エンジニアは医師のようなものです。 プロセス設計の開始時に、予防措置を講じる必要があります。 製品が工場から出荷された後、隠れた危険性と予防策を見つけるために身体検査が行われます。 測定値を与えてください。 血液検査、レントゲン、超音波検査など、さまざまな手段で原因を突き止めます。検査データに基づいて症状を分析し、適切な薬を処方し、改善策を講じます。
概要: 故障分析は経験と科学を組み合わせたものです。 障害エンジニアは医師のようなものです。 プロセス設計の開始時に、予防措置を講じる必要があります。 製品が工場から出荷された後、隠れた危険性と予防策を見つけるために身体検査が行われます。 測定値を与えてください。 血液検査、レントゲン、超音波検査など、さまざまな手段で原因を突き止めます。検査データに基づいて症状を分析し、適切な薬を処方し、改善策を講じます。
関連する推奨事項
Slkor Micro ULN2003AU:耐電圧50V、500mA、SOP-16ダーリントントランジスタアレイ
2026-10-22
531
SLKORMICRO TL431:36V調整可能3端子シャント電圧リファレンス、SOT-23 / TO-92パッケージ
2026-10-21
804
Slkormicro SL2312 NチャネルパワーMOSFET:20V 5A SOT-23 パワースイッチFET
2026-10-20
554
Slkor SL-FW-TRS-5.5D1 温度センサー アプリケーションソリューション
2026-07-28
5437





 粤公网安备44030002007346号