
























خط تلفن خدمات
مزایا

مزایا
قابلیت اطمینان بسته بندی الکترونیکی (عیب بسته بندی، خرابی و غیره)، این مقاله یک روایت روشن را ارائه کرد!
2022-03-17
423
دستگاه الکترونیکی یک سیستم بسیار پیچیده است و عیوب و خرابی در فرآیند بسته بندی نیز بسیار پیچیده است. بنابراین، مطالعه عیوب و خرابی های بسته بندی نیازمند درک سیستماتیک فرآیند بسته بندی است، به طوری که علل عیوب را از زوایای مختلف تجزیه و تحلیل کند.
مکانیسم خرابی بسته بندی را می توان به دو دسته اضافه بار و سایش تقسیم کرد. خرابی ناشی از اضافه بار معمولاً آنی و فاجعهبار است. ساییدگی آسیب تجمعی درازمدت است که معمولاً ابتدا کاهش عملکرد و سپس خرابی تجهیزات را نشان می دهد. انواع خرابی را می توان به بار مکانیکی، بار حرارتی، بار الکتریکی، بار تشعشعی و بار شیمیایی تقسیم کرد.
عوامل زیادی مانند ترکیب و خواص مواد، طراحی بسته بندی، شرایط محیطی و پارامترهای فرآیند بر عیوب و خرابی های بسته بندی تأثیر می گذارند. تعیین عوامل تأثیرگذار و فرض اساسی جلوگیری از عیوب و خرابی بسته بندی. عوامل موثر را می توان با آزمایش یا شبیه سازی تعیین کرد و به طور کلی از روش مدل فیزیکی و روش پارامتر عددی استفاده می شود. برای عیوب پیچیدهتر و مکانیسمهای خرابی، اغلب از روش آزمون و خطا برای تعیین عوامل تأثیرگذار کلیدی استفاده میشود، اما این روش به زمان آزمایش طولانی و اصلاح تجهیزات نیاز دارد که ناکارآمد و پرهزینه است.
در فرآیند تحلیل مکانیسم شکست، استفاده از نمودار استخوان ماهی (نمودار علیت) برای نشان دادن عوامل تأثیرگذار، روشی رایج در صنعت است. نمودار استخوان ماهی می تواند رابطه بین علل پیچیده و عوامل موثر و عیوب بسته بندی را توضیح دهد و همچنین می تواند علل مختلف را تشخیص داده و آنها را طبقه بندی کند. در کاربرد تولید، نوعی نمودار استخوان ماهی به نام 6Ms وجود دارد: تجزیه و تحلیل عوامل تأثیرگذار از شش بعد مانند ماشین، روش، مواد، اندازهگیری، نیروی انسانی و نیروهای طبیعی.
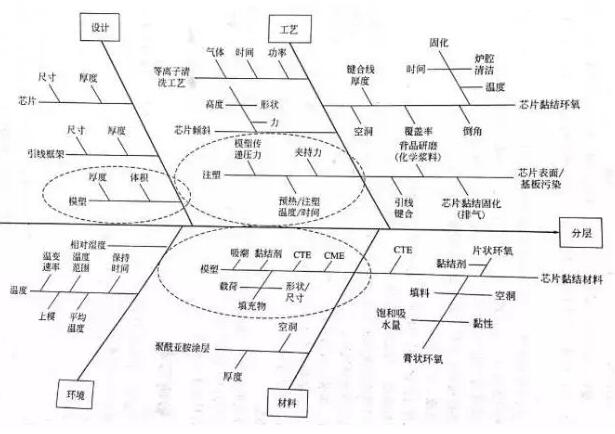
این تصویر نمودار استخوان ماهی را نشان می دهد که دلایل لایه برداری تراشه های بسته بندی پلاستیکی را نشان می دهد و از چهار جنبه طراحی، فناوری، محیط و مواد مورد تجزیه و تحلیل قرار گرفته است. از طریق نمودار استخوان ماهی، تمام عوامل تأثیرگذار به وضوح نمایش داده می شوند، که پایه خوبی برای تجزیه و تحلیل شکست ایجاد می کند.
نوع باری که باعث خرابی شده است.
همانطور که در قسمت قبل ذکر شد، انواع بار پکیج ها را می توان به بارهای مکانیکی، حرارتی، الکتریکی، تشعشعی و شیمیایی تقسیم کرد.
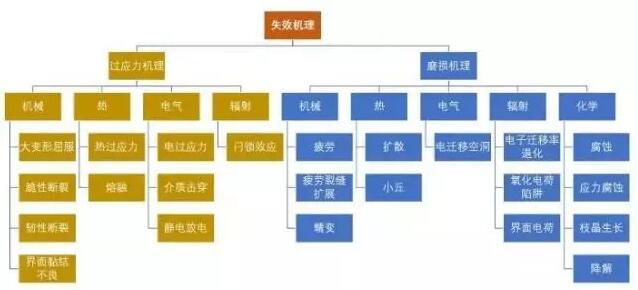
طبقه بندی مکانیسم شکست
بار مکانیکی: شامل ضربه فیزیکی، ارتعاش، تنش (مانند تنش انقباض) و نیروی اینرسی (مانند شتاب عظیم فضاپیما) که از پر کردن ذرات روی تراشه سیلیکونی و غیره وارد میشود. پاسخ مواد به این بارها ممکن است به صورت تغییر شکل الاستیک، تغییر شکل پلاستیک، تاب خوردگی، شکستگی شکننده یا انعطاف پذیر، لایه لایه شدن سطح مشترک، ایجاد و انتشار ترک های خستگی، ترک های خزشی و خزشی و غیره ظاهر شود.
بار حرارتی: از جمله دمای بالای عمل آوری چسب قالب، پیش گرم کردن قبل از اتصال سیم، فرآیند قالب گیری، پس از پخت، پردازش مجدد اجزای مجاور، جوش غوطه وری، جوشکاری فاز گاز و جوش مجدد جریان و غیره. بار حرارتی خارجی به دلیل انبساط حرارتی، اندازه مواد را تغییر می دهد و همچنین خواص فیزیکی مانند سرعت خزش را تغییر می دهد. به عنوان مثال، عدم تطابق ضریب انبساط حرارتی (عدم تطابق CTE) رخ می دهد که منجر به تنش موضعی و در نهایت منجر به خرابی ساختار بسته بندی می شود. بار حرارتی بیش از حد ممکن است حتی منجر به احتراق مواد قابل اشتعال در دستگاه شود.
بار الکتریکی: شامل نوسان جریان، تخلیه الکترواستاتیک، استرس بیش از حد جریان و غیره ناشی از شوک الکتریکی ناگهانی، ناپایداری ولتاژ یا نوسان ناگهانی در حین انتقال جریان (مانند اتصال زمین ضعیف). این بارهای الکتریکی خارجی ممکن است منجر به شکست دی الکتریک، شکست سطح ولتاژ، تلفات حرارتی یا مهاجرت الکتریکی انرژی الکتریکی شود. همچنین ممکن است خوردگی الکترولیتی و رشد دندریت را افزایش داده و باعث جریان نشتی و تخریب حرارتی شود.
بار شیمیایی: شامل خوردگی، اکسیداسیون و رشد دندریت سطح یونی ناشی از محیط استفاده شیمیایی. از آنجایی که رطوبت می تواند از طریق مواد بسته بندی پلاستیکی نفوذ کند، رطوبت مشکل اصلی دستگاه های بسته بندی پلاستیکی در محیط های مرطوب است. رطوبت جذب شده توسط مواد بسته بندی پلاستیکی می تواند بقایای کاتالیزور را از مواد بسته بندی پلاستیکی استخراج کند و محصولات جانبی را تشکیل دهد که وارد پایه فلزی، مواد نیمه هادی و رابط های مختلف متصل به تراشه می شود و باعث تخریب یا حتی خرابی عملکرد دستگاه می شود. . به عنوان مثال، شار باقی مانده بر روی دستگاه پس از مونتاژ از طریق بسته بندی پلاستیکی به سطح تراشه منتقل می شود. در مدارهای فرکانس بالا، تغییرات جزئی خواص دی الکتریک (مانند تغییرات ثابت دی الکتریک و ضریب اتلاف پس از جذب رطوبت) بسیار حیاتی است. در مبدل های فشار قوی و سایر دستگاه ها، تغییر ولتاژ خرابی پکیج بسیار مهم است. علاوه بر این، برخی از پلی آمیدهای اپوکسی و پلی یورتان ها در صورت قرار گرفتن در معرض دمای بالا و رطوبت بالا برای مدت طولانی تجزیه می شوند (گاهی اوقات "معکوس" نامیده می شود). معمولاً برای تشخیص اینکه آیا مواد بسته بندی پلاستیکی مستعد این نوع خرابی هستند یا خیر، از آزمایش های تسریع شده استفاده می شود.
لازم به ذکر است که وقتی انواع مختلف بار اعمال می شود، مکانیسم های خرابی مختلف ممکن است به طور همزمان بر روی دستگاه های بسته بندی پلاستیکی تعامل داشته باشند. به عنوان مثال، بار حرارتی باعث عدم تطابق ضریب انبساط حرارتی بین مواد مجاور در ساختار پکیج می شود که باعث خرابی مکانیکی می شود. سایر فعل و انفعالات عبارتند از خوردگی به کمک تنش، ترک خوردگی تنش، مهاجرت فلز ناشی از میدان، ترک در لایه غیرفعال و لایه الکترولیت، ترک خوردگی بسته بندی ناشی از گرمای مرطوب، و شتاب واکنش شیمیایی ناشی از دما و غیره. در این موارد، اثرات جامع مکانیسمهای شکست لزوماً برابر با مجموع اثرات فردی نیست.
طبقه بندی عیوب بسته بندی
عیوب بسته بندی عمدتاً شامل تغییر شکل سرب، انحراف پایه، تاب خوردگی، ترک خوردگی براده، لایه لایه شدن، حفره ها، بسته بندی ناهموار، سوراخ ها، ذرات خارجی و پخت ناقص است.
تغییر شکل سیم سرب
تغییر شکل سرب معمولاً به جابجایی یا تغییر شکل سرب ناشی از جریان مواد آب بندی پلاستیکی اشاره دارد که معمولاً با نسبت x/L بین حداکثر جابجایی جانبی x سرب و طول l سرب بیان می شود. خم شدن لیدها ممکن است باعث اتصال کوتاه الکتریکی شود (به ویژه در بسته های دستگاه ورودی/خروجی با چگالی بالا). گاهی اوقات تنش ناشی از خمش منجر به ترک خوردن نقاط اتصال یا کاهش استحکام پیوند می شود.
عوامل موثر بر اتصال سیم شامل طراحی بسته بندی، چیدمان سیم، جنس و اندازه سیم، خواص ترکیب قالب گیری، فرآیند اتصال سیم و فرآیند بسته بندی و غیره است. پارامترهای سیم که بر خمش سیم تأثیر می گذارند عبارتند از: قطر سیم، طول سیم، بار قطع شدن سیم، چگالی سیم و غیره.
افست پایه
افست به تغییر شکل و آفست حامل (پایه تراشه) که از تراشه پشتیبانی می کند، اشاره دارد.
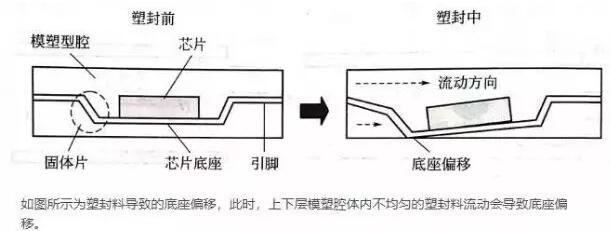
همانطور که در شکل نشان داده شده است، جبران پایه ناشی از ترکیب قالب گیری است. در این زمان، جریان ناهموار ترکیب قالبگیری در حفرههای قالبگیری بالا و پایین، باعث افست پایه میشود.
عوامل موثر بر افست پایه شامل سیال بودن بسته پلاستیکی، طراحی مونتاژ قاب سربی و خواص مواد بسته بندی پلاستیکی و قاب سرب می باشد. دستگاه های بسته بندی مانند TSOP و TQFP به دلیل قاب سربی نازک مستعد تغییر شکل پایه و تغییر شکل پین هستند.
پیچ و تاب
تاب برداشتن به خم شدن و تغییر شکل دستگاه های بسته بندی شده در خارج از صفحه اشاره دارد. پیچ خوردگی ناشی از فرآیند بسته بندی پلاستیکی منجر به یک سری مشکلات قابلیت اطمینان مانند لایه لایه شدن و ترک خوردگی تراشه می شود. تاب برداشتن نیز منجر به یک سری مشکلات در تولید خواهد شد. به عنوان مثال، در دستگاههای آرایه شبکه توپ پلاستیکی (PBGA)، تابخوردگی منجر به هم سطحی ضعیف توپهای لحیم میشود، که منجر به مشکلات نصب در فرآیند لحیم کاری مجدد دستگاههای مونتاژ شده روی بردهای مدار چاپی میشود.
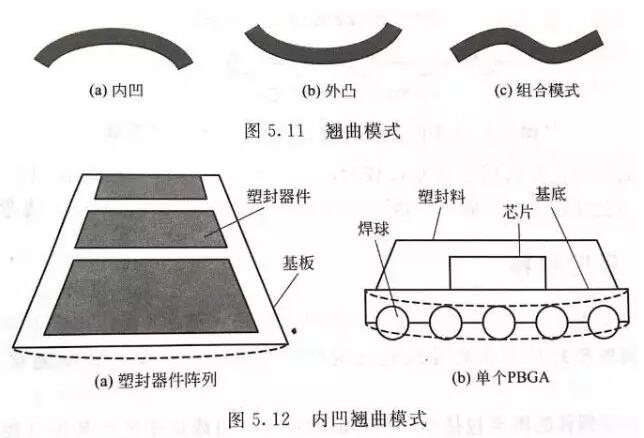
حالت های تاب دار شامل حالت های مقعر، محدب و ترکیبی است.
علل تاب خوردگی عمدتاً شامل عدم تطابق CTE و انقباض خشک / فشرده سازی است. در ابتدا مورد دوم چندان مورد توجه قرار نگرفت. تحقیقات عمیق نشان داد که انقباض شیمیایی ترکیب قالبگیری نقش مهمی در تاب خوردگی دستگاههای آیسی، بهویژه در دستگاههای بستهبندی با ضخامتهای مختلف در دو طرف بالا و پایین تراشه دارد. در فرآیند پخت و پس از کیورینگ، انقباض شیمیایی مواد بسته بندی پلاستیکی در دمای پخت بالا رخ می دهد که به آن "انقباض ترموشیمیایی" می گویند. با افزایش دمای انتقال شیشه ای و کاهش تغییر ضریب انبساط حرارتی در نزدیکی Tg می توان انقباض شیمیایی در طول پخت را کاهش داد.
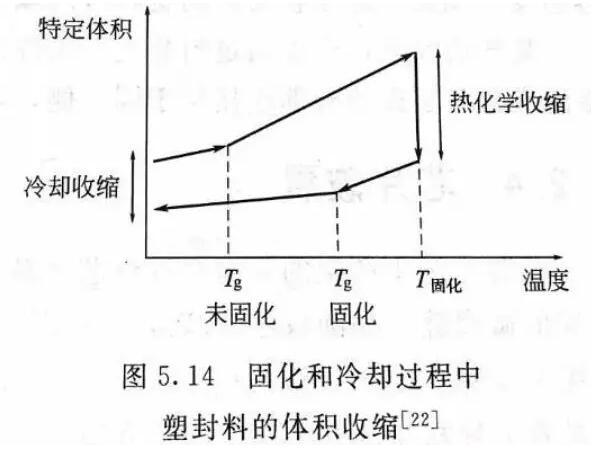
عواملی که منجر به تاب خوردگی می شوند نیز شامل ترکیبات قالب گیری، رطوبت ترکیب قالب گیری، ساختار هندسی بسته بندی و غیره می باشد. با کنترل مواد و اجزای بسته بندی پلاستیکی، پارامترهای فرآیند، ساختار بسته بندی و محیط پیش بسته بندی، می توان تاب برداشتن بسته بندی را به حداقل رساند. در برخی موارد، تاب خوردگی را می توان با بسته بندی پشت قطعات الکترونیکی جبران کرد. به عنوان مثال، اتصالات خارجی بردهای مدار سرامیکی بزرگ یا بردهای چند لایه در یک طرف قرار دارند و بسته بندی پشتی آنها می تواند تاب خوردگی را کاهش دهد.
پارگی تراشه
استرس ایجاد شده در فرآیند بسته بندی باعث ترک خوردن تراشه می شود. فرآیند بسته بندی معمولاً ریزترک های ایجاد شده در فرآیند مونتاژ قبلی را تشدید می کند. یا نازک شدن تراشه ویفر، آسیاب پشتی و چسباندن تراشه همه مراحلی هستند که ممکن است منجر به شروع ترک تراشه شوند.
تراشه های ترک خورده و از کار افتاده از نظر مکانیکی لزوماً خرابی الکتریکی ندارند. اینکه آیا ترک تراشه منجر به از کار افتادن برق آنی دستگاه می شود یا خیر، به مسیر رشد ترک نیز بستگی دارد. به عنوان مثال، اگر ترک در پشت تراشه ظاهر شود، ممکن است هیچ ساختار حساسی را تحت تأثیر قرار ندهد.
از آنجایی که ویفرهای سیلیکونی نازک و شکننده هستند، ترک خوردگی تراشه در بستههای سطح ویفر بیشتر اتفاق میافتد. بنابراین، پارامترهای فرآیند مانند فشار بستن و فشار تبدیل قالبگیری در فرآیند قالبگیری انتقالی باید به شدت کنترل شوند تا از ترک خوردن تراشه جلوگیری شود. ترک خوردگی تراشه در بسته بندی انباشته سه بعدی به دلیل فرآیند لمینیت آسان است. عوامل طراحی که بر شکستگی تراشه در بسته بندی های سه بعدی تاثیر می گذارند شامل ساختار پشته تراشه، ضخامت بستر، حجم قالب گیری، ضخامت آستین قالب و غیره است.
لایه
یا لایه لایه شدن ضعیف به جدایی بین ترکیب آب بندی پلاستیک و رابط مواد مجاور آن اشاره دارد. موقعیت لایه لایه شدن ممکن است در هر ناحیه ای در دستگاه میکروالکترونیک بسته پلاستیکی رخ دهد. همچنین ممکن است در فرآیند بسته بندی، مرحله تولید پس از بسته بندی یا مرحله استفاده از دستگاه رخ دهد.
رابط اتصال ضعیف ناشی از بسته بندی عامل اصلی ایجاد لایه لایه است. فضای خالی رابط، آلودگی سطح در طول بسته بندی و پخت ناقص همگی منجر به اتصال ضعیف می شود. سایر عوامل موثر عبارتند از تنش انقباض و تاب خوردگی در طول پخت و خنک شدن. در طول فرآیند خنکسازی، عدم تطابق CTE بین ترکیب قالبگیری و مواد مجاور نیز منجر به تنش حرارتی مکانیکی میشود که منجر به لایهبرداری میشود.
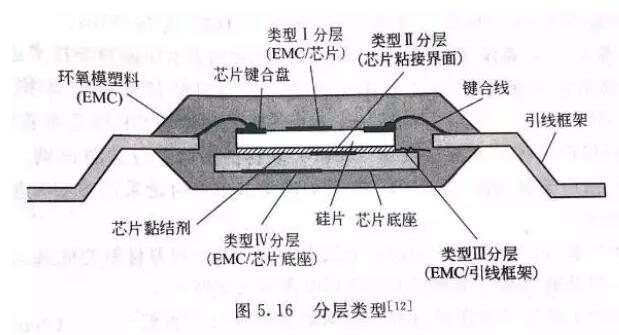
لایه ها را می توان بر اساس نوع رابط طبقه بندی کرد:
حفره
در فرآیند بستهبندی، حبابهایی در مواد اپوکسی جاسازی میشوند تا حفرههایی ایجاد کنند که میتواند در هر مرحله از فرآیند بستهبندی، از جمله قالبگیری انتقال، پر کردن، گلدانسازی و چاپ مواد بستهبندی پلاستیکی در محیط هوا رخ دهد. با به حداقل رساندن مقدار هوا، مانند تخلیه یا جاروبرقی، می توان فضاهای خالی را کاهش داد. گزارش شده است که محدوده فشار خلاء 1~300Torr است (یک فشار اتمسفر 760Torr است).
با توجه به تجزیه و تحلیل شبیه سازی، این تماس بین جلوی مذاب پایین و تراشه است که مانع از سیالیت می شود. بخشی از لبه جلویی مذاب به سمت بالا جریان می یابد و قسمت بالای قالب را تا نیمه از ناحیه باز بزرگ اطراف تراشه پر می کند. جلوی مذاب تازه تشکیل شده و جلوی مذاب جذب شده وارد قسمت بالایی نیمه قالب می شوند و در نتیجه حباب هایی را تشکیل می دهند.
بسته بندی ناهموار
ضخامت غیر یکنواخت بسته بندی پلاستیکی منجر به تاب برداشتن و لایه برداری می شود. فناوریهای سنتی بستهبندی، مانند قالبگیری انتقالی، قالبگیری تحت فشار و فناوری بستهبندی ریختهشده، به راحتی نمیتوانند عیبهای بستهبندی را با ضخامت ناهموار ایجاد کنند. بسته بندی در سطح ویفر به دلیل ویژگی های فنی آن به راحتی باعث ایجاد ضخامت بسته بندی پلاستیکی ناهموار می شود.
برای به دست آوردن ضخامت یکنواخت لایه آب بندی پلاستیکی، حامل ویفر باید با حداقل شیب ثابت شود تا نصب اسکراپر تسهیل شود. علاوه بر این، برای اطمینان از پایداری فشار اسکراپر، کنترل موقعیت اسکراپر ضروری است تا ضخامت یکنواخت لایه آب بندی پلاستیکی به دست آید.
قبل از سخت شدن، هنگامی که ذرات پرکننده جمع می شوند و توزیع ناهمواری را در ناحیه محلی ترکیب آب بندی پلاستیک ایجاد می کنند، منجر به کیفیت متفاوت یا ترکیب مواد ناهموار می شود. اختلاط ناکافی مواد بسته بندی پلاستیکی منجر به پدیده های کیفی متفاوتی در فرآیند بسته بندی و گلدان می شود.
خود خشن
لبه خام به ترکیب قالبگیری اطلاق میشود که از خط قالبگیری عبور میکند و در فرآیند بستهبندی پلاستیکی روی پین دستگاه قرار میگیرد.
فشار ناکافی گیره عامل اصلی ایجاد فرز است. اگر بقایای قالب روی پین ها به موقع پاک نشود، مشکلات مختلفی را در مرحله مونتاژ به دنبال خواهد داشت. به عنوان مثال، چسبندگی یا چسبندگی ناکافی در مرحله بسته بندی بعدی. نشت رزین شکل نادری از فرز است.
ذرات عجیب و غریب
در فرآیند بسته بندی، اگر مواد بسته بندی در معرض محیط، تجهیزات یا مواد آلوده قرار گیرد، ذرات خارجی در بسته بندی پخش شده و روی قطعات فلزی بسته بندی (مانند تراشه های آی سی و نقاط اتصال سیم) جمع می شوند که منجر به به خوردگی و سایر مشکلات قابلیت اطمینان بعدی.
پخت ناقص
زمان پخت ناکافی یا دمای کم پخت منجر به پخت ناقص می شود. علاوه بر این، در ریختن دو ماده گلدانی، انحراف جزئی نسبت اختلاط منجر به پخت ناقص خواهد شد. به منظور به حداکثر رساندن ویژگی های مواد بسته بندی، لازم است از خشک شدن کامل مواد بسته بندی اطمینان حاصل شود. در بسیاری از روش های بسته بندی، پس کیورینگ برای اطمینان از پخت کامل مواد بسته بندی مجاز است. علاوه بر این، باید به اطمینان از نسبت دقیق مواد بسته بندی توجه شود.
طبقه بندی خرابی پکیج
خرابی بسته در مرحله مونتاژ بسته یا استفاده از دستگاه رخ می دهد. به خصوص زمانی که دستگاه میکروالکترونیک بسته بندی شده روی برد مدار چاپی مونتاژ می شود، احتمال وقوع آن بیشتر است. در این مرحله، دستگاه نیاز به تحمل دمای جریان مجدد بالایی دارد که منجر به لایه برداری یا ترک خوردن سطح مشترک مواد بسته بندی پلاستیکی می شود.
لایه
همانطور که در بخش قبل ذکر شد، لایه لایه شدن به جداسازی مواد بسته بندی پلاستیکی از مواد مجاور در رابط اتصال اشاره دارد. بارها و تنش های خارجی که ممکن است منجر به لایه برداری شود شامل بخار آب، رطوبت، دما و اثرات ترکیبی آنها می باشد.
نوعی لایه لایه شدن که اغلب در مرحله مونتاژ رخ می دهد لایه لایه شدن ناشی از بخار آب نامیده می شود و مکانیسم شکست آن عمدتاً فشار بخار آب در دمای نسبتاً بالا است. هنگامی که دستگاه بسته بر روی برد مدار چاپی مونتاژ می شود، دمای ذوب لحیم کاری باید به 220 درجه سانتیگراد یا حتی بالاتر برسد، که بسیار بالاتر از دمای انتقال شیشه ای ترکیب قالب گیری (حدود 110 تا 200 درجه سانتیگراد) است. در دمای جریان بالا، بخار آب موجود بین مواد بسته بندی پلاستیکی و رابط فلزی تبخیر می شود و بخار آب را تشکیل می دهد و فشار بخار تولید شده همراه با عواملی مانند عدم تطابق حرارتی بین مواد، تنش ناشی از جذب و انبساط رطوبت و غیره عمل می کند. که در نهایت منجر به باندینگ ضعیف یا لایه لایه شدن رابط می شود و حتی منجر به پارگی بسته می شود. در مقایسه با لحیمهای سنتی مبتنی بر سرب، لحیمهای بدون سرب دمای جریان مجدد بالاتری دارند و بیشتر مستعد لایهبرداری هستند.
ضریب انبساط جذب رطوبت (CHE)، همچنین به عنوان ضریب انبساط رطوبت (CME) شناخته می شود.
مکانیسم شکست انتشار رطوبت به رابط بسته بندی یک عامل مهم لایه لایه شدن ناشی از بخار آب و رطوبت است. رطوبت می تواند از طریق بسته بندی یا در امتداد سطح مشترک بین قاب سرب و ترکیب قالب گیری پخش شود. مشخص شده است که وقتی رابط بین ترکیب قالبگیری و قاب سرب به خوبی به هم متصل میشود، رطوبت عمدتاً از طریق بستهبندی پلاستیکی وارد بسته میشود. با این حال، زمانی که این رابط اتصال به دلیل تکنولوژی بسته بندی ضعیف (مانند اکسیداسیون ناشی از دمای اتصال، تاب برداشتن قاب سربی ناشی از آزاد نشدن تنش ناکافی، برش بیش از حد و تنش رسمی و غیره) تخریب شود، لایه لایه شدن و ریزترکهایی روی آن ایجاد میشود. طرح کلی بسته بندی، و رطوبت یا بخار آب به راحتی در این مسیر پخش می شود. بدتر از آن، رطوبت منجر به هیدراته شدن چسب اپوکسی قطبی می شود که باعث تضعیف و کاهش پیوند شیمیایی در سطح مشترک می شود.
سطح تمیز شرط کلیدی برای دستیابی به چسبندگی خوب است. اکسیداسیون سطح اغلب منجر به لایه برداری می شود (همانطور که در مقاله قبلی ذکر شد). به عنوان مثال، قاب های سرب آلیاژ مس در معرض دمای بالا اغلب منجر به لایه برداری می شود. وجود نیتروژن یا سایر گازهای مصنوعی برای جلوگیری از اکسیداسیون مفید است.
روان کننده ها و تقویت کننده های چسبندگی در پلاستیک ها می توانند لایه لایه شدن را افزایش دهند. روان کننده می تواند به جدا شدن ترکیب قالب گیری از حفره قالب کمک کند، اما خطر لایه لایه شدن رابط را افزایش می دهد. از طرف دیگر، تقویت کننده چسبندگی می تواند چسبندگی خوب بین ترکیب قالب گیری و رابط تراشه را تضمین کند، اما حذف آن از حفره قالب دشوار است.
لایه بندی نه تنها مسیری را برای انتشار بخار آب فراهم می کند، بلکه منبع ترک های رزین نیز می باشد. رابط محل شروع ترک است و ترک در هنگام قرار گرفتن در معرض بار خارجی زیاد از طریق رزین منتشر می شود. نتایج نشان می دهد که لایه لایه شدن بین زمین پایه تراشه و رزین به احتمال زیاد باعث ترک رزین می شود و لایه لایه شدن رابط در سایر موقعیت ها تأثیر کمی بر ترک رزین دارد.
ترک خوردن ناشی از گاز (پدیده پاپ کورن)
توسعه بیشتر طبقه بندی ناشی از بخار آب منجر به ترک خوردگی ناشی از گاز می شود. هنگامی که بخار آب بسته بندی از طریق ترک خارج می شود، صدای ترقه ایجاد می کند که بسیار شبیه به صدای پاپ کورن است، بنابراین به آن پدیده پاپ کورن نیز می گویند. ترک ها اغلب از پایه تراشه تا انتهای بسته پلاستیکی گسترش می یابند. در برد مدار لحیم شده، یافتن این ترک ها با بازرسی چشمی دشوار است. بسته بندی های پلاستیکی بزرگ و نازک مانند QFP و TQFP به احتمال زیاد پدیده پاپ کورن را تولید می کنند. علاوه بر این، در دستگاههایی با نسبت زیادی از سطح پایه تراشه به سطح دستگاه و نسبت زیادی از سطح پایه تراشه به حداقل ضخامت مواد درزگیر پلاستیکی نیز آسان است. پدیده پاپ کورن ممکن است با مشکلات دیگری از جمله شکستن توپ باندینگ از دیسک باندینگ و حفره های سیلیکونی زیر توپ باندینگ همراه باشد.
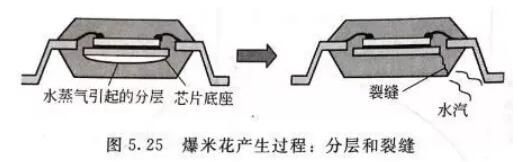
ترکها در دستگاههای بستهبندی پلاستیکی معمولاً از نواحی تمرکز تنش (مانند لبهها و سوراخها) روی قاب سربی منشأ میگیرند و در نازکترین ناحیه بستهبندی پلاستیکی منتشر میشوند. این تغییر شکل در اندازه کوچک سطح قاب سربی است که در فرآیند مهر زنی ایجاد می شود. تغییر جهت مهر زنی به طوری که فرزها در بالای قاب سربی قرار گیرند یا حکاکی قاب سرب (پرس قالب) می تواند ترک ها را کاهش دهد.
کاهش رطوبت در دستگاه های بسته بندی پلاستیکی کلید کاهش پدیده پاپ کورن است. روش پخت در دمای بالا را برای کاهش رطوبت دستگاه بسته بندی پلاستیکی اتخاذ کنید. مطالعات قبلی نشان داده است که میزان رطوبت مجاز در بسته بندی حدود 1100× است 10^-6 (0.11 درصد وزنی). پخت در دمای 125 درجه به مدت 24 ساعت می تواند رطوبت جذب شده در بسته را کاملاً از بین ببرد.
شکستگی شکننده
شکست شکننده اغلب در استحکام تسلیم کم و مواد غیر کشسان (مانند تراشه های سیلیکون) رخ می دهد. هنگامی که مواد تحت فشار بیش از حد قرار می گیرند، انتشار ناگهانی و فاجعه بار ترک از عیوب ریز مانند حفره ها، آخال ها یا ناپیوستگی ها سرچشمه می گیرد.
شکستگی شکل پذیر
مواد بسته بندی پلاستیکی مستعد حالت های شکست شکننده و انعطاف پذیر هستند که عمدتاً به عوامل محیطی و مواد از جمله دما، ویژگی های ویسکوپلاستیک رزین پلیمری و بار پرکننده بستگی دارد. حتی در مواد بسته بندی پلاستیکی پر بار حاوی پرکننده سیلیکونی شکننده، ممکن است شکستگی انعطاف پذیر به دلیل ویژگی های ویسکوپلاستیک رزین پلیمری رخ دهد.
ترک خستگی
هنگامی که مواد آب بندی پلاستیکی تحت فشار چرخه ای در محدوده مقاومت حدی قرار می گیرند، به دلیل شکستگی خستگی انباشته می شکند. بارهای مرطوب، حرارتی، مکانیکی یا جامع اعمال شده به مواد بسته بندی پلاستیکی همگی تنش چرخه ای ایجاد می کنند. شکست خستگی نوعی مکانیسم شکست سایش است و ترکها معمولاً در نقاط ناپیوسته یا موقعیتهای نقص ایجاد میشوند.
مکانیسم خستگی شامل سه مرحله است: شروع ترک (مرحله ⅰ). انتشار ترک پایدار (مرحله Ⅱ)؛ شکست ناگهانی، نامشخص و فاجعه بار (مرحله III). تحت تنش چرخه ای، انتشار ترک خستگی در مرحله ⅱ به رشد ثابت طول ترک اشاره دارد. نرخ رشد ترک مواد بسته بندی پلاستیکی بسیار بالاتر از مقدار معمول رشد ترک خستگی مواد فلزی است (حدود 3 برابر).
عواملی که شکست را تسریع می کنند
و بار و استرس مواد محیطی مانند رطوبت، دما و آلاینده ها باعث تسریع خرابی دستگاه های بسته بندی پلاستیکی می شود. فناوری بسته بندی پلاستیکی نقش کلیدی در شکست بسته بندی ایفا می کند، مانند ضریب انتشار رطوبت، رطوبت اشباع، نرخ انتشار یون، ضریب انبساط حرارتی و ضریب انبساط جذب رطوبت مواد بسته بندی پلاستیکی که به شدت بر میزان شکست تأثیر می گذارد. عواملی که منجر به شکست تسریع می شود عمدتاً شامل رطوبت، دما، آلاینده ها و محیط حلال، تنش پسماند، تنش طبیعی محیطی، بارهای تولید و مونتاژ و شرایط تنش بار جامع می باشد.
رطوبت می تواند لایه لایه شدن، شکستگی و خوردگی دستگاه های میکروالکترونیک محصور شده پلاستیکی را تسریع کند. رطوبت یک عامل تسریع کننده خرابی مهم در دستگاه های بسته بندی پلاستیکی است. مکانیسمهای مربوط به تسریع شکست ناشی از رطوبت شامل تخریب سطح پیوند، تنش جذب و انبساط رطوبت، فشار بخار آب، مهاجرت یونها و تغییر ویژگیهای مواد بستهبندی پلاستیکی است.
رطوبت می تواند دمای انتقال شیشه ای Tg، مدول الاستیک و مقاومت حجمی مواد بسته بندی پلاستیکی را تغییر دهد.دما یکی دیگر از عوامل کلیدی تسریع کننده خرابی است. معمولاً درجه حرارت مربوط به دمای انتقال شیشه ای ترکیب قالب گیری، انبساط حرارتی و شستشوی مواد مختلف و تنش حرارتی-مکانیکی ناشی از آن برای ارزیابی تأثیر دما بر خرابی بسته بندی استفاده می شود. یکی دیگر از عوامل تأثیر دما بر خرابی بسته بندی این است که خواص مواد بسته بندی، ضریب انتشار رطوبت و انتشار بین فلزی مربوط به دما را تغییر می دهد.
آلایندهها و آلایندههای حلال محیطی مکانی را برای شروع و گسترش خرابیها فراهم میکنند. منابع آلودگی عمدتاً شامل آلایندههای هوا، رطوبت، بقایای شار، نمونههای ناپاک در مواد بستهبندی پلاستیکی، عناصر خورنده تولید شده در اثر تخریب حرارتی و محصولات جانبی (معمولاً اپوکسی) خارج شده از چسبهای تراشهای است. به طور کلی بسته بندی پلاستیکی خورده نمی شود، اما رطوبت و آلاینده ها در بسته بندی پلاستیکی پخش شده و به قطعات فلزی می رسد و باعث خوردگی قطعات فلزی در دستگاه های بسته بندی پلاستیکی می شود.
اتصال تراشه تنش پسماند تنش واحد تولید می کند. سطح تنش عمدتاً به ویژگی های لایه پیوند تراشه بستگی دارد. از آنجایی که انقباض ترکیب قالبگیری بیشتر از سایر مواد بستهبندی است، تنش ایجاد شده در طول قالبگیری بسیار زیاد است. تراشه تست استرس می تواند برای اندازه گیری تنش مجموعه استفاده شود.
استرس محیطی در محیط طبیعی، مواد بسته بندی پلاستیکی ممکن است تخریب شوند. این تخریب با شکستن پیوندهای پلیمریزاسیون مشخص می شود و اغلب پلیمرهای جامد به مایعات چسبناک حاوی مونومرها، دایمرها و سایر گونه های با وزن مولکولی کم تبدیل می شوند. دمای بالا و محیط بسته اغلب تخریب را تسریع می کنند. اشعه ماوراء بنفش در نور خورشید و لایه اوزون اتمسفر کاتالیزورهای قدرتمندی برای تخریب هستند که می تواند با قطع زنجیره مولکولی رزین اپوکسی منجر به تخریب شود. جداسازی دستگاه بسته بندی پلاستیکی از محیطی که به آسانی باعث تخریب می شود و استفاده از پلیمرهایی با قابلیت ضد تخریب روش هایی برای جلوگیری از تخریب است. محصولاتی که نیاز به کار در محیط گرم و مرطوب دارند به پلیمرهای ضد تخریب نیاز دارند.
بار تولید و مونتاژ شرایط ساخت و مونتاژ ممکن است منجر به خرابی بسته شود، از جمله دمای بالا، دمای پایین، تغییر دما، بار عملیاتی، و بار وارد شده بر روی سیم های اتصال و پایه تراشه به دلیل جریان مواد آب بندی پلاستیکی. پدیده پاپ کورن در هنگام مونتاژ دستگاه های بسته بندی پلاستیکی یک مثال معمولی است.
شرایط تنش بار جامع در فرآیند ساخت، مونتاژ یا بهره برداری، عوامل تسریع شکست مانند دما و رطوبت اغلب به طور همزمان وجود دارند. شرایط ترکیبی بار و تنش اغلب شکست را تسریع می کنند. این ویژگی اغلب به منظور غربالگری قطعات معیوب و شناسایی دستگاههای بستهبندی شده آسیبپذیر در طراحی تست تسریع شده اعمال میشود.
معرفی مختصر تحلیل شکست
عموماً با توجه به حالتها و پدیدههای شکست، فعالیتهای پدیدههای شکست را که دوباره ظاهر میشوند، شبیهسازی میکند، علل خرابی را پیدا میکند و مکانیسم شکست را از طریق تجزیه و تحلیل و تأیید کشف میکند. اهمیت عملی زیادی در بهبود کیفیت محصول، توسعه و بهبود فناوری، تعمیر محصول و داوری حوادث خرابی دارد.
فرآیند تحلیل شکست
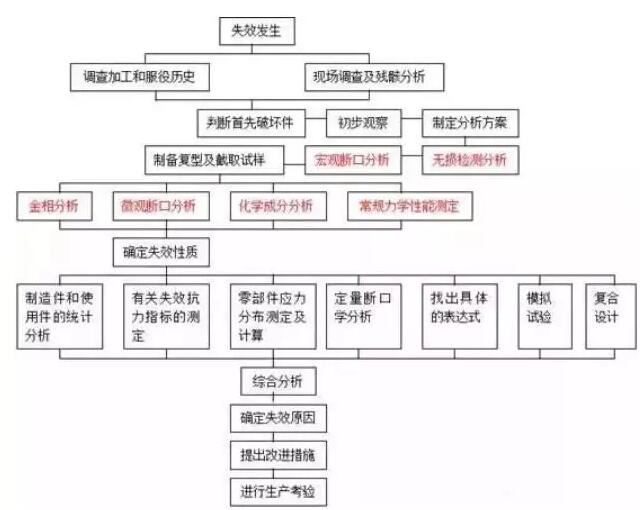
图 1 فرآیند تحلیل شکست
تجزیه و تحلیل شکست و روش تشخیص مواد مختلف
1. تجزیه و تحلیل خرابی PCB/PCBA
PCB به عنوان حامل اجزای مختلف و هاب انتقال سیگنال مدار، به مهم ترین و حیاتی ترین بخش محصولات اطلاعات الکترونیکی تبدیل شده است و سطح کیفیت و قابلیت اطمینان آن تعیین کننده کیفیت و قابلیت اطمینان کل تجهیزات است.
2 PCB/PCBA
حالت شکست
انفجار صفحه، لایه لایه شدن، اتصال کوتاه، تاول زدن، جوشکاری ضعیف، مهاجرت خوردگی و غیره.
معنی مشترک
آزمایش غیر مخرب:
بازرسی ظاهری، بازرسی فلوروسکوپی اشعه ایکس، بازرسی CT سه بعدی، بازرسی C-SAM، تصویربرداری حرارتی مادون قرمز
تجزیه و تحلیل عناصر سطحی:
میکروسکوپ الکترونی روبشی و تجزیه و تحلیل طیف انرژی (SEM/EDS)
تجزیه و تحلیل میکرو مادون قرمز (FTIR)
طیف سنجی الکترونی اوگر (AES)
طیف سنجی فوتوالکترون اشعه ایکس (XPS)
طیف سنجی جرمی یون ثانویه (TOF-SIMS)
آنالیز حرارتی:
کالریمتری اسکن تفاضلی (DSC)
تحلیل مکانیکی (TMA)
آنالیز حرارتی (TGA)
تحلیل مکانیکی دینامیکی (DMA)
هدایت حرارتی (روش جریان حرارتی حالت پایدار، روش پراکندگی لیزری)
تست عملکرد الکتریکی:
ولتاژ شکست، ولتاژ مقاومت، ثابت دی الکتریک، مهاجرت الکتریکی
تست عملکرد تخریب:
تشخیص رنگرزی و نافذ
2. تجزیه و تحلیل خرابی قطعات الکترونیکی
توسعه سریع فناوری قطعات الکترونیکی و بهبود قابلیت اطمینان، پایه تجهیزات الکترونیکی مدرن را بنا نهاده است. وظیفه اساسی کار قابلیت اطمینان قطعات، بهبود قابلیت اطمینان اجزا است.
شکل 3 اجزای الکترونیکی
حالت شکست
مدار باز، اتصال کوتاه، نشت الکتریکی، خرابی عملکردی، رانش پارامتر الکتریکی، خرابی ناپایدار و غیره.
معنی مشترک
اندازه گیری الکتریکی: تست اتصال، تست پارامتر الکتریکی و تست عملکرد.
آزمایش غیر مخرب:
تکنولوژی باز کردن (باز کردن مکانیکی، باز کردن شیمیایی، باز کردن لیزر)
تکنولوژی غیرفعال سازی (اچ شیمیایی، اچ پلاسما، سنگ زنی مکانیکی)
فناوری تجزیه و تحلیل میکرو (FIB, CP)
تکنولوژی آماده سازی نمونه:
تکنولوژی باز کردن (باز کردن مکانیکی، باز کردن شیمیایی، باز کردن لیزر)
تکنولوژی غیرفعال سازی (اچ شیمیایی، اچ پلاسما، سنگ زنی مکانیکی)
فناوری تجزیه و تحلیل میکرو (FIB, CP)
تجزیه و تحلیل مورفولوژی میکروسکوپی:
تکنولوژی آنالیز نوریفناوری تصویر الکترونی ثانویه میکروسکوپ الکترونی روبشی
تجزیه و تحلیل عناصر سطحی:
میکروسکوپ الکترونی روبشی و تجزیه و تحلیل طیف انرژی (SEM/EDS)
طیف سنجی الکترونی اوگر (AES)
طیف سنجی فوتوالکترون اشعه ایکس (XPS)
طیف سنجی جرمی یون ثانویه (SIMS)
فناوری تجزیه و تحلیل غیر مخرب:
فلوروسکوپی اشعه ایکسفناوری پرسپکتیو سه بعدیمیکروسکوپ آکوستیک روبشی بازتابی (C-SAM)
3.تجزیه و تحلیل شکست مواد
با پیشرفت جامعه و پیشرفت علم و فناوری، مصنوعات فلزی به طور گسترده در صنعت، کشاورزی، علم و فناوری و زندگی مردم استفاده می شود، بنابراین باید به کیفیت مواد فلزی توجه بیشتری شود.
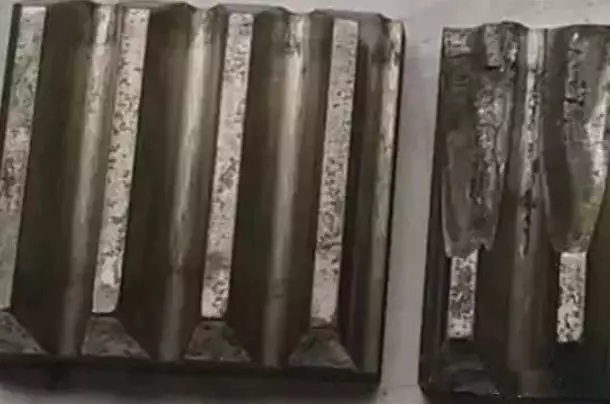
شکل 4 چرخ دنده میل لنگ موتور دیزل دریایی
حالت شکست
طراحی نامناسب، عیوب مواد، عیوب ریخته گری، عیوب جوشکاری و نقص عملیات حرارتی.
معنی مشترک
تجزیه و تحلیل ریزساختار مواد:
تجزیه و تحلیل متالوگرافی
تجزیه و تحلیل ساختار فاز اشعه ایکس
تحلیل تنش پسماند سطحی
اندازه دانه فلز
تجزیه و تحلیل ترکیب: طیفسنج خواندن مستقیم، طیفسنجی فوتوالکترون اشعه ایکس (XPS)، طیفسنجی الکترونی اوگر (AES) و غیره.
تجزیه و تحلیل فاز: پراش اشعه ایکس (XRD)
تجزیه و تحلیل استرس پسماند: تست استرس اشعه ایکس
تجزیه و تحلیل عملکرد مکانیکی: دستگاه تست جهانی، دستگاه تست ضربه، دستگاه تست سختی و غیره.
تجزیه و تحلیل عملکرد مکانیکی: دستگاه تست جهانی، دستگاه تست ضربه، دستگاه تست سختی و غیره.
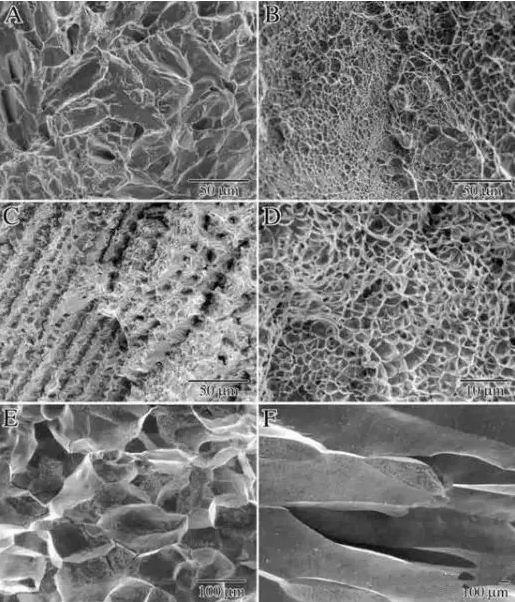
شکل 5 تصویر SEM از سطح شکست مواد آزمایش کششی
4. تجزیه و تحلیل شکست مواد پلیمری
روند کلی توسعه فناوری پلیمر با کارایی بالا، عملکرد بالا، پیچیده، هوشمند و سبز است. به دلیل الزامات جدید تکنولوژی و تقاضای بالای محصولات، لازم است که علت و مکانیسم شکست آن را با استفاده از تجزیه و تحلیل شکست برای بهبود کیفیت محصول، بهبود فرآیند و داوری مسئولیت پیدا کنیم.
شکل 6 پلاستیک های بدون اسپری
حالت شکست
شکستگی، ترک خوردگی، لایه لایه شدن، خوردگی، تاول زدن، ریزش پوشش، تغییر رنگ و خرابی سایش.
معنی مشترک
تجزیه و تحلیل ترکیب:
طیفسنج مادون قرمز تبدیل فوریه (FTIR)
طیف سنج رامان کانفوکال میکروسکوپی (رامان)
میکروسکوپ الکترونی روبشی و تجزیه و تحلیل طیف انرژی (SEM/EDS)
طیف سنجی فلورسانس اشعه ایکس (XRF)
کروماتوگرافی گازی - طیف سنجی جرمی (GC-MS)
کروماتوگرافی گازی پیرولیز - طیف سنجی جرمی (PGC-MS)
آنالیز رزونانس مغناطیسی هسته ای (NMR)طیف سنجی الکترونی اوگر (AES)
طیف سنجی فوتوالکترون اشعه ایکس (XPS)
پراش اشعه ایکس (XRD)
طیف سنجی جرمی یونی ثانویه زمان پرواز (TOF-SIMS)
آنالیز حرارتی:
کالریمتری اسکن تفاضلی (DSC)
تحلیل مکانیکی (TMA)
آنالیز حرارتی (TGA)
تحلیل مکانیکی دینامیکی (DMA)
هدایت حرارتی (روش جریان حرارتی حالت پایدار، روش پراکندگی لیزری)
تجزیه و تحلیل ترک خوردگی:
کروماتوگرافی گازی پیرولیز - طیف سنجی جرمیکروماتوگرافی نفوذ ژل (GPC)
تست شاخص ذوب (MFR)
تجزیه و تحلیل شکستگی:
میکروسکوپ الکترونی روبشی (SEM)، طیف سنج انرژی اشعه ایکس (EDS) و غیره.
تجزیه و تحلیل عملکرد فیزیکی:
سختی سنج، تست کشش، تستر جهانی و غیره.
5. تجزیه و تحلیل شکست مواد کامپوزیت
ماده کامپوزیت ترکیبی از دو یا چند ماده با خواص متفاوت است. این دارای مزایای مقاومت ویژه بالا، چقرمگی عالی و مقاومت محیطی خوب است، بنابراین به طور گسترده در تولید عملی استفاده می شود.
حالت شکست
شکستگی، خرابی تغییر رنگ، خوردگی، خواص مکانیکی ناکافی و غیره.
معنی مشترک
آزمایش غیر مخرب:
فناوری تشخیص اشعه ایکس (اشعه ایکس، پرتو γ، پرتو نوترون، و غیره)، CT صنعتی، فناوری تصویربرداری پراکندگی پسانداز کامپتون (CST)، فناوری تشخیص اولتراسونیک (روش نفوذ، روش بازتاب پالس، روش پشت سر هم)، امواج حرارتی مادون قرمز فناوری تشخیص، فناوری تشخیص انتشار صوتی، فناوری تشخیص جریان گردابی، فناوری تشخیص مایکروویو، فناوری تشخیص هولوگرافی لیزری و غیره.
تجزیه و تحلیل ترکیب:
طیف سنجی فلورسانس اشعه ایکس (XRF) و غیره، به تجزیه و تحلیل ترکیب در تجزیه و تحلیل شکست مواد پلیمری مراجعه کنید.
آنالیز حرارتی:
آنالیز وزنی (TG)، کالریمتری اسکن تفاضلی (DSC)، آنالیز ترمومکانیکی استاتیکی (TMA)، آنالیز ترمومکانیکی دینامیکی (DMTA) و تحلیل دی الکتریک دینامیکی (DETA).
آزمایش مخرب:
تجزیه و تحلیل (بخش متالوگرافی، آماده سازی نمونه پرتو یون متمرکز (FIB)، آماده سازی نمونه آسیاب یونی (CP))
6. تجزیه و تحلیل شکست پوشش / پوشش
حالت شکست
لایه لایه شدن، ترک خوردگی، خوردگی، تاول زدن، افتادن پوشش/آبکاری، خرابی تغییر رنگ و غیره.
معنی مشترک
تجزیه و تحلیل ترکیب:
تحلیل شکست مواد پلیمری را ببینید.
آنالیز حرارتی:
تحلیل شکست مواد پلیمری را ببینید.
تجزیه و تحلیل شکستگی:
میکروسکوپ حجمی (OM)تجزیه و تحلیل میکروسکوپ الکترونی روبشی (SEM)
مشخصات فیزیکی:
استحکام کششی، مقاومت خمشی و غیره
تست شبیه سازی (در صورت لزوم)
تست در شرایط کاری یکسان، یا تست در شرایط کاری شبیه سازی شده.
ارسال نتیجه تجزیه و تحلیل
1) ماهیت و علت شکست را مطرح کنید.
2) ارائه اقدامات پیشگیرانه (پیشنهادات)
3) گزارش تجزیه و تحلیل شکست را ارسال کنید.
خلاصه: تحلیل شکست ترکیبی از تجربه و علم است. مهندسان خطاکار مانند پزشکان هستند. در ابتدای طراحی فرآیند، اقدامات پیشگیرانه باید انجام شود. پس از خروج محصول از کارخانه، معاینه فیزیکی برای یافتن خطرات پنهان و اقدامات پیشگیرانه انجام می شود. مقدار اندازه گیری شده را ارائه دهید؛ با روش های مختلف علت را پیدا کنید: آزمایش خون، اشعه ایکس، سونوگرافی B و غیره. با توجه به داده های بازرسی، علائم را تجزیه و تحلیل کنید، داروی مناسب را تجویز کنید و اقدامات درمانی انجام دهید.
خلاصه: تحلیل شکست ترکیبی از تجربه و علم است. مهندسان خطاکار مانند پزشکان هستند. در ابتدای طراحی فرآیند، اقدامات پیشگیرانه باید انجام شود. پس از خروج محصول از کارخانه، معاینه فیزیکی برای یافتن خطرات پنهان و اقدامات پیشگیرانه انجام می شود. مقدار اندازه گیری شده را ارائه دهید؛ با روش های مختلف علت را پیدا کنید: آزمایش خون، اشعه ایکس، سونوگرافی B و غیره. با توجه به داده های بازرسی، علائم را تجزیه و تحلیل کنید، داروی مناسب را تجویز کنید و اقدامات درمانی انجام دهید.
توصیه های مرتبط





 粤公网安备44030002007346号