
























Горячая линия
Решения

Решения
О надежности электронной упаковки (дефект упаковки, выход из строя и т.п.) наглядно рассказала данная статья!
2022-03-17
423
Электронное устройство представляет собой очень сложную систему, и дефекты и сбои в процессе упаковки также очень сложны. Поэтому изучение дефектов и отказов упаковки требует систематического понимания процесса упаковки, чтобы анализировать причины дефектов с разных точек зрения.
Механизм выхода из строя упаковки можно разделить на две категории: перегрузка и износ. Отказ, вызванный перегрузкой, обычно является мгновенным и катастрофическим; Износ — это совокупный долгосрочный ущерб, который обычно сначала проявляется в ухудшении производительности, а затем в отказе оборудования. Типы отказов можно разделить на механическую нагрузку, тепловую нагрузку, электрическую нагрузку, радиационную нагрузку и химическую нагрузку.
Существует множество факторов, которые влияют на дефекты и неисправности упаковки, такие как состав и свойства материала, конструкция упаковки, условия окружающей среды и параметры процесса. Определить влияющие факторы и основную предпосылку предотвращения дефектов и отказов упаковки. Влияющие факторы могут быть определены экспериментальным путем или моделированием, и обычно применяются метод физической модели и метод числовых параметров. При более сложных дефектах и механизмах отказов часто используют метод проб и ошибок для определения ключевых влияющих факторов, однако этот метод требует длительного времени испытаний и коррекции оборудования, что неэффективно и затратно.
В процессе анализа механизма отказа в отрасли распространен метод использования диаграммы «рыбьей кости» (диаграммы причинно-следственных связей), чтобы показать влияющие факторы. Диаграмма «рыбий скелет» может объяснить взаимосвязь между сложными причинами и влияющими факторами и дефектами упаковки, а также различать различные причины и классифицировать их. В производственном приложении существует своего рода диаграмма «рыбий кости», называемая 6Ms: анализ влияющих факторов по шести измерениям, таким как машина, метод, материал, измерение, рабочая сила и природные силы.
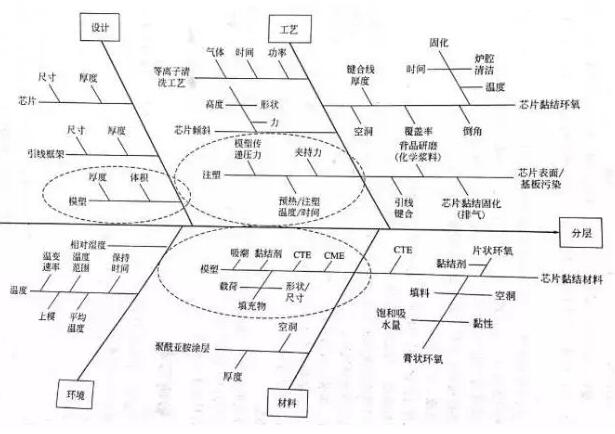
На этом снимке изображена диаграмма «рыбий кости», показывающая причины расслоения пластиковой упаковочной стружки, и она анализируется с четырех аспектов: дизайн, технология, окружающая среда и материалы. На диаграмме «рыбий скелет» четко отображаются все влияющие факторы, что закладывает хорошую основу для анализа отказов.
Тип нагрузки, вызвавший сбой.
Как упоминалось в предыдущем разделе, типы нагрузок упаковок можно разделить на механические, тепловые, электрические, радиационные и химические нагрузки.
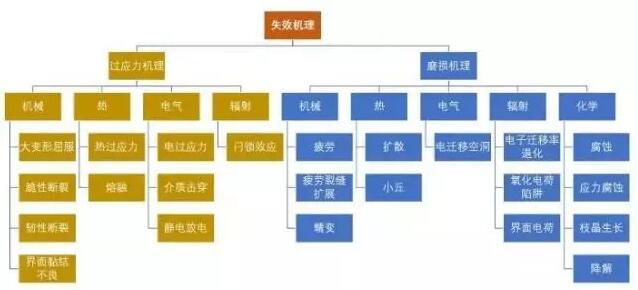
Классификация механизма отказа
Механическая нагрузка: включая физическое воздействие, вибрацию, напряжение (например, напряжение усадки) и силу инерции (например, огромное ускорение космического корабля), оказываемую частицами, заполняющими кремниевый чип, и т. д. Реакция материалов на эти нагрузки может проявляться в виде упругой деформации, пластической деформации, коробления, хрупкого или гибкого разрушения, межфазного расслоения, образования и распространения усталостных трещин, ползучести и растрескивания и т. д.
Тепловая нагрузка: включая высокую температуру отверждения клея штампа, предварительный нагрев перед сваркой проволоки, процесс формования, последующее отверждение, обработку соседних компонентов, сварку погружением, газовую сварку, сварку оплавлением и т. д. Внешняя тепловая нагрузка изменит размер материалов из-за теплового расширения, а также изменит физические свойства, такие как скорость ползучести. Например, возникает несоответствие коэффициента теплового расширения (несоответствие КТР), что приводит к локальным напряжениям и в конечном итоге приводит к разрушению конструкции упаковки. Чрезмерная тепловая нагрузка может даже привести к возгоранию легковоспламеняющихся материалов в устройстве.
Электрическая нагрузка: включая колебания тока, электростатические разряды, перегрузки по току и т. д., вызванные внезапным поражением электрическим током, нестабильностью напряжения или внезапными колебаниями во время передачи тока (например, плохим заземлением). Эти внешние электрические нагрузки могут привести к пробою диэлектрика, пробою поверхности напряжения, тепловым потерям или электромиграции электрической энергии. Это также может усилить электролитическую коррозию и рост дендритов, вызывая ток утечки и термическую деградацию.
Химическая нагрузка: включая коррозию, окисление и рост ионных дендритов на поверхности, вызванные средой использования химикатов. Поскольку влага может проникать через пластиковые упаковочные материалы, влага является основной проблемой, влияющей на пластиковые упаковочные устройства во влажной среде. Влага, поглощенная пластиковым упаковочным материалом, может извлечь остатки катализатора из пластикового упаковочного материала, образуя побочные продукты, которые попадают в металлическую основу, полупроводниковые материалы и различные интерфейсы, прикрепленные к чипу, и вызывать ухудшение или даже выход из строя устройства. . Например, флюс, оставшийся на устройстве после сборки, будет мигрировать на поверхность чипа через пластиковый корпус. В высокочастотных цепях незначительные изменения диэлектрических свойств (например, изменения диэлектрической проницаемости и коэффициента потерь после поглощения влаги) очень важны. В преобразователях высокого напряжения и других устройствах изменение напряжения пробоя корпуса имеет большое значение. Кроме того, некоторые эпоксидные полиамиды и полиуретаны разрушаются (иногда это называется «обратным») при длительном воздействии высокой температуры и высокой влажности. Обычно ускоренные испытания используются для определения того, подвержены ли пластиковые упаковочные материалы такого рода повреждениям.
Следует отметить, что при приложении разных типов нагрузок на пластиковых упаковочных устройствах могут одновременно действовать различные механизмы разрушения. Например, тепловая нагрузка приведет к несоответствию коэффициентов теплового расширения между соседними материалами в конструкции упаковки, что приведет к механическому повреждению. Другие взаимодействия включают коррозию под напряжением, коррозионное растрескивание под напряжением, миграцию металла под действием поля, трещины в пассивационном слое и слое электролита, растрескивание корпуса, вызванное влажным теплом, и ускорение химической реакции, вызванное температурой и т. д. В этих случаях комплексные последствия механизмов отказа не обязательно равны сумме отдельных эффектов.
Классификация дефектов упаковки
Дефекты упаковки в основном включают деформацию свинца, отклонение основания, коробление, растрескивание стружки, расслоение, пустоты, неровную упаковку, заусенцы, посторонние частицы и неполное отверждение.
Деформация свинцового провода
Под деформацией вывода обычно понимают смещение или деформацию вывода, вызванную течением пластикового уплотнительного материала, которое обычно выражается отношением x/L между максимальным поперечным смещением x вывода и длиной l вывода. Изгиб проводов может привести к короткому замыканию (особенно в корпусах устройств ввода-вывода с высокой плотностью размещения). Иногда напряжение, вызванное изгибом, приводит к растрескиванию мест соединения или снижению прочности соединения.
Факторы, влияющие на соединение проволок, включают конструкцию упаковки, расположение проводов, материал и размер проволоки, свойства формовочного состава, процесс соединения проволоки и процесс упаковки и т. Д. Параметры проволоки, влияющие на изгиб проволоки, включают диаметр проволоки, длину проволоки, разрывную нагрузку, плотность проволоки и т. д.
Базовое смещение
Смещение относится к деформации и смещению держателя (основания чипа), поддерживающего чип.
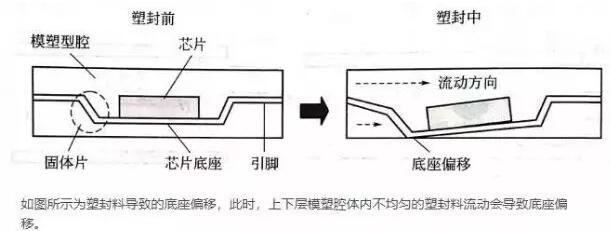
Как показано на рисунке, смещение основания вызвано формовочным составом. В это время неравномерное течение формовочной массы в верхней и нижней формовочной полостях приведет к смещению основания.
Факторы, влияющие на смещение основания, включают текучесть пластиковой упаковки, конструкцию сборки выводной рамки и свойства материала пластиковой упаковки и выводной рамки. Упаковочные устройства, такие как TSOP и TQFP, склонны к смещению основания и деформации штифтов из-за тонкой выводной рамки.
коробление,
Под короблением подразумевается изгиб и деформация упакованных устройств вне плоскости. Деформация, вызванная процессом пластиковой упаковки, приведет к ряду проблем с надежностью, таких как расслоение и растрескивание стружки. Деформация также приведет к ряду производственных проблем. Например, в устройствах с решеткой из пластиковых шариков (PBGA) деформация приведет к плохой копланарности шариков припоя, что приведет к проблемам при монтаже в процессе пайки оплавлением устройств, собранных на печатных платах.
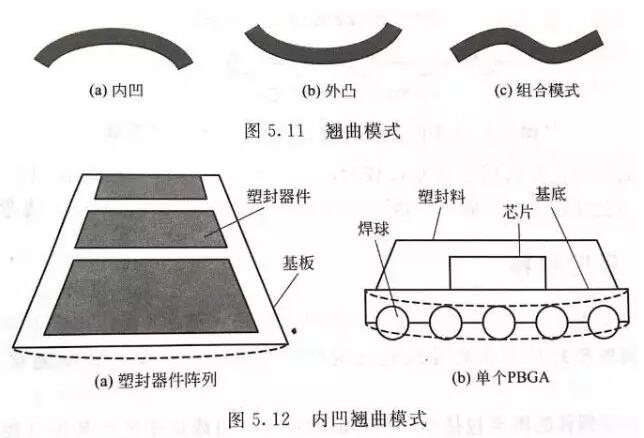
Режимы деформации включают вогнутый, выпуклый и комбинированный режимы.
Причинами коробления в основном являются несоответствие КТР и усадка при отверждении/сжатии. Поначалу последнему не было уделено особого внимания. Углубленные исследования показали, что химическая усадка формовочного состава также играет важную роль в короблении ИС-устройств, особенно корпусных устройств с разной толщиной верхней и нижней сторон чипа. В процессе отверждения и последующего отверждения химическая усадка пластикового упаковочного материала будет происходить при высокой температуре отверждения, что называется «термохимической усадкой». Повышая температуру стеклования и уменьшая изменение коэффициента теплового расширения вблизи Tg, можно уменьшить химическую усадку во время отверждения.
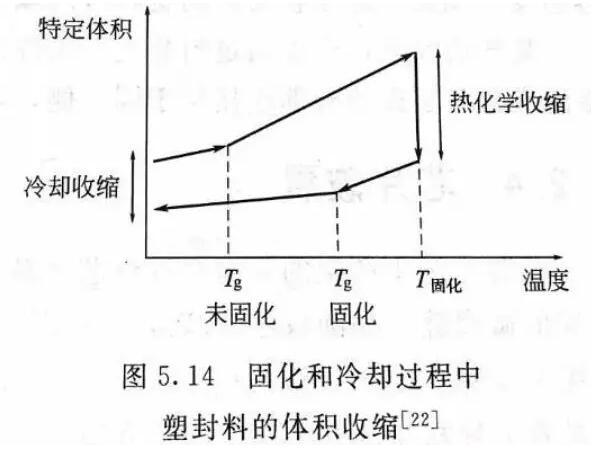
К факторам, приводящим к короблению, также относятся ингредиенты формовочной массы, влажность формовочной массы, геометрическая структура упаковки и т. д. Контролируя материалы и компоненты пластиковой упаковки, параметры процесса, структуру упаковки и среду предварительной упаковки, можно свести к минимуму коробление упаковки. В некоторых случаях коробление можно компенсировать упаковкой задней части электронных компонентов. Например, внешние соединения больших керамических плат или многослойных плат расположены на одной стороне, и их обратная упаковка может уменьшить коробление.
Разрыв стружки
Напряжение, возникающее в процессе упаковки, приведет к растрескиванию чипа. Процесс упаковки обычно усугубляет микротрещины, образовавшиеся в предыдущем процессе сборки. Или утончение стружки пластины, обратное шлифование и склеивание стружки — все это этапы, которые могут привести к возникновению трещин на струже.
Треснутые и механически вышедшие из строя микросхемы не обязательно имеют электрические неисправности. Приведет ли трещина чипа к мгновенному электрическому отказу устройства, также зависит от пути роста трещины. Например, если трещина появится на обратной стороне чипа, она может не затронуть какую-либо чувствительную структуру.
Поскольку кремниевые пластины тонкие и хрупкие, растрескивание стружки более вероятно произойдет в корпусах на уровне пластины. Поэтому параметры процесса, такие как давление зажима и давление преобразования формования в процессе трансферного формования, должны строго контролироваться, чтобы предотвратить растрескивание стружки. В трехмерной упаковке из-за процесса ламинирования легко может возникнуть растрескивание стружки. Факторы проектирования, которые влияют на разрушение стружки в 3D-упаковке, включают структуру стопки стружки, толщину подложки, объем формования, толщину гильзы формы и т. д.
слой
Под слабым расслоением подразумевается расслоение между пластиковым герметиком и границей раздела прилегающего материала. Положение расслоения может возникнуть в любом месте пластикового корпуса микроэлектронного устройства; Это также может произойти в процессе упаковки, на этапе производства после упаковки или на этапе использования устройства.
Плохое соединение, вызванное упаковкой, является основным фактором, вызывающим расслоение. Пустоты на границе раздела, загрязнение поверхности во время упаковки и неполное отверждение – все это приводит к плохому склеиванию. Другие влияющие факторы включают напряжение усадки и коробление во время отверждения и охлаждения. В процессе охлаждения несоответствие КТР формовочной массы и соседних материалов также приведет к возникновению термомеханических напряжений, что приведет к расслоению.
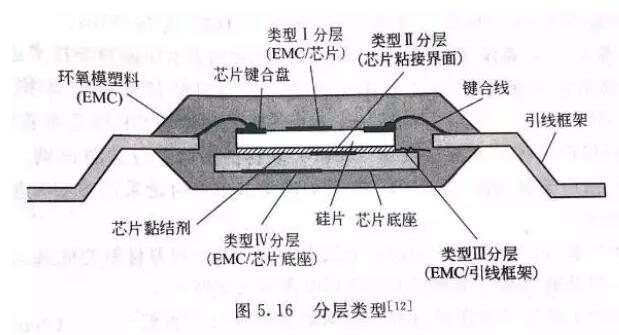
Уровни можно классифицировать по типу интерфейса:
полость
В процессе упаковки пузырьки внедряются в эпоксидные материалы, образуя пустоты, которые могут возникать на любом этапе процесса упаковки, включая трансферное формование, заливку, заливку и печать пластиковых упаковочных материалов в воздушной среде. Пустоты можно уменьшить, сводя к минимуму количество воздуха, например, опорожняя или пылесося. Сообщается, что диапазон вакуумного давления составляет 1 ~ 300 Торр (одно атмосферное давление составляет 760 Торр).
Согласно анализу моделирования, именно контакт между передней частью нижнего расплава и стружкой препятствует текучести. Часть переднего края расплава течет вверх и наполовину заполняет верхнюю часть формы через большую открытую область вокруг скола. Вновь образовавшийся фронт расплава и адсорбированный фронт расплава входят в верхнюю часть половины формы, образуя пузырьки.
Неровная упаковка
Неравномерная толщина пластиковой упаковки приведет к короблению и расслоению. Традиционные технологии упаковки, такие как трансферное формование, формование под давлением и технология разливной упаковки, не позволяют легко создавать дефекты упаковки с неравномерной толщиной. Упаковка на уровне пластин легко может привести к неравномерной толщине пластиковой упаковки из-за ее технологических характеристик.
Чтобы получить равномерную толщину пластикового уплотнительного слоя, держатель пластины следует фиксировать с минимальным наклоном, чтобы облегчить установку скребка. Кроме того, необходимо контролировать положение скребка, чтобы давление скребка было стабильным и чтобы получить равномерную толщину пластикового герметизирующего слоя.
Когда до затвердевания частицы наполнителя собираются и образуют неравномерное распределение в локальной зоне пластичного герметика, это приводит к различному качеству или неравномерному составу материала. Неправильное смешивание пластиковых упаковочных материалов приведет к ухудшению качества процесса упаковки и заливки.
грубая кромка
Необработанная кромка относится к формовочному составу, который проходит через формовочную линию и наносится на стержень устройства в процессе пластиковой упаковки.
Недостаточное давление зажима является основной причиной образования заусенцев. Если вовремя не удалить остатки плесени на штырях, это приведет к различным проблемам на этапе сборки. Например, недостаточное сцепление или адгезия на следующем этапе упаковки. Подтекание смолы представляет собой редкую форму заусенцев.
Экзотические частицы
Если в процессе упаковки упаковочные материалы подвергаются воздействию загрязненной окружающей среды, оборудования или материалов, посторонние частицы будут диффундировать в упаковку и собираться на металлических частях упаковки (таких как микросхемы и точки соединения проводов), что приведет к к коррозии и другим последующим проблемам с надежностью.
Неполное отверждение
Недостаточное время отверждения или низкая температура отверждения приведут к неполному отверждению. Кроме того, при заливке двух заливочных материалов небольшое отклонение в соотношении смешивания приведет к неполному отверждению. Чтобы максимально улучшить характеристики упаковочных материалов, необходимо обеспечить их полное отверждение. Во многих методах упаковки допускается постотверждение, обеспечивающее полное отверждение упаковочных материалов. Кроме того, следует обратить внимание на обеспечение точной пропорции упаковочных материалов.
Классификация отказов упаковки
Выход из строя корпуса произойдет на этапе сборки корпуса или использования устройства. Это более вероятно, особенно когда корпусное микроэлектронное устройство собрано на печатной плате. На этом этапе устройство должно выдерживать высокую температуру оплавления, что приведет к расслоению или растрескиванию границы раздела пластикового упаковочного материала.
слой
Как упоминалось в предыдущем разделе, под расслаиванием понимается отделение пластиковых упаковочных материалов от соседних материалов на границе склеивания. К внешним нагрузкам и напряжениям, которые могут привести к расслоению, относятся водяной пар, влага, температура и их совокупное воздействие.
Разновидность расслоения, которая часто возникает на этапе сборки, называется расслоением, вызванным водяным паром, и механизмом его разрушения в основном является давление водяного пара при относительно высокой температуре. Когда корпусное устройство собирается на печатной плате, температура плавления припоя должна достигать 220 ℃ или даже выше, что намного выше, чем температура стеклования формовочного состава (около 110 ~ 200 ℃). При высокой температуре оплавления водяной пар, существующий между пластиковым упаковочным материалом и металлическим интерфейсом, испаряется с образованием водяного пара, а создаваемое давление пара действует вместе с такими факторами, как термическое несоответствие между материалами, напряжение, вызванное поглощением и расширением влаги и т. д. , что со временем приводит к слабому склеиванию или расслоению интерфейса и даже приводит к разрыву упаковки. По сравнению с традиционными припоями на основе свинца, бессвинцовые припои имеют более высокую температуру оплавления и более склонны к расслоению.
Коэффициент расширения поглощения влаги (CHE), также известный как коэффициент расширения поглощения влаги (CME)
Нарушенный механизм диффузии влаги к границе раздела упаковки является важным фактором расслоения, вызванного водяным паром и влагой. Влага может диффундировать через упаковку или вдоль границы раздела между выводной рамкой и формовочной массой. Установлено, что когда граница раздела между формовочной массой и выводной рамкой хорошо склеена, влага в основном попадает в упаковку через пластиковую упаковку. Однако, когда этот контактный интерфейс ухудшается из-за плохой технологии упаковки (например, окисление, вызванное температурой соединения, деформация выводной рамки, вызванная недостаточным снятием напряжения, чрезмерной обрезкой и формальным напряжением и т. д.), на поверхности образуются расслоения и микротрещины. контур упаковки, и по этому пути легко распространится влага или водяной пар. Хуже того, влага приведет к гидратации полярного эпоксидного клея, что ослабит и уменьшит химическую связь на границе раздела.
Чистая поверхность является ключевым требованием для достижения хорошей адгезии. Окисление поверхности часто приводит к расслоению (о чем говорилось в предыдущей статье). Например, выводные рамки из медного сплава, подвергающиеся воздействию высокой температуры, часто приводят к расслоению. Существование азота или другого синтетического газа полезно для предотвращения окисления.
Смазочные материалы и усилители адгезии в пластмассах могут способствовать расслоению. Смазка может помочь формовочной массе отделиться от полости формы, но увеличит риск расслоения поверхности раздела. С другой стороны, активатор адгезии может обеспечить хорошую адгезию между формовочной массой и поверхностью раздела стружки, но его трудно удалить из полости формы.
Наслоение не только обеспечивает путь для диффузии водяного пара, но также является источником трещин в смоле. Интерфейс является местом зарождения трещины, и трещина будет распространяться через смолу под воздействием высокой внешней нагрузки. Результаты показывают, что расслоение между землёй основания чипа и смолой, скорее всего, станет причиной растрескивания смолы, а расслоение интерфейса в других положениях мало влияет на растрескивание смолы.
Газовое растрескивание (феномен попкорна)
Дальнейшее развитие расслоения водяного пара приведет к газовому растрескиванию. Когда водяной пар из упаковки выходит через трещину, он издает потрескивающий звук, который очень похож на звук попкорна, поэтому его еще называют феноменом попкорна. Трещины часто простираются от основания чипа до нижней части пластикового корпуса. В распаянной плате эти трещины при визуальном осмотре обнаружить сложно. Большие и тонкие формы пластиковой упаковки, такие как QFP и TQFP, чаще всего приводят к появлению феномена попкорна; Кроме того, это также легко возникает в устройствах с большим соотношением площади основания чипа к площади устройства и большим отношением площади основания чипа к минимальной толщине пластикового уплотнительного материала. Феномен попкорна может сопровождаться другими проблемами, в том числе отрывом связующего шарика от связующего диска и образованием кремниевых ямок под связующим шариком.
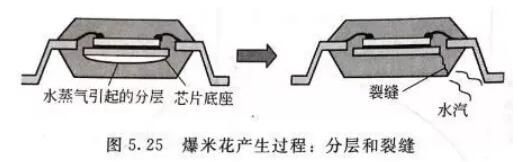
Трещины в пластиковых упаковочных устройствах обычно возникают в местах концентрации напряжений (таких как края и заусенцы) на выводной рамке и распространяются в самых тонких участках пластиковой упаковки. Это небольшая деформация поверхности свинцовой рамки, возникающая в процессе штамповки. Изменение направления штамповки таким образом, чтобы заусенцы располагались на верхней части выводной рамки, или травление выводной рамки (прессование штампом) может уменьшить количество трещин.
Снижение влажности в пластиковых упаковочных устройствах является ключом к уменьшению явления попкорна. Используйте метод запекания при высокой температуре, чтобы уменьшить влажность в пластиковом упаковочном устройстве. Предыдущие исследования показали, что допустимое безопасное содержание влаги в упаковке составляет около 1100×. 10^-6(0.11 мас.%)。 Выпекание при температуре 125 ℃ в течение 24 часов позволяет полностью удалить влагу, впитавшуюся в упаковку.
хрупкий перелом
Хрупкое разрушение часто происходит в материалах с низким пределом текучести и неэластичных материалах (например, кремниевых чипсах). Когда материал перенапряжен, внезапное и катастрофическое распространение трещин происходит из-за крошечных дефектов, таких как пустоты, включения или несплошности.
пластичный перелом
Пластиковые упаковочные материалы склонны к хрупким и пластичным разрушениям, которые в основном зависят от факторов окружающей среды и материала, включая температуру, вязкопластические характеристики полимерной смолы и нагрузку наполнителя. Даже в пластиковых упаковочных материалах, рассчитанных на высокие нагрузки и содержащих хрупкий кремниевый наполнитель, все еще может возникать пластическое разрушение из-за вязкопластических характеристик полимерной смолы.
усталостная трещина
Когда пластиковый уплотнительный материал подвергается циклическому напряжению в пределах предела прочности, он разрушается из-за накопленного усталостного разрушения. Влажные, термические, механические или комплексные нагрузки, приложенные к пластиковым упаковочным материалам, вызывают циклическое напряжение. Усталостное разрушение является своего рода механизмом разрушения из-за износа, и трещины обычно возникают в прерывистых точках или местах дефектов.
Механизм усталости включает три стадии: зарождение трещины (стадия ⅰ); Устойчивое распространение трещины (стадия Ⅱ); Внезапный, неопределенный и катастрофический отказ (стадия III). При циклическом напряжении распространение усталостной трещины на стадии ⅱ означает устойчивый рост длины трещины. Скорость роста трещин пластиковых упаковочных материалов значительно превышает типичное значение роста усталостных трещин металлических материалов (около 3 раз).
Факторы, ускоряющие неудачу
А нагрузка и напряжение материалов окружающей среды, таких как влага, температура и загрязняющие вещества, ускорят выход из строя пластиковых упаковочных устройств. Технология пластиковой упаковки играет ключевую роль в отказе упаковки, например, коэффициент диффузии влаги, содержание насыщенной влаги, скорость диффузии ионов, коэффициент теплового расширения и коэффициент расширения поглощения влаги пластиковыми упаковочными материалами, что сильно повлияет на частоту отказов. Факторы, приводящие к ускоренному выходу из строя, в основном включают в себя влажность, температуру, загрязняющие вещества и среду растворителей, остаточное напряжение, естественный экологический стресс, производственные и сборочные нагрузки, а также комплексные стрессовые ситуации.
Влага может ускорить расслоение, растрескивание и коррозионное разрушение микроэлектронных устройств в пластиковых капсулах. Влага является важным фактором, ускоряющим выход из строя пластиковых упаковочных устройств. Механизмы, связанные с ускорением разрушения, вызванным влажностью, включают деградацию склеиваемой поверхности, поглощение влаги и напряжение расширения, давление водяного пара, миграцию ионов и изменение характеристик пластиковых упаковочных материалов.
Влага может изменить температуру стеклования Tg, модуль упругости и объемное сопротивление пластиковых упаковочных материалов.Температура является еще одним ключевым фактором, ускоряющим отказы. Обычно для оценки влияния температуры на разрушение упаковки используется температурный класс, связанный с температурой стеклования формовочной массы, тепловым расширением и вымыванием различных материалов, а также вызванным этим термомеханическим напряжением. Еще одним фактором влияния температуры на разрушение упаковки является то, что она меняет свойства упаковочных материалов, коэффициент диффузии влаги и интерметаллическую диффузию, связанные с температурой.
Загрязнения и растворители, загрязняющие окружающую среду, создают предпосылки для возникновения и расширения сбоев. Источниками загрязнения в основном являются загрязнители воздуха, влага, остатки флюсов, нечистые образцы пластиковых упаковочных материалов, коррозионные элементы, образующиеся в результате термического разложения, и побочные продукты (обычно эпоксидная смола), выделяющиеся из клеев для стружки. Как правило, пластиковый корпус не подвергается коррозии, но влага и загрязняющие вещества будут диффундировать в пластиковый корпус и достигать металлических частей, вызывая коррозию металлических частей устройств в пластиковом корпусе.
Остаточные напряжения при склеивании стружки будут создавать единичное напряжение. Уровень напряжения в основном зависит от характеристик связующего слоя чипа. Поскольку усадка формовочной массы больше, чем у других упаковочных материалов, напряжение, возникающее во время формования, довольно велико. Чип стресс-теста можно использовать для измерения напряжения сборки.
Экологический стресс В естественной среде пластиковые упаковочные материалы могут разлагаться. Деградация характеризуется разрывом полимеризационных связей, и часто твердые полимеры превращаются в вязкие жидкости, содержащие мономеры, димеры и другие соединения с низкой молекулярной массой. Повышенная температура и закрытая среда часто ускоряют деградацию. Ультрафиолетовые лучи солнечного света и озоновый слой атмосферы являются мощными катализаторами деградации, которая может привести к деградации, обрывая молекулярную цепь эпоксидной смолы. Изоляция пластикового упаковочного устройства от окружающей среды, которая легко вызывает разложение, и использование полимеров, обладающих способностью противостоять разложению, являются методами предотвращения разложения. Продукты, которые должны работать в жаркой и влажной среде, требуют использования полимеров, устойчивых к разложению.
Нагрузка при изготовлении и сборке Условия производства и сборки могут привести к выходу из строя корпуса, включая высокую температуру, низкую температуру, изменение температуры, рабочую нагрузку, а также нагрузку, оказываемую на соединительные провода и основу чипа из-за течения пластикового герметизирующего материала. Типичным примером является феномен попкорна при сборке пластиковых упаковочных устройств.
Комплексные условия нагрузки и напряжения В процессе производства, сборки или эксплуатации часто одновременно действуют факторы, ускоряющие выход из строя, такие как температура и влажность. Сочетание нагрузки и стрессовых условий часто еще больше ускоряет выход из строя. Эта функция часто применяется при разработке ускоренных испытаний с целью выявления дефектных деталей и выявления уязвимых упакованных устройств.
Краткое введение в анализ отказов
Как правило, в зависимости от видов и явлений отказа, он моделирует действия повторяющихся явлений отказа, выясняя причины отказа и выявляя механизм отказа посредством анализа и проверки. Это имеет большое практическое значение для улучшения качества продукции, разработки и совершенствования технологий, ремонта продукции и разрешения аварийных ситуаций.
Процесс анализа отказов
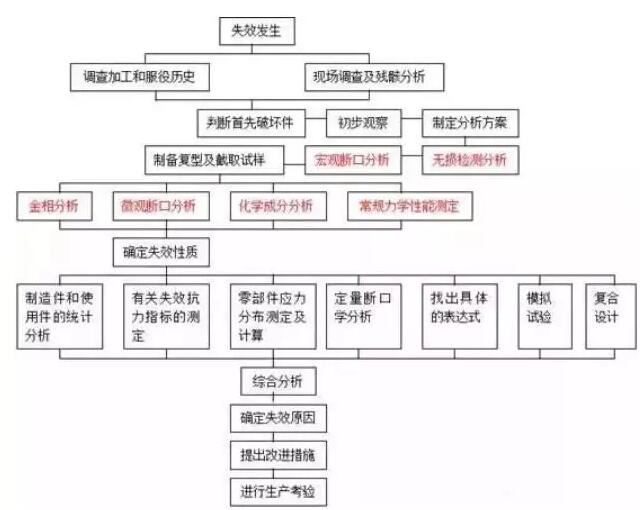
图 1 Процесс анализа отказов
Метод анализа и обнаружения отказов различных материалов
1. Анализ неисправностей печатных плат/PCBA
Как носитель различных компонентов и центр передачи сигналов, печатная плата стала наиболее важной и важной частью электронных информационных продуктов, а ее качество и уровень надежности определяют качество и надежность всего оборудования.
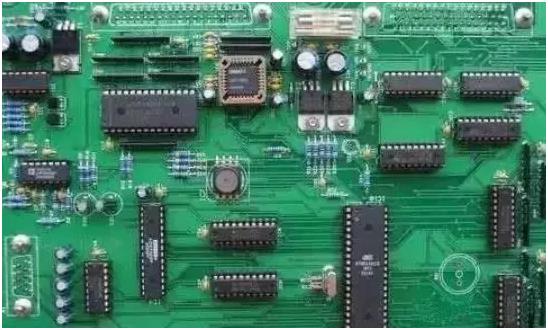
图2 печатных платы/PCBA
режим отказа
Взрыв пластины, расслоение, короткое замыкание, вздутие, плохая сварка, коррозионная миграция и т. д.
Общие средства
Неразрушающий контроль:
Внешний осмотр, рентгеноскопический осмотр, 3D-КТ-обследование, осмотр C-SAM, инфракрасное тепловидение
Анализ поверхностных элементов:
Сканирующий электронный микроскоп и анализ энергетического спектра (SEM/EDS)
Микроинфракрасный анализ (FTIR)
Электронная оже-спектроскопия (АЭС)
Рентгеновская фотоэлектронная спектроскопия (РФЭС)
Масс-спектрометрия вторичных ионов (TOF-SIMS)
Термический анализ:
Дифференциальная сканирующая калориметрия (ДСК)
Механический анализ (ТМА)
Термический анализ (ТГА)
Динамический механический анализ (DMA)
Теплопроводность (метод стационарного теплового потока, метод лазерного рассеяния)
Тест электрических характеристик:
Напряжение пробоя, выдерживаемое напряжение, диэлектрическая проницаемость, электромиграция
Тест на эффективность разрушения:
Окрашивание и обнаружение пенетрантов
2. Анализ отказов электронных компонентов
Быстрое развитие технологии электронных компонентов и повышение надежности заложили основу современного электронного оборудования. Фундаментальной задачей работы по обеспечению надежности компонентов является повышение надежности компонентов.
Рисунок 3 Электронные компоненты
режим отказа
Разрыв цепи, короткое замыкание, утечка тока, функциональный отказ, дрейф электрических параметров, нестабильный отказ и т. д.
Общие средства
Электрические измерения: проверка подключения, проверка электрических параметров и функциональная проверка.
Неразрушающий контроль:
Технология открытия (механическое открытие, химическое открытие, лазерное открытие)
Технология пассивации (химическое травление, плазменное травление, механическое шлифование)
Технология микроанализа (FIB, CP)
Технология подготовки проб:
Технология открытия (механическое открытие, химическое открытие, лазерное открытие)
Технология пассивации (химическое травление, плазменное травление, механическое шлифование)
Технология микроанализа (FIB, CP)
Микроскопический морфологический анализ:
Технология оптического анализаТехнология вторичного электронного изображения сканирующего электронного микроскопа
Анализ поверхностных элементов:
Сканирующий электронный микроскоп и анализ энергетического спектра (SEM/EDS)
Электронная оже-спектроскопия (АЭС)
Рентгеновская фотоэлектронная спектроскопия (РФЭС)
Масс-спектрометрия вторичных ионов (ВИМС)
Технология неразрушающего анализа:
Рентгеновская флюороскопияТрехмерная перспективная технологияОтражательная сканирующая акустическая микроскопия (C-SAM)
3.Анализ отказов материалов
С прогрессом общества и развитием науки и техники изделия из металла широко используются в промышленности, сельском хозяйстве, науке и технике и в жизни людей, поэтому качеству металлических материалов следует уделять больше внимания.
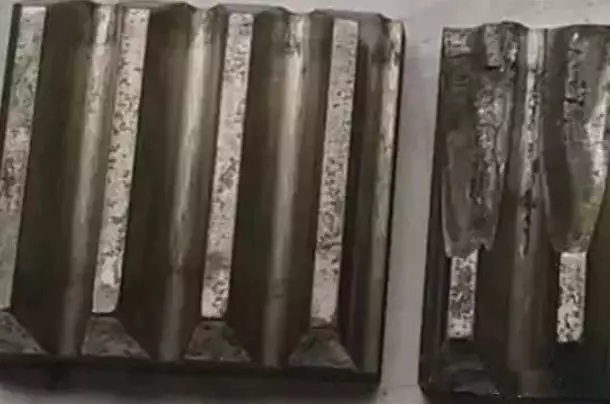
Рисунок 4. Шестерня коленчатого вала судового дизеля.
режим отказа
Неправильная конструкция, дефекты материала, дефекты литья, дефекты сварки и дефекты термообработки.
Общие средства
Анализ микроструктуры материала:
металлографический анализ
Рентгенофазовый анализ структуры
Анализ поверхностных остаточных напряжений
Размер зерна металла
Анализ состава: спектрометр прямого считывания, рентгеновская фотоэлектронная спектроскопия (РФЭС), электронная оже-спектроскопия (АЭС) и др.
Фазовый анализ: рентгеновская дифракция (XRD)
Анализ остаточного напряжения: рентгеновский стресс-тестер
Анализ механических характеристик: универсальная испытательная машина, машина для испытания на удар, машина для определения твердости и т. д.
Анализ механических характеристик: универсальная испытательная машина, машина для испытания на удар, машина для определения твердости и т. д.
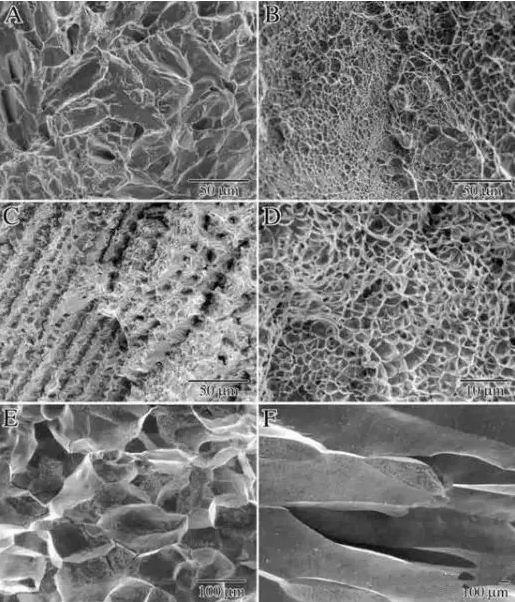
Рис. 5. СЭМ-изображение поверхности излома испытуемого на растяжение материала.
4. Анализ отказов полимерных материалов
Общая тенденция развития полимерных технологий – высокопроизводительные, высокофункциональные, сложные, интеллектуальные и экологичные. Из-за совершенно новых требований технологии и высокого спроса на продукцию необходимо найти основную причину и механизм ее отказа посредством анализа отказов для улучшения качества продукции, улучшения процессов и арбитража по ответственности.
Рисунок 6. Пластик, не опрыскиваемый распылением
режим отказа
Разрушение, растрескивание, расслоение, коррозия, вздутие, отслаивание покрытия, изменение цвета и износ.
Общие средства
Анализ состава:
Инфракрасный спектрометр с преобразованием Фурье (FTIR)
Микроскопический конфокальный рамановский спектрометр (Раман)
Сканирующий электронный микроскоп и анализ энергетического спектра (SEM/EDS)
Рентгенофлуоресцентная спектрометрия (РФА)
Газовая хроматография-масс-спектрометрия (ГХ-МС)
Пиролизная газовая хроматография-масс-спектрометрия (ПГХ-МС)
Анализ ядерного магнитного резонанса (ЯМР)Электронная оже-спектроскопия (АЭС)
Рентгеновская фотоэлектронная спектроскопия (РФЭС)
Рентгеновский дифрактометр (XRD)
Времяпролетная масс-спектрометрия вторичных ионов (TOF-SIMS)
Термический анализ:
Дифференциальная сканирующая калориметрия (ДСК)
Механический анализ (ТМА)
Термический анализ (ТГА)
Динамический механический анализ (DMA)
Теплопроводность (метод стационарного теплового потока, метод лазерного рассеяния)
Анализ взлома:
Пиролизная газовая хроматография-масс-спектрометрияГель-проникающая хроматография (ГПХ)
Испытание индекса плавления (MFR)
Анализ разрушения:
Сканирующий электронный микроскоп (СЭМ), рентгеновский энергетический спектрометр (ЭДС) и т. д.
Анализ физической работоспособности:
Твердомер, тестер на растяжение, универсальный тестер и т. д.
5. Анализ отказов композиционных материалов
Композиционный материал представляет собой комбинацию двух или более материалов с разными свойствами. Он обладает такими преимуществами, как высокая удельная прочность, отличная ударная вязкость и хорошая устойчивость к окружающей среде, поэтому широко используется в практическом производстве.
режим отказа
Разрушение, изменение цвета, коррозия, недостаточные механические свойства и т. д.
Общие средства
Неразрушающий контроль:
Технология обнаружения рентгеновского излучения (рентгеновское, гамма-излучение, нейтронное излучение и т. д.), промышленная компьютерная томография, технология визуализации обратного комптоновского рассеяния (CST), технология ультразвукового обнаружения (метод проникновения, метод отражения импульса, тандемный метод), инфракрасная тепловая волна технология обнаружения, технология обнаружения акустической эмиссии, технология обнаружения вихревых токов, технология микроволнового обнаружения, технология лазерного голографического обнаружения и т. д.
Анализ состава:
Рентгенофлуоресцентная спектрометрия (РФА) и т. д., см. анализ состава при анализе отказов полимерных материалов.
Термический анализ:
Гравиметрический анализ (ТГ), дифференциальная сканирующая калориметрия (ДСК), статический термомеханический анализ (ТМА), динамический термомеханический анализ (ДМТА) и динамический диэлектрический анализ (ДЭТА).
Разрушительный эксперимент:
Анализ (металлографический разрез, пробоподготовка сфокусированным ионным пучком (FIB), пробоподготовка с помощью ионного измельчения (CP))
6. Анализ отказов покрытия/покрытия
режим отказа
Расслоение, растрескивание, коррозия, вздутие, отслаивание покрытия/покрытий, изменение цвета и т. д.
Общие средства
Анализ состава:
См. анализ отказов полимерных материалов.
Термический анализ:
См. анализ отказов полимерных материалов.
Анализ разрушения:
Объемный микроскоп (ОМ)Анализ с помощью сканирующего электронного микроскопа (СЭМ)
Физические свойства:
Прочность на растяжение, прочность на изгиб и т. д.
Имитационный тест (при необходимости)
Испытание в тех же рабочих условиях или испытание в моделируемых рабочих условиях.
Отправка результатов анализа
1) указать характер и причину неисправности.
2) Выдвинуть профилактические меры (предложения)
3) Отправьте отчет об анализе отказов.
Резюме: Анализ отказов — это сочетание опыта и науки. Инженеры по устранению неисправностей подобны врачам. В начале проектирования процесса следует принять профилактические меры; После того, как продукт покидает завод, проводится физический осмотр для выявления скрытых опасностей и принятия профилактических мер. Дайте измеренное значение; Причину находят различными способами: анализом крови, рентгеном, В-УЗИ и т. д. По данным обследования анализируют симптомы, назначают правильное лекарство и назначают лечебные мероприятия.
Резюме: Анализ отказов — это сочетание опыта и науки. Инженеры по устранению неисправностей подобны врачам. В начале проектирования процесса следует принять профилактические меры; После того, как продукт покидает завод, проводится физический осмотр для выявления скрытых опасностей и принятия профилактических мер. Дайте измеренное значение; Причину находят различными способами: анализом крови, рентгеном, В-УЗИ и т. д. По данным обследования анализируют симптомы, назначают правильное лекарство и назначают лечебные мероприятия.
Связанные рекомендации
Slkor Micro ULN2003AU: массив транзисторов Дарлингтона в корпусе SOP-16 с выдерживаемым напряжением 50 В и током 500 мА.
2026-10-22
531
SLKORMICRO TL431: Регулируемый трехвыводной шунтирующий источник опорного напряжения 36 В, корпус SOT-23 / TO-92
2026-10-21
804
Решение для применения датчика температуры Slkor SL-FW-TRS-5.5D1
2026-07-28
5437





 粤公网安备44030002007346号