
























Hotline usługi
Nasze rozwiązania

Nasze rozwiązania
selektywność i kontrola kosztów w procesach trawienia
2023-09-12
168
Etapy trawienia nanoarkuszowych FET
Do najważniejszych etapów trawienia w procesie wytwarzania nanowstążki zalicza się trawienie pseudobramkowe, anizotropowe trawienie filarowe, izotropowe trawienie przekładek i etap uwalniania kanału. Trawienie konturowe naprzemiennych warstw krzemu i SiGe jest anizotropowe i wykorzystuje chemię na bazie fluoru. Trawienie wewnętrznych przekładek (wgłębień) i etap uwalniania kanału są zoptymalizowane, aby osiągnąć minimalną utratę krzemu w SiGe.
Etap udostępnienia kanału jest kluczowy. „Uwalnianie nanowstążek wymaga wysokiej selektywności” – powiedział Bézard. „Większość nanowstążek składa się z krzemu, następnie SiGe i ponownie krzemu. Warstwy są naprzemienne i trzeba usunąć jedną warstwę, nie modyfikując drugiej”. W niektórych publikacjach omawia się wieloetapowe trawienie SiGe w celu zmniejszenia naprężeń wywieranych na konstrukcję w jednym etapie trawienia.
Następnym krokiem w procesie jest utworzenie samonastawnych styków. „W tym przypadku staramy się zasadniczo wytrawiać tlenek zamiast kontaktować się z azotkiem lub zagłębiać się w nim. Na przykład obecna specyfikacja przewiduje wgłębienie o średnicy 3 mikrometrów, ale ludzie żądają zerowych strat” – powiedział Bézard. „W tym przypadku nawet nie używamy słowa selektywność. Mówimy po prostu o zatrzymaniu – i zerowym zatrzymaniu”.
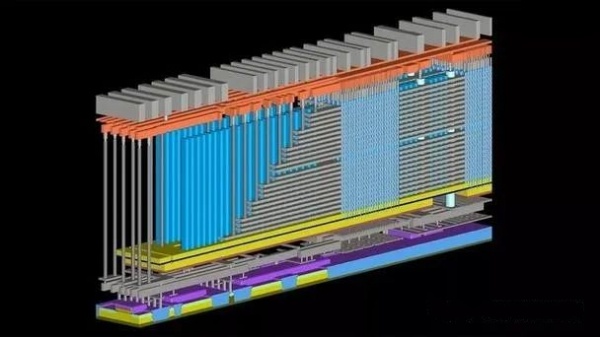
3D NAND
W przypadku pamięci flash 3D NAND, ponieważ liczba warstw stale rośnie, istnieje potrzeba zastosowania wielu warstw ułożonych jeden na drugim, aby utworzyć pionowy ciąg ułożonych w stos urządzeń. Robert Clark stwierdza: „Co więcej, wraz ze wzrostem liczby warstw istnieje silna potrzeba skalowania wysokości linii słów lub odstępów warstw w pionie/Z w celu dalszego zwiększenia gęstości bitowej”. Pochodzą one od starszych członków personelu technicznego i dyrektorów ds. technologii TEL. Z punktu widzenia procesu procesy trawienia i osadzania wymagają ciągłego doskonalenia, aby dostosować się do coraz mniejszych wymiarów krytycznych i wyższych współczynników kształtu wymaganych do skalowania.
Clark opisuje przyszłe zmiany, mówiąc: „Patrząc na zaawansowane węzły wielowarstwowych urządzeń pułapek ładunkowych, konieczne będzie zaprojektowanie stosu bramek, aby uzyskać krótsze długości bramek, większy poziom energii na komórkę i lepszą wydajność programowania, potencjalnie osiągniętą dzięki przyjęcie materiałów o wysokiej wartości k. Może zaistnieć potrzeba zastąpienia kanałów poli-Si kanałami o wyższej przewodności.”
Jednym z najważniejszych etapów trawienia w pamięciach 3D NAND jest głębokie trawienie otworów o średnicy około 100 nm przez stos ponad 200 warstw tlenku i azotku, o głębokości sięgającej 10 μm. Bézard z imec twierdzi, że ten etap trawienia jest szczególnie kosztowny.
„Mamy do czynienia ze zjawiskiem fizycznym zwanym efektem ładowania różnicowego” – mówi. „W plazmie mamy elektrony, jony i związki obojętne, co upraszcza sprawę. Elektrony poruszają się we wszystkich kierunkach, ale jony przyspieszają pionowo do powierzchni. Zatem na dnie dziury znajdują się ładunki dodatnie, a na górze ładunki ujemne, tworząc pole elektryczne, które próbuje odepchnąć napływające jony.”
W rezultacie do całkowitego wytrawienia rowów potrzebny jest wysoki poziom mocy. Dodaje: „Pracujemy nad utrzymaniem poziomu mocy 30–50 kilowatów bez generowania łuku, dlatego uchwyt musi być bardzo dobrze wypolerowany i wyprodukowany”.
Głębokie trawienie powoduje również powstawanie naprężeń, które należy minimalizować, zwłaszcza że kolejne etapy produkcji wielowarstwowych NAND obejmują pocienianie chipów, precyzyjne ustawienie i hybrydowe łączenie z kolejną warstwą.
Inne procesy
Nie wszyscy producenci chipów produkują najnowocześniejsze chipy wymagające litografii EUV. Wiele fabryk rozszerza swoje procesy litografii i trawienia 193 nm.
Brian Wilbur, dyrektor ds. dywersyfikacji produktów półprzewodnikowych w Bruel Science Corporation, stwierdza: „Niedawno wprowadziliśmy na rynek wysokotemperaturowy materiał SOC, który zwiększa jego zdolność do tworzenia wzorów i jest w stanie wytrzymać wyższe temperatury, niezależnie od tego, czy jest stosowany jako podkład pod warstwy CVD, czy jako maska. .”
Oczekuje się, że BEOL (Back-End-of-Line) stosowany w przypadku najciaśniejszych linii metalowych ulegnie radykalnej zmianie ze schematów integracji podwójnej damasceńskiej na subtraktywne osadzanie i trawienie w przypadku połączeń wzajemnych innych niż miedź. Pod tym względem najbardziej znaczący rozwój odnotowały ren i molibden. Mają różne zalety. Molibden jest bardziej podatny na utlenianie podczas trawienia, co czyni go bardziej kompatybilnym ze schematami dual-damascenowymi, a także tańszym. Ren jest metalem szlachetnym, więc nie powoduje takich samych problemów z korozją, ale wiąże się ze znacznie wyższymi kosztami.
Konstrukcje urządzeń stają się również coraz mniej tolerancyjne na błędy rozmieszczenia krawędzi. Clark z TEL stwierdza, że potrzebne będą nowe podejścia, aby osiągnąć samoregulację między warstwami, a także między przelotkami i połączeniami wzajemnymi. „Pierwsze wdrożenia mogą obejmować linie słów dla pamięci DRAM i warstwy metali o małych odstępach w MOL dla logiki, gdzie wymagana jest wyższa stabilność termiczna i niższa rezystywność lub metale nieliniowe”.
Rozwój nowej generacji
Patrząc w przyszłość w dłuższej perspektywie, idealnie byłoby, gdyby branża przeszła na procesy zaplecza o niższych budżetach termicznych (bliżej 300°C zamiast 400°C), aby umożliwić integrację urządzeń z warstwami połączeń zaplecza.
Clark z TEL stwierdził: „Branża rzeczywiście musi zacząć budować urządzenia składające się z większej liczby warstw. Oznacza to, że musimy budować pamięć i urządzenia logiczne w ramach budżetu termicznego zaplecza linii (BEOL).”
Clark wspomniał także, że urządzenia produkowane przy użyciu tlenku półprzewodnika wydają się jak dotąd obiecujące, niezależnie od tego, czy chodzi o integrację urządzeń pamięci z logicznym przepływem BEOL, czy o budowanie macierzy CMOS na macierzach pamięci DRAM.
Kolejna znacząca zmiana polega na integracji materiałów 2D, które instytucje badawcze i wiodący producenci chipów rozpoczęli testowanie. Uwzględnia się materiały trawiące, takie jak dwusiarczek wolframu lub dwusiarczek molibdenu. Jednakże opracowanie procesów produkcji płytek, które integrują te cienkie folie składające się tylko z jednej warstwy materiału, stwarza poważne wyzwania.
Zrównoważony rozwój
Producenci chipów i dostawcy materiałów poszukują alternatywnych środków chemicznych w celu zmniejszenia emisji dwutlenku węgla. W procesach trawienia głównym winowajcą są fluorowane gazy o wysokim potencjale globalnego ocieplenia (GWP).
Bézard z imec stwierdził: „Problem z PFAS polega na tym, że jego cząsteczki są bardzo stabilne. Światło lub reakcje chemiczne zachodzące w atmosferze nie wystarczą, aby go rozbić”.
Wspomniał, że wiele alternatywnych mieszanin gazów o wyższej zawartości tlenu łatwiej ulega dysocjacji i mają niższe wartości współczynnika globalnego ocieplenia. Jednakże każdy kandydat musi wykazać się takimi samymi lub lepszymi wynikami, aby został uwzględniony.
Jednak zrównoważony rozwój to nie tylko szczególne wyzwanie związane z trawieniem lub osadzaniem. Od litografii po opakowanie – jest to kompleksowe wyzwanie branżowe, w którym wpływ nowych materiałów będzie miał wpływ na całą produkcję urządzenia.
Powiązane rekomendacje
Slkor Micro ULN2003AU: 50 V, napięcie wytrzymywane 500 mA, układ tranzystorów Darlingtona SOP‑16
2026-10-22
307
SLKORMICRO TL431: 36 V regulowane, trójzaciskowe źródło napięcia odniesienia bocznikowego, obudowa SOT‑23 / TO‑92
2026-10-21
503
Rozwiązanie zabezpieczające baterię litową Slkor DW03
2026-06-11
5265





 粤公网安备44030002007346号